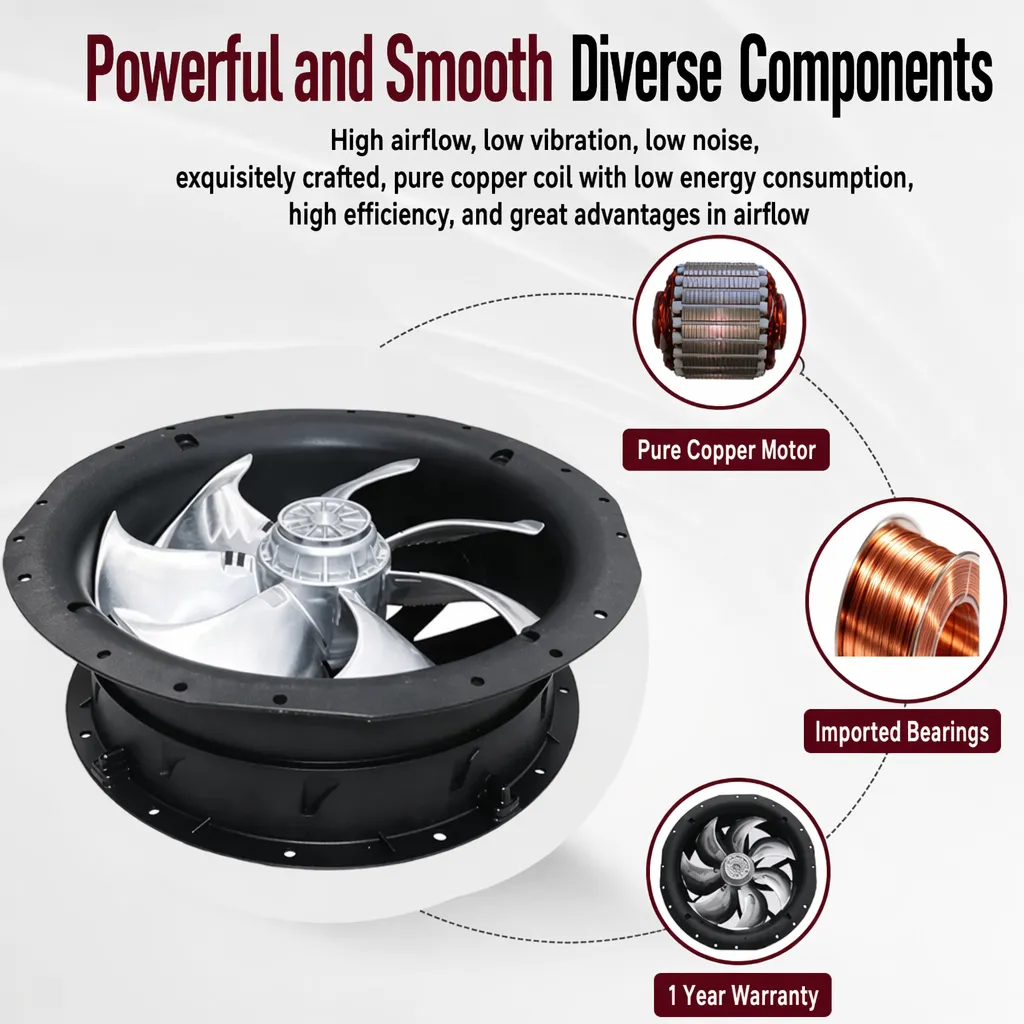
एक नवनिर्मित पंखा जो अपने स्वीकृति परीक्षण में विफल हो जाता है, यह संयंत्र इंजीनियरों के लिए एक परिचित समस्या है। जब एक पीछे की ओर वक्रित केंद्रापसारक ब्लोअर इम्पेलर उत्पादन लाइन से बाहर आता है, तो इसे शिपमेंट से पहले कंपन और संतुलन जाँच पास करनी होती है। छोटे ढलवाँ भिन्नताएँ, वेल्ड के सीम, और असमान पेंट केंद्र के द्रव्यमान को इतना स्थानांतरित कर सकते हैं कि भाग अपनी सहनशीलता सीमा से बाहर चला जाए। यदि इस असंतुलन को ठीक नहीं किया जाता है, तो जब इकाई स्थापित की जाती है, तो यह शोर, ऊष्मा और धातु बेयरिंग के शीघ्र क्षरण का कारण बन जाता है।
अयोग्य इम्पेलर कंपन और संतुलन परीक्षणों में क्यों विफल होते हैं
सामान्य कंपन और संतुलन परीक्षण विफलताएँ
एक खाद्य प्रसंस्करण संयंत्र में चालू करने के दौरान, हाल ही में स्थापित आपूर्ति पंखा शुरू होने के कुछ ही मिनटों के भीतर अपने सुरक्षा रिले को ट्रिप कर देता है। रखरखाव टीम ने कंपन के मान दर्ज किए, जो स्वीकार्य कंपन सीमा से काफी अधिक थे, और नियमित कंपन परीक्षण ने व्हील को अयोग्य घोषित कर दिया। यही समस्या कई स्थापनाओं में देखी जाती है: एक पीछे की ओर वक्र केंद्रापसारक ब्लोअर इम्पेलर जो बेंच पर सीधा लगता है, लेकिन पूर्ण गति से घूमने पर भी अस्थिर चल सकता है।
रोटर असंतुलन के मूल कारण
कारण लगभग हमेशा रोटर का असंतुलन होता है। कोई भी सामग्री पूर्ण रूप से समान नहीं होती, इसलिए किसी वास्तविक पहिये का द्रव्यमान वितरण थोड़ा-सा केंद्र से विचलित होता है। एकल-तल ऑफ़सेट एक स्थैतिक स्थिति उत्पन्न करता है; दो तलों के बीच एक युग्म एक गतिशील स्थिति उत्पन्न करता है। जब शेष असंतुलन कार्य के लिए निर्धारित संतुलन ग्रेड से अधिक हो जाता है, तो फैन काँपने लगता है। धूल का जमाव, मुड़ी हुई धुरी और पहनी हुई उच्च-शुद्धता बॉल बेयरिंग्स मापन को और खराब कर देती हैं और सेवा आयु को कम कर देती हैं। यही कारण है कि एक पीछे की ओर वक्रित अपकेंद्रीय ब्लोअर इम्पेलर को शिप करने से पहले संतुलन जाँच के अधीन किया जाता है। क्षेत्र टीमों को किसी भी बढ़ते कंपन आयाम को एक प्रारंभिक चेतावनि के रूप में लेना चाहिए, न कि कोई परेशानी के रूप में, क्योंकि छोटा असंतुलन धूल और तापीय भार के अधीन बढ़ जाता है।
स्थैतिक बनाम गतिशील संतुलन
जब स्थैतिक संतुलन पर्याप्त होता है
स्थैतिक संतुलन एकल-तलीय असंतुलन को सुधारता है और संकरे, चक्राकार पहियों के लिए उपयुक्त है। भाग को कम-घर्षण के तलवार के किनारों पर रखा जाता है; यह इतना घूमता है जब तक कि भारी स्थान नीचे नहीं आ जाता। फिर उस स्थान पर एक छोटा सा सुधार भार जोड़ा या हटाया जाता है। कई कम-गति वाले पंखे के इम्पेलर असेंबलियों के लिए, यह एकल-तलीय विधि आवश्यक संतुलन ग्रेड को पूरा करती है और पूर्ण दो-तलीय प्रक्रिया की लागत से बचाती है। यह विधि धीमी गति के पहियों के लिए कंपन आयाम को इतना कम कर देती है कि वे सुचारू रूप से काम कर सकें, लेकिन यह उस युग्म (कपल) को दूर नहीं कर सकती जो एक बार पहिया उच्च गति पर चलने लगता है।
जब गतिशील संतुलन की आवश्यकता होती है
गतिशील संतुलन दो-तलीय असंतुलन को संभालता है और इसे एक गतिशील संतुलन मशीन पर मापा जाता है। पहिया बेयरिंग्स में घूमता है, जबकि सेंसर दो अक्षीय स्थानों पर कंपन को पढ़ते हैं, फिर सॉफ़्टवेयर प्रत्येक तल पर असंतुलन के सटीक कोण और परिमाण को निर्धारित करता है। चौड़ी ब्लेड्स या उच्च टिप गति वाले पीछे की ओर वक्रित अपकेंद्रीय ब्लोअर इम्पेलर के लिए यह विधि लगभग हमेशा आवश्यक होती है, क्योंकि एकल-तलीय सुधार उस युग्म को रद्द नहीं कर सकता जो यह उत्पन्न करता है।
ISO 1940 G-ग्रेड और सहनशीलता
ISO 1940 संतुलन ग्रेड को समझना
आईएसओ १९४० मानक जी-ग्रेड के माध्यम से संतुलन गुणवत्ता को परिभाषित करता है, जिसे मिमी/सेकंड में जी-टाइम्स के रूप में व्यक्त किया जाता है। कम जी संख्या का अर्थ है कड़ा सहनशीलता सीमा। सामान्य पंखा कार्यों के लिए जी६.३ या जी२.५ का उपयोग किया जाता है। यह मानक अनुमेय शेष असंतुलन को रोटर द्रव्यमान और सेवा गति से जोड़ता है, इसलिए कम आरपीएम पर भारी पहिया एक हल्के, तेज़ पहिये की तुलना में अधिक असंतुलन स्वीकार कर सकता है। एक पीछे की ओर वक्रित केंद्रापसारक ब्लोअर इम्पेलर के लिए, जी-ग्रेड यह निर्धारित करता है कि कितना शेष द्रव्यमान विस्थापन अनुमेय है। दुकानें परिणाम की पुष्टि एक गतिशील संतुलन मशीन पर करती हैं और शेष असंतुलन को रिकॉर्ड करती हैं ताकि मान ड्रॉइंग तक ट्रेस किया जा सके।
पंखा कार्य के लिए उचित जी-ग्रेड का चयन करना
अधिकांश औद्योगिक ब्लोअर इम्पेलर अनुप्रयोग सामान्य वेंटिलेशन के लिए G6.3 और उच्च-गति या परिशुद्धता उपकरणों के लिए G2.5 को लक्षित करते हैं। ग्रेड का चयन पंखे की संचालन गति और जुड़े हुए यंत्र की संवेदनशीलता के आधार पर किया जाता है। एक पंखा जो VFD कैबिनेट या एक शुद्ध प्रक्रिया लाइन को वायु प्रदान करता है, आमतौर पर कठोर G2.5 की मांग करता है। एक पीछे की ओर वक्र केंद्रापसारक ब्लोअर इम्पेलर के लिए उचित संतुलन ग्रेड टिप गति और कार्यभार के अनुसार निर्धारित होता है। संतुलन ग्रेड को कार्यभार के साथ सुमेलित करने से क्षेत्र में विफलताएँ कम होती हैं और दीर्घकालिक विश्वसनीयता नियंत्रित रहती है। खरीदारों को आपूर्तिकर्ता से उद्धरण पर संतुलन ग्रेड का उल्लेख करने का अनुरोध करना चाहिए, क्योंकि एक अस्पष्ट सीमा चालू करने के दौरान वास्तविक जोखिम को छिपाती है।
सुधार विधियाँ और क्षेत्र परिणाम
ड्रिलिंग, वेल्डिंग और ग्राइंडिंग सुधार
तीन भौतिक सुधार विधियाँ प्रमुखता से उपयोग में लाई जाती हैं। ड्रिलिंग भारी स्थान से द्रव्यमान को हटाती है, जो ढलवाँ पहियों के लिए आदर्श है। वेल्डिंग या ब्रेज़िंग उस स्थान पर सुधार भार जोड़ती है जहाँ द्रव्यमान हटाना संभव नहीं है। ग्राइंडिंग स्थानीय अधिकता को चिकना करती है और सममिति को पुनः स्थापित करती है। प्रत्येक असंतुलन सुधार कदम को संतुलन ग्रेड लक्ष्य के विरुद्ध लॉग किया जाता है। प्रत्येक पीछे की ओर वक्रित अपकेंद्रीय ब्लोअर इम्पेलर सुधार पर अलग-अलग प्रतिक्रिया देता है, अतः विकल्प सामग्री, दीवार की मोटाई और यह निर्भर करता है कि क्या फैन इम्पेलर को खाद्य-या संक्षारण-सुरक्षित बनाए रखना आवश्यक है। एक कैलिब्रेटेड गतिशील संतुलन मशीन पर किया गया, कुछ ग्राम का सुधार कंपन को एक कोटि (ऑर्डर) तक कम कर सकता है। सुधार के बाद पुनः जाँच करने से पुष्टि होती है कि शेष असंतुलन अब लक्ष्य संतुलन ग्रेड के भीतर स्थित है, जो यह सिद्ध करने का एकमात्र प्रमाण है कि पहिया वास्तव में योग्य है।
एक कमीशनिंग केस और उसका परिणाम
खाद्य संयंत्र में वापसी: आपूर्ति पंखा उठाया गया, पहिये को एक गतिशील संतुलन मशीन पर रखा गया, और दो-तलीय असंतुलन सुधार लागू किया गया। १२० डिग्री पर ड्रिलिंग और हब पर एक छोटी वेल्डिंग के बाद शेष असंतुलन G2.5 के भीतर आ गया। पुनः स्थापना के बाद कंपन परीक्षण पास हो गया और रिले का ट्रिप होना बंद हो गया। अब तक अपकेंद्रीय पंखा दो मौसमी चक्रों के दौरान स्थिर पाठ्यांकों के साथ चल रहा है। पीछे की ओर वक्रित अपकेंद्रीय ब्लोअर इम्पेलर को दर्ज किया गया, मापा गया और सुधारित किया गया, जो यह दर्शाता है कि क्यों चालू करने की जाँच और उचित इम्पेलर संतुलन, एक खराब पहिये के धीरे-धीरे स्थिर होने की आशा से कहीं अधिक प्रभावी है।
एक अयोग्य पहिये के लिए सही संतुलन सुधार का चुनाव पूरे ड्राइव ट्रेन की रक्षा करता है। ISO 1940 G2.5 के अनुसार सुधारित पीछे की ओर वक्रित अपकेंद्रीय ब्लोअर इम्पेलर कम शोर पर चलता है, कम विद्युत धारा खींचता है, और मोटर तथा बेयरिंग्स को बचाता है। ऑर्डर के समय संतुलन ग्रेड को निर्दिष्ट करें, एक वास्तविक कंपन परीक्षण के साथ सत्यापित करें, और चालू करने के अभिलेखों को संरक्षित रखें। ये कदम एक अस्वीकृत भाग को एक विश्वसनीय, दीर्घकालिक संपत्ति में बदल देते हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
कमीशनिंग के समय इम्पेलर का कंपन परीक्षण क्यों विफल हो जाता है?
उत्तर: एक व्हील विफल होती है क्योंकि उसका द्रव्यमान केंद्र घूर्णन अक्ष से विचलित होता है। ढलवाँ में छिद्रता, वेल्ड के सीम, पेंट और धूल का भार रोटर के असंतुलन का कारण बनते हैं, जो पूर्ण गति तक छिपे रहते हैं। तब नियमित कंपन परीक्षण में कंपन सीमा से ऊपर का आयाम रिकॉर्ड किया जाता है और भाग को अस्वीकार कर दिया जाता है। गतिशील संतुलन मशीन पर सुधार करने से पंखे के स्थल पर पहुँचने से पहले आवश्यक संतुलन ग्रेड पुनः प्राप्त किया जाता है।
प्रश्न
एक अपकेंद्रीय पंखे के लिए स्थैतिक संतुलन कब पर्याप्त होता है?
उत्तर: स्थैतिक संतुलन संकरे, चक्राकार व्हील के लिए उपयुक्त होता है जिनमें एकल-तलीय असंतुलन होता है। भाग को कम घर्षण वाले चाकू के किनारों पर रखा जाता है और यह तब तक लुढ़कता है जब तक कि भारी स्थान नीचे नहीं आ जाता, फिर वहाँ सुधार भार जोड़ा या हटाया जाता है। कई कम गति वाले पंखे के इम्पेलर असेंबली के लिए यह एकल-तलीय विधि संतुलन ग्रेड को पूरा करती है और दो-तलीय प्रक्रिया से बचती है। यह सस्ती और त्वरित है, लेकिन युग्म असंतुलन को सुधार नहीं कर सकती है।
प्रश्न
एक ब्लोअर इम्पेलर के लिए कौन-सा ISO 1940 G-ग्रेड उपयोग करना चाहिए?
उत्तर: पीछे की ओर वक्रित केंद्रापसारक ब्लोअर इम्पेलर के लिए सही संतुलन ग्रेड टिप स्पीड और कार्य शर्तों पर निर्भर करता है। सामान्य वेंटिलेशन के लिए आमतौर पर G6.3 का उपयोग किया जाता है, जबकि उच्च-गति या उच्च-सटीकता लाइनों के लिए ISO 1940 के अनुसार G2.5 की आवश्यकता होती है। यह मानक अनुमेय शेष असंतुलन को रोटर के द्रव्यमान और गति से जोड़ता है, इसलिए एक भारी, धीमी गति का व्हील एक हल्के, तेज़ गति के व्हील की तुलना में अधिक असंतुलन सहन कर सकता है। संतुलन सुधार शुरू करने से पहले ड्रॉइंग पर ग्रेड की पुष्टि कर लें।
प्रश्न
असंतुलन को सुधारने के लिए ड्रिलिंग, वेल्डिंग और ग्राइंडिंग का उपयोग कैसे किया जाता है?
उत्तर: ड्रिलिंग भारी स्थान से द्रव्यमान को हटाती है और ढलवाँ व्हील के लिए उपयुक्त है। वेल्डिंग या ब्रेज़िंग उस स्थान पर सुधार वजन जोड़ती है जहाँ द्रव्यमान हटाना संभव नहीं है, जबकि ग्राइंडिंग स्थानीय अधिकता को समतल करके सममिति को पुनर्स्थापित करती है। प्रत्येक असंतुलन सुधार कदम को लक्ष्य संतुलन ग्रेड के संदर्भ में दर्ज किया जाता है। सामग्री, दीवार की मोटाई और खाद्य या संक्षारण सुरक्षा के आधार पर विधि का चयन किया जाता है। एक कैलिब्रेटेड गतिशील संतुलन मशीन पर कुछ ग्राम का सुधार कंपन को तेज़ी से कम कर सकता है।
प्रश्न
खरीदारों को पंखों का ऑर्डर देते समय संतुलन आवश्यकताओं को कैसे निर्दिष्ट करना चाहिए?
उत्तर: खरीद आदेश पर आवश्यक संतुलन ग्रेड का उल्लेख करें और व्हील को भेजने से पहले आपूर्तिकर्ता द्वारा उसका संतुलन जाँचने के लिए ISO 1940 का संदर्भ दें। सहमत G-ग्रेड पर कंपन परीक्षण रिपोर्ट के लिए अनुरोध करें और ऑडिट के लिए चालू करने के रिकॉर्ड संग्रहित रखें। यदि फैन इम्पेलर का उपयोग खाद्य या संक्षारक वातावरण में किया जाता है, तो सुधार विधियों के लिए सामग्री सीमाएँ निर्दिष्ट करें। स्पष्ट आवश्यकताएँ अस्वीकृत डिलीवरी को रोकती हैं तथा मोटर और बेयरिंग्स की रक्षा करती हैं।

 EN