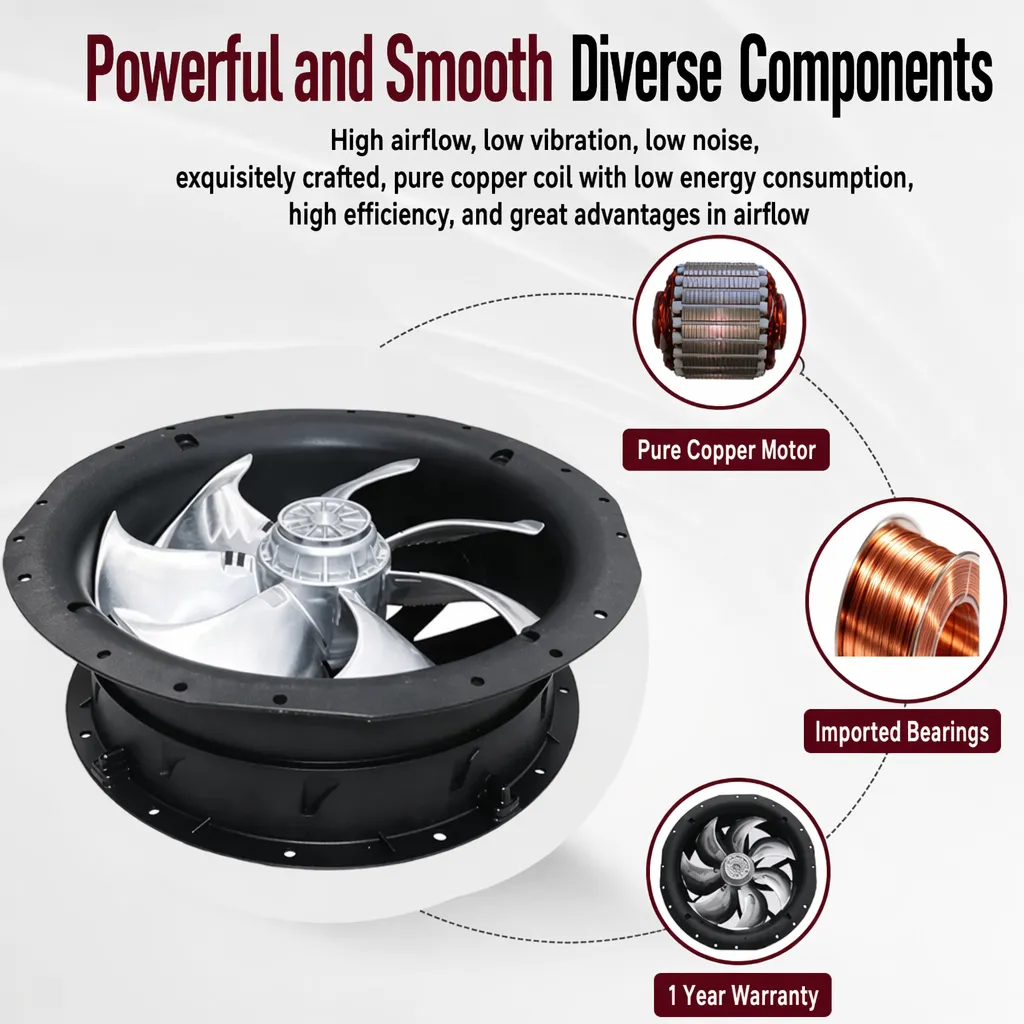
En nymonteret ventilator, der ikke består sin godkendelsesprøve, er en velkendt hovedpine for fabriksingeniører. Når en baglæns buet centrifugalblæserimpeller forlader produktionslinjen, skal den stadig gennemgå en vibrations- og balancekontrol, før den kan afsendes. Små afvigelser i støbningen, svejsesømme og ujævn maling kan flytte massemidtpunktet så meget, at komponenten falder uden for dens tolerancegrænse. Hvis denne ubalance ikke rettes, bliver den til støj, varme og for tidlig lejerslidsomhed, når enheden er monteret.
Hvorfor uegnede impellerer ikke består vibrations- og balanceprøver
Almindelige fejl ved vibrations- og balanceprøver
Under indgangsafprøvning på en fødevareproduktionsanlæg udløste en nylig installeret tilførselsventilator dens beskyttelsesrelæ inden for få minutter efter start. Vedligeholdelsesteamet registrerede vibrationsværdier langt over den tilladte vibrationsgrænse, og den rutinemæssige vibrationsprøve vurderede hjulnet som uegnede. Samme problem opstår i mange installationer: et baglæns buet centrifugalt blæserhjul, der ser lige ud på arbejdsmarken, kan stadig køre ujævnt, når det roterer med fuld hastighed.
Rods ubalance – årsagerne
Årsagen er næsten altid ujævnt rotor-massefordeling. Materiale er aldrig perfekt ensartet, så massefordelingen af et reelt hjul er let centreret forkert. Enkeltplan-forskydning skaber en statisk tilstand; et moment over to plan skaber en dynamisk tilstand. Når den resterende ubalance overstiger balanceklassen for den pågældende anvendelse, ryster ventilatoren. Støbuildning, buede aksler og slidte præcisionskuglelejer forværrer målingerne og forkorter levetiden. Derfor kontrolleres balancen af en baglæns buet centrifugalblæserimpeller, inden den afsendes. Feltteams bør opfatte enhver stigende vibrationsamplitude som en tidlig advarsel – ikke som en irriterende omstændighed – fordi lille ubalance forøges under støv- og termisk belastning.
Statisk vs. dynamisk balancering
Når statisk balancering er tilstrækkelig
Statisk balancering retter op på ubalancer i én plan og er velegnet til smalle, skiveformede hjul. Komponenten placeres på knivkanter med lav friktion; den ruller, indtil den tunge del kommer til at sidde nederst. Et lille korrektionsvægt tilføjes eller fjernes derefter på dette sted. For mange lavhastighedsventilatorimpellermonteringer opfylder denne metode med balancering i ét plan den krævede balanceklasse og undgår omkostningerne ved en fuld toplansprocedure. Metoden reducerer vibrationsamplituden tilstrækkeligt for langsomme hjul, men kan ikke håndtere kraftparret, der opstår, når et hjul kører med højere hastighed.
Når dynamisk balancering kræves
Dynamisk balancering håndterer to-plan-uafbalancerethed og måles på en dynamisk balancemaskine. Hjulet roterer i lejer, mens følere registrerer vibration ved to aksiale positioner; softwaren lokaliserer derefter præcis vinkel og størrelse af uafbalancerethed på hvert plan. En bagudkrummet centrifugalblæserimpeller med brede blad eller høj tiphastighed kræver næsten altid denne metode, fordi korrektion i ét plan ikke kan ophæve det kraftpar, den genererer.
ISO 1940 G-klassificering og tolerance
Forståelse af ISO 1940-balanceringsklasse
ISO 1940-standarden definerer balanceringskvalitet gennem G-klassen, udtrykt som G-gange i mm/s. Et lavere G-tal betyder strammere tolerance. Almindelige ventilatoropgaver bruger G6,3 eller G2,5. Standarden knytter tilladt restubalance til rotormassen og driftshastigheden, så en tungere hjul ved lavere omdrejninger pr. minut kan acceptere mere ubalance end et let, hurtigt hjul. For en centrifugalblæserimpeller med baglæns buet geometri fastsætter G-klassen, hvor meget resterende masseafvigelse der er tilladt. Værksteder bekræfter resultatet på en dynamisk balancemaskine og registrerer restubalancen, så værdien kan spores til tegningen.
Valg af den rigtige G-klasse til ventilatoropgaven
De fleste industrielle ventilatorimpelleranvendelser har som mål balanceringsklasse G6,3 til almindelig ventilation og G2,5 til højere hastighed eller præcisionsudstyr. Valget af klasse følger ventilatorens driftshastighed og følsomheden hos den tilsluttede maskine. En ventilator, der leverer luft til et VFD-skab eller en ren proceslinje, kræver normalt den strengere klasse G2,5. Den rigtige balanceringsklasse for en baglæns buet centrifugal ventilatorimpeller afhænger af tiphastigheden og anvendelsesområdet. At matche balanceringsklassen til anvendelsesområdet reducerer fejl under drift og sikrer langvarig pålidelighed. Købere bør anmode leverandøren om at angive balanceringsklassen på tilbuddet, da en vag grænse skjuler reel risiko under idriftsættelse.
Korrektionsmetoder og feltresultater
Bore-, svejse- og slibekorrektion
Tre fysiske korrektionsmetoder dominerer. Boring fjerner masse på den tunge position og er ideel til støbte hjul. Svejsning eller lodning tilføjer korrektionsvægt, hvor fjernelse ikke er mulig. Slidning jævner en lokal overfladeoverskud og gendanner symmetri. Hver ubalancekorrektionssteg registreres i forhold til målbalanceringsgraden. Hver baglæns buet centrifugalblæserimpeller reagerer forskelligt på korrektion, så valget afhænger af materiale, vægtykkelse og om blæserimpellen skal forblive fødevaresikker eller korrosionsbestandig. Udført på en kalibreret dynamisk balancemaskine kan få gram korrektion reducere vibrationen med en faktor ti. Kontroller igen efter korrektion for at bekræfte, at den resterende ubalance nu ligger inden for målbalanceringsgraden – det er den eneste bevisbyrde for, at et hjul er fuldt kvalificeret.
Et igangsættelseseksempel og dets resultat
Tilbage til fødevarefabrikken: Tilførselsventilatoren blev løftet, hjulet sat på en dynamisk balancemaskine, og der blev udført toplan-ubalancen rettelse. Boring ved 120 grader og en lille svejsning ved navet bragte restubalancen inden for G2,5. Efter genmontering bestod vibrationsprøven, og relæet stoppede med at udløse. Den centrifugale ventilator har siden kørt igennem to sæsoncyklusser med stabile målinger. Den baglæns buede centrifugale blæserimpeller blev registreret, målt og rettet – hvilket viser, hvorfor afprøvningskontroller og korrekt impellerbalancering er bedre end at håbe på, at et groft hjul vil ‘sætte sig’.
At vælge den rigtige balancekorrektion til et ikke-kvalificeret hjul beskytter hele drivlinjen. En baglæns buet centrifugal blæserimpeller, der er balanceret til ISO 1940 G2,5, kører mere stille, trækker mindre strøm og skåner motoren og lejerne. Angiv balanceklassen ved ordretid, verificer med en reel vibrationsprøve og gem afprøvningsdokumentation. Disse trin omdanner en afvist komponent til en pålidelig, langlevende aktiver.
Ofte stillede spørgsmål
Spørgsmål
Hvorfor mislykkes en impeller i vibrationsprøven ved idriftsættelse?
Svar: En hjul mislykkes, fordi dets massemidtpunkt ligger uden for rotationsaksen. Gjutteporøsitet, svejsesømme, maling og støvbelastning skaber uudligning af rotoren, som forbliver skjult, indtil fuld hastighed opnås. Den rutinemæssige vibrationsprøve registrerer da en amplitude over vibrationsgrænsen, og komponenten afvises. Korrektion på en dynamisk balancemaskine gendanner den krævede balanceklasse, inden ventilatoren ankommer til stedet.
Spørgsmål
Hvornår er statisk balancering tilstrækkelig for en centrifugalventilator?
Svar: Statisk balancering er velegnet til smalle, skiveformede hjul med ubalance i én plan. Komponenten hviler på knivkanter med lav friktion og ruller, indtil den tunge del falder til bunden; herefter tilføjes eller fjernes en korrektionsvægt på dette sted. For mange lavhastigheds-impellermonteringer opfylder denne enplanmetode balanceklassen og undgår en toplanprocedure. Den er billigere og hurtigere, men kan ikke rette couple-unbalance.
Spørgsmål
Hvilken ISO 1940 G-klasse skal en blæserimpeller anvende?
Svar: Den rigtige balanceringsklasse for en baglæns buet centrifugalblæserimpeller afhænger af tipfarten og anvendelsen. Generel ventilation bruger typisk G6,3, mens højere hastigheder eller præcisionsanlæg kræver G2,5 i henhold til ISO 1940. Standarden knytter den tilladte resterende ubalance til rotormassen og omdrejningstallet, så en tung, langsom hjul kan tolerere mere end et let, hurtigt hjul. Bekræft klassen på tegningen, inden korrektionen påbegyndes.
Spørgsmål
Hvordan anvendes boret, svejsning og slibning til at rette ubalance?
Svar: Boret fjerner masse ved den tunge position og er velegnet til støbte hjul. Svejsning eller lodning tilføjer korrektionsmasse, hvor fjernelse ikke er mulig, mens slibning jævner en lokal masseoverskud for at genoprette symmetrien. Hver ubalancekorrektionsfase registreres i forhold til den målrettede balanceringsklasse. Materiale, vægtykkelse samt sikkerhedskrav til fødevarer eller korrosion afgør metoden. På en kalibreret dynamisk balancemaskine kan få gram korrektion markant reducere vibrationerne.
Spørgsmål
Hvordan skal købere angive balanceringskrav, når de bestiller ventilatorer?
Svar: Angiv den krævede balanceringsklasse og henvis til ISO 1940 på indkøbsordren, så leverandøren balancetjekker hjulet før afsendelse. Anmod om en vibrationsprøverapport ved den aftalte G-klasse og gem idriftsættelsesdokumenter til revision. Angiv materialegrænser for korrektionsmetoder, hvis ventilatorimpelleren udsættes for fødevarer eller korrosiv belastning. Tydelige krav forhindrer afviste leverancer og beskytter motoren og lejerne nedstrøms.

 EN