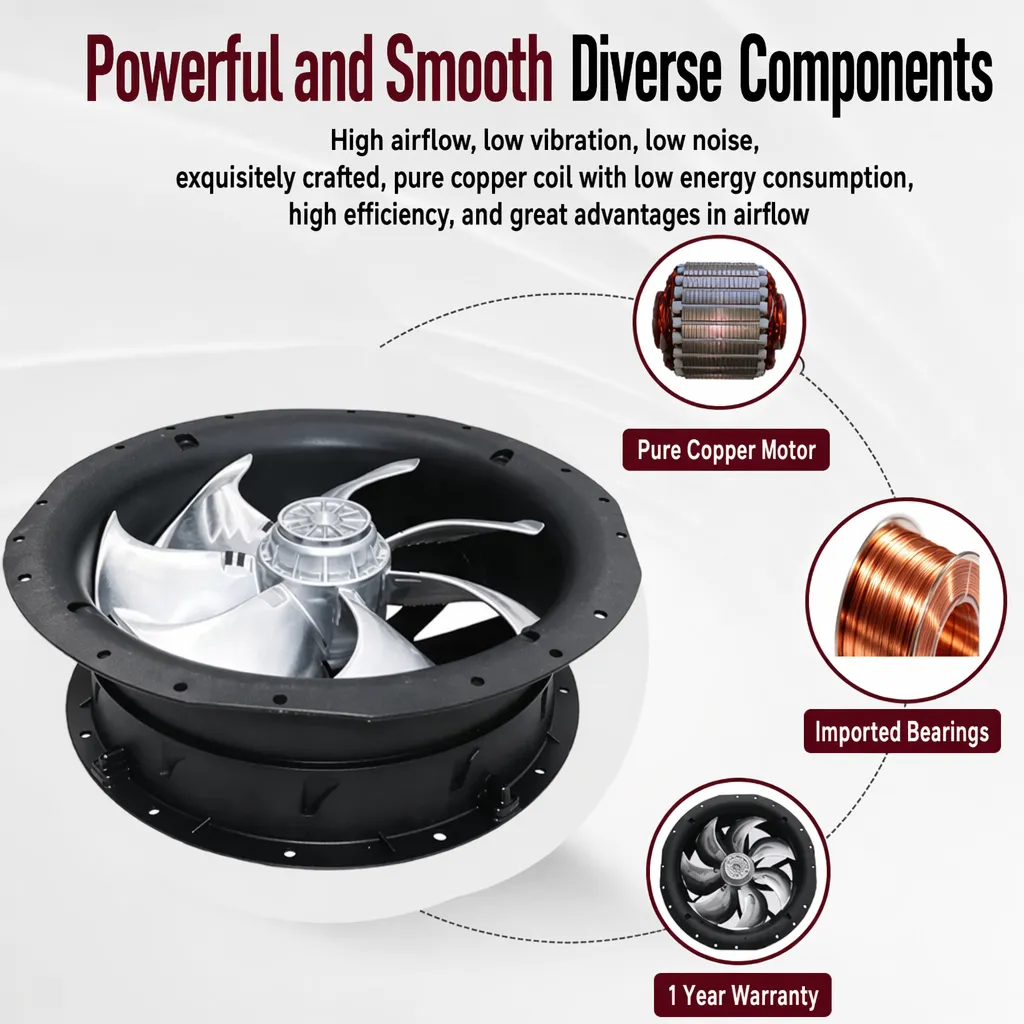
En nymonterad fläkt som misslyckas vid sin godkännandekör är en vanlig huvudvärk för fabriksingenjörer. När en centrifugalfläktsrotor med bakåtböjd vinge lämnar produktionslinjen måste den fortfarande genomgå en vibrationsoch balanskontroll innan den kan levereras. Små skillnader i gjutningen, svetsnähter och ojämn färgbeläggning kan flytta masscentrumet tillräckligt mycket för att skicka komponenten utanför dess toleransgränser. Om denna obalans inte åtgärdas blir den i drift ljud, värme och för tidig lagerdrift.
Varför ickegodkända rotorer misslyckas vid vibrations- och balansprov
Vanliga misslyckanden vid vibrations- och balansprov
Under driftsstart vid en anläggning för livsmedelsbearbetning utlöste en nyinstallerad tilluftfläkt sitt skyddsräls inom minuter efter igångsättningen. Underhållslaget registrerade vibrationsvärden långt över den acceptabla vibrationsgränsen, och den rutinmässiga vibrationsprovet markerade hjulet som icke godkänt. Samma problem uppstår i många installationer: en bakåtböjd centrifugalfläktsrotor som ser rak ut på arbetsbänken kan ändå köras ojämnt när den roterar i full hastighet.
Rotorns obalans – grundorsaker
Orsaken är nästan alltid obalans i rotorn. Material är aldrig helt enhetligt, så massfördelningen hos ett verkligt hjul avviker lätt från centrum. En enkelplansförskjutning skapar en statisk kondition; ett moment över två plan skapar en dynamisk kondition. När den återstående obalansen överskrider balansklassen för driftförhållandena skakar fläkten. Dammsamling, böjda axlar och slitna precisionsskruvbultlager försämrar mätvärdena och förkortar servicelivet. Därför kontrolleras balansen på en centrifugalfläkts rotor med bakåtböjd vingprofil innan den levereras. Fältteam bör tolka varje ökning av vibrationsamplituden som en tidig varning, inte som en olägenhet, eftersom liten obalans förvärras under dammbelastning och termisk belastning.
Statisk kontra dynamisk balansering
När statisk balansering räcker
Statisk balansering korrigerar obalans i ett plan och är lämplig för smala, skivliknande hjul. Delen placeras på låg-friktionsknivkanter; den rullar tills den tyngsta punkten ligger längst ner. Ett litet korrektionsvikt läggs sedan till eller tas bort på den platsen. För många lågvarviga fläkthjulsmonteringar uppfyller denna metod med ett plan balansgraden och undviker kostnaden för en fullständig tvåplansbalansering. Metoden minskar vibrationsamplituden tillräckligt för långsamma hjul, men kan inte hantera momentet som uppstår när ett hjul kör vid högre varvtal.
När dynamisk balansering krävs
Dynamisk balansering hanterar tvåplansobalans och mäts på en dynamisk balansmaskin. Hjulet snurrar i lagringar medan sensorer läser av vibrationer på två axiella platser, varefter programvaran identifierar exakt vinkel och storlek på obalansen på varje plan. En centrifugalfläktsimpeller med bakåtböjd form och breda blad eller hög spetshastighet kräver nästan alltid denna metod, eftersom enplanskorrigering inte kan ta bort det moment som den genererar.
ISO 1940 G-klass och tolerans
Förstå ISO 1940-balansklass
ISO 1940-standard definierar balanskvalitet genom G-klass, uttryckt som G-värden i mm/s. Ett lägre G-värde innebär striktare tolerans. Vanliga fläkttillämpningar använder G6,3 eller G2,5. Standarden kopplar tillåten restobalans till rotormassan och driftvarvtalet, så en tyngre hjul vid lägre varvtal kan acceptera mer obalans än ett lätt, snabbt hjul. För en centrifugalfläkts rotor med bakåtböjd vingprofil anger G-klassen hur mycket restmassförskjutning som är tillåten. Verkstäder verifierar resultatet på en dynamisk balansmaskin och registrerar restobalansen så att värdet är spårbar till ritningen.
Välja rätt G-klass för fläkttillämpning
De flesta industriella fläktsnäckors applikationer har som mål balansklass G6,3 för allmän ventilation och G2,5 för höghastighets- eller precisionsutrustning. Valet av balansklass följer fläktens driftshastighet och den anslutna maskinens känslighet. En fläkt som förser ett VFD-skåp eller en ren processlinje kräver vanligtvis den striktare klassen G2,5. Den rätta balansklassen för en centrifugalfläktsnäcka med bakåtböjda blad bestäms av spetshastigheten och driftförhållandena. Att anpassa balansklassen till driftförhållandena minskar fel i fältet och säkerställer långsiktig tillförlitlighet. Köpare bör be leverantören ange balansklassen i offerten, eftersom en vag gräns döljer verklig risk vid idrifttagning.
Korrigeringmetoder och fältresultat
Korrigeringsmetoder med borrning, svetsning och slipning
Tre fysiska korrektionsmetoder dominerar. Borrande tar bort massa vid den tunga platsen – idealiskt för gjutna hjul. Svetsning eller lödning lägger till korrektionsvikt där borttagning är omöjlig. Slipning jämnar ut en lokal överskottsmassa och återställer symmetrin. Varje steg i obalanskorrigeringen loggas mot målet för balansklassen. Varje bakåtböjt centrifugalfläkthjul reagerar annorlunda på korrigering, så valet beror på material, väggtjocklek och om fläkthjulet måste förbli säkert för livsmedels- eller korrosionsanvändning. Utförs på en kalibrerad dynamisk balansmaskin, kan några gram korrektion minska vibrationen med en faktor tio. Kontrollera igen efter korrigering för att bekräfta att restobalansen nu ligger inom målet för balansklassen – detta är den enda bevisningen för att ett hjul verkligen är godkänt.
Ett igångsättningsfall och dess resultat
Tillbaka till livsmedelsanläggningen: luftfläkten lyftes, hjulet sattes på en dynamisk balansmaskin och tvåplansobalanskorrigering utfördes. Borrning vid 120 grader och en liten svets vid navet minskade återstående obalans till under G2,5. Efter återmontering godkändes vibrationsprovet och reläet slutade utlösa. Centrifugalf läkten har sedan körts under två årstidsperioder med stabila mätvärden. Den bakåtböjda centrifugala fläkthjulsskivan registrerades, mättes och korrigerades – vilket visar varför igångsättningskontroller och korrekt hjulbalansering är bättre än att hoppas på att ett grovt hjul ska stabiliseras av sig självt.
Att välja rätt balanskorrigeringsmetod för ett ej godkänt hjul skyddar hela drivlinan. Ett bakåtböjt centrifugalt fläkthjul som balanserats enligt ISO 1940 G2,5 ger tystare drift, lägre strömförbrukning och minskar belastningen på motorn och lagren. Ange balansklassen redan vid beställning, verifiera med ett verkligt vibrationsprov och spara igångsättningsdokumentation. Dessa steg omvandlar en avvisad komponent till en pålitlig och långlivad anläggning.
Vanliga frågor
Fråga
Varför misslyckas en pumpimpeller vibrationstestet vid igångsättning?
Svar: En hjulkomponent misslyckas eftersom dess masscentrum ligger utanför rotationsaxeln. Gjutporositet, svetsnähter, färg och dammlast orsakar obalans i rotorn som förblir dold tills full hastighet uppnås. Rutinmässigt vibrationstest registrerar då amplituden över vibrationsgränsen, och komponenten avvisas. Korrigering på en dynamisk balansmaskin återställer den krävda balansklassen innan fläkten når platsen.
Fråga
När räcker statisk balansering för en centrifugalfläkt?
Svar: Statisk balansering är lämplig för smala, skivliknande hjul med obalans i ett plan. Komponenten vilar på lågfriction knivkanter och rullar tills den tyngsta punkten sjunker till botten, varefter en korrektionsviktsmassa läggs till eller tas bort där. För många låghastighetsfläktimpellermonteringar uppfyller denna enplansmetod balansklassen och undviker en tvåplansprocedur. Den är billigare och snabbare, men kan inte korrigera parobalans.
Fråga
Vilken ISO 1940 G-klass bör en blåsareimpeller använda?
Svar: Den rätta balansklassen för en centrifugalfläktsrotor med bakåtböjd skovel följer spetshastigheten och driftförhållandena. Allmän ventilation använder vanligtvis G6.3, medan höghastighets- eller precisionsapplikationer kräver G2.5 enligt ISO 1940. Standarden kopplar tillåten restobalans till rotormassan och varvtalet, så en tung, långsam rotor tolererar mer obalans än en lätt, snabb. Bekräfta balansklassen på ritningen innan korrigeringen påbörjas.
Fråga
Hur används borrning, svetsning och slipning för att korrigera obalans?
Svar: Borrning tar bort massa vid den tyngsta punkten och är lämplig för gjutna hjul. Svetsning eller lödning lägger till korrektionsvikt där massan inte kan tas bort, medan slipning slätar bort lokal överskottsmassa för att återställa symmetrin. Varje steg i obalanskorrigeringen loggas mot den målbalansklass som angetts. Material, väggtjocklek samt säkerhetskrav avseende livsmedel eller korrosion avgör vilken metod som används. På en kalibrerad dynamisk balansmaskin kan några gram korrektionsmassa minska vibrationerna kraftigt.
Fråga
Hur ska köpare ange balanskrav när de beställer fläktar?
Svar: Ange den krävda balansklassen och hänvisa till ISO 1940 på inköpsordern, så att leverantören balanskontrollerar hjulet innan det skickas. Begär en vibrationsprovrapport vid den överenskomna G-klassen och spara underhållsprotokoll för granskning. Ange materialgränser för korrektionsmetoder om fläktraden utsätts för livsmedels- eller korrosiv drift. Tydliga krav förhindrar avvisade leveranser och skyddar motorn och lagren nedströms.

 EN