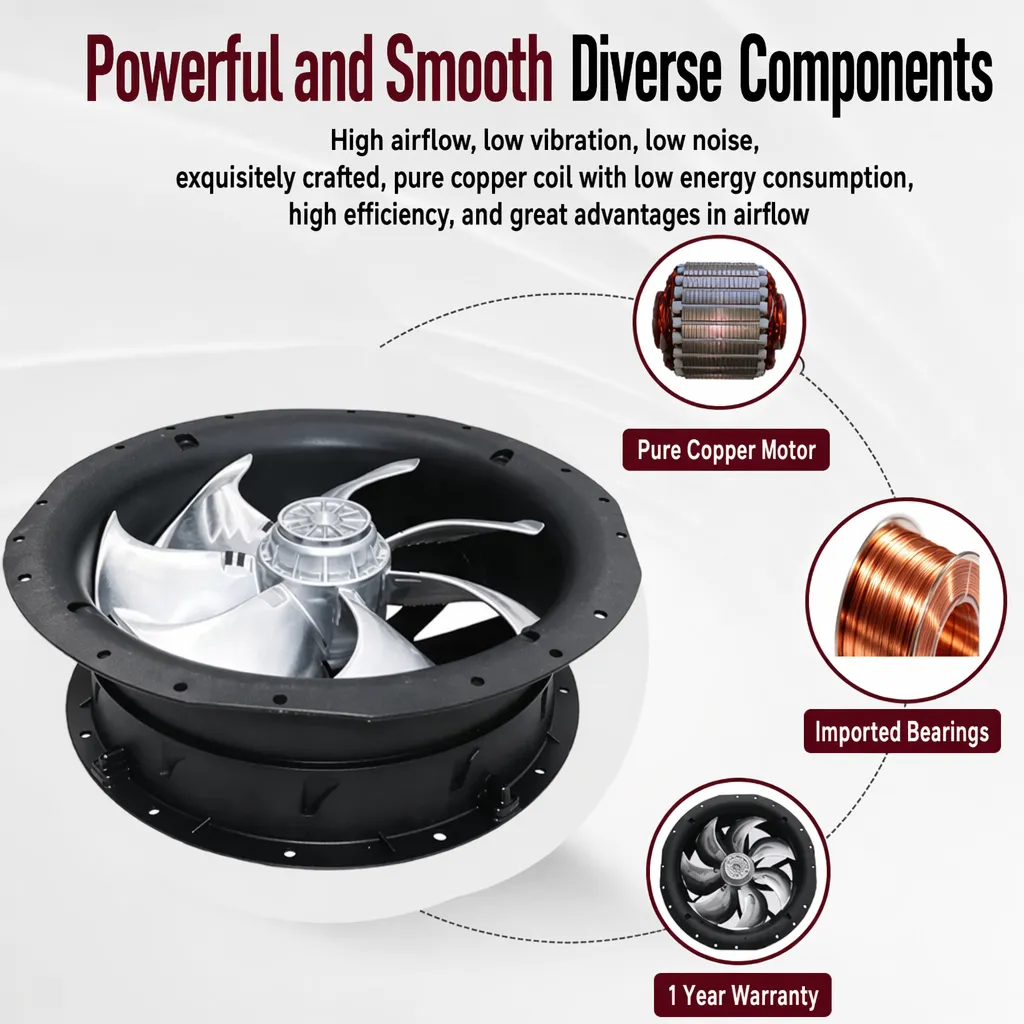
Un ventilatore appena assemblato che non supera la prova di accettazione rappresenta un problema familiare per gli ingegneri di stabilimento. Quando un rotore centrifugo a pale curve all’indietro esce dalla linea di produzione, deve comunque superare un controllo di vibrazione e bilanciatura prima della spedizione. Piccole variazioni nella fusione, le saldature e una verniciatura non uniforme possono spostare leggermente il baricentro, portando il componente fuori dalla tolleranza prevista. Se tale squilibrio non viene corretto, si tradurrà in rumore, calore e usura prematura dei cuscinetti una volta che l’unità sarà installata.
Perché i rotori non qualificati non superano i test di vibrazione e bilanciatura
Cause comuni di insuccesso nei test di vibrazione e bilanciatura
Durante la messa in servizio in uno stabilimento per la lavorazione degli alimenti, una ventola di alimentazione appena installata ha fatto scattare il suo relè di protezione entro pochi minuti dall’avviamento. Il team di manutenzione ha registrato valori di vibrazione ben al di sopra del limite accettabile, e il test di vibrazione di routine ha classificato la ruota come non conforme. Lo stesso problema si verifica in molte installazioni: un rotore centrifugo a pale curve all’indietro che appare dritto sul banco di prova può comunque funzionare in modo irregolare una volta avviato alla velocità massima.
Cause principali dello squilibrio del rotore
La causa è quasi sempre dovuta a uno squilibrio del rotore. Il materiale non è mai perfettamente uniforme, quindi la distribuzione di massa di una ruota reale è leggermente decentrata. Uno squilibrio su un singolo piano genera una condizione statica; una coppia su due piani genera una condizione dinamica. Quando lo squilibrio residuo supera il grado di equilibratura richiesto per l’applicazione, il ventilatore vibra. L’accumulo di polvere, gli alberi piegati e i cuscinetti a sfere di precisione usurati peggiorano le letture e riducono la durata operativa. Questo è il motivo per cui un girante di ventilatore centrifugo a pale curve all’indietro viene controllato per l’equilibratura prima della spedizione. I team sul campo devono considerare qualsiasi aumento dell’ampiezza delle vibrazioni come un segnale di allerta precoce, non come un semplice fastidio, poiché uno squilibrio anche minimo tende ad amplificarsi sotto carico termico e in presenza di polvere.
Bilanciatura Statica vs Dinamica
Quando l’equilibratura statica è sufficiente
La bilanciatura statica corregge lo squilibrio monopiano ed è adatta a ruote strette, simili a dischi. Il componente viene posizionato su spigoli affilati a basso attrito; esso rotola fino a quando il punto più pesante si trova nella posizione inferiore. A quel punto viene aggiunto o rimosso un piccolo peso di correzione in tale posizione. Per molti gruppi di giranti di ventilatori a bassa velocità, questo metodo monopiano soddisfa il grado di bilanciatura richiesto ed evita i costi associati a una procedura completa a due piani. Il metodo riduce sufficientemente l’ampiezza delle vibrazioni per ruote lente, ma non è in grado di correggere la coppia che compare una volta che la ruota opera a velocità più elevate.
Quando è richiesta la bilanciatura dinamica
La bilanciatura dinamica gestisce lo squilibrio su due piani ed è misurata su una macchina per bilanciatura dinamica. La ruota ruota su cuscinetti mentre i sensori rilevano le vibrazioni in due posizioni assiali; quindi il software individua con precisione l’angolo e l’entità dello squilibrio su ciascun piano. Questo metodo è quasi sempre necessario per un rotore di ventilatore centrifugo a pale curve all’indietro con pale larghe o elevata velocità periferica, poiché la correzione su un solo piano non riesce ad annullare la coppia da esso generata.
Classe di bilanciatura e tolleranza ISO 1940 G
Comprensione della classe di bilanciatura ISO 1940
Lo standard ISO 1940 definisce la qualità di bilanciatura mediante il grado G, espresso in mm/s moltiplicato per G. Un valore G più basso indica una tolleranza più stretta. Per le comuni applicazioni di ventilatori si utilizzano i gradi G6.3 o G2.5. Lo standard collega lo squilibrio residuo ammissibile alla massa del rotore e alla velocità di esercizio: pertanto, una ruota più pesante a regime inferiore può accettare uno squilibrio maggiore rispetto a una ruota leggera e veloce. Per un rotore di ventilatore centrifugo a pale curve all’indietro, il grado G stabilisce quanto è consentito lo spostamento di massa residuo. I laboratori verificano il risultato su una macchina per la bilanciatura dinamica e registrano lo squilibrio residuo affinché il valore sia rintracciabile sul disegno tecnico.
Selezione del grado G appropriato per l’applicazione del ventilatore
La maggior parte delle applicazioni industriali di giranti per ventilatori prevede la classe di equilibratura G6,3 per la ventilazione generale e la classe G2,5 per apparecchiature ad alta velocità o ad alta precisione. La scelta della classe dipende dalla velocità di funzionamento del ventilatore e dalla sensibilità della macchina collegata. Un ventilatore che alimenta un quadro VFD o una linea di processo pulita richiede generalmente la classe più stringente G2,5. La classe di equilibratura appropriata per una girante centrifuga a pale curve all’indietro dipende dalla velocità periferica e dal tipo di servizio. Abbinare la classe di equilibratura al tipo di servizio riduce i guasti in campo e garantisce l'affidabilità a lungo termine. Gli acquirenti dovrebbero chiedere al fornitore di indicare esplicitamente la classe di equilibratura nell'offerta commerciale, poiché un limite vago nasconde rischi reali durante la messa in servizio.
Metodi di correzione e risultati in campo
Correzione mediante foratura, saldatura e rettifica
Tre metodi fisici di correzione dominano. La foratura rimuove massa nel punto pesante, ideale per le ruote in ghisa. La saldatura o la brasatura aggiunge peso correttivo dove la rimozione non è possibile. La rettifica livella un eccesso locale e ripristina la simmetria. Ogni passaggio di correzione del disbilanciamento viene registrato rispetto all’obiettivo di classe di equilibratura. Ogni girante di ventilatore centrifugo a pale curve all’indietro reagisce in modo diverso alla correzione, quindi la scelta dipende dal materiale, dallo spessore della parete e dal fatto che la girante del ventilatore debba mantenere la sicurezza alimentare o la resistenza alla corrosione. Eseguita su una macchina dinamica di equilibratura tarata, una correzione di pochi grammi può ridurre le vibrazioni di un ordine di grandezza. Una verifica successiva alla correzione dimostra che il disbilanciamento residuo rientra ora nella classe di equilibratura obiettivo, unico elemento probatorio che la ruota sia effettivamente qualificata.
Un caso di messa in servizio e il suo esito
Ritorno nello stabilimento alimentare: il ventilatore di alimentazione è stato sollevato, la ruota è stata posizionata su una macchina per la bilanciatura dinamica e sono state applicate correzioni dell’imbilanciamento su due piani. Forature a 120 gradi e una piccola saldatura sul mozzo hanno ridotto l’imbilanciamento residuo entro la classe G2.5. Dopo la reinstallazione, il test di vibrazione ha avuto esito positivo e il relè ha smesso di scattare. Il ventilatore centrifugo è stato in funzione regolare per due cicli stagionali, con letture stabili. La girante del ventilatore centrifugo a pale curve all’indietro è stata registrata, misurata e corretta, dimostrando perché i controlli di messa in servizio e una corretta bilanciatura della girante sono preferibili rispetto alla speranza che una ruota approssimativa si assesti col tempo.
Scegliere la correzione di bilanciamento adeguata per una ruota non conforme protegge l’intero gruppo di trasmissione. Una girante di ventilatore centrifugo a pale curve all’indietro bilanciata secondo la norma ISO 1940 classe G2.5 funziona più silenziosamente, assorbe meno corrente ed evita sollecitazioni eccessive sul motore e sui cuscinetti. Specificare la classe di bilanciamento al momento dell’ordine, verificarla mediante un vero test di vibrazione e conservare i verbali di messa in servizio. Questi passaggi trasformano un componente rifiutato in un asset affidabile e duraturo.
Domande frequenti
Domanda
Perché un girante non supera la prova di vibrazione al collaudo?
Risposta: Un girante non supera la prova perché il suo centro di massa non coincide con l'asse di rotazione. La porosità della fusione, le saldature, la vernice e l'accumulo di polvere generano uno squilibrio del rotore che rimane nascosto fino al raggiungimento della velocità massima. La prova di vibrazione standard registra quindi un'ampiezza superiore al limite consentito e il componente viene scartato. La correzione su una macchina per bilanciamento dinamico ripristina il grado di equilibratura richiesto prima che il ventilatore raggiunga il cantiere.
Domanda
Quando è sufficiente il bilanciamento statico per un ventilatore centrifugo?
Risposta: Il bilanciamento statico è adatto a giranti stretti, simili a dischi, con squilibrio su un solo piano. Il componente poggia su spigoli affilati a basso attrito e ruota fino a quando la zona più pesante si posiziona in basso; a quel punto si aggiunge o si rimuove un peso correttivo in tale posizione. Per molti insiemi di giranti di ventilatori a bassa velocità, questo metodo monopiano soddisfa il grado di equilibratura richiesto ed evita una procedura bipiano. È più economico e veloce, ma non può correggere lo squilibrio a coppia.
Domanda
Quale classe G ISO 1940 deve essere utilizzata per un girante di soffiante?
Risposta: Il grado di equilibratura appropriato per un rotore centrifugo a pale curve all'indietro dipende dalla velocità periferica e dall'impiego. Per la ventilazione generale si utilizza normalmente il grado G6.3, mentre per applicazioni ad alta velocità o con esigenze di precisione è richiesto il grado G2.5 secondo la norma ISO 1940. Tale norma lega lo squilibrio residuo ammissibile alla massa e alla velocità del rotore: pertanto, una ruota pesante e lenta tollera uno squilibrio maggiore rispetto a una ruota leggera e veloce. Verificare sempre il grado specificato sul disegno tecnico prima di avviare le operazioni di correzione.
Domanda
In che modo trapanatura, saldatura e rettifica vengono impiegate per correggere lo squilibrio?
Risposta: La trapanatura rimuove massa nella zona pesante ed è particolarmente indicata per ruote in fusione. La saldatura o la brasatura aggiunge massa correttiva là dove non è possibile effettuare una rimozione. La rettifica elimina localmente un eccesso di materiale per ripristinare la simmetria. Ogni intervento di correzione dello squilibrio viene registrato in relazione al grado di equilibratura obiettivo. La scelta del metodo dipende dal materiale, dallo spessore della parete e da requisiti specifici di sicurezza alimentare o resistenza alla corrosione. Su una macchina dinamica di equilibratura tarata, anche pochi grammi di correzione possono ridurre drasticamente le vibrazioni.
Domanda
Come devono i clienti specificare i requisiti di equilibratura al momento dell'ordine dei ventilatori?
Risposta: Indicare sul modulo d'ordine il grado di equilibratura richiesto e fare riferimento alla norma ISO 1940, affinché il fornitore esegua l'equilibratura della ruota prima della spedizione. Richiedere una relazione sui test di vibrazione effettuati al grado G concordato e conservare i registri relativi alla messa in servizio ai fini dell’audit. Specificare i limiti dei materiali per le metodologie di correzione qualora la girante del ventilatore sia destinata a impieghi in ambienti alimentari o corrosivi. Requisiti chiari evitano consegne respinte e proteggono il motore e i cuscinetti a valle.

 EN