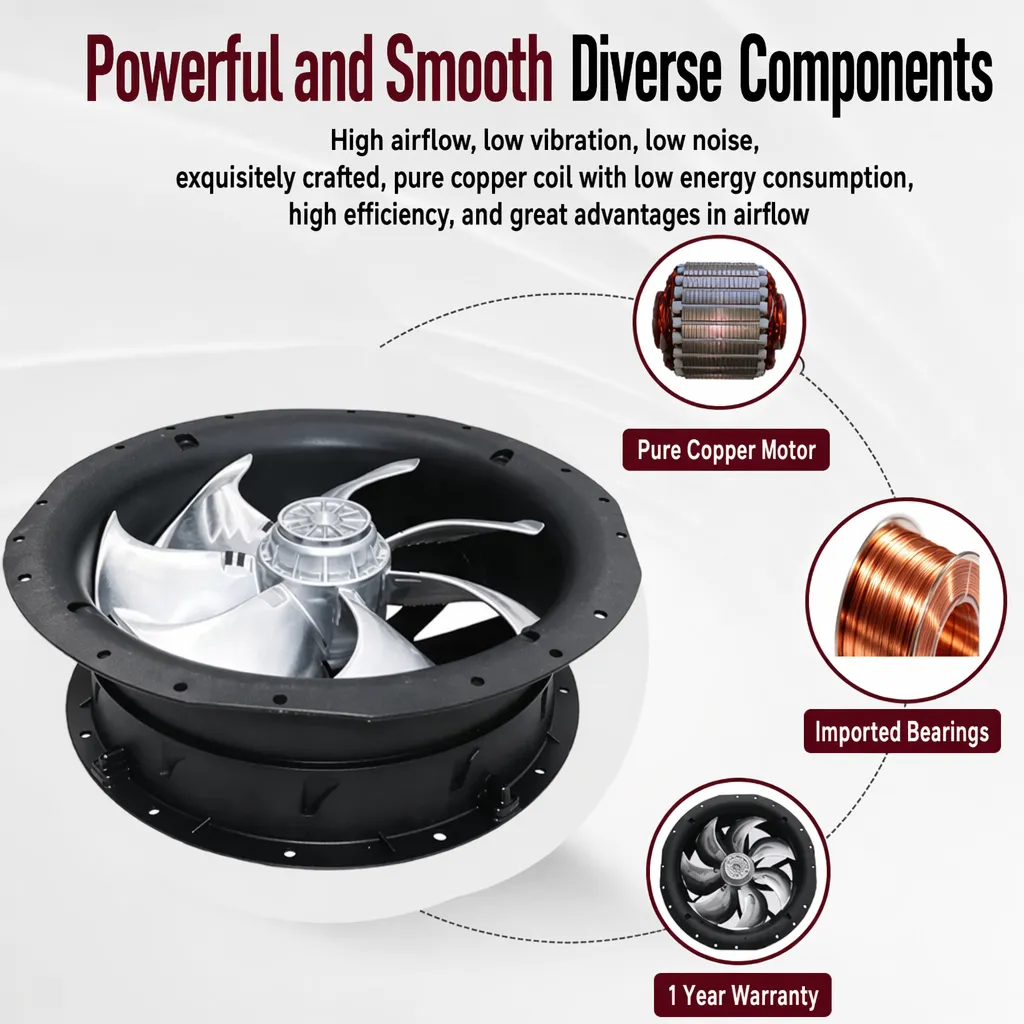
Novo zostavený ventilátor, ktorý neprejde skúškou prijatia, je známy problém pre inžinierov výrobných závodov. Keď odchádza dookola zakrivené impelery centrifugálneho ventilátora z výrobnej linky, musí ešte absolvovať kontrolu vibrácií a vyváženia pred tým, ako je odoslaný zákazníkovi. Malé rozdiely v liatine, zváracie švy a nerovnomerné náterové vrstvy môžu posunúť ťažisko tak, že súčiastka prekročí povolené limity. Ak sa táto nerovnováha neopraví, po inštalácii zariadenia sa prejaví ako hluk, teplo a predčasné opotrebovanie ložísk.
Prečo nekvalifikované impelery neprechádzajú skúškami vibrácií a vyváženia
Bežné zlyhania pri skúškach vibrácií a vyváženia
Počas uvádzania do prevádzky na potravinárskom závode sa čerpadlo na prívod vzduchu, ktoré bolo práve nainštalované, vyplo po niekoľkých minútach od spustenia ochranné relé. Údržbový tím zaznamenal vibrácie výrazne vyššie ako povolené limity a bežný test vibrácií označil koleso ako nevhodné. Tento problém sa vyskytuje pri mnohých inštaláciách: impeler odstreďovacieho ventilátora s obrátenou zakrivenou lopatkou, ktorý vyzerá na stolíku rovný, môže pri plnej rýchlosti stále bežať nerovnomerne.
Základné príčiny nerovnováhy rotora
Príčinou je takmer vždy nerovnováha rotora. Materiál nikdy nie je dokonale rovnorodý, preto je rozloženie hmotnosti skutočného kolesa mierne posunuté mimo stredu. Jednorožný posun vytvára statický stav; dvojica síl v dvoch rovinách vytvára dynamický stav. Keď zvyšková nerovnováha presiahne triedu vyváženia pre daný prevádzkový režim, ventilátor začne vibrovať. Hromadenie prachu, ohnuté hriadele a opotrebované presné guľové ložiská zhoršujú merané hodnoty a skracujú životnosť zariadenia. Preto sa impulzné koleso odstredivého ventilátora s obrátenými krídlami skontroluje na vyváženie ešte pred jeho odoslaním. Pracovné tímy na mieste by mali akýkoľvek rast amplitúdy vibrácií považovať za skoré varovanie, nie za nepohodlie, pretože malá nerovnováha sa pod vplyvom prachu a tepelnej záťaže zväčšuje.
Statické a dynamické vyváženie
Keď stačí statické vyváženie
Statické vyváženie odstraňuje nerovnováhu v jednej rovine a je vhodné pre úzke, diskovité kolesá. Súčiastka sa umiestni na nízkotrecie nožové hrany; otáča sa, kým ťažký bod nepripadne do spodnej polohy. Potom sa v tomto mieste pridá alebo odstráni malá korekčná závažie. Pre mnoho zariadení s ventilátorovými kolesami s nízkou rýchlosťou je táto metóda vyváženia v jednej rovine postačujúca na dosiahnutie požadovanej triedy vyváženia a umožňuje sa tak vyhnúť nákladom spojeným s plnou dvojrovinovou procedúrou. Táto metóda zníži amplitúdu vibrácií dostatočne pre pomalé kolesá, avšak nedokáže odstrániť páru síl, ktorá vzniká pri vyšších rýchlostiach otáčania kolesa.
Keď je vyžadované dynamické vyváženie
Dynamické vyváženie rieši nerovnováhu v dvoch rovinách a meria sa na stroji na dynamické vyváženie. Koleso sa otáča v ložiskách, zatiaľ čo snímače zaznamenávajú vibrácie na dvoch axiálnych polohách; softvér potom presne určí uhol a veľkosť nerovnováhy v každej rovine. Túto metódu takmer vždy vyžaduje impulzné koleso odstreďovacieho ventilátora s obrátenými zakrivenými lopatkami a širokými lopatkami alebo vysokou rýchlosťou na koncoch lopatiek, pretože jednorozmerná korekcia nemôže eliminovať dvojicu síl, ktorú generuje.
ISO 1940 Trieda G a tolerancia
Pochopte triedu vyváženia ISO 1940
Štandard ISO 1940 definuje kvalitu vyváženia prostredníctvom triedy G, vyjadrenej ako hodnota G v mm/s. Nižšia hodnota G znamená prísnejšie limity. Pre bežné účely ventilátorov sa používajú triedy G6,3 alebo G2,5. Štandard spája povolenú zvyšnú nevyváženosť s hmotnosťou rotora a prevádzkovou rýchlosťou, preto môže ťažšie koleso pri nižších otáčkach akceptovať väčšiu nevyváženosť ako ľahké, rýchle koleso. Pre impeler odstreďovacieho ventilátora s dozadu zakrivenými lopatkami určuje trieda G povolenú zvyšnú hmotnostnú nesúhlasnosť. Výrobné dielne overujú výsledok na stroji na dynamické vyváženie a zaznamenávajú zvyšnú nevyváženosť, aby bola táto hodnota stopeľná v technickej dokumentácii.
Výber vhodnej triedy G pre prevádzku ventilátora
Väčšina priemyselných aplikácií obežných kôl ventilátorov sa zameriava na triedu vyváženia G6,3 pre všeobecné vetranie a G2,5 pre vyššie otáčky alebo presné zariadenia. Výber triedy vyváženia závisí od prevádzkovej rýchlosti ventilátora a citlivosti pripojeného stroja. Ventilátor, ktorý zásobuje rozvádzač frekvenčných meničov (VFD) alebo čistú technologickú linku, zvyčajne vyžaduje prísnejšiu triedu G2,5. Správna trieda vyváženia pre obežné koleso odstredivého ventilátora s dozadu zakrivenými lopatkami závisí od obvodovej rýchlosti a prevádzkovej záťaže. Prispôsobenie triedy vyváženia prevádzkovej záťaži zníži počet porúch v prevádzke a zabezpečí dlhodobú spoľahlivosť. Odberatelia by mali požiadať dodávateľa, aby uviedol triedu vyváženia pri ponuke, pretože nezrozumiteľný limit skrýva reálne riziko počas uvedenia do prevádzky.
Metódy korekcie a výsledky v prevádzke
Korekcia vŕtaním, zváraním a brúsením
Prevládajú tri fyzikálne metódy korekcie. Vŕtanie odstraňuje hmotnosť na mieste prebytočnej hmoty – ideálna metóda pre liate kolesá. Zváranie alebo pájkovanie pridáva korekčnú hmotnosť tam, kde nie je možné hmotnosť odstrániť. Brúsenie vyrovnaním lokálneho prebytku obnovuje symetriu. Každý krok korekcie nevyváženosti sa zaznamenáva v súvislosti s cieľovou triedou vyváženia. Každé obežné koleso odstreďovacieho ventilátora s obrátenými zakrivenými lopatkami reaguje na korekciu inak, preto voľba metódy závisí od materiálu, hrúbky stien a od toho, či obežné koleso ventilátora musí zostať bezpečné pre potravinársky priemysel alebo odolné voči korózii. Korekcia sa vykonáva na kalibrovanej dynamickom vyvažovacej strojovej súprave; niekoľko gramov korekčnej hmotnosti môže znížiť vibrácie o jeden rád veľkosti. Po korekcii sa vykoná kontrolná skúška, ktorá potvrdzuje, že zvyškové nevyváženie sa nachádza v rámci cieľovej triedy vyváženia – to je jediný dôkaz, že koleso je skutočne kvalifikované.
Prípad uvádzania do prevádzky a jeho výsledok
Späť na potravinársky závod: prívodný ventilátor bol zdvihnutý, koleso umiestnené na dynamický vyvažovací stroj a uplatnená korekcia nevyváženosti v dvoch rovinách. Vŕtanie pod uhlom 120 stupňov a malé zváranie na náboji znížilo zvyšné nevyváženie do triedy G2,5. Po opätovnej inštalácii test vibrácií prešiel a relé prestalo spínať. Odstredivý ventilátor odvtedy bežal cez dva sezónne cykly so stabilnými hodnotami. Odstredivé mlynčekové koleso s obrátenou zakrivenou lopatkou bolo zaznamenané, odmerané a skorigované – čo ukazuje, prečo kontrolné testy pri uvádzaní do prevádzky a správne vyváženie mlynčekového kolesa sú lepšie než dúfať, že hrubé koleso sa „zostabilizuje“ samo.
Výber správnej korekcie vyváženia pre nekvalifikované koleso chráni celý pohonný ústroj. Odstredivé mlynčekové koleso s obrátenou zakrivenou lopatkou vyvážené podľa normy ISO 1940 G2,5 beží tichšie, odoberá menej prúdu a šetrí motor aj ložiská. Špecifikujte stupeň vyváženia už pri objednávaní, overte ho reálnym testom vibrácií a uchovajte záznamy z uvádzania do prevádzky. Tieto kroky premienia zamietnutú súčiastku na spoľahlivý a dlhodobo funkčný aktív.
Často kladené otázky
Otázka
Prečo impelér zlyhá vibráciu pri uvádzaní do prevádzky?
Odpoveď: Koleso zlyhá, pretože jeho ťažisko leží mimo osi rotácie. Pór na liatinovom kuse, zváracie švy, farba a usadený prach spôsobujú nerovnováhu rotora, ktorá zostáva skrytá až do dosiahnutia plnej rýchlosti. Rutinný vibráciou test potom zaznamená amplitúdu nad vibráciou hranicou a súčiastka je odmietnutá. Oprava na dynamickom vyvažovacom stroji obnoví požadovanú triedu vyváženia ešte pred tým, ako ventilátor dorazí na miesto inštalácie.
Otázka
Kedy stačí statické vyváženie pre odstredivý ventilátor?
Odpoveď: Statické vyváženie je vhodné pre úzke, diskovité kolesá s jednoplošnou nerovnováhou. Súčiastka spočíva na nízkotrecích nožových hranách a otáča sa, kým ťažší bod nepokojí v najnižšej polohe; potom sa tam pridá alebo odstráni korekčná závažie. Pre mnoho nízkorýchlostných impelérových zostáv ventilátorov postačuje táto jednoplošná metóda, aby splnila požadovanú triedu vyváženia a vyhla sa dvojrovinovému postupu. Je lacnejšia a rýchlejšia, avšak nedokáže opraviť párovú nerovnováhu.
Otázka
Akú ISO 1940 G-triedu by mal použiť impelér pre ventilátor?
Odpoveď: Správna trieda vyváženia pre obežné koleso odstredivého ventilátora s dozadu zakrivenými lopatkami závisí od obvodovej rýchlosti a prevádzkových podmienok. Pre všeobecné vetranie sa zvyčajne používa trieda G6.3, zatiaľ čo pre vyššie rýchlosti alebo presné aplikácie sa vyžaduje trieda G2.5 podľa normy ISO 1940. Táto norma viaže povolenú zvyškovú nevyváženosť k hmotnosti a otáčkam rotora, takže ťažké, pomalé kolesá môžu tolerovať väčšiu nevyváženosť ako ľahké, rýchle kolesá. Pred začatím korekcie potvrďte požadovanú triedu vyváženia na výkresoch.
Otázka
Ako sa používajú vŕtanie, zváranie a brúsenie na korekciu nevyváženosti?
Odpoveď: Vŕtanie odstraňuje hmotnosť v mieste ťažiska a je vhodné pre liate kolesá. Zváranie alebo pájkovanie pridáva korekčnú hmotnosť tam, kde nie je možné hmotnosť odstrániť, zatiaľ čo brúsenie vyrovnáva lokálny nadbytok materiálu, aby sa obnovila symetria. Každý krok korekcie nevyváženosti sa zaznamenáva v súvislosti s cieľovou triedou vyváženia. Metódu korekcie určujú materiál, hrúbka steny a požiadavky na bezpečnosť v potravinárskom alebo koróznom prostredí. Na kalibrovanej dynamicko-vyvážovacej strojovej sústave dokáže niekoľko gramov korekčnej hmotnosti výrazne znížiť vibrácie.
Otázka
Ako by mali kupujúci špecifikovať požiadavky na vyváženie pri objednávaní ventilátorov?
Odpoveď: Uveďte požadovanú triedu vyváženia a odkaz na normu ISO 1940 v objednávke, aby dodávateľ pred expedíciou koleso vyvážil. Požiadajte o správu o vibráciách pri dohodnutej triede G a uchovávajte záznamy o uvádzaní do prevádzky pre účely auditu. Ak impelér ventilátora pracuje v potravinárskom prostredí alebo v prostredí s korozívnymi látkami, stanovte materiálové limity pre metódy korekcie. Jednoznačné požiadavky zabraňujú odmietnutiu dodávok a chránia motor a ložiská v neskoršej fáze.

 EN