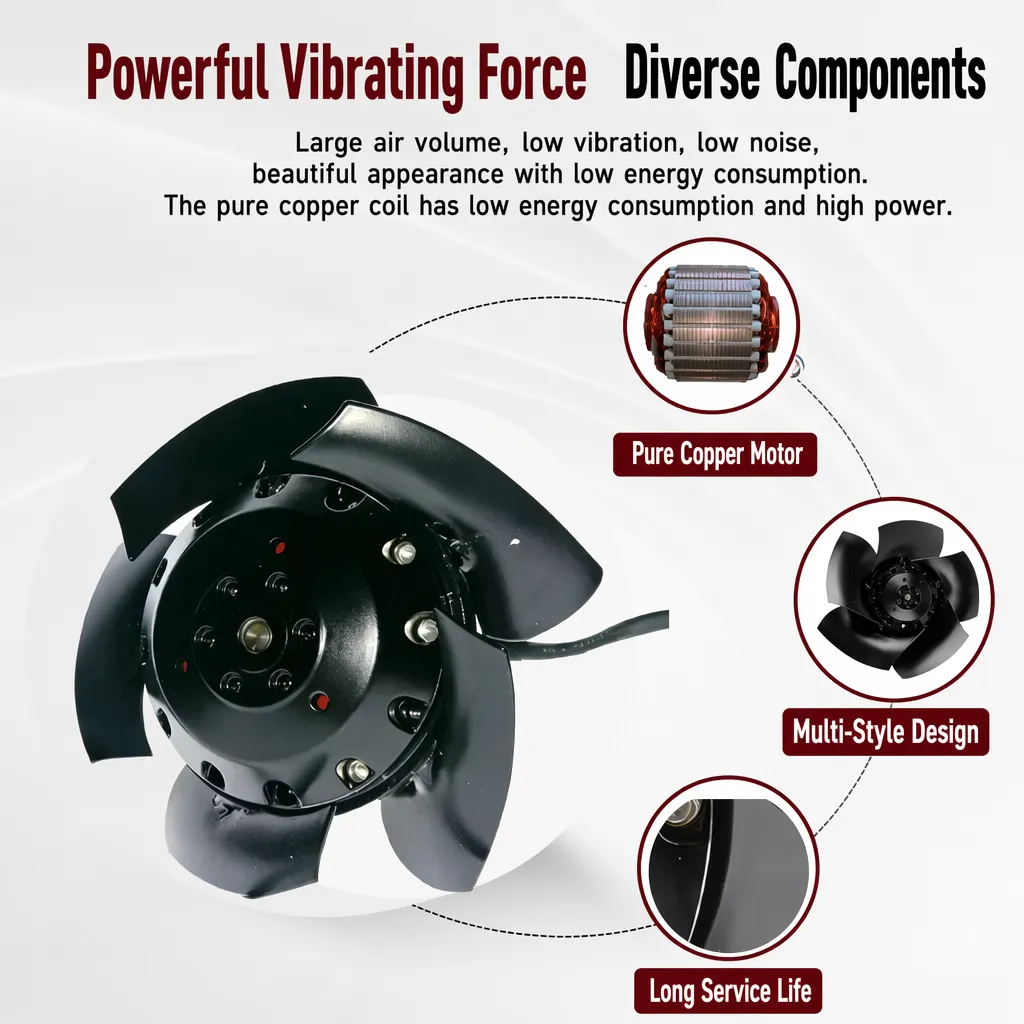
एक औद्योगिक अक्षीय पंखा ब्लेड एनक्लोज़र्स और एचवीएसी डक्ट्स के अंदर हज़ारों आरपीएम पर घूमता है, फिर भी इसे धारण करने वाली संरचना को अक्सर मोटर की तुलना में कम ध्यान दिया जाता है। ब्रैकेट घूर्णन असेंबली और भवन के बीच एकमात्र लोड पाथ है। जब यह पाथ अपर्याप्त रूप से निर्दिष्ट होता है, तो परिणामस्वरूप वेल्ड फट जाते हैं, बोल्ट ढीले हो जाते हैं और बेयरिंग जल्दी खराब हो जाते हैं। जो खरीदार ब्रैकेट लोड मानकों को समझते हैं, वे सुरक्षा जोखिम और कुल स्वामित्व लागत दोनों को कम करते हैं।
अक्षीय पंखा सुरक्षा के लिए ब्रैकेट लोड मानकों का महत्व क्यों है
स्थैतिक लोड और मृत-भार रेटिंग
स्थैतिक भार का अर्थ है वह निरंतर अधोमुखी बल जो एक ब्रैकेट उठाता है जब कोई औद्योगिक अक्षीय पंखा ब्लेड असेंबली, मोटर और हाउसिंग दीवार या छत से लटकते हैं। मृत-भार रेटिंग को संयुक्त द्रव्यमान से अधिक होना चाहिए, क्योंकि एएनएसआई और ओएसएचए के दिशा-निर्देशों में सुरक्षा कारक आमतौर पर ऊपर से लटके हुए उपकरणों के लिए कम से कम ४:१ का डिज़ाइन अनुपात निर्दिष्ट करते हैं। यदि कोई ब्रैकेट केवल इकाई के सटीक भार के लिए रेट किया गया हो, तो असममित माउंटिंग या पेंट के जमा होने के लिए कोई सुरक्षा भंडार नहीं रहता। प्रमाणित निर्माता प्रूफ लोड और यील्ड पॉइंट की पुष्टि करने के लिए दस्तावेज़ तैयार करते हैं, ताकि विनिर्देशक केवल एक कैटलॉग संख्या पर भरोसा करने के बजाय इस सुरक्षा भंडार की पुष्टि कर सकें।
घूर्णनशील द्रव्यमान से उत्पन्न गतिशील भार
एक्सियल फैन ब्लेड असेंबली का घूर्णन करता हुआ द्रव्यमान एक गतिशील भार उत्पन्न करता है, जिसे केवल स्थैतिक रेटिंग कभी नहीं पकड़ सकती। असंतुलित ब्लेड अपकेंद्रीय बल उत्पन्न करते हैं, जो आरपीएम के वर्ग के साथ बढ़ता है; इसलिए २,८०० आरपीएम पर एक छोटा सा असंतुलन बेयरिंग शियर और ब्रैकेट बेंडिंग तनाव को विराम भार से कहीं अधिक गुणा कर सकता है। ब्रैकेट के आकार निर्धारण के समय, स्टार्टअप झटकों, बेल्ट खिंचाव और वायु प्रवाह प्रतिक्रिया से उत्पन्न यांत्रिक तनाव को मृत भार में जोड़ा जाना चाहिए। एएमसीए प्रदर्शन डेटा और एन्क्लोज़र डिज़ाइन नोट्स इंजीनियरों को संयुक्त थ्रस्ट का अनुमान लगाने में सहायता करते हैं। केवल भार पर आधारित ब्रैकेट उपयोग के दौरान वेल्ड रूट पर थकान का शिकार हो जाता है।
कंपन और अनुनाद ब्रैकेट डिज़ाइन को कैसे प्रभावित करते हैं
प्राकृतिक आवृत्ति और अनुनाद से बचाव
प्रत्येक औद्योगिक अक्षीय पंखा ब्लेड के पीछे स्थित ब्रैकेट की एक प्राकृतिक आवृत्ति होती है, जो इस्पात की मोटाई, स्पैन और बोल्ट पैटर्न द्वारा निर्धारित होती है। जब पंखे की चल रही गति उस आवृत्ति को उत्तेजित करती है, तो अनुनाद कंपन को इतना प्रवर्धित कर देता है कि फास्टनर ढीले हो जाते हैं या वेल्ड में दरार पड़ जाती है। मानक प्रथा यह है कि ब्रैकेट की प्राकृतिक आवृत्ति को ब्लेड पास आवृत्ति से कम से कम २० से ३० प्रतिशत ऊपर या नीचे रखा जाए, ताकि ओवरलैप क्षेत्र से बचा जा सके। संरचनात्मक अखंडता इस पृथक्करण सीमा पर निर्भर करती है, केवल इस्पात के द्रव्यमान पर नहीं। क्षेत्र टीमें अंतर की पुष्टि के लिए कंपन मीटर का उपयोग करती हैं; लोबिसॉन्ग इकाइयाँ पूर्व-संतुलित अवस्था में शिप करता है ताकि शेष असंतुलन सीमित रहे।
कंपन विलगन माउंटिंग
कंपन अलगाव मोटर से संरचना तक के मार्ग को स्प्रिंग या रबर माउंट का उपयोग करके ब्रैकेट और फ्रेम के बीच रखकर तोड़ता है। उचित अलगाव संचारित बल को कम करता है और बॉल बेयरिंग तथा मोटर वाइंडिंग असेंबली के जीवनकाल को बढ़ाता है। अलगाकर का चयन स्थैतिक विक्षेप और प्रति माउंट भार के आधार पर किया जाना चाहिए, अनुमान से नहीं, क्योंकि अत्यधिक बड़े आकार के अलगाकर इकाई को ड्रिफ्ट करने देते हैं जबकि छोटे आकार के अलगाकर अपनी सीमा पर पहुँच जाते हैं। जहाँ औद्योगिक अक्षीय पंखा ब्लेड वॉशडाउन या तटीय वायु में काम करता है, वहाँ प्रवेश सुरक्षा महत्वपूर्ण होती है, क्योंकि समय के साथ संक्षारण क्लैंप लोड को कमजोर कर देता है। एचवीएसी और खाद्य उत्पादन लाइनें टिकाऊपन के लिए अलगाव के साथ स्टेनलेस स्टील हार्डवेयर का उपयोग करती हैं।
फास्टनर टॉर्क और माउंटिंग बोल्ट विनिर्देश
बोल्ट ग्रेड और क्लैंप लोड
औद्योगिक अक्षीय पंखा ब्लेड के लिए, फास्टनर टॉर्क वह चीज़ है जो वास्तव में ब्रैकेट को संरचना से जोड़ती है, फिर भी यह कदम साइट पर सबसे अधिक छोड़ा जाने वाला है। बोल्ट का ग्रेड उसकी तन्य शक्ति तय करता है; उच्च कंपन वाले स्थान पर कम गुणवत्ता वाला बोल्ट कुछ हफ़्तों में ही खिंच सकता है और क्लैंप लोड खो सकता है। क्लैंप लोड को मृत भार, गतिशील भार और वायु प्रवाह प्रतिक्रिया से उत्पन्न संयुक्त अपरूपण का प्रतिरोध करना आवश्यक है। विनिर्देशकों को बोल्ट के ग्रेड को ब्रैकेट के प्रूफ़ लोड के अनुरूप चुनना चाहिए और महत्वपूर्ण ऊर्ध्वाधर स्थापनाओं के लिए प्रमाणन की आवश्यकता व्यक्त करनी चाहिए। एक नियमित अंतराल पर कैलिब्रेट किया गया टॉर्क रिंच अति-कसाव और अल्प-कसाव दोनों को रोकता है, जो क्रमशः धागे को नष्ट कर सकता है या प्लेट में दरार ला सकता है।
टॉर्क क्रम और पुनः-कसाव अंतराल
एक अक्षीय फैन स्थापना पर, सही फास्टनर टॉर्क का मान उतना ही महत्वपूर्ण है जितना कि इसका क्रम। बोल्ट्स को एक क्रॉस या स्टार पैटर्न में कसना चाहिए, ताकि ब्रैकेट समान रूप से सीट हो जाए और कोई कोना उठा न रहे। पहले १०० चलने वाले घंटों के बाद टॉर्क को फिर से कसने का अंतराल, नई पेंट, नरम वॉशर्स या तापीय चक्रण के कारण होने वाली ढीलापन को पकड़ लेता है। टॉर्क मान, क्रम और तारीख का दस्तावेज़ीकरण रखने से निरीक्षण के लिए रखरखाव के लिए एक आधारभूत बिंदु मिलता है। जो स्थल ANSI असेंबली दिशानिर्देशों का पालन करते हैं, वे इन चरणों को कमीशनिंग फ़ाइल में दर्ज करते हैं। टॉर्क को फिर से कसना छोड़ना एक सामान्य कारण है जो बाद में झंझूट के रूप में दिखाई देने वाले विक्षोभ को उत्पन्न करता है, जिसे बाद में मोटर दोष के रूप में पढ़ा जाता है।
खरीदारों को ब्रैकेट्स को कैसे निर्दिष्ट करना चाहिए और उनका निरीक्षण कैसे करना चाहिए
खरीद विनिर्देश चेकलिस्ट
उद्योगिक अक्षीय पंखे की ब्लेड और ब्रैकेट की आपूर्ति करते समय, स्पष्ट विनिर्देशन खरीदार की रक्षा करता है—जब तक कि स्टील काटी नहीं जाती। आपूर्तिकर्ता से मृत-भार रेटिंग, गतिशील भार क्षमता, बोल्ट पैटर्न और सामग्री ग्रेड को लिखित रूप में बताने की आवश्यकता होती है। ब्रैकेट की प्राकृतिक आवृत्ति और प्रूफ लोड परीक्षण के साथ-साथ गीले या धूल भरे स्थानों के लिए आईपी रेटिंग के बारे में भी पूछें। सीई और यूके सीए दस्तावेज़ इकाई के यूरोपीय अनुरूपता जाँच पास करने की पुष्टि करते हैं। वेल्डिंग प्रक्रिया और निरीक्षण अभिलेखों का अनुरोध करें। इन वस्तुओं को पहले से निर्दिष्ट करने से अस्पष्टता समाप्त हो जाती है और खरीद विभाग को बोलियों की तुलना इंजीनियरिंग योग्यता के आधार पर करने की अनुमति मिलती है। लोबिसॉन मैच्ड ब्रैकेट और मोटर्स की आपूर्ति करता है, ताकि लोड पाथ की वैधता सुनिश्चित की जा सके।
स्थल पर निरीक्षण और रखरखाव
उद्योगिक अक्षीय पंखा के ब्लेड का उचित चयन करने के बावजूद, सबसे सुरक्षित विनिर्देशन भी स्थल पर सत्यापन के बिना विफल हो जाता है, इसलिए निरीक्षण को चालू करने की दिशा-निर्देशों में शामिल किया जाना चाहिए। वेल्ड पर जंग, बोल्ट के सिर के नीचे गति और भार रेखा के निकट पेंट के दरारों की जाँच करें। शुरू करने के समय और पुनः टॉर्क अंतराल के बाद ली गई कंपन माप यह दर्शाती है कि ब्रैकेट स्थिर हुआ है या नहीं। फास्टनर टॉर्क मानों और तारीखों का एक लॉग रखें ताकि प्रवृत्तियाँ जल्दी सामने आ सकें। यह अनुशासन संरचनात्मक अखंडता को बनाए रखता है, न कि केवल एक बार की स्थापना से। ऐसे संयंत्र जो तकनीशियनों को इन संकेतों को पढ़ना सिखाते हैं, अनियोजित अवरोध को रोकते हैं और उसके नीचे काम करने वाले लोगों की रक्षा करते हैं।
उद्योगिक अक्षीय पंखा ब्लेड माउंटिंग प्रणाली के भार-वहन क्षमता को स्थैतिक भार, गतिशील भार, कंपन अलगाव और फास्टनर टॉर्क के साथ-साथ उनके निर्दिष्ट और सत्यापित होने की गुणवत्ता द्वारा परिभाषित किया जाता है। ब्रैकेट को एक प्रमाणित संरचनात्मक घटक के रूप में मानना—जो कि केवल एक सपाट प्लेट नहीं है—एक छिपे हुए विफलता बिंदु को नियंत्रित जोखिम में बदल देता है। खरीदार जो दस्तावेज़ित प्रमाण भार, प्राकृतिक आवृत्ति अलगाव और पुनः टॉर्क करने की प्रक्रिया की मांग करते हैं, उन्हें एचवीएसी, एनक्लोज़र और प्रक्रिया अनुप्रयोगों में लंबे सेवा जीवन और सुरक्षित संचालन प्राप्त होता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
ब्रैकेट भार मानकों की सत्याप्ति के लिए खरीदार को कौन-कौन से दस्तावेज़ अनुरोध करने चाहिए?
उत्तर: कोई खरीदार औद्योगिक अक्षीय पंखे की ब्लेड असेंबली की खरीद से पहले मृत-भार रेटिंग, गतिशील भार क्षमता और ब्रैकेट की प्राकृतिक आवृत्ति का लिखित प्रमाण अवश्य माँगे। गीले या धूल भरे स्थानों पर वेल्ड प्रक्रिया के रेकॉर्ड, बोल्ट ग्रेड प्रमाणपत्र और IP रेटिंग भी माँगें। CE और UKCA चिह्न लक्ष्य बाज़ार के लिए यूरोपीय अनुपालन की पुष्टि करते हैं। ये दस्तावेज़ खरीद टीम को केवल कीमत के बजाय इंजीनियरिंग गुणवत्ता के आधार पर बोलियों की तुलना करने में सक्षम बनाते हैं, और स्थापना टीम को टॉर्क और निरीक्षण के लिए सत्यापित आधार भी प्रदान करते हैं।
प्रश्न
ब्रैकेट अनुनाद के कारण पंखे का पूर्व-समय विफल होना क्यों होता है?
उत्तर: अनुनाद तब होता है जब ब्रैकेट की प्राकृतिक आवृत्ति ब्लेड पास आवृत्ति के साथ ओवरलैप करती है, जिससे कंपन इतना बढ़ जाता है कि वेल्ड फट जाते हैं और बोल्ट ढीले हो जाते हैं। यह समस्या धीरे-धीरे बढ़ती है क्योंकि बल चलती गति के साथ बढ़ता है, न कि दृश्यमान भार के साथ। एक ब्रैकेट जिसका आकार केवल स्थैतिक भार के लिए निर्धारित किया गया है, इस गतिशील जोखिम को अनदेखा कर देता है और कार्य के दौरान वेल्ड के मूल भाग पर थकान उत्पन्न करता है। उत्तेजना से प्राकृतिक आवृत्ति को २० से ३० प्रतिशत दूर रखने से ओवरलैप रोका जा सकता है। कमीशनिंग से पहले कंपन मीटर के साथ क्षेत्र में माप से इस अंतर की पुष्टि की जा सकती है।
प्रश्न
फास्टनर टॉर्क ब्रैकेट की संरचनात्मक अखंडता को कैसे प्रभावित करता है?
उत्तर: फास्टनर टॉर्क वह क्लैंप लोड निर्धारित करता है जो ब्रैकेट को संरचना के विरुद्ध धारण करता है। टॉर्क कम होने पर यूनिट विस्थापित हो सकती है और कंपन के कारण ढीली हो सकती है, जबकि अधिक टॉर्क से थ्रेड खराब हो सकते हैं या माउंटिंग प्लेट में दरारें पड़ सकती हैं। सही मान बोल्ट ग्रेड और उपयोग किए गए क्रॉस या स्टार टाइटनिंग पैटर्न पर निर्भर करता है। एक कैलिब्रेटेड टॉर्क व्रेंच तथा पहले १०० चल रहे घंटों के बाद पुनः टाइटनिंग करने से क्लैंप लोड स्थिर बना रखा जा सकता है। मान का दस्तावेज़ीकरण रखने से रखरखाव को भविष्य के निरीक्षण के लिए एक आधार उपलब्ध होता है।
प्रश्न
क्या कंपन अलगाव एक मज़बूत ब्रैकेट डिज़ाइन की जगह ले सकता है?
उत्तर: कंपन अलगाव इमारत में संचारित बल को कम करता है, लेकिन यह संरचनात्मक क्षमता का विकल्प नहीं है। आइसोलेटर्स का चयन स्थैतिक विक्षेपण और प्रति माउंट भार के आधार पर किया जाना चाहिए, क्योंकि अत्यधिक बड़े यूनिट्स पंखे को ड्रिफ्ट करने देते हैं और छोटे यूनिट्स नीचे की ओर धकेल दिए जाते हैं। एक कमज़ोर ब्रैकेट अभी भी मृत भार और वाल्ड पर गतिशील भार को संभालता है, इसलिए अलगाव केवल पथ का प्रबंधन करता है, न कि सुरक्षा सीमा का। सही दृष्टिकोण एक उचित रेटेड ब्रैकेट को ट्यून किए गए आइसोलेटर्स और वहाँ जहाँ संक्षारण क्लैम्प लोड तक पहुँच जाता है, स्टेनलेस स्टील के हार्डवेयर के साथ जोड़ता है।
प्रश्न
कमीशनिंग के दौरान ऑन-साइट ब्रैकेट निरीक्षण कहाँ केंद्रित करना चाहिए?
उत्तर: निरीक्षण की शुरुआत वेल्ड और बोल्ट लाइन से करनी चाहिए—जंग, बोल्ट के सिर के नीचे होने वाली गति और लोड पाथ के पास पेंट में दरारों की तलाश करें। ब्रैकेट के स्थिर होने का पता लगाने के लिए स्टार्टअप पर और फिर री-टॉर्क अंतराल के बाद कंपन मापन करें। प्रत्येक फास्टनर के टॉर्क मान को उसकी तारीख के साथ लॉग करें, ताकि विफलता से पहले प्रवृत्तियाँ स्पष्ट हो सकें। संरचनात्मक अखंडता इस दोहराए जाने वाले नियमित कार्यक्रम से आती है, न कि एक बार के स्थापना से, और यह उपकरण तथा यूनिट के नीचे काम कर रहे कर्मियों दोनों की रक्षा करती है।

 EN