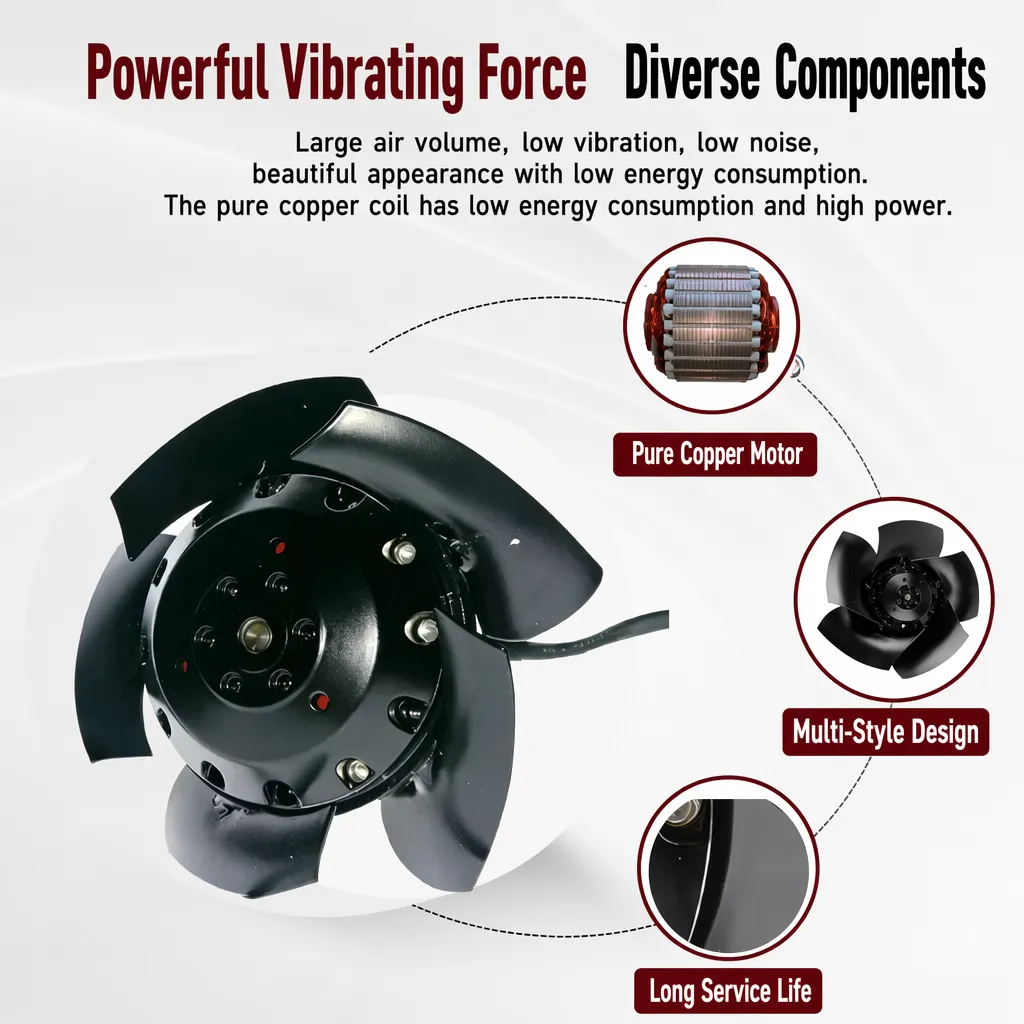
Baling-baling kipas aksial industri berputar pada ribuan RPM di dalam enclosure dan saluran HVAC, namun struktur yang menahannya sering kali mendapat perhatian lebih sedikit dibandingkan motor. Braket merupakan satu-satunya jalur pemindah beban antara assembli berputar dan bangunan. Ketika jalur ini dirancang di bawah spesifikasi, hasilnya adalah lasan retak, baut kendur, dan kegagalan bantalan lebih dini. Pembeli yang memahami standar beban braket dapat mengurangi risiko keselamatan serta total biaya kepemilikan.
Mengapa standar beban braket penting bagi keselamatan kipas aksial
Peringkat beban statis dan beban mati
Beban statis menggambarkan gaya ke bawah konstan yang ditanggung suatu braket ketika rakitan bilah kipas aksial industri, motor, dan rumahnya tergantung pada dinding atau langit-langit. Peringkat beban mati harus melebihi massa gabungan dengan margin, karena faktor keselamatan dalam panduan ANSI dan OSHA umumnya mensyaratkan rasio desain minimal 4:1 untuk peralatan yang digantung di atas. Braket yang hanya memiliki peringkat sesuai berat unit tepat tidak menyisakan ruang aman untuk pemasangan asimetris atau penumpukan cat. Pembuat bersertifikat mendokumentasikan beban uji dan titik luluh sehingga pihak yang menentukan spesifikasi dapat memverifikasi margin tersebut, bukan sekadar mengandalkan nomor katalog.
Beban dinamis dari massa berputar
Massa berputar dari rakitan bilah kipas aksial menghasilkan beban dinamis yang tidak pernah tercakup hanya oleh penilaian statis. Bilah yang tidak seimbang menghasilkan gaya sentrifugal yang meningkat sebanding dengan kuadrat RPM, sehingga ketidakseimbangan kecil pada 2.800 RPM dapat melipatgandakan tegangan geser bantalan dan tegangan lentur braket jauh di atas berat diamnya. Tegangan mekanis akibat lonjakan saat start-up, tarikan sabuk, dan reaksi aliran udara harus ditambahkan ke beban mati saat menentukan ukuran braket. Data kinerja AMCA dan catatan desain enclosure membantu insinyur memperkirakan dorong gabungan. Braket yang dirancang hanya berdasarkan berat akan mengalami kelelahan di akar las selama operasi.
Bagaimana getaran dan resonansi memengaruhi desain braket
Frekuensi alami dan penghindaran resonansi
Setiap braket di belakang bilah kipas aksial industri memiliki frekuensi alami yang ditentukan oleh ketebalan baja, bentang, dan pola baut. Ketika kecepatan operasi kipas mengaktifkan frekuensi tersebut, resonansi memperkuat getaran hingga pengencang menjadi longgar atau las retak. Praktik standar adalah menjaga frekuensi alami braket minimal 20 hingga 30 persen di atas atau di bawah frekuensi lewat bilah guna menghindari zona tumpang tindih. Integritas struktural bergantung pada margin pemisahan ini, bukan hanya pada massa baja semata. Tim lapangan menggunakan meter getaran untuk memverifikasi celah tersebut; Lobisong mengirimkan unit yang telah seimbang secara pra-instalasi guna membatasi ketidakseimbangan sisa.
Pemasangan isolasi getaran
Isolasi getaran memutus jalur dari motor ke struktur dengan menggunakan pegas atau dudukan karet yang dipasang di antara braket dan rangka. Isolasi yang tepat mengurangi gaya yang ditransmisikan serta memperpanjang masa pakai perakitan bantalan bola dan belitan motor. Isolator harus dipilih berdasarkan defleksi statis dan beban per dudukan, bukan secara tebak-tebakan, karena isolator berukuran terlalu besar memungkinkan unit bergeser, sedangkan yang terlalu kecil akan mengalami bottom-out. Perlindungan terhadap masuknya partikel (ingress protection) penting ketika bilah kipas aksial industri beroperasi di area pencucian (washdown) atau udara pesisir, sebab korosi melemahkan beban klem seiring waktu. Sistem HVAC dan lini pengolahan makanan menggabungkan isolasi dengan komponen pengencang berbahan stainless steel guna menjamin ketahanan.
Torsi pengencang dan spesifikasi baut pemasangan
Kelas baut dan beban klem
Untuk bilah kipas aksial industri, torsi pengencang adalah faktor yang benar-benar menahan braket pada struktur, namun langkah ini paling sering dilewatkan di lokasi. Kelas baut menentukan kekuatan tarik; baut kelas rendah di lokasi dengan getaran tinggi dapat meregang dan kehilangan beban klem dalam beberapa minggu. Beban klem harus mampu menahan geser gabungan akibat berat mati, beban dinamis, dan reaksi aliran udara. Pihak yang menetapkan spesifikasi harus mencocokkan kelas baut dengan beban bukti braket serta meminta sertifikasi untuk pemasangan overhead kritis. Kunci torsi yang dikalibrasi secara berkala mencegah baik kekencangan kurang maupun kelebihan kekencangan—yang dapat merusak ulir atau retak pada pelat.
Urutan pemberian torsi dan interval pengencangan ulang
Pada pemasangan kipas aksial, torsi pengencang yang benar bergantung pada urutan pemasangan sama pentingnya dengan nilai torsi itu sendiri. Baut harus dikencangkan mengikuti pola silang atau bintang agar braket duduk rata dan tidak ada sudut yang mengambang. Interval pengencangan ulang setelah 100 jam operasi pertama menangkap relaksasi akibat cat baru, washer lunak, atau siklus termal. Mendokumentasikan nilai torsi, urutan pemasangan, dan tanggal pemasangan memberikan dasar bagi tim perawatan untuk inspeksi. Situs yang mengikuti panduan perakitan ANSI mencatat langkah-langkah ini dalam berkas commissioning. Melewatkan pengencangan ulang merupakan penyebab umum getaran tidak diinginkan yang kemudian terdeteksi sebagai kesalahan motor.
Cara pembeli sebaiknya menentukan spesifikasi dan memeriksa braket
Daftar Periksa Spesifikasi Pengadaan
Saat membeli bilah kipas aksial industri dan braketnya, spesifikasi yang jelas melindungi pembeli sebelum baja dipotong. Haruskan pemasok menyatakan secara tertulis nilai beban mati, kapasitas beban dinamis, pola baut, dan kelas bahan. Minta frekuensi alami braket serta hasil uji beban bukti, plus peringkat IP untuk lokasi basah atau berdebu. Dokumentasi CE dan UKCA menegaskan bahwa unit telah lulus pemeriksaan kesesuaian Eropa. Minta juga catatan prosedur pengelasan dan inspeksi. Menetapkan item-item ini sejak awal menghilangkan ambiguitas dan memungkinkan tim pengadaan membandingkan penawaran berdasarkan nilai teknis rekayasa. Lobisong menyediakan braket dan motor yang saling cocok sehingga jalur pembebanan terverifikasi.
Inspeksi dan perawatan di lokasi
Bahkan dengan bilah kipas aksial industri yang dipilih secara tepat, spesifikasi paling aman sekalipun gagal tanpa verifikasi di lokasi, sehingga inspeksi harus menjadi bagian rutin dalam proses commissioning. Periksa adanya karat pada lasan, pergerakan di bawah kepala baut, serta retakan cat di dekat garis beban. Pembacaan getaran yang diambil saat startup dan kembali dilakukan setelah interval pengencangan ulang menunjukkan apakah braket telah stabil. Catat nilai torsi pengencang beserta tanggalnya agar tren dapat terdeteksi lebih dini. Integritas struktural dipertahankan melalui disiplin ini, bukan hanya melalui pemasangan satu kali. Pabrik yang melatih teknisi untuk membaca tanda-tanda ini mampu menghindari downtime tak terjadwal dan melindungi orang-orang di bawahnya.
Kinerja daya dukung sistem pemasangan baling-baling kipas aksial industri ditentukan oleh seberapa baik beban statis, beban dinamis, isolasi getaran, dan torsi pengencang dispesifikasikan serta diverifikasi secara bersamaan. Memperlakukan braket sebagai komponen struktural bersertifikat—bukan sekadar pelat datar—mengubah titik kegagalan tersembunyi menjadi risiko yang dikelola. Pembeli yang menuntut bukti terdokumentasi mengenai beban uji, pemisahan frekuensi alami, dan prosedur pengencangan ulang memperoleh masa pakai lebih panjang serta operasi yang lebih aman di berbagai aplikasi HVAC, enclosure, dan proses.
Pertanyaan yang Sering Diajukan
Pertanyaan
Dokumen apa saja yang harus diminta pembeli untuk memverifikasi standar beban braket?
Jawaban: Pembeli harus meminta bukti tertulis mengenai peringkat beban mati, kapasitas beban dinamis, dan frekuensi alami braket untuk rakitan bilah kipas aksial industri sebelum pembelian. Mintalah catatan prosedur pengelasan, sertifikasi kelas baut, serta peringkat IP di lokasi basah atau berdebu. Tanda CE dan UKCA menegaskan kepatuhan terhadap standar Eropa untuk pasar sasaran. Dokumen-dokumen ini memungkinkan tim pengadaan membandingkan penawaran berdasarkan nilai teknis rekayasa, bukan hanya harga, serta memberikan tim pemasangan acuan terverifikasi untuk torsi dan inspeksi.
Pertanyaan
Mengapa resonansi braket menyebabkan kegagalan kipas secara prematur?
Jawaban: Resonansi terjadi ketika frekuensi alami braket tumpang tindih dengan frekuensi lewat bilah, sehingga memperkuat getaran hingga las retak dan baut kendur. Masalah ini berkembang secara diam-diam karena gaya meningkat seiring kecepatan operasi, bukan akibat beban yang terlihat. Braket yang dirancang hanya berdasarkan berat statis mengabaikan risiko dinamis ini dan mengalami kelelahan di akar las selama pengoperasian. Menjaga frekuensi alami berada 20 hingga 30 persen di luar frekuensi eksitasi mencegah tumpang tindih tersebut. Pengukuran di lapangan menggunakan alat pengukur getaran memverifikasi celah ini sebelum komisioning.
Pertanyaan
Bagaimana torsi pengencang memengaruhi integritas struktural braket?
Jawaban: Torsi pengencang menentukan beban penjepit yang menahan braket terhadap struktur. Torsi terlalu kecil memungkinkan unit bergeser dan mengendur akibat getaran, sedangkan torsi terlalu besar dapat merusak ulir atau retak pada pelat pemasangan. Nilai yang tepat bergantung pada kelas baut serta pola pengencangan berbentuk silang atau bintang yang digunakan. Kunci momen yang terkalibrasi dan pengencangan ulang setelah 100 jam operasi pertama menjaga stabilitas beban penjepit. Mendokumentasikan nilai tersebut memberikan acuan dasar bagi pemeliharaan dalam inspeksi selanjutnya.
Pertanyaan
Apakah isolasi getaran dapat menggantikan desain braket yang lebih kuat?
Jawaban: Isolasi getaran mengurangi gaya yang ditransmisikan ke bangunan, tetapi tidak menggantikan kapasitas struktural. Peredam getaran harus dipilih berdasarkan defleksi statis dan beban per dudukan, karena unit yang terlalu besar memungkinkan kipas bergeser, sedangkan unit yang terlalu kecil akan mengalami bottom-out. Braket yang lemah tetap menahan beban mati dan beban dinamis di area las, sehingga isolasi hanya mengatur jalur transmisi, bukan margin keamanan. Pendekatan yang tepat menggabungkan braket dengan rating yang sesuai, peredam getaran yang disetel secara akurat, serta komponen pengencang berbahan stainless steel di area yang rentan korosi hingga memengaruhi beban klem.
Pertanyaan
Di mana fokus inspeksi braket di lokasi selama tahap commissioning?
Jawaban: Pemeriksaan harus dimulai di sepanjang garis las dan baut: cari karat, pergerakan di bawah kepala baut, serta retakan pada lapisan cat di dekat jalur beban. Lakukan pengukuran getaran saat startup dan ulangi setelah interval pengencangan ulang untuk memeriksa apakah braket mengalami penurunan. Catat nilai torsi tiap pengencang beserta tanggalnya agar tren kegagalan terdeteksi lebih dini. Integritas struktural berasal dari rutinitas yang dapat diulang ini, bukan dari pemasangan satu kali saja, serta melindungi baik peralatan maupun personel yang bekerja di bawah unit.

 EN