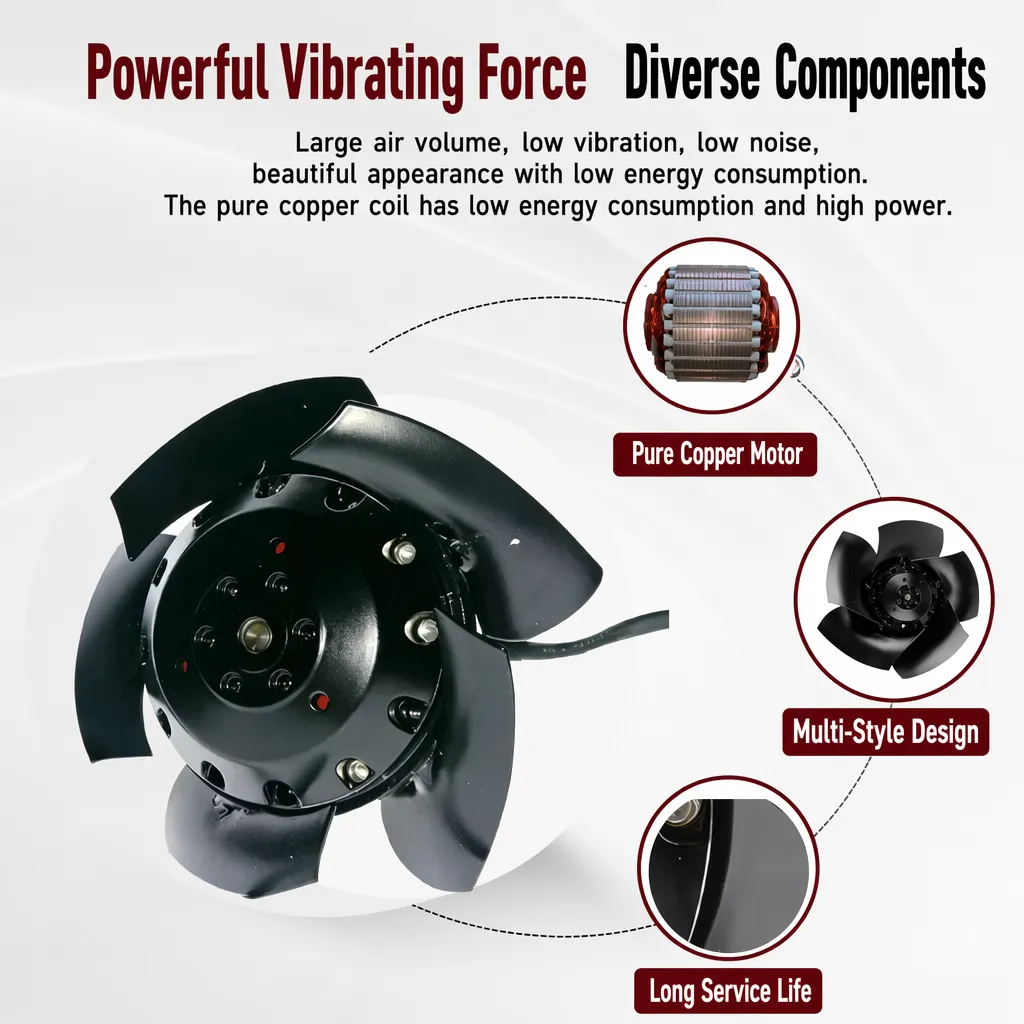
Łopatka wentylatora osiowego przemysłowego wiruje z prędkością kilku tysięcy obr./min w obudowach i kanałach systemów wentylacji i klimatyzacji, jednak konstrukcja, która ją utrzymuje, często przyciąga mniej uwagi niż silnik. Uchwyt stanowi jedyną ścieżkę przenoszenia obciążeń pomiędzy wirującym zespołem a budynkiem. Gdy ta ścieżka jest niedostatecznie dobrana pod kątem wytrzymałości, skutkami są pęknięte spoiny, poluzowane śruby oraz przedwczesne uszkodzenie łożysk. Zamawiający, którzy rozumieją standardy obciążenia uchwytu, zmniejszają ryzyko dla bezpieczeństwa oraz całkowity koszt posiadania.
Dlaczego standardy obciążenia uchwytu mają znaczenie dla bezpieczeństwa wentylatora osiowego
Obciążenie statyczne i rating ciężaru własnego
Obciążenie statyczne opisuje stałą siłę skierowaną w dół, jaką przenosi uchwyt, gdy zespół łopatek przemysłowego wentylatora osiowego, silnik i obudowa są zawieszone na ścianie lub suficie. Nominalna nośność na ciężar martwy musi przekraczać łączną masę z zapasem, ponieważ czynniki bezpieczeństwa określone w wytycznych ANSI i OSHA zwykle wymagają stosunku projektowego co najmniej 4:1 dla sprzętu zawieszanego nad głową. Uchwyt o dopuszczalnym obciążeniu dokładnie równym masie jednostkowej nie zapewnia żadnego zapasu na niestandardowe montowanie ani gromadzenie się farby. Certyfikowani wykonawcy dokumentują obciążenie próbne oraz punkt plastyczności, aby specyfikatorzy mogli zweryfikować zapas zamiast polegać wyłącznie na numerze katalogowym.
Obciążenie dynamiczne pochodzące od masy wirującej
Masa wirująca zespołu łopatek wentylatora osiowego generuje obciążenie dynamiczne, którego nie da się uchwycić wyłącznie na podstawie statycznej oceny wytrzymałości. Niewyważone łopatki wytwarzają siłę odśrodkową rosnącą z kwadratem prędkości obrotowej (RPM), więc niewielka niestabilność przy 2800 RPM może znacznie zwiększyć ścinanie łożysk i naprężenia zginające uchwytu ponad ciężar statyczny. Do obciążenia stałego należy dodać naprężenia mechaniczne powstające podczas wzrostu prędkości obrotowej przy rozruchu, naciągu paska oraz reakcji na przepływ powietrza przy doborze uchwytu. Dane wydajnościowe AMCA oraz uwagi projektowe dotyczące obudowy pomagają inżynierom oszacować łączną siłę wzdłużną. Uchwyt zaprojektowany wyłącznie na podstawie masy ulega zmęczeniu w strefie spoiny pod wpływem eksploatacji.
Jak drgania i rezonans wpływają na projektowanie uchwytów
Częstotliwość własna i unikanie rezonansu
Każdy uchwyt za łopatką przemysłowego wentylatora osiowego ma częstotliwość własną, wyznaczoną przez grubość stali, rozpiętość i układ śrub. Gdy prędkość obrotowa wentylatora wzbudza tę częstotliwość, rezonans wzmaga drgania aż do poluzowania elementów łączących lub pęknięcia spoiny. Standardową praktyką jest utrzymanie częstotliwości własnej uchwytu co najmniej o 20–30 procent powyżej lub poniżej częstotliwości przejścia łopatek, aby uniknąć strefy nakładania się. Integralność konstrukcyjna zależy od tej marginesowej różnicy, a nie wyłącznie od masy stali. Zespoły terenowe używają miernika drgań do potwierdzenia tej różnicy; jednostki Lobisong są dostarczane z wyprzednio zbalansowanymi wirnikami, aby ograniczyć pozostałe niestaranności.
Montaż z izolacją wibracji
Izolacja wibracji przerywa ścieżkę od silnika do konstrukcji za pomocą sprężyn lub gumowych podkładów umieszczonych pomiędzy uchwytem a ramą. Poprawna izolacja zmniejsza siłę przenoszoną i wydłuża żywotność zespołów łożysk kulkowych oraz uzwojeń silnika. Izolator należy dobierać na podstawie statycznego ugięcia i obciążenia przypadającego na każdy podkład, a nie metodą prób i błędów – zbyt duże izolatory powodują dryfowanie urządzenia, natomiast zbyt małe ulegają całkowitemu ściśnięciu. Ochrona przed dostaniem się cieczy i pyłu (IP) ma znaczenie tam, gdzie łopatki przemysłowego wentylatora osiowego pracują w warunkach mycia pod ciśnieniem lub w morskim powietrzu, ponieważ korozja osłabia siłę docisku zacisków w czasie. W systemach HVAC oraz liniach produkcyjnych żywności izolację łączy się ze stalowymi elementami zabezpieczającymi wykonanymi ze stali nierdzewnej w celu zapewnienia trwałości.
Moment dokręcania elementów złącznych oraz specyfikacja śrub montażowych
Klasa wytrzymałości śruby oraz siła docisku
W przypadku łopatki przemysłowego wentylatora osiowego moment dokręcania elementów mocujących to właśnie to, co rzeczywiście utrzymuje uchwyt w konstrukcji, a mimo to jest to czynność najczęściej pomijana na miejscu. Klasa śruby określa wytrzymałość na rozciąganie; śruba niskiej klasy w miejscu o dużych wibracjach może się rozciągnąć i stracić siłę docisku już w ciągu kilku tygodni. Siła docisku musi przeciwdziałać łącznej sile ścinającej pochodzącej od ciężaru własnego, obciążenia dynamicznego oraz reakcji przepływu powietrza. Osoby określające parametry techniczne powinny dobrać klasę śruby zgodnie z wytrzymałością uchwytu na rozciąganie i zażądać certyfikatu w przypadku krytycznych instalacji nad głową. Klucz dynamometryczny kalibrowany zgodnie z harmonogramem zapobiega zarówno niedokręceniu, jak i przekręceniu, które prowadzi do uszkodzenia gwintu lub pęknięcia płyty.
Kolejność dokręcania i interwał ponownego dokręcania
W przypadku instalacji wentylatora osiowego prawidłowy moment dokręcenia elementów mocujących zależy tak bardzo od kolejności, jak i od wartości. Śruby należy dokręcać w układzie krzyżowym lub gwiaździstym, aby uchwyt osadził się równomiernie i żaden z jego narożników nie pozostawał luźny. Powtórne dokręcenie po pierwszych 100 godzinach pracy pozwala skompensować rozluźnienie spowodowane nową farbą, miękkimi podkładkami lub cyklami termicznymi. Dokumentowanie wartości momentu dokręcenia, kolejności i daty zapewnia konserwacji punkt odniesienia do inspekcji. W miejscach, gdzie stosuje się wytyczne montażowe ANSI, te kroki są rejestrowane w pliku uruchomieniowym. Pominięcie powtórnego dokręcenia jest częstą przyczyną uciążliwych drgań, które później są błędnie interpretowane jako usterka silnika.
Jak kupujący powinni określać i sprawdzać uchwyty
Lista kontrolna specyfikacji zakupowej
Przy zakupie łopatki wentylatora osiowego przemysłowego oraz uchwytu kluczowe znaczenie ma jasna specyfikacja techniczna, która chroni kupującego jeszcze przed rozpoczęciem cięcia stali. Wymagaj od dostawcy pisemnego podania wartości obciążenia statycznego, nośności obciążenia dynamicznego, układu otworów na śruby oraz klasy materiału. Zapytaj o częstotliwość drgań własnych uchwytu i wyniki testu obciążenia próbnego, a także o stopień ochrony IP w miejscach narażonych na wilgoć lub pył. Dokumentacja CE i UKCA potwierdza zgodność urządzenia z europejskimi wymogami. Żądaj dokumentacji dotyczącej procedury spawania oraz protokołów inspekcyjnych. Wymaganie tych elementów na etapie przygotowania specyfikacji wyklucza niejednoznaczności i umożliwia działowi zakupów porównywanie ofert pod kątem ich wartości inżynierskiej. Lobisong dostarcza dopasowanych uchwytów i silników, dzięki czemu ścieżka przenoszenia obciążenia została zweryfikowana.
Inspekcja i konserwacja w miejscu
Nawet przy prawidłowym doborze przemysłowej łopatki wentylatora osiowego najbezpieczniejsza specyfikacja zawodzi bez weryfikacji w miejscu, dlatego inspekcja należy do standardowego postępowania podczas uruchamiania. Sprawdź występowanie rdzy w miejscu spawania, ruchu pod głowicą śruby oraz pęknięć farby w pobliżu linii obciążenia. Pomiar wibracji wykonany w chwili uruchomienia oraz ponownie po okresie ponownego dokręcania pokazuje, czy uchwyt osiadł. Sporządzaj rejestr wartości momentów dokręcania elementów zaciskowych oraz dat, aby wykrywać trendy na wczesnym etapie. Integralność konstrukcyjna jest zapewniana dzięki tej dyscyplinie, a nie jednorazowej instalacji. Zakłady szkolące techników w rozpoznawaniu tych sygnałów unikają awaryjnych przestojów i chronią osoby znajdujące się pod urządzeniem.
Wytrzymałość obciążeniowa przemysłowego systemu montażu łopatek wentylatora osiowego określa się na podstawie tego, jak dobrze określono i zweryfikowano łącznie obciążenie statyczne, obciążenie dynamiczne, izolację wibracji oraz moment dokręcania elementów złącznych. Traktowanie uchwytu jako certyfikowanego elementu konstrukcyjnego, a nie jako płaskiej płyty, zamienia ukryty punkt awarii w kontrolowane ryzyko. Zamawiający, którzy żądają udokumentowanych danych dotyczących obciążenia próbnego, separacji częstotliwości własnych oraz procedury ponownego dokręcania, uzyskują dłuższą żywotność eksploatacyjną i bezpieczniejszą pracę w zastosowaniach HVAC, obudów oraz procesowych.
Najczęściej zadawane pytania
Pytanie
Jakie dokumenty powinien zażądać zamawiający w celu zweryfikowania standardów obciążeniowych uchwytu?
Odpowiedź: Kupujący powinien zażądać pisemnego potwierdzenia wartości nośności statycznej, nośności dynamicznej oraz częstotliwości własnej uchwytu zespołu łopatek wentylatora osiowego przemysłowego przed zakupem. Należy zażądać dokumentacji procedur spawania, certyfikatów klasy śrub oraz klasy ochrony IP w miejscach wilgotnych lub pylnych. Oznaczenia CE i UKCA potwierdzają zgodność z wymogami europejskimi dla danego rynku docelowego. Te dokumenty pozwalają działowi zakupów porównywać oferty pod kątem wartości inżynierskiej, a nie tylko ceny, oraz zapewniają zespołowi montażowemu zweryfikowaną bazę do doboru momentu dokręcania i kontroli.
Pytanie
Dlaczego rezonans uchwytu powoduje wcześniejszą awarię wentylatora?
Odpowiedź: Rezonans występuje, gdy naturalna częstotliwość uchwytu pokrywa się z częstotliwością przejścia łopatek, co powoduje wzmocnienie drgań aż do pęknięcia spoin i poluzowania śrub. Problem narasta niezauważalnie, ponieważ siła rośnie wraz ze wzrostem prędkości obrotowej, a nie wraz z widocznym obciążeniem. Uchwyt dobrany wyłącznie pod kątem statycznego ciężaru pomija to zagrożenie dynamiczne i ulega zmęczeniu w strefie przyspoinowej pod wpływem eksploatacji. Zachowanie odstępów częstotliwości naturalnej od częstotliwości wymuszającej w zakresie 20–30% zapobiega ich nakładaniu się. Pomiar w warunkach rzeczywistych za pomocą miernika drgań potwierdza ten odstęp przed wprowadzeniem urządzenia do eksploatacji.
Pytanie
W jaki sposób moment dokręcania elementów złącznych wpływa na integralność konstrukcyjną uchwytu?
Odpowiedź: Moment dokręcania elementów złącznych określa siłę docisku, która utrzymuje uchwyt przy konstrukcji. Zbyt mały moment powoduje przesuwanie się urządzenia i poluzowanie się połączenia pod wpływem drgań, natomiast zbyt duży moment prowadzi do wyrwania gwintów lub pęknięcia płyty montażowej. Poprawna wartość zależy od klasy śruby oraz od stosowanego wzoru dokręcania – krzyżowego lub gwiaździstego. Użycie kalibrowanego klucza momentu oraz ponowne dokręcenie po pierwszych 100 godzinach pracy zapewnia stabilność siły docisku. Dokumentacja tej wartości dostarcza personelowi konserwacyjnemu punktu odniesienia do późniejszej inspekcji.
Pytanie
Czy izolacja wibracji może zastąpić bardziej wytrzymałej konstrukcji uchwytu?
Odpowiedź: Izolacja wibracji zmniejsza siłę przenoszoną do budynku, ale nie zastępuje nośności konstrukcyjnej. Izolatory należy dobierać według statycznego ugięcia i obciążenia przypadającego na każdą podporę, ponieważ zbyt duże jednostki powodują dryfowanie wentylatora, a zbyt małe ulegają całkowitemu ściśnięciu. Słaba wspornica nadal przenosi ciężar własny oraz obciążenie dynamiczne w strefie spawania, więc izolacja kontroluje jedynie ścieżkę przekazywania sił, a nie zapas bezpieczeństwa. Poprawne podejście polega na połączeniu odpowiednio dobranego wspornika z dobranymi izolatorami oraz elementami stalowymi nierdzewnymi tam, gdzie korozja może wpływać na siłę docisku zacisków.
Pytanie
Na czym powinna skupiać się inspekcja wspornic na miejscu podczas uruchamiania?
Odpowiedź: Inspekcja powinna rozpocząć się od linii spawu i śrub: należy sprawdzić obecność rdzy, przemieszczenia pod głowicą śruby oraz pęknięć farby w pobliżu ścieżki obciążenia. Zmierz wartość drgań przy starcie urządzenia oraz ponownie po okresie ponownego dokręcania, aby określić, czy uchwyt osiadł. Rejestruj wartość momentu dokręcenia każdej śruby wraz z datą, aby wykryć trendy przed wystąpieniem awarii. Integralność konstrukcyjna wynika z tej powtarzalnej procedury, a nie jednorazowej instalacji, co zapewnia ochronę zarówno sprzętu, jak i personelu pracującego pod urządzeniem.

 EN