 EN
セメント工場で使用される防塵キャビネット用冷却ファンのフィルター適合ルールとは?
2026/09/30
セメント工場では、キャビネットが粉塵で詰まりやすくなります。産業用キャビネット冷却ファンに適したフィルターのルールを解説します:G4/F7フィルターメディア、IP等級、およびプレフィルターの保守管理。

2026/09/11
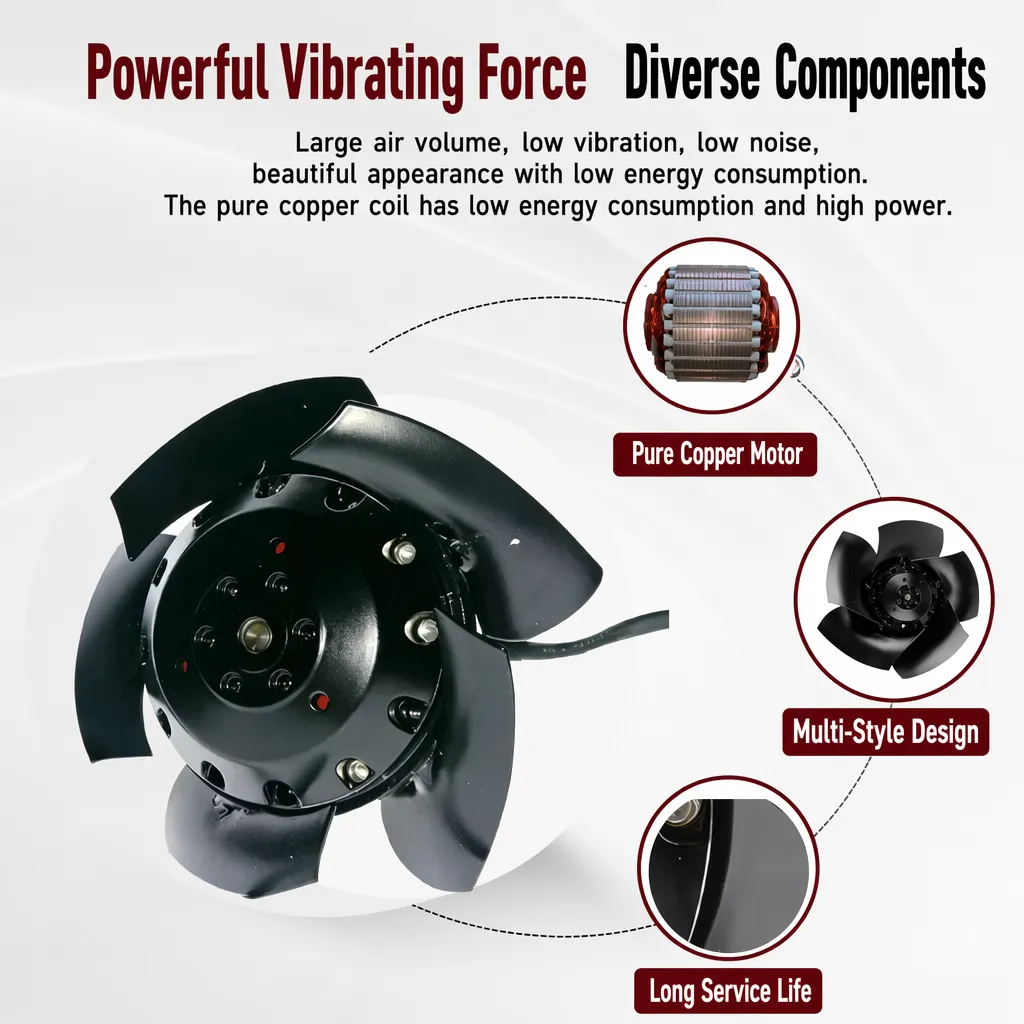
産業用軸流ファンブレードは、筐体やHVACダクト内で数千rpmで回転しますが、そのブレードを支える構造物には、モーターほど注目が集まらないのが現状です。ブラケットは、回転部と建物との間に存在する唯一の荷重伝達経路です。この経路の設計が不十分だと、溶接部の亀裂、ボルトの緩み、ベアリングの早期劣化といった問題が生じます。ブラケット荷重基準を正しく理解している購入者は、安全性のリスクと総所有コストの両方を低減できます。
静的荷重とは、産業用軸流ファンのブレードアセンブリ、モーター、ハウジングが壁や天井から吊り下げられた状態で、ブラケットに継続的に作用する下向きの力のことです。死荷重(デッドウェイト)の許容値は、装置の総質量を上回る必要があります。これは、ANSIおよびOSHAのガイドラインにおいて、天井吊り設備には少なくとも4:1の設計安全率が求められるためです。装置の重量とぴったり一致するだけの許容値では、非対称な取付けや塗装の厚みによる余分な負荷に対応する余裕がなくなります。認定された製造業者は、検証試験荷重(プルーフロード)および降伏点を文書化しており、仕様担当者はカタログ番号を盲信するのではなく、実際に安全余裕を確認できます。
軸流ファンのブレードアセンブリが回転すると、静的荷重評価だけでは捉えきれない動的荷重が発生します。バランスの取れていないブレードは遠心力を生じさせ、その大きさは回転数(RPM)の2乗に比例して増大します。そのため、2,800 RPMにおけるわずかな不平衡でも、ベアリングへのせん断応力やブラケットへの曲げ応力が、静止時の重量をはるかに上回るほど増幅されることがあります。ブラケットの設計においては、始動時の突入衝撃、ベルトによる引張力、気流反力などから生じる機械的応力も、死荷重(自重)に加算して考慮する必要があります。AMCAの性能データおよび筐体設計に関する技術ノートを活用することで、エンジニアは総合的な推力(スラスト)を概算できます。重量のみを想定したブラケットは、使用中に溶接部の根元で疲労破壊を起こします。
産業用軸流ファンのブレード後方にあるすべてのブラケットは、鋼板の厚さ、スパン、ボルト配置によって決まる固有振動数を持っています。ファンの回転速度がこの固有振動数と一致すると、共振が発生し、振動が増幅されて、最終的には締結部品が緩んだり、溶接部に亀裂が入ったりします。標準的な対策として、ブラケットの固有振動数をブレード通過周波数より少なくとも20~30%高く、または低く設定し、重なり合う周波数帯域を回避します。構造的信頼性は、鋼材の質量だけではなく、この周波数の分離マージンに依存します。現場チームでは振動計を用いてこの周波数差を確認し、ロビソン社は出荷前に残余不平衡を最小限に抑えた状態でユニットを供給しています。
振動遮断は、ブラケットとフレームの間にスプリングまたはゴムマウントを配置することで、モーターから構造体への振動伝達経路を遮断します。適切な遮断により、伝達される力が低減され、ボールベアリングおよびモーター巻線アセンブリの寿命が延びます。アイソレータは、静的たわみ量およびマウントあたりの荷重に基づいて選定する必要があります。推測や経験則で選ぶと、過大なアイソレータでは装置がずれ動き、過小なものは限界まで圧縮(バッティング)してしまいます。産業用軸流ファンのブレードが洗浄作業(ウォッシュダウン)環境や沿岸部の大気中で使用される場合、防塵・防水性能(IP等級)が重要です。腐食が進行するとクランプ荷重が時間とともに低下し、固定が緩むためです。HVAC設備および食品関連ラインでは、耐久性向上のため、振動遮断とステンレス製ハードウェアを併用します。
産業用軸流ファンのブレードにおいて、締結ボルトの締付けトルクは、ブラケットを構造体に固定する実質的な要素ですが、現場で最も頻繁に省略される工程です。ボルトの等級(グレード)は引張強さを決定します。振動が激しい場所に低グレードのボルトを使用すると、数週間のうちに伸びてクリンプ荷重(挟持力)を失う可能性があります。このクリンプ荷重は、自重、動的荷重、および気流による反力が合成されたせん断力を耐える必要があります。仕様書作成者は、ブラケットの降伏点荷重(プロウフロード)に応じて適切なボルトグレードを選定し、天井直下など重要な設置箇所については、認証書の提出を要求すべきです。定期的に校正されたトルクレンチを用いることで、締付け不足や過締め(ねじ山の損傷やプレートの亀裂を招く)を防ぐことができます。
軸流ファンの設置において、適切な締め付けトルクは、その数値だけでなく、締め付け順序にも大きく依存します。ボルトは、ブラケットが均等に座り、いずれの角も浮かないよう、クロス(対角)またはスター(星形)パターンで締め付ける必要があります。運転開始後100時間経過時点での再締めは、新規塗装や柔らかいワッシャー、熱サイクルによる緩みを捕捉するのに有効です。トルク値、締め付け順序、日付を記録しておくことで、今後の点検における基準値が得られます。ANSIの組立ガイドラインに従う現場では、これらの手順を起動時ファイル(コミッショニング・ファイル)に記録しています。再締めを省略することは、後にモーター故障と誤認されるような、不要な振動の発生原因として非常に多く見られます。
産業用軸流ファンのブレードおよびブラケットを調達する際、明確な仕様書を作成しておくことで、鋼材の切断前に購入者がリスクを回避できます。サプライヤーに対して、静荷重定格値、動的負荷容量、ボルト配置(ボルトピッチ)、材質規格を文書で明記するよう要求してください。また、ブラケットの固有振動数および耐荷重試験(プローフロードテスト)の実施状況、さらに湿気や粉塵の多い現場で使用する場合はIP等級も併せて確認してください。CEおよびUKCA認証書類は、当該機器が欧州における適合性評価を通過したことを証明します。溶接手順書および検査記録の提出も求めましょう。こうした項目を事前に明記することで、曖昧さが排除され、調達担当者は技術的妥当性に基づいて複数の入札を比較検討できるようになります。ロビソン社では、ブラケットとモーターをセットで供給しており、荷重伝達経路の妥当性が検証済みです。
産業用軸流ファンの羽根を適切に選定したとしても、現場での検証がなければ、最も安全な仕様でも失敗する可能性があります。そのため、点検は試運転手順の必須項目です。溶接部の錆、ボルト頭部下でのずれ、荷重線付近の塗装ひび割れを確認してください。起動直後と再締め付け期間経過後の2回にわたり振動値を測定すれば、ブラケットが沈下したかどうかがわかります。締め付けトルク値と日付を記録し、傾向を早期に把握できるようにしましょう。構造的健全性は、一度限りの設置ではなく、こうした継続的な管理によって維持されるのです。これらの兆候を読み取れるよう技術者を訓練している工場では、予期せぬ停止を回避でき、その下方にいる作業員の安全も守られます。
産業用軸流ファンのブレード取付システムの耐荷重性能とは、静荷重、動荷重、振動遮断、および締結トルクの各仕様が、相互に関連付けられて定義・検証されている程度を指します。ブラケットを単なる平板ではなく、認証済みの構造部品として扱うことで、潜在的な故障箇所を管理可能なリスクに転換できます。荷重試験報告書、固有振動数の分離確認、再締結手順書といった文書による実証を求める購入者は、空調(HVAC)、筐体、プロセス用途において、より長い使用寿命とより安全な運用を実現できます。
ブラケットの荷重基準を確認するために購入者が請求すべき文書は何ですか?
回答:購入前に、産業用軸流ファンブレードアセンブリの静的荷重定格、動的負荷容量、およびブラケットの固有振動数について、書面による証明を購入者が要求する必要があります。湿気や粉塵の多い現場では、溶接手順記録、ボルトの等級証明、IP等級も併せて確認してください。CEマークおよびUKCAマークは、対象市場における欧州規格適合を確認するものです。これらの文書により、調達担当者は価格ではなく工学的妥当性に基づいて入札を比較でき、設置チームはトルク設定や点検のための検証済み基準値を得ることができます。
なぜブラケットの共振がファンの早期故障を引き起こすのですか?
回答:共振は、ブラケットの固有振動数がブレード通過周波数と一致したときに発生し、振動が増幅されて溶接部が亀裂を生じたりボルトが緩んだりします。この問題は、力が可視の荷重ではなく運転速度とともに増大するため、静かに進行します。静的荷重のみを考慮して設計されたブラケットは、このような動的リスクを無視しており、使用中に溶接部の根元で疲労破壊が起こります。励振周波数から固有振動数を20~30%離すことで、この一致を回避できます。据付前の現地測定で振動計を用いて周波数ギャップを確認します。
締付けトルクはブラケットの構造的健全性にどのように影響しますか?
回答:締付けトルクは、ブラケットを構造物に押し付けるクランプ荷重を設定します。トルクが小さすぎると、装置がずれたり、振動によって緩んだりします。逆に大きすぎると、ねじ山が損傷したり、マウントプレートに亀裂が入ったりします。適切なトルク値は、ボルトの強度等級および採用する十字または星形の締付け順序によって異なります。校正済みのトルクレンチを用い、運転開始後100時間経過時に再締付けを行うことで、クランプ荷重を安定させることができます。また、このトルク値を記録しておくと、今後の保守点検における基準値として活用できます。
振動遮断は、より頑健なブラケット設計の代わりになるでしょうか?
回答:振動遮断は建物に伝達される力を低減しますが、構造耐力を代替するものではありません。アイソレータは、静的たわみ量とマウントあたりの荷重に基づいて選定する必要があります。大きすぎるとファンがずれ動き、小さすぎると限界まで圧縮(ボトムアウト)してしまいます。強度が不足したブラケットでも、死荷重および溶接部における動的荷重は依然として支えられるため、振動遮断は力の伝達経路を制御するものであり、安全余裕を確保するものではありません。適切な対応策は、適正な許容荷重を持つブラケットと、周波数特性が調整されたアイソレータ、および腐食がクランプ荷重に影響を及ぼす環境ではステンレス製のハードウェアを組み合わせることです。
現場でのブラケット点検は、受入検査時にどこに重点を置くべきですか?
回答:点検は溶接部およびボルトの締結ラインから開始します。錆び、ボルト頭部下でのずれ、荷重伝達経路付近の塗装のひび割れなどを確認してください。再締め期間の前後で起動時の振動値を測定し、ブラケットが沈下したかどうかを確認します。各締結具のトルク値と測定日時を記録することで、故障発生前の傾向を早期に把握できます。構造的健全性は、一度限りの設置ではなく、こうした反復可能な点検手順によって確保されるものであり、設備およびその下方で作業する作業員の安全を守ります。

2026/09/30
セメント工場では、キャビネットが粉塵で詰まりやすくなります。産業用キャビネット冷却ファンに適したフィルターのルールを解説します:G4/F7フィルターメディア、IP等級、およびプレフィルターの保守管理。


2026/10/08
ECモーターファンは、Modbus、0–10V、PWMを介してBMSと接続され、需要に応じた冷却、エネルギー運用計画、およびセンサーによる自動速度制御を実現します。

2026/10/06
放射型排気ファンは、捕集風速と衛生的なウォッシュダウン設計により、食品加工現場から油汚れ、煙、悪臭を効果的に除去します。

2026/10/05
電子部品製造現場で使用される産業用キャビネット冷却ファンの静電気対策について—ESD対応筐体、イオナイズ可能なプラスチック素材、クリーンルーム対応性を解説します。

2026/10/04
閉ループPIDフィードバックと層流制御を備えたブラシレスDCサーボモーターが、実験室用冷却ファンの風速をいかに高精度に制御するかをご紹介します。
