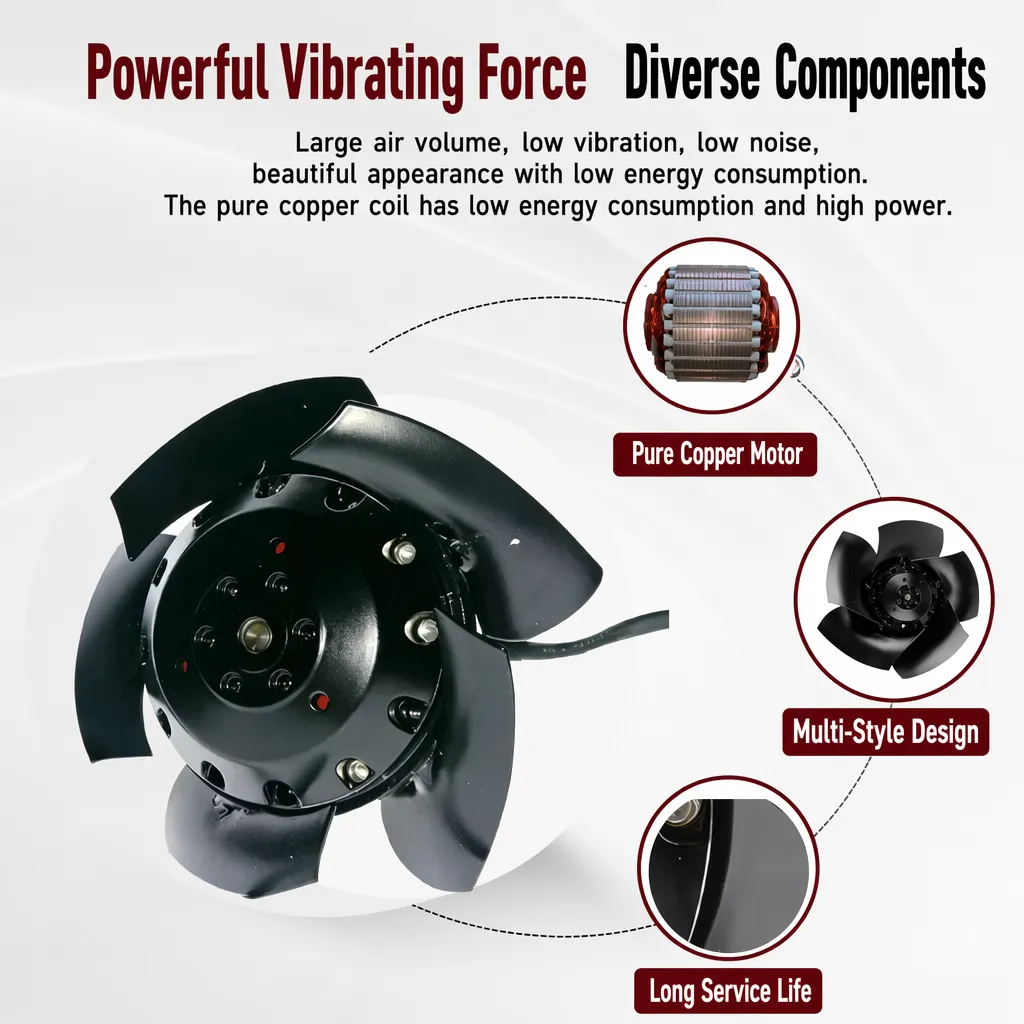
Ett industriellt axialsugfläktsblad roterar med flera tusen varv per minut inuti kapslingar och luftbehandlingskanaler, men konstruktionen som håller det på plats får ofta mindre uppmärksamhet än motorn. Bromsen utgör den enda belastningsvägen mellan den roterande anordningen och byggnaden. När denna väg är otillräckligt specificerad leder det till spruckna svetsar, lösa skruvar och för tidig lagerfel. Köpare som förstår standarderna för bromsbelastning minskar både säkerhetsrisker och totala ägarkostnader.
Varför standarder för bromsbelastning är avgörande för säkerheten hos axialsugfläktar
Statisk belastning och viktbegränsning
Statisk belastning beskriver den konstanta nedåtriktade kraften som en hållare utsätts för när en industriell axiell flädradelsmontering, motor och hölje hänger från en vägg eller tak. Den angivna dödviktsbelastningsgränsen måste överstiga den sammanlagda massan med marginal, eftersom säkerhetsfaktorer i ANSI- och OSHA-riktlinjer vanligtvis kräver minst ett konstruktionsförhållande på 4:1 för utrustning som är upphängd i taket. En hållare som endast är certifierad för exakt enhetsvikten ger ingen marginal för asymmetrisk montering eller färglager. Certifierade tillverkare dokumenterar provbelastningen och flytgränsen så att specifikationsansvariga kan verifiera marginalen istället för att lita på ett katalognummer.
Dynamisk belastning från roterande massa
Den roterande massan i en axiell flädradelsmontering genererar en dynamisk last som aldrig kan fångas av statisk belastningsbedömning ensam. Obalanserade blad skapar centrifugalkraft som ökar med kvadraten på varvtalet, så en liten obalans vid 2 800 rpm kan förstärka lager-skjuvspänningen och böjspänningen i fästet långt bortom den stillastående vikten. Mekanisk spänning från startstötar, remdrag och luftströmsreaktion måste läggas till den döda lasten vid dimensionering av fästet. AMCA:s prestandadata och kabinettkonstruktionsanteckningar hjälper ingenjörer att uppskatta den sammantagna tryckkraften. Ett fäste som endast är dimensionerat för vikt utmattas vid svetsroten under drift.
Hur vibration och resonans styr fästkonstruktionen
Egenfrekvens och resonansundvikning
Varje broms bakom en industriell axialfläktsblad har en egen frekvens som bestäms av stålets tjocklek, spännvidd och skruvmönster. När fläktens driftshastighet exciterar den frekvensen förstärks resonansen vibrationerna tills fästdelarna lossnar eller svetsen spricker. Standardpraktiken är att hålla bromsens egenfrekvens minst 20 till 30 procent över eller under bladpassfrekvensen för att undvika överlappningszonen. Strukturell integritet beror på denna separationsmarginal, inte enbart på stålets massa. Fältteam använder en vibrationsmätare för att bekräfta avståndet; Lobisong levererar enheter förutbalanserade för att begränsa återstående obalans.
Vibrationsisoleringssystem
Vibrationsisolering bryter vägen från motorn till konstruktionen med hjälp av fjädrar eller gummifästen som placeras mellan hållaren och ramen. Rätt isolering minskar den överförda kraften och förlänger livslängden för kullager och motorlindningar. Isolatorn måste väljas utifrån statisk nedböjning och last per fäste, inte genom gissning, eftersom för stora isolatorer gör att enheten drifter medan för små slår i botten. Ingressskydd är viktigt där en industriell axialfläktsblad arbetar i tvättmiljö eller kustluft, eftersom korrosion gradvis minskar klämspänningen. Klimatanläggningar och livsmedelslinjer kombinerar vibrationsisolering med rostfritt utrustning för hållbarhet.
Skruvdragning och monteringsboltspecifikation
Boltklass och klämspänning
För en industriell axiell fläktskiva är fästskruvens åtdragningsmoment det som faktiskt håller fast monteringsplattan vid konstruktionen, trots att detta steg ofta utelämnas på plats. Skruvklassen avgör draghållfastheten; en skruv av lägre klass på en plats med hög vibration kan sträckas och förlora klämspänningen inom veckor. Klämspänningen måste motstå den sammansatta skjuvspänningen från egen vikt, dynamisk belastning och luftströmmens reaktionskraft. Specifikatörer bör anpassa skruvklassen till monteringsplattans provbelastning och begära certifiering för kritiska installationer ovanför huvudet. En momentnyckel som kalibreras enligt ett schema förhindrar både otillräcklig och för stark åtdragning, vilket annars kan skada gängorna eller orsaka sprickor i plattan.
Åtdragningsordning och återåtdragningsintervall
Vid montering av en axialfläkt beror korrekt fästdonstorque lika mycket på ordningen som på värdet. Skruvarna ska åtdrivas i ett kors- eller stjärnmönster så att hållaren sätter sig jämnt och ingen hörn svävar. En återåtdriving efter de första 100 drifttimmarna fångar upp spänningsrelaxation från ny färg, mjuka underläppar eller termisk cykling. Att dokumentera torquenvärdet, ordningen och datumet ger underhållet en referensbas för inspektion. Platser som följer ANSI:s monteringsriktlinjer registrerar dessa steg i igångsättningssfilen. Att hoppa över återåtdrivingen är en vanlig orsak till obehaglig vibration som senare tolkas som en motorfel.
Hur köpare bör specificera och kontrollera hållare
Köpspecifikationskontrolllista
När man köper en industriell axiell fläktskiva och dess hållare är en tydlig specifikation avgörande för att skydda köparen innan stålet skärs. Kräv att leverantören skriftligen anger statisk belastningskapacitet, dynamisk belastningskapacitet, bultmönster och materialklass. Begär även uppgifter om hållarens egenfrekvens och provbelastningstest samt IP-klassning vid fuktiga eller dammiga installationer. CE- och UKCA-dokumentation bekräftar att enheten har godkänts enligt europeiska överensstämmelseregler. Begär även dokumentation om svepmetod och inspektionsprotokoll. Att specificera dessa punkter redan från början eliminerar tvetydigheter och gör det möjligt för inköpsavdelningen att jämföra offerter utifrån tekniskt värde. Lobisong levererar samordnade hållare och motorer så att lastvägen är verifierad.
Platsinspektion och underhåll
Även om en industriell axialsugfläktsblad är korrekt valt misslyckas den säkraste specifikationen utan verifiering på plats, så inspektion ingår i igångsättningsrutinen. Kontrollera rost vid svetsen, rörelse under skruvhuvudet och färgsprickor nära lastlinjen. En vibrationsmätning vid uppstart och en till vid återdragningens tidsintervall visar om fästet har sjunkit. Förda en logg över snörkraftvärden och datum så att trender upptäcks tidigt. Strukturell integritet bibehålls genom denna disciplin, inte genom en engångsinstallation. Anläggningar som utbildar tekniker att tolka dessa tecken undviker oplanerad driftstopp och skyddar personer under anläggningen.
Bärverkets prestanda för ett industriellt axiellt fläktpålsmonteringssystem definieras av hur väl statisk last, dynamisk last, vibrationsisolering och skruvdragarmoment specificeras och verifieras tillsammans. Att behandla fästet som en certifierad strukturell komponent i stället för en platt plåt omvandlar en dold felkälla till en hanterad risk. Köpare som kräver dokumenterad bevislast, naturlig frekvensseparation och en återdragningssedvan får längre servicelevnad och säkrare drift inom luftbehandling, inkapsling och processapplikationer.
Vanliga frågor
Fråga
Vilka dokument bör en köpare begära för att verifiera fästets laststandarder?
Svar: En köpare bör begära skriftlig bevisning av statisk belastningskapacitet, dynamisk lastkapacitet och bromsens egenfrekvens för en industriell axialsugfläktsbladsanordning innan köp. Begär dokumentation av svetshandlingsprocedurer, certifiering av skruvklass och IP-klassning vid fuktiga eller dammiga platser. CE- och UKCA-märkena bekräftar överensstämmelse med europeiska krav för den aktuella marknaden. Dessa dokument gör att inköpsavdelningen kan jämföra bud på teknisk grund snarare än på pris, och ger installationspersonalen en verifierad referensnivå för moment och inspektion.
Fråga
Varför orsakar bromsresonans för tidig fläktsvikt?
Svar: Resonans uppstår när bromsens egenfrekvens överlappar bladpassfrekvensen, vilket förstärker vibrationerna tills svetsförbindningarna spricker och muttrarna lossnar. Problemet utvecklas tyst eftersom kraften ökar med varvtalen, inte med synlig belastning. En broms som dimensionerats endast för statisk vikt ignorerar denna dynamiska risk och utmattas vid svetsens rot under drift. Att hålla egenfrekvensen 20–30 procent borta från anregningsfrekvensen förhindrar överlappningen. Fältmätning med en vibrationsmätare bekräftar avståndet innan igångsättning.
Fråga
Hur påverkar skruvdragarkraften bromsens strukturella integritet?
Svar: Skruvdragning bestämmer klämspänningen som håller fästet mot konstruktionen. För liten dragning gör att enheten förflyttas och lösnar sig under vibration, medan för stor dragning skadar gängorna eller spräcker monteringsplattan. Det korrekta värdet beror på skruvklassen och den använda kors- eller stjärnformade åtdragningsordningen. En kalibrerad momentnyckel samt en återåtdragning efter de första 100 driftstimmar säkerställer en stabil klämspänning. Att dokumentera värdet ger underhållet en referensbas för senare inspektioner.
Fråga
Kan vibrationsisolering ersätta en starkare fästdesign?
Svar: Vibrationsisolering minskar den överförda kraften till byggnaden men ersätter inte strukturell bärförmåga. Isolatorer måste väljas utifrån statisk nedböjning och last per fäste, eftersom för stora enheter gör att fläkten drifter och för små slår i botten. En svag hållare bär fortfarande död vikt och dynamisk last vid svetsen, så isolering hanterar endast kraftens väg, inte säkerhetsmarginalen. Rätt tillvägagångssätt är att kombinera en korrekt dimensionerad hållare med avstämda isolatorer och rostfritt monteringsmaterial där korrosion påverkar klämspänningen.
Fråga
Var bör på-plats-inspektion av hållare fokusera under igångsättning?
Svar: Inspektionen bör påbörjas vid svets- och skruvlinjen: sök efter rost, rörelse under skruvhuvudet och färgsprickor i närheten av lastvägen. Ta ett vibrationsmätvärde vid uppstart och ett till efter omvikningsintervallet för att se om bromsen har sjunkit. Logga vart och ett av fästskruvarnas momentvärden tillsammans med datumet, så att trender blir synliga innan fel uppstår. Strukturell integritet uppnås genom denna återkommande rutin, inte genom en engångsinstallation, och skyddar både utrustningen och personalen som arbetar under enheten.

 EN