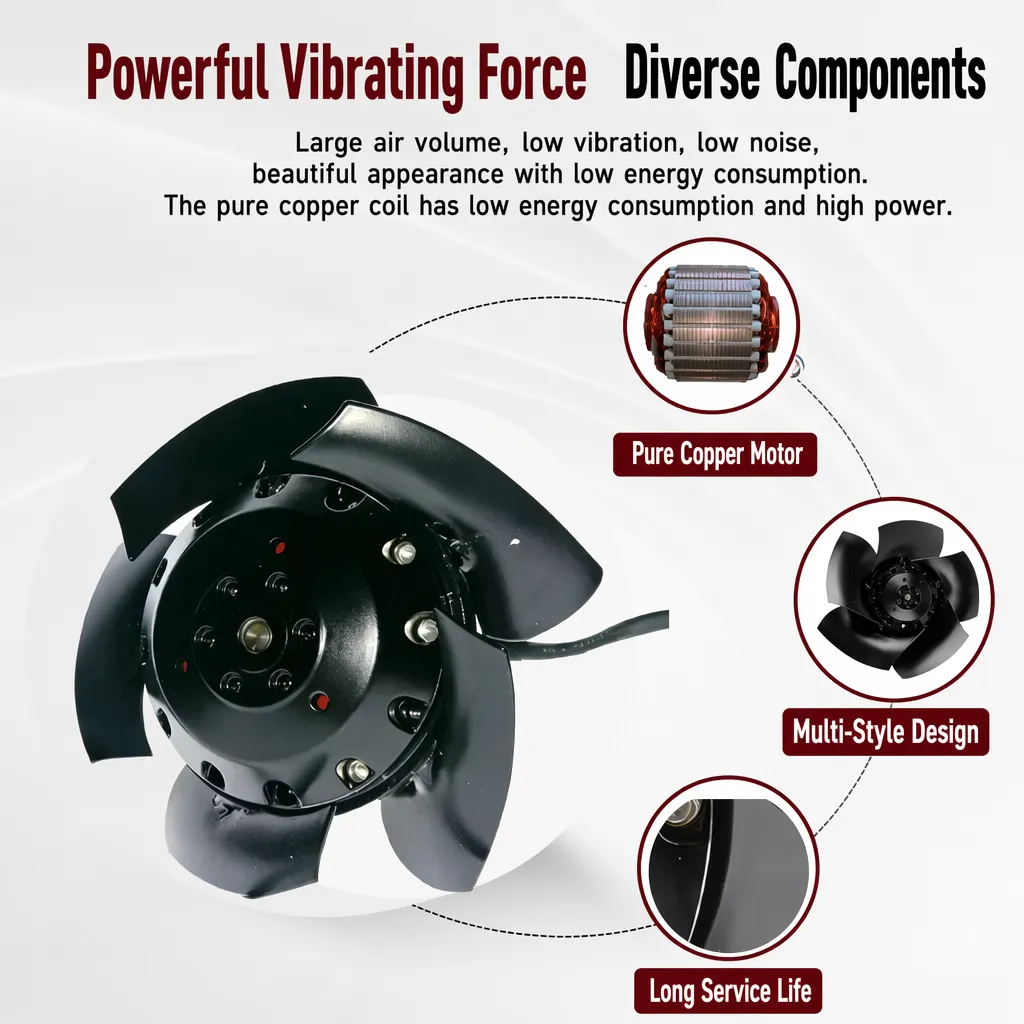
Eine industrielle Axialventilator-Schaufel dreht sich mit mehreren tausend Umdrehungen pro Minute innerhalb von Gehäusen und HLK-Kanälen, doch die Struktur, die sie trägt, erhält oft weniger Aufmerksamkeit als der Motor. Die Halterung bildet den einzigen Lastpfad zwischen der rotierenden Baugruppe und dem Gebäude. Ist dieser Pfad unzureichend spezifiziert, führt dies zu Rissbildungen in Schweißnähten, gelockerten Schrauben und vorzeitigem Lagerausfall. Käufer, die die Halterungs-Laststandards verstehen, senken das Sicherheitsrisiko und die Gesamtbetriebskosten.
Warum Halterungs-Laststandards für die Axialventilator-Sicherheit entscheidend sind
Statische Last und Eigengewichtsbelastung
Statische Last beschreibt die konstante nach unten gerichtete Kraft, die eine Halterung trägt, wenn eine industrielle Axiallüfter-Schaufelbaugruppe samt Motor und Gehäuse an einer Wand oder Decke hängt. Die Traglast muss die Gesamtmasse mit Sicherheitsabstand übertreffen, da Sicherheitsfaktoren gemäß den Richtlinien von ANSI und OSHA für über Kopf montierte Geräte typischerweise mindestens ein Konstruktionsverhältnis von 4:1 vorsehen. Eine Halterung, die ausschließlich für das exakte Gewicht des Geräts ausgelegt ist, bietet keinerlei Puffer für asymmetrische Montage oder Farbaufbau. Zertifizierte Hersteller dokumentieren Lastprobe und Streckgrenze, sodass Planer die Sicherheitsreserve überprüfen – statt sich auf eine Katalognummer zu verlassen.
Dynamische Last durch rotierende Masse
Die rotierende Masse einer axialen Lüfterflügelanordnung erzeugt dynamische Lasten, die eine statische Bewertung allein niemals erfasst. Unausgewogene Flügel erzeugen eine Zentrifugalkraft, die mit dem Quadrat der Drehzahl (RPM) zunimmt; daher kann bereits eine geringe Unwucht bei 2.800 RPM die Scherbelastung der Lager und die Biegespannung der Halterung weit über das Ruhegewicht hinaus verstärken. Mechanische Spannungen durch Anfahrstoß, Riemenzug und Luftstromreaktion müssen zur Eigengewichtsbelastung hinzugefügt werden, wenn die Halterung dimensioniert wird. AMCA-Leistungsdaten und Konstruktionshinweise für Gehäuse helfen Ingenieuren, die resultierende Axialkraft abzuschätzen. Eine ausschließlich nach Gewicht dimensionierte Halterung ermüdet am Schweißnahtgrund unter Betrieb.
Wie Vibration und Resonanz die Halterungskonstruktion bestimmen
Eigenfrequenz und Resonanzvermeidung
Jede Halterung hinter einer industriellen Axialventilatorflügel hat eine Eigenfrequenz, die durch die Stahldicke, die Spannweite und das Schraubenmuster bestimmt wird. Wenn die Drehzahl des Ventilators diese Frequenz anregt, verstärkt die Resonanz die Vibrationen so lange, bis die Befestigungselemente locker werden oder die Schweißnaht bricht. Die Standardpraxis besteht darin, die Eigenfrequenz der Halterung mindestens 20 bis 30 Prozent oberhalb oder unterhalb der Flügelüberlauf-Frequenz zu halten, um den Überlappungsbereich zu vermeiden. Die strukturelle Integrität hängt von diesem Trennabstand ab, nicht allein von der Stahlmasse. Einsatzteams verwenden ein Vibrationsmessgerät, um den Abstand zu bestätigen; Lobisong liefert Geräte vorausgewuchtet, um die Restunwucht einzuschränken.
Schwingungsentkopplungsmontage
Die Schwingungsisolierung unterbricht den Übertragungspfad vom Motor zum Gehäuse mithilfe von Federn oder Gummilagern, die zwischen Halterung und Rahmen angebracht sind. Eine ordnungsgemäße Isolierung verringert die übertragene Kraft und verlängert die Lebensdauer der Kugellager- sowie der Motorwicklungsbaugruppen. Der Isolator muss anhand der statischen Durchbiegung und der Last pro Lager ausgewählt werden – nicht nach Augenmaß – denn zu große Isolatoren ermöglichen ein Abdriften des Geräts, während zu kleine Isolatoren aufsetzen. Der Schutz gegen Eindringen (Ingress Protection) ist entscheidend, wenn ein industrieller axialer Lüfterflügel in Bereichen mit Reinigungssprühbetrieb oder salzhaltiger Küstenluft eingesetzt wird, da Korrosion die Klemmkraft im Laufe der Zeit schwächt. In HLK- und Lebensmittelproduktionsanlagen wird die Isolierung häufig mit Edelstahl-Befestigungselementen kombiniert, um eine hohe Beständigkeit zu gewährleisten.
Anzugsmoment der Befestigungselemente und Spezifikation der Montagebolzen
Bolzenfestigkeitsklasse und Klemmkraft
Bei einer industriellen Axialventilatorschaufel ist das Anzugsdrehmoment der Befestigungselemente entscheidend dafür, dass die Halterung tatsächlich an der Struktur befestigt bleibt; dennoch wird dieser Schritt vor Ort am häufigsten übersprungen. Die Boltenklasse bestimmt die Zugfestigkeit; ein Bolzen niedriger Klasse an einem Ort mit starker Vibration kann sich innerhalb weniger Wochen dehnen und die Klemmkraft verlieren. Die Klemmkraft muss der kombinierten Scherkraft aus Eigengewicht, dynamischer Last und Luftströmungsreaktion standhalten. Planer sollten die Boltenklasse an die Streckgrenze der Halterung anpassen und für kritische Aufhängungen eine Zertifizierung anfordern. Ein Drehmomentschlüssel, der gemäß einem Kalibrierplan geprüft wird, verhindert sowohl unzureichendes als auch übermäßiges Anziehen, wodurch Gewinde beschädigt oder die Platte Risse bekommt.
Anzugsreihenfolge und Nachziehintervall
Bei der Montage eines axialen Lüfters hängt das korrekte Anzugsmoment der Befestigungselemente genauso von der Reihenfolge wie vom Wert ab. Die Schrauben sollten in einem Kreuz- oder Sternmuster angezogen werden, damit die Halterung gleichmäßig aufliegt und keine Ecke schwebt. Ein erneutes Anziehen nach den ersten 100 Betriebsstunden fängt Spannungsrelaxation durch frische Farbe, weiche Unterlegscheiben oder thermisches Zyklisieren ab. Die Dokumentation des Anzugsmoments, der Reihenfolge und des Datums liefert der Wartung eine Grundlage für Inspektionen. Standorte, die sich an der ANSI-Montageanleitung orientieren, vermerken diese Schritte in der Inbetriebnahmedatei. Das Auslassen des erneuten Anziehens ist eine häufige Ursache für störende Vibrationen, die später fälschlicherweise als Motorfehler interpretiert werden.
Wie Käufer Halterungen spezifizieren und prüfen sollten
Prüfliste für die Beschaffungsspezifikation
Bei der Beschaffung einer industriellen Axialventilator-Schaufel und -Halterung schützt eine klare Spezifikation den Käufer, bevor Stahl geschnitten wird. Fordern Sie vom Lieferanten schriftlich die Angabe der statischen Traglast, der dynamischen Lastkapazität, des Schraubenmusters und der Werkstoffgüte an. Erkundigen Sie sich nach der Eigenfrequenz der Halterung sowie nach dem Nachweis der Prüflast und der IP-Schutzart für feuchte oder staubige Standorte. CE- und UKCA-Dokumentation bestätigt, dass das Gerät die europäischen Konformitätsprüfungen bestanden hat. Fordern Sie die Schweißverfahrensanweisung und die Prüfprotokolle an. Die frühzeitige Festlegung dieser Punkte beseitigt Unklarheiten und ermöglicht es dem Einkauf, Angebote anhand ihres technischen Wertes zu vergleichen. Lobisong liefert abgestimmte Halterungen und Motoren, sodass der Lastpfad validiert ist.
Prüfung und Wartung vor Ort
Auch bei korrekter Auswahl einer industriellen Axiallüfterflügel-Blattkonfiguration versagt die sicherste Spezifikation ohne vor-Ort-Überprüfung; daher gehört die Inspektion zur Inbetriebnahmeroutine. Prüfen Sie auf Rost an der Schweißnaht, Bewegung unter dem Schraubenkopf sowie Lackrisse in der Nähe der Lastlinie. Eine Vibrationsmessung beim Hochfahren und erneut nach dem Nachziehintervall zeigt, ob sich die Halterung gesetzt hat. Führen Sie ein Protokoll mit Anzugsmomentwerten der Befestigungselemente und den jeweiligen Daten, damit Trends frühzeitig erkennbar werden. Die strukturelle Integrität wird durch diese Disziplin – nicht durch eine einmalige Montage – gewährleistet. Anlagen, die Techniker darin schulen, diese Anzeichen zu deuten, vermeiden ungeplante Ausfallzeiten und schützen Personen, die sich darunter aufhalten.
Die tragende Leistungsfähigkeit eines industriellen axialen Lüfterflügel-Befestigungssystems wird durch die gemeinsame Spezifikation und Verifizierung von statischer Last, dynamischer Last, Schwingungsentkopplung und Schraubendrehmoment definiert. Wenn die Halterung nicht als einfache Platte, sondern als zertifizierte Strukturkomponente behandelt wird, verwandelt sich ein versteckter Ausfallpunkt in ein gesteuertes Risiko. Käufer, die dokumentierte Nachweise für Last, natürliche Frequenztrennung und eine Wiederanziehroutine verlangen, erzielen eine längere Lebensdauer und einen sichereren Betrieb in Anwendungen für HLK, Gehäuse und Prozesse.
Häufig gestellte Fragen
Frage
Welche Dokumente sollte ein Käufer anfordern, um die Laststandards der Halterung zu verifizieren?
Antwort: Ein Käufer sollte vor dem Kauf schriftliche Nachweise zur statischen Tragfähigkeit, zur dynamischen Lastkapazität und zur Eigenfrequenz der Halterung für eine industrielle Axiallüfterflügelbaugruppe anfordern. In feuchten oder staubigen Umgebungen sollten außerdem die Schweißverfahrensunterlagen, die Zertifizierung der Schraubengüte sowie die IP-Schutzart angefragt werden. Die CE- und UKCA-Kennzeichnung bestätigt die Konformität mit den europäischen Vorschriften für den Zielmarkt. Diese Unterlagen ermöglichen es dem Einkauf, Angebote anhand technischer Qualitätsmerkmale statt ausschließlich nach Preis zu vergleichen, und liefern dem Montageteam eine verifizierte Grundlage für Drehmomentvorgaben und Inspektionen.
Frage
Warum führt Halterungsresonanz zu einem vorzeitigen Lüfterausfall?
Antwort: Resonanz tritt auf, wenn die Eigenfrequenz der Halterung mit der Schaufelpassfrequenz übereinstimmt, wodurch die Vibration verstärkt wird, bis Schweißnähte brechen und Schrauben locker werden. Das Problem entwickelt sich lautlos, weil die Kraft mit der Drehzahl – nicht mit einer sichtbaren Last – zunimmt. Eine Halterung, die ausschließlich für das statische Gewicht dimensioniert ist, vernachlässigt dieses dynamische Risiko und ermüdet an der Schweißnahtwurzel unter Betrieb. Um die Übereinstimmung zu vermeiden, muss die Eigenfrequenz um 20 bis 30 Prozent von der Anregungsfrequenz entfernt gehalten werden. Eine Feldmessung mit einem Vibrationsmessgerät bestätigt den Abstand vor der Inbetriebnahme.
Frage
Wie beeinflusst das Anzugsmoment der Verbindungselemente die strukturelle Integrität der Halterung?
Antwort: Das Anzugsmoment der Befestigungselemente bestimmt die Klemmkraft, mit der die Halterung am Tragwerk festgehalten wird. Ein zu geringes Moment lässt das Gerät wandern und lockert sich unter Vibrationen; ein zu hohes Moment beschädigt die Gewinde oder verursacht Risse in der Montageplatte. Der korrekte Wert hängt von der Festigkeitsklasse der Schrauben sowie vom verwendeten Kreuz- oder Stern-Anzugschema ab. Ein kalibrierter Drehmomentschlüssel und eine Nachanziehung nach den ersten 100 Betriebsstunden gewährleisten eine stabile Klemmkraft. Die Dokumentation dieses Werts liefert der Wartung eine Referenzgrundlage für spätere Inspektionen.
Frage
Kann eine Schwingungsentkopplung eine robustere Halterungskonstruktion ersetzen?
Antwort: Die Schwingungsentkopplung verringert die auf das Gebäude übertragene Kraft, ersetzt jedoch nicht die strukturelle Tragfähigkeit. Entkoppler müssen anhand der statischen Durchbiegung und der Last pro Halterung ausgewählt werden, da zu große Einheiten den Ventilator absacken lassen und zu kleine Einheiten aufsetzen. Eine schwache Halterung trägt weiterhin das Eigengewicht sowie die dynamische Last an der Schweißnaht, sodass die Entkopplung lediglich den Übertragungsweg – nicht aber die Sicherheitsreserve – beeinflusst. Der richtige Ansatz kombiniert eine korrekt dimensionierte Halterung mit abgestimmten Entkoppelern und Edelstahl-Befestigungselementen dort, wo Korrosion die Klemmkraft beeinträchtigt.
Frage
Wo sollte die vor-Ort-Inspektion der Halterung während der Inbetriebnahme ihren Schwerpunkt setzen?
Antwort: Die Inspektion sollte an der Schweiß- und Schraubverbindung beginnen: Prüfen Sie auf Rost, Bewegung unter dem Schraubenkopf sowie Lackrisse in der Nähe des Lastpfads. Nehmen Sie beim Hochfahren eine Schwingungsmessung vor und wiederholen Sie diese nach dem erneuten Anziehintervall, um festzustellen, ob die Halterung nachgab. Dokumentieren Sie für jede Befestigung das Drehmoment zusammen mit dem Datum, damit sich Trends vor einem Versagen abzeichnen. Die strukturelle Integrität ergibt sich aus dieser wiederholbaren Routine – nicht aus einer einmaligen Montage – und schützt sowohl die Ausrüstung als auch das Personal, das unter der Einheit arbeitet.

 EN