
 EN
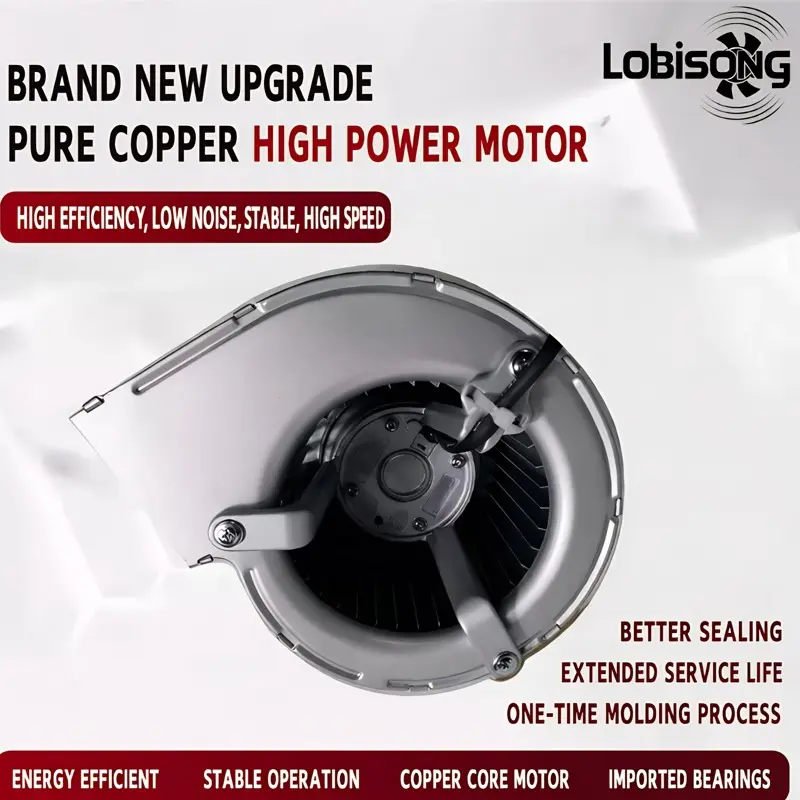
Comment un souffleur centrifuge haute pression élimine-t-il la vapeur d’eau à l’intérieur des ateliers d’emballage alimentaire
Lorsque j’ai commencé à concevoir des systèmes de ventilation pour des lignes de transformation alimentaire, j’ai sous-estimé la quantité d’humidité qu’un atelier d’emballage très actif pouvait produire en une seule équipe. La vapeur issue des opérations de nettoyage à haute pression, la condensation provenant des sections de convoyeurs réfrigérés et l’humidité ambiante liée à la manipulation à l’air libre des produits s’accumulent rapidement. Si le système de renouvellement d’air ne parvient pas à suivre ce rythme, l’humidité s’accumule sur les murs, les surfaces des équipements et les emballages des produits. Cela crée un problème d’hygiène et de qualité que nul responsable d’installation ne souhaite expliquer à un client.
C’est ici qu’un ventilateur bien spécifié éventeur centrifuge haute pression le système justifie pleinement sa place. Il ne s’agit pas simplement de déplacer un volume d’air, mais bien de le faire circuler dans un réseau de conduits qui oppose une résistance systémique à chaque coude et à chaque étape de filtration. Cet article explique pourquoi la vapeur d’eau s’accumule, pourquoi les ventilateurs centrifuges haute pression conviennent mieux à cette application que leurs homologues axiaux, et quels critères prendre en compte lors de leur sélection.
Pourquoi la vapeur d’eau s’accumule-t-elle dans les ateliers d’emballage alimentaire
Les ateliers d’emballage alimentaire sont, par définition presque absolue, des environnements humides. Les opérations de nettoyage et de désinfection introduisent de grandes quantités d’humidité. La manipulation des produits — notamment les denrées réfrigérées, congelées ou humides — génère de la condensation. Dans certains établissements, les équipements de scellage à la vapeur ajoutent encore une charge d’humidité supplémentaire à l’air.
Le défi ne réside pas dans l’humidité elle-même, mais dans le débit auquel elle doit être éliminée. Si la capacité d’extraction est inférieure au débit de génération, l’humidité relative à l’intérieur de l’atelier augmente. Au-delà d’environ 70 % d’humidité relative, de la condensation commence à se former sur les surfaces plus froides — machines d’emballage, armoires électriques, cadres de convoyeurs et structures métalliques. Dans un contexte de production alimentaire, l’accumulation d’humidité constitue un risque pour la sécurité sanitaire des aliments. Elle favorise la prolifération de moisissures et de bactéries, accélère la corrosion des métaux et peut provoquer des glissades ou des chutes sur des sols mouillés.
Un contrôle efficace de l’humidité est donc un problème continu d’échange d’air, et non une solution ponctuelle. Le système de ventilation doit offrir une capacité d’extraction suffisante pour maintenir l’humidité relative de l’atelier en dessous d’un seuil cible, même pendant les heures de production maximale et après les opérations de nettoyage intensif.
Pourquoi un système à soufflante centrifuge haute pression est l’outil adapté à cet environnement
Les ventilateurs axiaux sont courants dans la ventilation industrielle générale, et pour une bonne raison : ils déplacent de grands volumes d’air de manière efficace dans les applications à faible résistance. Or, un atelier d’emballage alimentaire n’est pas une application à faible résistance. Les conduits doivent souvent traverser les faux-plafonds, contourner les équipements de transformation et passer à travers des filtres à graisse ou à particules exigés par les normes de sécurité alimentaire. Chacun de ces éléments augmente la résistance du système, ce que ne peut surmonter un ventilateur axial sans pénalité importante sur ses performances.
Aéventeur centrifuge haute pression fonctionne différemment. Lorsque l’impulseur tourne à l’intérieur du carter spiralé, il accélère l’air vers l’extérieur par force centrifuge. Le carter spiralé convertit cette vitesse en pression statique — ce qui signifie que le souffleur peut maintenir un débit d’air efficace même lorsque la résistance dans le réseau de conduits augmente. En particulier, les souffleurs centrifuges à aubes courbées vers l’arrière peuvent générer des pressions statiques allant jusqu’à 500 mbar tout en conservant des caractéristiques de puissance stables et non surchargeables. Cette stabilité est précieuse dans un atelier alimentaire où les filtres se colmatent progressivement et où les conditions des conduits évoluent.
De plus, un ventilateur d’extraction centrifuge haute pression pour gaz résiduaires d’atelier peut être configuré pour traiter des flux d’air contenant des particules fines, de la vapeur et des contaminants légers — exactement les conditions rencontrées aux points d’extraction d’une ligne d’emballage alimentaire. Contrairement aux ventilateurs axiaux, qui sont plus sensibles aux pics de contre-pression, les conceptions centrifuges présentent une courbe de performance plus plate, ce qui les rend plus tolérantes dans les applications à résistance variable.
Facteurs clés de sélection d’un ventilateur centrifuge haute pression pour les ateliers agroalimentaires
Le choix du ventilateur approprié exige de dépasser le débit d’air indiqué sur la fiche technique et de considérer le point de fonctionnement réel dans la disposition spécifique de votre atelier.
- Pression statique requise : Calculez la résistance du système le long du tronçon de conduit le plus long ou le plus restrictif, y compris tous les coudes, les changements de section, les grilles et les étages de filtration. Votre ventilateur doit délivrer le débit d’air requis à ce niveau de résistance — et non au débit maximal à pression nulle.
- Matériau et finition de la roue : Les environnements de transformation alimentaire impliquent souvent des agents de nettoyage corrosifs. Les roues en acier inoxydable ou revêtues d’époxy offrent une meilleure résistance aux produits chimiques utilisés lors des opérations de lavage que celles en acier doux non traité.
- Degré de protection IP : Le moteur et le carter du ventilateur doivent présenter un indice de protection d’au moins IP54 s’ils sont installés dans un espace exposé aux projections d’eau. Selon leur proximité avec les zones soumises aux opérations de lavage, un indice IP55 ou supérieur peut s’avérer plus adapté.
- Configuration de transmission : Aventilateur centrifuge à entraînement direct élimine le glissement de courroie, l’entretien des courroies et les pertes d’efficacité que peuvent subir les unités à entraînement par courroie lorsque celles-ci s’allongent. Pour les applications en service continu, comme l’extraction d’air d’atelier, l’entraînement direct offre une fiabilité à long terme supérieure et une fréquence d’entretien réduite.
- Niveau sonore Les ventilateurs centrifuges fonctionnant à haute pression statique peuvent générer un bruit important. Dans les ateliers où des opérateurs sont présents pendant toute la durée d’un poste, vérifiez le niveau sonore en dB(A) et envisagez l’installation d’enceintes acoustiques ou de supports atténuant le bruit, si nécessaire.
Conseils pratiques pour l’installation et le positionnement
Même un ventilateur bien spécifié donnera des performances inférieures à la normale s’il est mal positionné. L’une des observations sur le terrain les plus constantes est que la restriction à l’admission réduit le débit d’air effectif davantage que ne le prévoient les acheteurs. Cela se produit généralement lorsque le ventilateur est placé trop près d’un mur, d’un pilier ou d’un autre obstacle limitant l’admission libre d’air. Prévoyez un dégagement adéquat — généralement d’au moins un diamètre de roue — du côté de l’admission.
Pour les applications d’évacuation dans les ateliers alimentaires, positionnez les points d’extraction là où les concentrations d’humidité sont les plus élevées : au-dessus des postes de lavage actifs, aux sorties des équipements produisant de la vapeur et à proximité des zones réfrigérées où les taux de condensation sont accrus. Un ventilateur centrifuge de ventilation d’usine installé sur le toit ou dans une salle technique éloignée peut desservir plusieurs points d’extraction via un réseau de conduits ramifié, offrant à la fois souplesse et réduction du bruit au niveau du sol de l’atelier.
Lorsque le réseau de conduits est ramifié, dimensionnez le ventilateur en fonction de la résistance système calculée au point de conception le plus défavorable — généralement avec toutes les zones en charge maximale et les filtres à mi-vie de service, et non pas neufs. Un ventilateur dimensionné uniquement pour des conditions de filtres neufs ne répondra pas aux objectifs de performance dès les premières semaines de fonctionnement.
Maintenir les performances dans le temps
Les ventilateurs centrifuges sont des équipements robustes, mais ils nécessitent toutefois une attention régulière. Dans les ateliers alimentaires, les principales opérations de maintenance sont :
- Inspection et remplacement réguliers du filtre — les préfiltres obstrués constituent l’une des causes les plus fréquentes de réduction imprévue du débit d’air et de surcharge du ventilateur.
- Nettoyage de la roue — l’accumulation de graisse et de particules sur la roue provoque un déséquilibre, des vibrations accrues et une usure accélérée des roulements. La fréquence dépend de la qualité de l’air à l’entrée.
- Lubrification ou inspection des roulements, selon le type de roulement. Les roulements étanches nécessitent un remplacement périodique ; les roulements équipés d’un graisseur requièrent une lubrification planifiée.
- Vérification de la tension des courroies pour les unités à entraînement par courroie — bien qu’un ventilateur centrifuge à entraînement direct élimine entièrement cette tâche.
Une leçon pratique tirée des projets de rétrofit est que la planification de la maintenance est la plus efficace lorsqu’elle commence dès la phase de conception. Le choix d’un ventilateur doté de panneaux de nettoyage de la roue facilement accessibles, de roulements aux dimensions standard et d’un bâti de moteur facilement disponible réduit à la fois les temps d’arrêt et les retards d’approvisionnement en pièces au moment de l’entretien.
Mettre cela en pratique
Gérer la vapeur d’eau à l’intérieur d’un atelier d’emballage alimentaire revient, en fin de compte, à assurer un renouvellement continu de l’air. Un système correctement dimensionné — adapté à la résistance réelle du réseau, configuré avec des matériaux et un indice de protection (IP) appropriés, et installé avec des accès clairs pour l’admission et l’évacuation de l’air — fournit à l’installation une base fiable pour le contrôle de l’humidité. L’écart observé dans la plupart des installations existantes provient d’erreurs de spécification : sous-estimation de la résistance des conduits, choix fondé uniquement sur les performances à filtre propre, ou recours par défaut à une soufflante axiale dans une application exigeant une conception centrifuge. Bien maîtriser ces facteurs dès la phase initiale s’avère nettement moins coûteux que de devoir les corriger après la mise en service. éventeur centrifuge haute pression si vous spécifiez une soufflante centrifuge pour une application d’emballage alimentaire, l’équipe de Guangdong Lebisen Fan Co., Ltd peut vous accompagner dans le processus de sélection grâce à des conseils techniques adaptés à la disposition spécifique de votre atelier et à vos paramètres de performance cibles. Contactez-nous à [email protected] ou rendez-vous sur
Le site web de l’entreprise. global.lobisong.com pour plus d’informations sur notre gamme de ventilateurs et de soufflantes industrielles.






