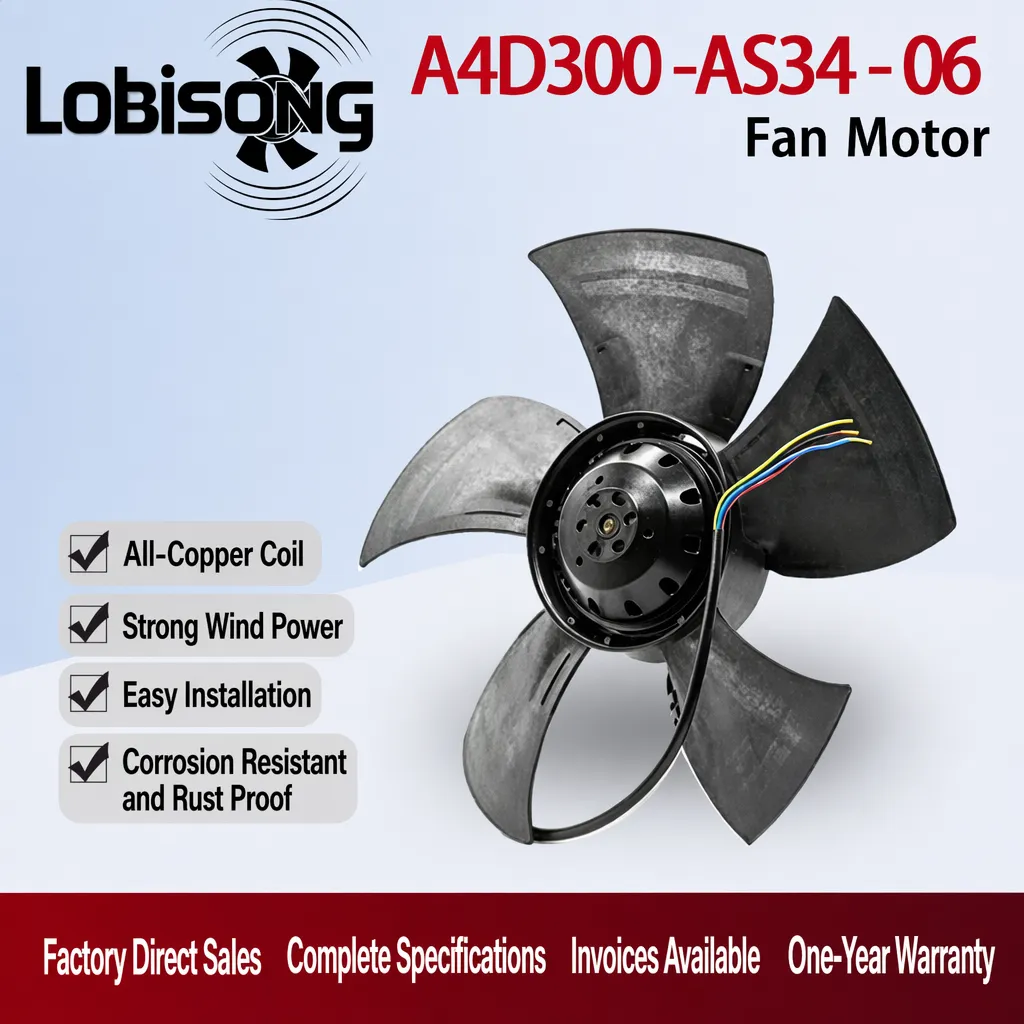
L’efficacité des équipements de refroidissement pour armoires dépend crucialement de l’espace laissé libre pour les échangeurs thermiques, les variateurs de vitesse et le câblage. Pendant des années, de nombreuses armoires ont utilisé des ventilateurs à entraînement par courroie fixés sur des supports massifs, obligeant les ingénieurs à prévoir une profondeur supplémentaire et à ajouter des renforts en acier. Un ventilateur à rotor externe à aubes arrières incurvées emprunte une autre voie : le moteur est intégré dans le moyeu de la roue, ce qui réduit l’ensemble « mouvement d’air » à une unité unique et peu profonde. Le support, la courroie et le moteur distant disparaissent entièrement du modèle d’armoire, offrant au concepteur un panneau plus épuré et davantage d’espace pour les composants qui assurent effectivement le refroidissement.
Du désordre causé par l’entraînement par courroie à une construction d’armoire plus épurée
Comment le ventilateur à rotor externe à aubes arrières incurvées remplace supports et courroies
Le refroidissement traditionnel des armoires utilisait un moteur séparé fixé sur un support, entraînant l’impulseur par courroie ou accouplement. Cette configuration multiplie le nombre de pièces et crée un risque d’alignement à chaque assemblage. Un ventilateur à rotor externe à aubes recourbées vers l’arrière inverse la géométrie : l’impulseur constitue lui-même le rotor. Le stator et les enroulements sont logés à l’intérieur de la coque du moyeu, tandis que le rotor extérieur en forme de cloche porte directement les aubes. Aucun support ne traverse le flux d’air, aucune courroie ne nécessite de réglage de tension, et l’épaisseur axiale du ventilateur se réduit à celle même de la roue. Pour les équipes achats, cela signifie que l’enceinte peut être conçue plus compacte, le dispositif de ventilation étant intégré dans une découpe pratiquée dans le panneau.
Scénario OEM pour armoires de refroidissement : contexte, problème, solution, effet
Contexte : un fabricant européen d’armoires de refroidissement a conçu des armoires murales à onduleur autour d’un ventilateur centrifuge à courroie de 230 mm. Problème : le support du moteur occupait environ 90 mm de profondeur d’armoire, la courroie nécessitait une ouverture d’entretien, et le montage exigeait deux techniciens pour aligner les poulies et installer la protection de transmission.
Solution : l’équipe d’ingénierie a remplacé l’unité par une version à rotor externe à aubes recourbées vers l’arrière, conservant le même bâti de 230 mm. Le moteur intégré dans le moyeu de la roue a supprimé entièrement le support et la courroie. Le montage de la roue s’est réduit à un anneau à quatre boulons fixé sur le panneau de l’armoire, tandis que la boîte à bornes recevait l’alimentation via un seul conduit. Résultat : la profondeur de l’armoire est passée d’environ 320 mm à 250 mm, soit une réduction de 22 %, et le temps de raccordement électrique est tombé de près de 25 minutes par unité à moins de 10 minutes. L’espace gagné a permis d’augmenter la surface du filtre et d’obtenir une disposition interne plus épurée.
Construction du rotor et raisons de son gain d’encombrement
Moteur intégré dans le moyeu de la roue
La caractéristique distinctive est le moteur à rotor extérieur. Au lieu d’un arbre sortant d’un carter moteur, le rotor feuilleté du moteur forme la cloche externe à laquelle sont fixées les aubes courbées vers l’arrière. Le moteur intégré s’enroule autour d’un stator interne fixe, de sorte que l’ensemble entier tourne comme une seule pièce. Un ventilateur à aubes courbées vers l’arrière à rotor externe élimine donc l’accouplement, le carter moteur séparé et la bride de support de la nomenclature des pièces. Le résultat est une conception compacte occupant l’enveloppe la plus fine possible pour un débit d’air donné.
Comme rien ne se trouve derrière la roue, la profondeur axiale est déterminée uniquement par l’impulseur plus une bague moteur peu profonde. Les gains d’espace apparaissent directement sur le dessin du caisson : le panneau du ventilateur nécessite seulement une ouverture découpée et une bride à quatre boulons. L’empreinte au sol reste contenue dans le diamètre de la roue, ce qui laisse davantage d’espace aux échangeurs thermiques et aux entraînements voisins.
Entraînement direct et disparition des courroies
Moins de pièces mobiles et coût d’assemblage inférieur
L’entraînement direct signifie que l’impulseur est actionné directement par le rotor, sans courroie, poulie ni tendeur dans la chaîne. Moins de composants se traduisent par moins de points de défaillance et une ligne de coûts d’assemblage plus courte. Une usine peut supprimer la station de pressage des poulies, le bac d’inventaire des courroies et le gabarit d’alignement. Avec moins de fixations et sans garde d’entraînement, les opérateurs de ligne installent le ventilateur en une seule station.
Câblage et montage de l’impulseur simplifiés
Le câblage est réduit, car la borne moteur est intégrée au corps du ventilateur, et non pas située sur un moteur distant d’un mètre. Une seule entrée de câble alimente le rotor à travers le panneau, et la bague de montage de l’impulseur obture l’ouverture. Il n’y a pas de câble moteur séparé à acheminer autour de l’échangeur thermique, ce qui rend le faisceau interne de l’armoire plus court et plus facile à inspecter. Pour la maintenance sur site, l’ensemble du dispositif d’aération se débranche comme une seule unité, ce qui maintient le schéma de câblage simple et la liste des pièces de rechange courte.
Accès à la maintenance et équilibre à long terme
Maintenance et inspection plus faciles
L’accès à l’entretien s’améliore, car le technicien retire quatre boulons et le ventilateur sort par l’avant. Il n’y a pas de courroie susceptible de glisser, pas de protection à démonter et pas de moteur à décrocher. L’inspection de la roue et des roulements s’effectue avec l’unité posée sur un établi, et non à l’intérieur d’un espace confiné. Le ventilateur à courbure arrière à rotor externe réduit l’entretien à une intervention sur le panneau avant, de sorte que la section haute tension reste fermée lors des vérifications courantes.
Stabilité de l’équilibrage grâce à la construction à rotor externe
La construction à rotor externe place la masse tournante à proximité de l’entraxe des roulements, ce qui contribue à maintenir l’équilibrage stable dans le temps. Comme les aubes et le rotor forment une seule pièce moulée, aucune excentricité induite par un accouplement ne peut apparaître ni s’aggraver avec l’usure. Un bon équilibrage réduit les vibrations transmises à la tôle du caisson et préserve la durée de vie nominale des roulements à billes de précision, conçus selon les pratiques conformes à la norme CEI. Les vérifications courantes portent principalement sur le bruit des roulements et l’encrassement du filtre, et non sur la dérive de la courroie ou l’usure des poulies.
Résumé
Un ventilateur à courbure arrière à rotor externe repense le déplacement d’air dans l’armoire comme une seule pièce intégrée, plutôt qu’un ensemble moteur-plus-roue. En intégrant le moteur dans le moyeu de la roue, cette conception élimine les supports, les courroies et les câbles du moteur distant, ce qui réduit la profondeur axiale et diminue l’encombrement au niveau du montage. Les avantages sont un coût d’assemblage inférieur, un câblage plus simple, un accès plus aisé pour la maintenance et un équilibre plus stable. Pour les fabricants d’équipementiers d’armoires (OEM), cette simplification structurelle constitue souvent la voie la plus rapide vers un boîtier plus compact et plus épuré.
Questions fréquemment posées
Question
Quelles pièces structurelles un ventilateur à courbure arrière à rotor externe supprime-t-il d’une armoire ?
Réponse : Un ventilateur à courbure arrière à rotor externe élimine du tableau des composants de l’enceinte le support du moteur, la courroie d’entraînement, la poulie, le tendeur et le boîtier séparé du moteur. Le moteur est intégré directement dans le moyeu de la roue à aubes, ce qui transforme l’ensemble de ventilation en une unité unique montée sur panneau. L’élimination de ces pièces raccourcit la chaîne de montage, réduit le nombre de fixations et libère de la profondeur dans l’enceinte pour les échangeurs thermiques et le câblage. Le plan de l’enceinte se simplifie, car le ventilateur nécessite uniquement une ouverture découpée et une bague de fixation par boulons.
Question
Pourquoi l’entraînement direct réduit-il le coût de montage ?
Réponse : L’entraînement direct réduit le coût de montage parce qu’aucune courroie, poulie ni tendeur ne doit être installé, aligné ou protégé. Un seul rotor entraîne directement la roue à aubes depuis le stator, ce qui permet d’éliminer de la chaîne de production le poste de pressage des poulies ainsi que la gestion des stocks de courroies. Moins de fixations et l’absence de garde d’entraînement raccourcissent le cycle de fabrication, et le câblage se termine directement sur le corps du ventilateur au lieu d’un moteur distant. Une manipulation réduite par unité augmente le débit de production et diminue la probabilité d’erreurs d’alignement atteignant le terrain.
Question
En quoi la conception à rotor extérieur améliore-t-elle l’accès pour l’entretien ?
Réponse : L’accès pour l’entretien s’améliore, car l’ensemble du dispositif d’aspiration d’air se démonte en une seule pièce depuis le panneau avant. Aucune protection de courroie, aucun poulie ni aucun moteur suspendu ne gêne l’accès ; ainsi, un technicien retire quatre boulons puis soulève l’appareil. Les roulements et la roue sont inspectés sur un établi plutôt qu’à l’intérieur d’un boîtier sous tension. Un filtre lavable situé à l’avant retient les poussières d’admission sans nécessiter d’ouvrir la section haute tension, ce qui raccourcit l’intervention et réduit l’exposition aux parties sous tension.
Question
L’extracteur peut-il répondre aux exigences de conformité européennes ?
Réponse : L’ensemble moteur-ventilateur peut être fabriqué conformément aux normes moteur IEC, avec marquage CE et UKCA pour les marchés européen et britannique. Les armoires intégrant cet équipement doivent toutefois valider leur degré de protection contre les intrusions ainsi que la documentation relative à l’armoire complète. Les équipes achats doivent demander la déclaration de conformité et vérifier la tension nominale et la classe IP par rapport au site d’installation. La conformité repose sur le dossier technique complet du produit, et non sur le ventilateur seul ; ainsi, le fabricant de l’armoire assume la certification finale.
Question
Quels types d’armoires profitent le plus de cette conception ?
Réponse : Les armoires d’onduleurs murales, les armoires de refroidissement compactes et les tableaux électriques denses en tirent le plus grand avantage, car elles se font concurrence pour chaque millimètre de profondeur. Là où un ventilateur à entraînement par courroie imposait autrefois une armoire plus large, le ventilateur peu profond permet de réduire les dimensions de l’armoire. Les prescripteurs doivent adapter la taille du châssis à la charge thermique et confirmer les besoins en filtre et en degré de protection IP avant de sélectionner l’unité.

 EN