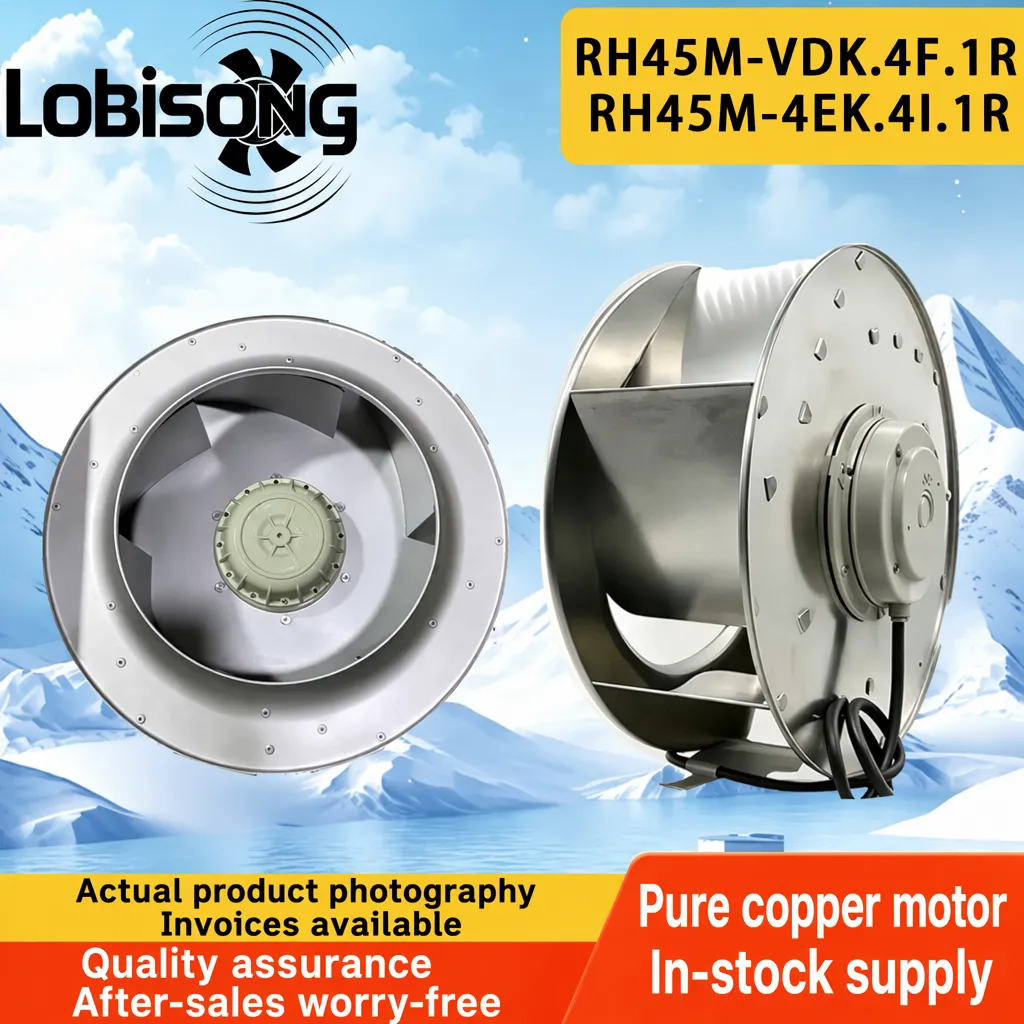
La selezione di componenti per la gestione termica negli armadi industriali richiede prove concrete, non semplici promesse. Una fabbrica di ventilatori per armadi che spedisce in Europa, Russia, India e Americhe deve verificare ogni unità finita prima che lasci il molo. L'ispezione del prodotto finito trasforma l'intenzione progettuale in una realtà misurabile, e gli strumenti utilizzati in questa fase determinano se un ventilatore funzionerà sul campo o fallirà all'interno di un armadio VFD. Per gli ingegneri addetti agli acquisti, comprendere il banco di prova rappresenta la differenza tra fidarsi di una scheda tecnica e verificarne effettivamente i dati. Il risultato è un numero minore di sorprese dopo che l'armadio è stato sigillato e alimentato.
Perché l'ispezione del prodotto finito rafforza la fiducia dell'acquirente
Il ruolo della fabbrica nel controllo qualità finale
Una fabbrica di ventilatori per il raffreddamento di armadi costituisce l'ultima linea di difesa contro i difetti spediti. Si consideri una recente produzione su una linea automatizzata che costruiva ventilatori a rotore esterno da 230 V per armadi VFD. Un’ispezione routinaria del prodotto finito, effettuata con un misuratore di portata d’aria, ha rilevato un calo piccolo ma costante del volume erogato in un determinato lotto — una deriva invisibile sia ai controlli visivi sia ai semplici test di accensione. Il lotto è stato messo in quarantena prima dell’imballaggio. Un successivo test prestazionale con un manometro ha individuato la causa della perdita in uno scostamento delle tolleranze dei cuscinetti a sfera, introdotto da una fixture usurata. L’intervento correttivo sulle attrezzature ha ripristinato i valori di specifica e le unità sono state rilasciate soltanto dopo un nuovo test. Quell’unico controllo della portata d’aria ha prevenuto il surriscaldamento sul campo negli armadi dei clienti e ha tutelato la fiducia degli acquirenti, evitando un richiamo.
Risultati documentati superano le assicurazioni verbali
Gli ingegneri addetti agli acquisti raramente vedono il banco di prova, ma i dati viaggiano insieme alla spedizione. Quando una fabbrica di ventilatori per il raffreddamento di armadi archivia ogni rapporto di prova delle prestazioni — portata, pressione statica, livello di rumore e assorbimento di corrente — un acquirente può confrontare le merci consegnate con il foglio dati quotato. Il controllo qualità non riguarda quindi tanto un singolo superamento del test, quanto piuttosto prove ripetibili e archiviate che dimostrino come lo stesso risultato si ripresenti anche con il successivo ordine. Esaminare un campione dei rapporti archiviati è un metodo pratico per consentire agli acquirenti di verificare l’effettiva applicazione del controllo qualità prima di impegnarsi in un ordine di grandi dimensioni.
Strumenti fondamentali per la misurazione della portata d’aria e della pressione statica
Anemometro e misuratore di portata d’aria
L’anemometro rimane lo strumento fondamentale per la verifica del flusso d’aria. Una fabbrica di ventilatori per il raffreddamento di armadi installa tipicamente un anemometro a filo caldo o a pale all’uscita per misurare la velocità, che il misuratore di portata converte in volume orario espresso in metri cubi all’ora, confrontandolo con la curva dichiarata. I criteri di accettazione fissano la portata minima ammissibile alla tensione nominale; qualsiasi valore al di sotto della fascia prevista comporta lo scarto del prodotto. Questo passaggio conferma che il ventilatore effettivamente smaltisce il calore dall’armadio, non semplicemente che ruota. Gli ingegneri che specificano l’unità devono verificare che la tensione di prova corrisponda a quella dell’alimentazione in campo, poiché le versioni a 115 V e a 230 V presentano comportamenti diversi sotto carico.
Manometro per la pressione statica e criteri di accettazione
La pressione statica racconta una storia diversa: è la resistenza che il ventilatore deve superare all'interno di un'incapsulatura densa. Un manometro, riferito ai metodi di prova del flusso d'aria AMCA, misura la differenza di pressione tra ingresso e uscita. Quando la pressione statica è insufficiente, il ventilatore potrebbe andare in stallo sotto il carico reale del canale, anche se la portata d'aria libera sembra adeguata. Una fabbrica di ventilatori per il raffreddamento di armadi che abbia a disposizione sia un manometro sia un anemometro fornisce agli acquirenti la mappa completa delle prestazioni necessaria per dimensionare correttamente l'incapsulatura. Documentare entrambe le curve nella relazione di prova offre inoltre agli uffici acquisti un parametro di riferimento per i controlli in ingresso presso il magazzino ricevente.
Rumore, vibrazione, bilanciamento e durata
Misuratore del livello sonoro, livello di rumore e limiti in decibel
I siti industriali impongono limiti rigorosi al rumore, e un fonometro rileva il livello sonoro in decibel a un metro di distanza. Un improvviso aumento della lettura in decibel spesso indica uno squilibrio del rotore o l'usura dei cuscinetti molto prima del guasto. Una fabbrica di ventilatori di raffreddamento per armadi che stabilisce un tetto in decibel nei criteri di accettazione protegge sia l'apparecchiatura sia le persone che lavorano nelle vicinanze dell'armadio. Documentare tale valore supporta anche i controlli di conformità sul luogo di installazione.
Vibrazione, bilanciamento e prova di durata/longevità
Oltre all’analisi acustica, i controlli di vibrazione e bilanciamento confermano che l’elica ruota in modo perfettamente concentrico. Un banco di bilanciamento individua eventuali squilibri di massa che generano sollecitazioni sullo albero e sui cuscinetti a sfera di precisione importati. Il test di vita/affidabilità prevede quindi l’esecuzione prolungata di un campione alle condizioni nominali, per rilevare precocemente fenomeni di usura. L’integrazione dei controlli di vibrazione, bilanciamento e affidabilità tutela il tasso di acquisti ripetuti, elemento fondamentale per un fornitore serio, poiché l’usura precoce viene intercettata prima della spedizione. Registrare le tendenze delle vibrazioni su più lotti consente inoltre di rilevare tempestivamente l’usura graduale degli attrezzaggi, prima che questa si rifletta sul prodotto.
Taratura, standard e controllo qualità continuo
Taratura e conformità agli standard ISO 9001 / AMCA
Nessuno strumento ispira fiducia se non è tracciabile. La taratura periodica dell’anemometro, del manometro e del fonometro rispetto a riferimenti certificati garantisce la correttezza delle misurazioni. Nel quadro di un sistema di gestione per la qualità ISO 9001, ogni taratura alimenta un registro controllato, mentre i metodi di prova AMCA per la portata d’aria forniscono un linguaggio comune per la redazione delle relazioni. Questa disciplina consente agli acquirenti di richiedere con sicurezza la data della taratura sul rapporto di prova e mantiene l’affidabilità della linea di produzione anche durante lunghi cicli operativi.
Documentazione CE / UKCA per la linea di produzione
La documentazione chiude il ciclo. La documentazione CE e UKCA, i fogli tecnici dei parametri e i disegni CAD forniti insieme al lotto della linea di produzione consentono ai team di ingegneria di verificare la conformità prima dell’installazione. Un fornitore che conserva accuratamente questa documentazione riduce il tempo necessario all’acquirente per le proprie approvazioni e attenua i rischi del progetto. Conservare il foglio dei parametri insieme al disegno dell’involucro agevola inoltre i team di manutenzione nel reperire in seguito la variante corretta.
I test di portata d'aria, pressione, rumore e durata non sono lussi opzionali: sono la prova che il cliente acquista. Una fabbrica disciplinata di ventilatori per raffreddamento di armadi considera l'ispezione del prodotto finito come un contratto con ogni cliente, utilizzando strumenti tarati e standard riconosciuti per individuare tempestivamente eventuali scostamenti. Specificare dati di test verificati nell'ordine d'acquisto trasforma il controllo qualità da uno slogan in una salvaguardia misurabile per l'armadio e per il processo che esso protegge.
Domande frequenti
Domanda
Quale attrezzatura verifica la portata d'aria del ventilatore durante l'ispezione finale?
Risposta: L'ispezione finale si basa su un anemometro e un misuratore di portata d'aria per il volume, su un manometro per la pressione statica e su un fonometro per il rumore. Un banco di bilanciamento e un impianto per test di durata coprono rispettivamente vibrazioni e vita utile. I valori misurati vengono confrontati con i criteri di accettazione indicati nel datasheet. I clienti dovrebbero richiedere il rapporto di prova affinché le prestazioni effettive consegnate corrispondano alla curva dichiarata prima che i ventilatori entrino in servizio.
Domanda
Perché il test della pressione statica è fondamentale per il raffreddamento degli armadi?
Risposta: La pressione statica indica la resistenza che un ventilatore deve superare all'interno di un armadio denso. Il flusso d'aria libero può apparire soddisfacente, mentre il ventilatore potrebbe andare in stallo sotto il carico reale del condotto. Un manometro basato sui metodi AMCA rivela tempestivamente questa discrepanza. La misurazione della differenza di pressione protegge l'involucro dall'accumulo termico e conferma che la scelta del ventilatore è adatta all'installazione effettiva, non a una condizione ideale di laboratorio.
Domanda
Come viene misurato il rumore del ventilatore sulla linea di produzione?
Risposta: Un fonometro registra il livello di rumore in decibel a una distanza fissa di un metro, alla tensione nominale. Il valore rilevato viene confrontato con il limite massimo in decibel stabilito nei criteri di accettazione. Un aumento inatteso spesso indica uno squilibrio del rotore o usura dei cuscinetti. La registrazione del valore consente all'ufficio acquisti di verificare, prima della spedizione, che siano rispettati sia i limiti di comfort sia quelli di conformità.
Domanda
È possibile richiedere le date di calibrazione insieme alla spedizione?
Risposta: Sì. Ogni anemometro, manometro e fonometro deve essere dotato di un recente record di taratura conforme a un sistema ISO 9001. Richiedere la data di taratura sul rapporto di prova conferma che le letture sono tracciabili e affidabili. I fornitori che mantengono questa disciplina rendono semplice la verifica da parte dell’acquirente e riducono il rischio che unità fuori specifica raggiungano il campo.
Domanda
Dove dovrebbero gli acquirenti verificare i criteri di accettazione prima dell’ordine?
Risposta: I criteri di accettazione devono figurare nel foglio dei parametri tecnici e nel rapporto di ispezione del prodotto finito. Gli acquirenti devono confrontare volume, pressione statica, limite in decibel e assorbimento di corrente con i valori quotati, e verificare la documentazione CE / UKCA per la conformità. Una fabbrica di ventilatori per raffreddamento di armadi che fornisce tale documentazione in anticipo accelera l’approvazione e riduce il rischio del progetto.

 EN