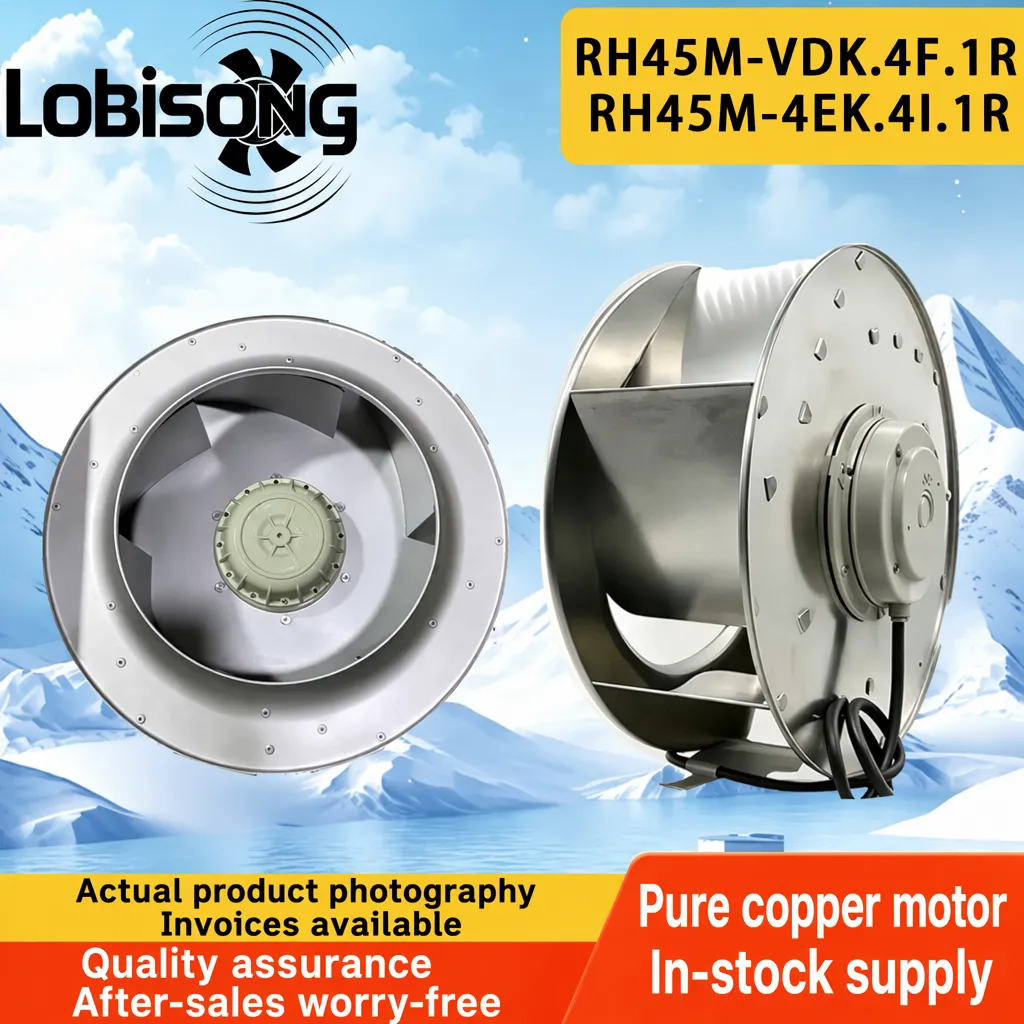
Escoller hardware de xestión térmica para envolventes industriais require probas, non promesas. Unha fábrica de ventiladores para armarios que envía produtos a Europa, Rusia, India e América debe verificar cada unidade acabada antes de saír do porto. A inspección de produtos acabados converte a intención de deseño nunha realidade medida, e os instrumentos empregados nesta fase determinan se un ventilador funciona no campo ou falla dentro dun armario de VFD. Para os enxeñeiros de adquisición, comprender o banco de probas é a diferenza entre confiar nunha folla de datos ou verificala. O resultado é menos sorpresas despois de que a envolvente estea pechada e conectada á corrente.
Por que a inspección de produtos acabados constrúe a confianza do comprador
O papel da fábrica na CQ final
Unha fábrica de ventiladores para refrigeración de armarios leva a última liña de defensa contra os defectos enviados. Considere unha recente produción nunha liña de produción automatizada que fabricaba ventiladores de rotor exterior de 230 V para armarios VFD. Unha inspección rutineira de produtos rematados cun medidor de caudal detectou unha pequena pero constante diminución do volume entregado nun lote — un desvío invisible ás inspeccións visuais ou ás probas básicas de conexión á corrente. O lote foi posto en cuarentena antes do empaquetado. Unha proba de rendemento posterior con manómetro rastreou a perda ata un cambio na tolerancia dos rodamientos de bolas introducido por unha ferramenta desgastada. A corrección da ferramenta restableceu a especificación, e as unidades só foron liberadas despois dunha nova proba. Esa única comprobación do caudal evitou o sobrecalentamento no campo nas envolventes dos clientes e protexeu a confianza dos compradores sen necesidade dunha retirada.
Resultados documentados superan as garantías verbais
Os enxeñeiros de adquisición raramente ven o banco de probas, pero os datos viaxan xunto co envío. Cando unha fábrica de ventiladores de refrigeración para armarios arquiva cada informe de proba de rendemento — caudal, presión estática, nivel de ruído e consumo de corrente — un comprador pode comparar os produtos entregados coa ficha técnica citada. O control de calidade é, polo tanto, menos unha simple aprobación e máis unha evidencia repetible e arquivada de que o mesmo resultado aparece na seguinte orde. Auditar unha mostra dos informes arquivados é unha forma práctica para que os compradores confirmen a afirmación sobre o control de calidade antes de comprometerse cunha orde grande.
Instrumentos básicos para fluxo de aire e presión estática
Anemómetro e medidor de fluxo de aire para medición de caudal
O anemómetro segue sendo a ferramenta principal para a verificación do fluxo de aire. Unha fábrica de ventiladores para refrigeración de armarios normalmente coloca un anemómetro de fío quente ou de paletas na saída para medir a velocidade, que o caudalímetro converte en volume en metros cúbicos por hora, comparándoo coa curva declarada. Os criterios de aceptación establecen o fluxo mínimo admisible á tensión nominal; calquera valor por debaixo dese intervalo rexeitase. Este paso confirma que o ventilador realmente extrae o calor do armario, non só que xira. Os enxeñeiros que especifiquen a unidade deben confirmar que a tensión de proba coincide coa alimentación no campo, xa que as variantes de 115 V e 230 V teñen comportamentos distintos baixo carga.
Manómetro para presión estática e criterios de aceptación
A presión estática conta unha historia distinta: é a resistencia que o ventilador supera dentro dun recinto denso. Un manómetro, referenciado aos métodos de proba de caudal de aire da AMCA, mide a diferenza de presión na entrada e na saída. Cando a presión estática é insuficiente, o ventilador pode pararse baixo a carga real do conduto, mesmo se o volume de aire libre parece axeitado. Unha fábrica de ventiladores para refrigeración de armarios que combina o manómetro co anemómetro ofrece aos compradores o mapa completo de rendemento necesario para determinar o tamaño do recinto. Documentar ambas as curvas no informe de probas tamén fornece á adquisición unha liña base para a inspección de entrada no almacén receptor.
Ruído, Vibración, Equilibrado e Durabilidade
Medidor de nivel de son, nivel de ruído e límites en decibelios
Os emplazamentos industriais imponen límites estritos de ruído, e un medidor de nivel de son capta o nivel de ruído en decibelios a un metro. Un aumento brusco na lectura en decibelios adoita indicar un desequilibrio do rotor ou o desgaste dos rodamientos moito antes da avaría. Unha fábrica de ventiladores de refrigeración para armarios que establece un teito de decibelios nos criterios de aceptación protexe tanto o equipo como as persoas que traballan preto do armario. Documentar ese valor tamén apoia as comprobacións de conformidade no lugar de instalación.
Vibración, equilibrado e proba de vida/resistencia
Máis aló do son, a análise de vibración e as comprobacións de equilibrado confirman que o impulsor xira correctamente. Unha bancada de equilibrado detecta desequilibrios de masa que aumentan a tensión no eixe e nos rodamientos de bolas de precisión importados. A proba de vida/resistencia executa entón unha mostra nas condicións nominais durante un período prolongado para detectar desgaste prematuro. A combinación de comprobacións de vibración, equilibrado e resistencia protexe a taxa de repetidas compras da que depende un fornecedor serio, xa que o desgaste prematuro detéctase antes do envío. O rexistro das tendencias de vibración entre lotes tamén axuda a detectar o desgaste gradual das ferramentas antes de que afecte ao produto.
Calibración, normas e control de calidade continuo
Calibración e alineación coas normas ISO 9001 e AMCA
Ningún instrumento gaña confianza a menos que sexa rastrexable. A calibración periódica do anemómetro, o manómetro e o medidor de nivel de son fronte a referencias certificadas mantén as lecturas fiables. Baixo un sistema de xestión da calidade ISO 9001, cada calibración alimenta un rexistro controlado, e os métodos de proba de caudal de aire AMCA ofrecen unha lingua común para informar. Esta disciplina permite aos compradores pedir coa confianza a data de calibración no informe de proba e mantén a liña de produción fiable ao longo de series prolongadas.
Documentación CE / UKCA para a liña de produción
A documentación pecha o ciclo. A documentación CE e UKCA, as fichas técnicas de parámetros e os debuxos CAD fornecidos co lote da liña de produción permiten ás equipas de enxeñaría verificar a conformidade antes da instalación. Un fornecedor que manteña esta documentación acurada abrevia o ciclo de aprobación do propio comprador e reduce o risco do proxecto. Almacenar a ficha de parámetros xunto co debuxo do armario tamén axuda ás equipas de mantemento a reordenar máis adiante a variante correcta.
As probas de caudal de aire, presión, son e durabilidade non son luxos optativos — son a proba que adquire o comprador. Unha fábrica disciplinada de ventiladores para refrigeración de armarios trata a inspección do produto final como un contrato con cada cliente, empregando instrumentos calibrados e normas recoñecidas para detectar desviacións de forma temprana. Especificar datos de proba verificados na orde de compra converte o control de calidade dun lema nunha salvagarda mensurable para o armario e para o proceso que protexe.
Preguntas frecuentes
Pregunta
Que equipo verifica o caudal de aire do ventilador durante a inspección final?
Resposta: A inspección final baséase nun anemómetro e nun medidor de caudal para o volume, nun manómetro para a presión estática e nun medidor de nivel de son para o ruído. Unha bancada de equilibrado e un banco de durabilidade cobren as vibracións e a vida útil. Os valores medidos compáranse cos criterios de aceptación da ficha técnica. Os compradores deben solicitar o informe de probas para asegurar que o rendemento entregado coincide coa curva cotizada antes de que os ventiladores entren en servizo.
Pregunta
Por que é importante a proba de presión estática para a refrigeración do armario?
Resposta: A presión estática mostra a resistencia que un ventilador supera dentro dun armario denso. O volume de aire libre pode parecer saudable mentres o ventilador se estanca baixo a carga real do conduto. Un manómetro referenciado aos métodos da AMCA revela esta brecha de forma temprana. Rexistrar a diferenza de presión protexe o recinto do acumulo térmico e confirma que a selección é axeitada para a instalación real, non para unha condición de laboratorio limpo.
Pregunta
Como se mide o ruído do ventilador na liña de produción?
Resposta: Un medidor de nivel de son rexistra o nivel de ruído en decibelios a unha distancia fixa de un metro baixo a tensión nominal. A lectura compárase co teito en decibelios dos criterios de aceptación. Un aumento inesperado adoita indicar desequilibrio do rotor ou desgaste dos rodamientos. Documentar o valor permite á adquisición verificar que se cumpren os límites de conforto e conformidade antes do envío das unidades.
Pregunta
Poden solicitarse as datas de calibración xunto co envío?
Resposta: Si. Cada anemómetro, manómetro e medidor de nivel de son debe levar un rexistro recente de calibración baixo un sistema ISO 9001. Solicitar a data de calibración no informe de probas confirma que as lecturas son rastrexables e obxectivas. Os fornecedores que mantén esta disciplina facilitan a verificación polo comprador e reducen o risco de que unidades fóra de especificación cheguen ao campo.
Pregunta
Onde deben comprobar os compradores os criterios de aceptación antes de realizar un pedido?
Resposta: Os criterios de aceptación deben figurar na ficha de parámetros técnicos e no informe de inspección do produto final. Os compradores deben confirmar o volume, a presión estática, o límite en decibelios e o consumo de corrente fronte aos valores cotizados, e revisar a documentación CE / UKCA para verificar a conformidade. Unha fábrica de ventiladores de refrigeración de armarios que comparte esta evidencia desde o principio acelera a aprobación e reduce o risco do proxecto.

 EN