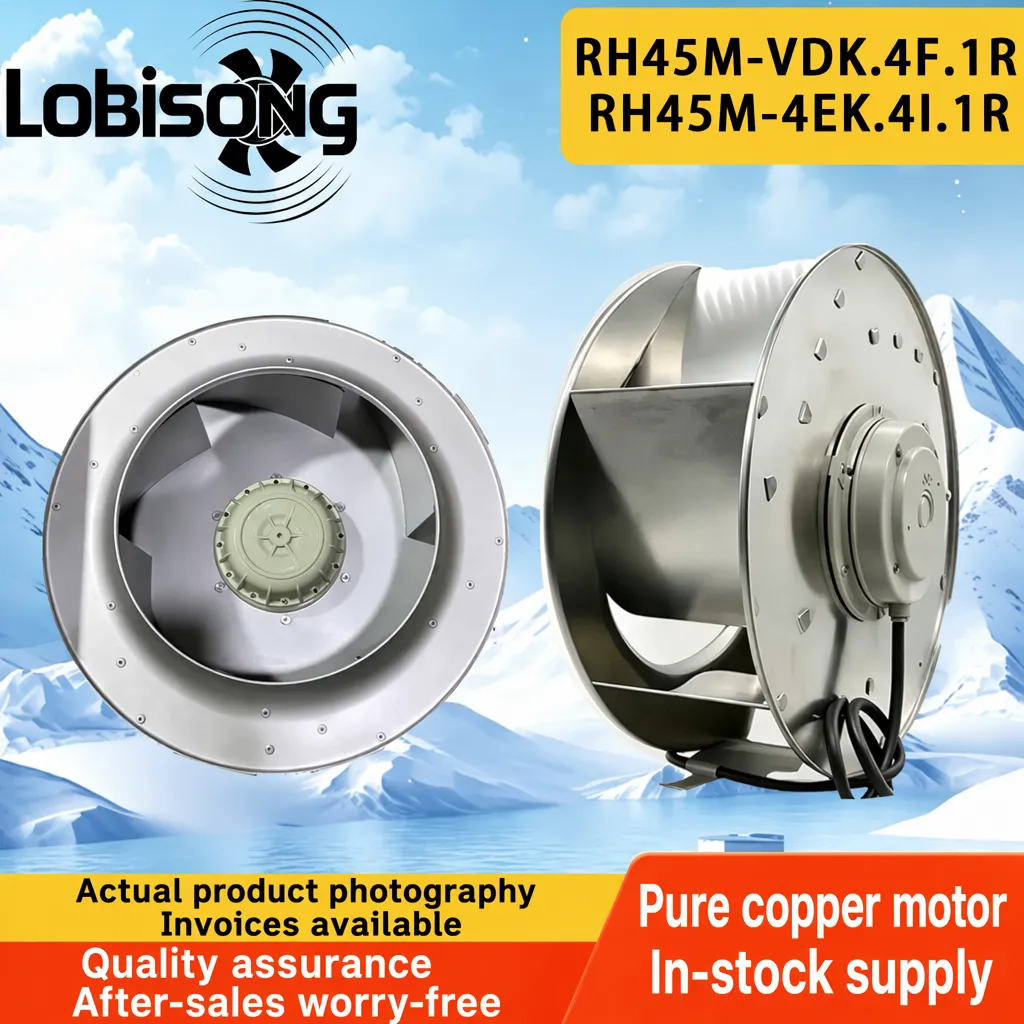
Teollisten kaappien lämmönhallintalaitteiden valinta vaatii todisteita, ei lupauksia. Kaapin jäähdytysventtiilitehdas, joka toimittaa tuotteitaan Eurooppaan, Venäjälle, Intiaan ja Amerikoihin, on varmistettava jokaisen valmiin yksikön toimivuus ennen sen lähtöä satamasta. Valmiiden tuotteiden tarkastus muuttaa suunnittelun tavoitteet mitattavaksi todellisuudeksi, ja tässä vaiheessa käytetyt mittalaitteet määrittävät, toimiiko venttiili kentällä vai epäonnistuuko se VFD-kaapissa. Hankintainsinööreille testipenkkiä koskeva ymmärrys on se ero, joka erottaa datasivun luottamisen sen todentamisesta. Lopputuloksena on vähemmän yllätyksiä kaapin suljetun ja kytketyn jälkeen.
Miksi valmiiden tuotteiden tarkastus lisää ostajan luottamusta
Tehdas lopullisessa laadunvalvonnassa
Kotelojen jäähdytysventilaattoreiden tehdas muodostaa viimeisen puolustuslinjan toimitettujen vikojen estämisessä. Tarkastellaan äskettäistä tuotantolinjan automatisoitua tuotantokierrosta, jossa valmistettiin 230 V:n ulkokäyttöisiä roottoriventilaattoreita VFD-koteloihin. Tavallinen valmiin tuotteen tarkastus ilmavirtamittarilla paljasti pieniä, mutta johdonmukaisia laskuja toimitetussa ilmavirrassa yhdessä erässä – poikkeamaa, jota ei havaittu visuaalisilla tarkastuksilla tai perustason käynnistystesteillä. Erä laitettiin karanteeniin ennen pakkaamista. Seuraavassa suorituskykytestissä manometrin avulla vika löydettiin pallolaakerin toleranssipoikkeamasta, jonka aiheutti kulunut kiinnitysvaruste. Korjaavalla työkaluilla toleranssit saatiin takaisin määritettyyn arvoon, ja yksiköt vapautettiin vasta uuden testin jälkeen. Yksi ainoa ilmavirtatarkastus esti asiakkaiden koteloissa esiintyvän kuumenemisen kentällä ja suojasi ostajan luottamusta ilman takaisinottoa.
Dokumentoidut tulokset voittavat suullisen vakuutuksen
Ostomiehen insinöörit harvoin näkevät testipöytätestejä, mutta tiedot matkustavat lähetyksen mukana. Kun kabinettijäähdytyspuhallimen valmistaja arkistoi jokaisen suorituskykytestiraportin – ilmavirta, staattinen paine, melutaso ja virranotto – ostaja voi verrata toimitettuja tuotteita tarjottuun tekniseen eritteen. Laatutarkastus on siis vähemmän yksittäistä hyväksyntää kuin toistettavissa olevaa, arkistoituja todisteita siitä, että sama tulos saadaan myös seuraavalla tilauksella. Arkistoitujen raporttien otoksen tarkastaminen on käytännöllinen tapa ostajille varmistaa laatutarkastusväite ennen suuren tilauksen tekemistä.
Ilmavirran ja staattisen paineen perusmittarit
Anemometri ja ilmavirtamittari ilmavirran mittaamiseen
Anemometri säilyttää asemanan ilmavirran tarkistuksen perustyökaluna. Kaapelin jäähdytyspuhallinvalmistaja sijoittaa tyypillisesti kuumasäikeisen tai siipianemometrin ulostuloon mittaakseen nopeutta, jonka ilmavirtamittari muuntaa kuutiometreinä tunnissa ilmaistuksi tilavuudeksi ilmoitetun käyrän mukaisesti. Hyväksyntäkriteerit määrittävät pienimmän sallitun virtauksen nimellisjännitteellä; kaikki arvot, jotka jäävät tämän alueen alapuolelle, hylätään. Tämä vaihe vahvistaa, että puhallin todella siirtää lämpöä pois kaapilasta eikä ainoastaan pyöri. Suunnittelijoiden, jotka määrittelevät laitteen, tulee varmistaa, että testijännite vastaa kenttäkäytössä käytettävää jännitettä, koska 115 V:n ja 230 V:n versiot käyttäytyvät eri tavoin kuormitustilanteessa.
Manometri staattisen paineen ja hyväksyntäkriteerien mittaamiseen
Staattinen paine kertoo eri tarinan – se on vastus, jonka tuuletin kokee tiukassa koteloissa. Manometri, joka perustuu AMCA:n ilmavirtatutkimusmenetelmiin, mittaa paine-eron tulopuolella ja lähtöpuolella. Jos staattinen paine jää liian pieneksi, tuuletin voi pysähtyä todellisen kanavakuorman alla, vaikka ilmavirta vapaassa tilassa näyttäisikin hyvältä. Tuuletintehdas, joka käyttää manometria yhdessä anemometrin kanssa, antaa ostajille täyden suorituskykäkartan, jota tarvitaan kotelojen mitoittamiseen. Molempien käyräviivojen dokumentointi testiraportissa antaa myös hankinnalle perustan tulevalle vastaanottotarkastukselle varastossa.
Melu, värinä, tasapainotus ja kestävyys
Äänitasomittari, melutaso ja desibelimäärittelyt
Teollisuusalueet asettavat tiukat melurajat, ja äänitasomittari mittaa melutasoa desibeleinä yhden metrin etäisyydellä. Desibelilukeman nousu viittaa usein roottorin epätasapainoon tai laakerien kulumiseen paljon ennen vian ilmettämisestä. Kotelon jäähdytysventtiilitehdas, joka asettaa desibelirajan hyväksyntäkriteereihin, suojaa sekä laitteita että kotelon läheisyydessä työskenteleviä ihmisiä. Arvon dokumentointi tukee myös työpaikan vaatimustenmukaisuustarkastuksia asennuspaikalla.
Värähtely, tasapainotus ja kesto-/kestävyystesti
Äänen lisäksi värähtelyanalyysi ja tasapainotustarkastukset varmistavat, että impelliiri pyörii tarkasti. Tasapainotuspöytä havaitsee massan epätasapainon, joka aiheuttaa lisäkuormitusta akselille ja tuotuun tarkkuuspallolaakerointiin. Käyttöikä- tai kestävyystestissä otos ajetaan nimellisoloissa pidemmän ajan, jotta varhaiset kulumisilmiöt voidaan havaita. Värähtely-, tasapainotus- ja kestävyystarkastusten yhdistäminen turvaa toistettavan ostotason, johon vakaa toimittaja luottaa, koska varhaiset kulumisilmiöt havaitaan ennen lähettämistä. Värähtelysuuntien seuranta eri erissä auttaa myös havaitsemaan hitaan kiinnityksen kulumisen ennen kuin se vaikuttaa tuotteeseen.
Kalibrointi, standardit ja jatkuva laadunvalvonta
Kalibrointi ja ISO 9001 / AMCA -yhteensopivuus
Mikään mittalaite ei ansaitse luottamusta, ellei sitä voida jäljittää. Anemometrin, manometrin ja äänitasomittarin säännöllinen kalibrointi sertifioitujen viitereferenssien avulla varmistaa mittauksien luotettavuuden. ISO 9001 -laatujärjestelmän puitteissa jokainen kalibrointi kirjataan hallittuun rekisteriin, ja AMCA:n ilmavirtatestausmenetelmät tarjoavat yhteisen kielen raportoinnille. Tämä tarkka lähestymistapa mahdollistaa ostajien luottamuksen, kun he pyytävät kalibrointipäivämäärää testiraportista, ja varmistaa tuotantolinjan luotettavuuden pitkien tuotantosarjojen aikana.
CE/UKCA-dokumentaatio tuotantolinjalle
Dokumentaatio sulkee silmukan. CE- ja UKCA-dokumentaatio, tekniset parametriluettelot ja CAD-piirrokset, jotka toimitetaan tuotantolinjan erän mukana, mahdollistavat suunnittelutiimien vaatimustenmukaisuuden tarkistamisen ennen asennusta. Toimittaja, joka pitää tämän dokumentaation ajan tasalla, lyhentää ostajan omaa hyväksyntäprosessia ja vähentää projektin riskejä. Parametriluetteloon liittäminen kotelopiirroksen kanssa auttaa myös huoltotiimejä tilaamaan oikea vaihtoehto myöhemmin.
Ilmanvirtauksen, paineen, äänen ja kestävyyden testaus eivät ole valinnaisia lisävarusteita – ne ovat se todiste, jonka ostaja ostaa. Tarkka ja järjestelmällinen kotelon jäähdytyspuhallinvalmistaja käsittää valmiin tuotteen tarkastuksen sopimuksena jokaisen asiakkaan kanssa ja käyttää kalibroituja mittalaitteita ja tunnustettuja standardeja poikkeamien varhaiseen havaitsemiseen. Ostotilaukseen määritelty vahvistettu testitieto muuttaa laadunvalvonnan pelkästä iskulauseesta mitattavissa olevaksi turvamekanismiksi sekä kotelolle että sen suojaamalle prosessille.
Usein kysytyt kysymykset
Kysymys
Millä laitteilla varmistetaan puhaltimen ilmanvirtaus valmiin tuotteen tarkastuksessa?
Vastaus: Valmiin tuotteen tarkastus perustuu anemometriin ja ilmanvirtausmittariin tilavuuden mittaamiseen, manometriin staattisen paineen mittaamiseen ja äänitasomittariin melun mittaamiseen. Tasapainotuspenkki ja kestävyystestauslaitteisto kattavat värähtelyn ja käyttöiän. Mitatut arvot tarkistetaan vastaamaan teknisten tietojen hyväksyntäkriteerejä. Ostajien tulisi pyytää testiraporttia, jotta toimitetun suorituskyvyn voidaan varmistaa vastaavan tarjottua käyrää ennen kuin puhaltimet otetaan käyttöön.
Kysymys
Miksi staattisen paineen testaus on tärkeää kotelon jäähdytyksessä?
Vastaus: Staattinen paine kuvaa vastusta, jonka tuuletin kokee tiukassa kaapissa. Vapaan ilman tilavuus voi näyttää hyvältä, vaikka tuuletin pysähtyisi todellisen kanavan kuormituksen alla. Manometri, joka perustuu AMCA-menetelmiin, paljastaa tämän eron varhain. Paine-eron mittaaminen suojaa koteloa lämpötilan nousulta ja vahvistaa, että valittu tuuletin sopii todelliseen asennukseen eikä pelkästään puhtaaseen laboratorio-olosuhteeseen.
Kysymys
Kuinka tuulettimen melutaso mitataan tuotantolinjalla?
Vastaus: Äänitasomittari rekisteröi melutaso desibeleinä yhden metrin etäisyydellä nimellisjännitteellä. Mittaustulos verrataan hyväksyntäkriteerien desibel-kattoon. Odottamaton nousu viittaa usein roottorin epätasapainoon tai laakerien kulumiseen. Arvon dokumentointi mahdollistaa hankinnan tarkistuksen siitä, että mukavuus- ja noudattamisrajat täyttyvät ennen laitteiden lähettämistä.
Kysymys
Voiko kalibrointipäivämäärät pyytää toimituksen yhteydessä?
Vastaus: Kyllä. Jokaisen anemometrin, manometrin ja äänitasomittarin tulisi olla varustettu viimeaikaisella kalibrointitiedotulla ISO 9001 -järjestelmän mukaisesti. Kalibrointipäivämäärän pyytäminen testiraportista vahvistaa, että mittaukset ovat jäljitettäviä ja luotettavia. Toimittajat, jotka noudattavat tätä menettelyä, tekevät ostajan tarkastuksesta suoraviivaisen ja vähentävät riskiä siitä, että kentälle päätyy vaatimusten vastaisia yksiköitä.
Kysymys
Missä ostajien tulisi tarkistaa hyväksyntäkriteerit ennen tilausta?
Vastaus: Hyväksyntäkriteerit kuuluvat tekniseen parametrilistaan ja valmiin tuotteen tarkastusraporttiin. Ostajien tulisi varmistaa, että tilavuus, staattinen paine, desibeliraja ja virranotto vastaavat tarjottuja arvoja, sekä tarkistaa CE/UKCA-dokumentaatio vaatimustenmukaisuuden varmistamiseksi. Se ilmastointipuhaltimen tehdas, joka jakaa tämän todistusaineiston etukäteen, nopeuttaa hyväksyntäprosessia ja pienentää projektin riskejä.

 EN