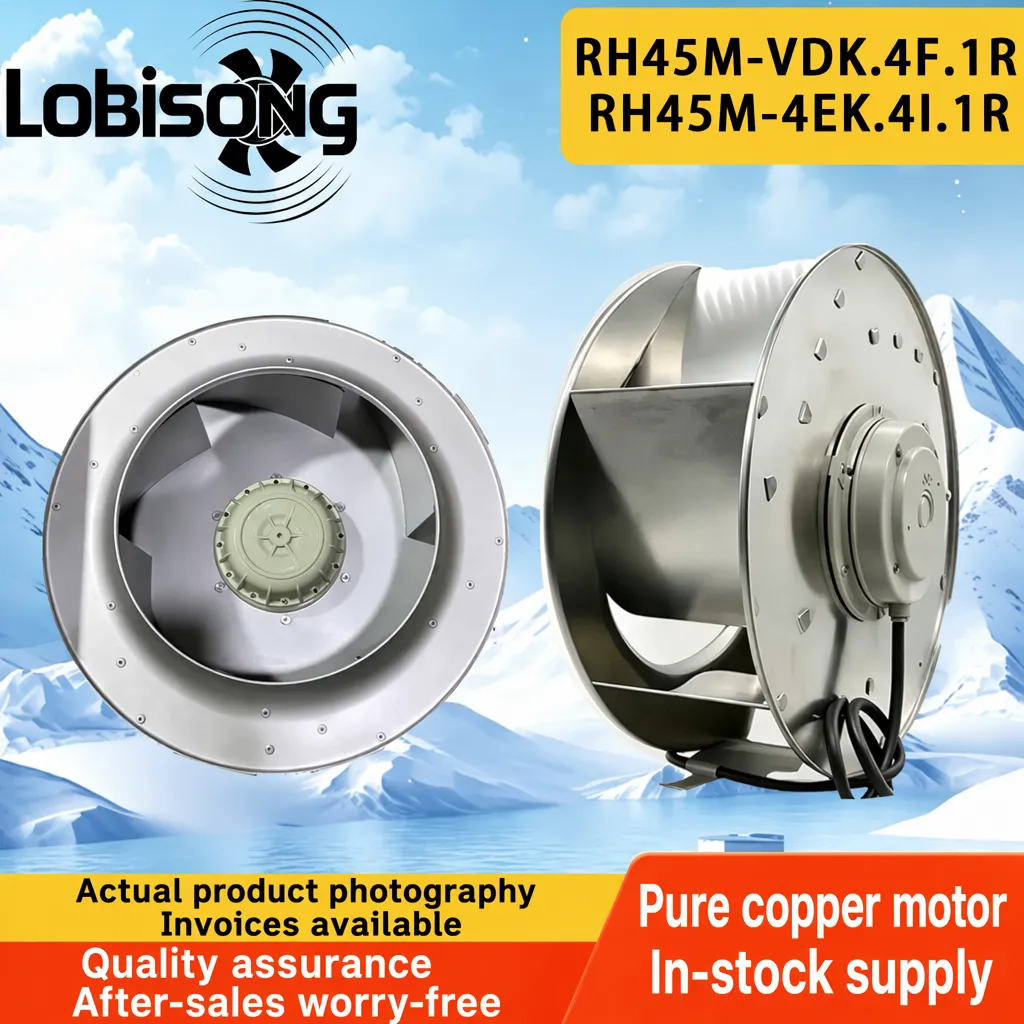
Sélectionner des composants de gestion thermique pour armoires industrielles exige des preuves, pas des promesses. Une usine de ventilateurs de refroidissement pour armoires qui expédie vers l’Europe, la Russie, l’Inde et les Amériques doit vérifier chaque unité terminée avant son départ du quai. L’inspection des produits finis transforme l’intention de conception en réalité mesurable, et les instruments utilisés à cette étape déterminent si un ventilateur fonctionnera sur le terrain ou tombera en panne à l’intérieur d’une armoire VFD. Pour les ingénieurs acheteurs, comprendre la station d’essai fait la différence entre faire confiance à une fiche technique et la vérifier. Le résultat : moins de mauvaises surprises une fois l’armoire scellée et sous tension.
Pourquoi l’inspection des produits finis renforce la confiance des acheteurs
Le rôle de l’usine dans le contrôle qualité final
Une usine de ventilateurs de refroidissement pour armoires assure la dernière ligne de défense contre les défauts expédiés. Prenons l’exemple d’une récente série de production automatisée de ventilateurs à rotor extérieur 230 V destinés aux armoires de variateurs de fréquence (VFD). Une inspection routinière des produits finis, réalisée à l’aide d’un débitmètre, a révélé une légère mais constante baisse du débit fourni sur un lot entier — une dérive imperceptible lors des contrôles visuels ou des simples tests sous tension. Ce lot a été mis en quarantaine avant l’emballage. Un test de performance complémentaire, effectué à l’aide d’un manomètre, a permis de remonter cette perte à un décalage des tolérances des roulements à billes, causé par un outillage usé. La correction de cet outillage a permis de rétablir la conformité aux spécifications, et les unités n’ont été libérées qu’après un nouveau test. Ce simple contrôle de débit a ainsi évité une surchauffe sur site dans les armoires clients et préservé la confiance des acheteurs, sans nécessiter de rappel.
Des résultats documentés surpassent toute assurance verbale
Les ingénieurs acheteurs voient rarement le banc d’essai, mais les données accompagnent chaque expédition. Lorsqu’une usine de ventilateurs de refroidissement pour armoires archive chaque rapport d’essai de performance — débit volumique, pression statique, niveau sonore et intensité du courant — un acheteur peut comparer les marchandises livrées avec la fiche technique citée dans l’offre. Le contrôle qualité repose donc moins sur un simple passage que sur une preuve répétable et archivée selon laquelle le même résultat apparaît sur la commande suivante. L’audit d’un échantillon de rapports archivés constitue une méthode pratique pour qu’un acheteur vérifie la revendication relative au contrôle qualité avant de s’engager dans une commande importante.
Instruments essentiels pour le débit d’air et la pression statique
Anémomètre et débitmètre pour la mesure du débit volumique
L’anémomètre reste l’outil principal pour la vérification du débit d’air. Une usine de ventilateurs de refroidissement pour armoires place généralement un anémomètre à fil chaud ou à ailettes à la sortie afin de mesurer la vitesse, que le débitmètre convertit ensuite en volume horaire en mètres cubes par rapport à la courbe déclarée. Les critères d’acceptation fixent le débit minimal autorisé à la tension nominale ; toute valeur inférieure à cette fourchette entraîne un rejet. Cette étape confirme que le ventilateur évacue effectivement la chaleur de l’armoire, et non qu’il tourne simplement. Les ingénieurs qui spécifient l’appareil doivent s’assurer que la tension de test correspond à celle de l’alimentation sur site, car les versions 115 V et 230 V présentent des comportements différents sous charge.
Manomètre pour la pression statique et critères d’acceptation
La pression statique raconte une autre histoire — la résistance que le ventilateur doit vaincre à l’intérieur d’un boîtier dense. Un manomètre, calibré selon les méthodes d’essai de débit d’air AMCA, mesure la différence de pression entre l’entrée et la sortie. Lorsque la pression statique est insuffisante, le ventilateur peut caler sous la charge réelle du conduit, même si le débit en air libre semble satisfaisant. Une usine de ventilateurs pour refroidissement de coffrets qui associe le manomètre à l’anémomètre fournit aux acheteurs la carte complète des performances nécessaire au dimensionnement du coffret. La documentation des deux courbes dans le rapport d’essai fournit également à l’approvisionnement une référence de base pour les contrôles à l’arrivée en entrepôt.
Bruit, vibrations, équilibrage et endurance
Sonometre, niveau sonore et limites en décibels
Les sites industriels imposent des limites strictes en matière de bruit, et un sonomètre mesure le niveau sonore en décibels à un mètre. Une augmentation soudaine de la valeur en décibels signale souvent un déséquilibre du rotor ou une usure des roulements bien avant la défaillance. Une usine de ventilateurs de refroidissement pour armoires qui fixe un plafond en décibels dans ses critères d’acceptation protège à la fois l’équipement et les personnes travaillant à proximité de l’armoire. La documentation de cette valeur facilite également les vérifications de conformité sur le lieu d’installation.
Vibration, équilibrage et essai de durée de vie / endurance
Au-delà de l’analyse acoustique, les contrôles de vibration et d’équilibrage confirment que l’impulseur tourne parfaitement. Un banc d’équilibrage détecte tout déséquilibre de masse susceptible d’augmenter les contraintes sur l’arbre et les roulements à billes de précision importés. Le test de durée et de résistance fait ensuite fonctionner un échantillon dans des conditions nominales pendant une période prolongée afin de révéler toute usure précoce. La combinaison des contrôles de vibration, d’équilibrage et de résistance protège le taux de réachat, essentiel pour un fournisseur sérieux, puisque toute usure précoce est détectée avant expédition. L’enregistrement des tendances vibratoires d’un lot à l’autre permet également de repérer progressivement l’usure des équipements avant qu’elle n’affecte le produit.
Étalonnage, normes et contrôle qualité continu
Étalonnage et conformité aux normes ISO 9001 / AMCA
Aucun instrument ne gagne la confiance s’il n’est pas traçable. L’étalonnage régulier de l’anémomètre, du manomètre et du sonomètre par rapport à des références certifiées garantit l’honnêteté des mesures. Dans le cadre d’un système de gestion de la qualité ISO 9001, chaque étalonnage alimente un registre contrôlé, et les méthodes d’essai de débit d’air AMCA fournissent un langage commun pour la rédaction des rapports. Cette rigueur permet aux acheteurs de demander avec confiance la date d’étalonnage figurant sur le rapport d’essai et assure l’intégrité de la chaîne de production sur de longues séries.
Documentation CE / UKCA pour la chaîne de production
La documentation boucle la boucle. La documentation CE et UKCA, les fiches techniques et les plans CAO fournis avec chaque lot de chaîne de production permettent aux équipes d’ingénierie de vérifier la conformité avant l’installation. Un fournisseur qui tient à jour cette documentation raccourcit le cycle d’approbation interne de l’acheteur et réduit les risques liés au projet. Le fait de conserver la fiche technique conjointement avec le plan de l’enceinte aide également les équipes de maintenance à commander ultérieurement la variante exacte.
Les essais de débit d’air, de pression, de bruit et de résistance ne sont pas des luxes facultatifs — ce sont la preuve que l’acheteur paie. Une usine disciplinée de ventilateurs de refroidissement pour armoires traite l’inspection des produits finis comme un engagement contractuel envers chaque client, utilisant des instruments étalonnés et des normes reconnues afin de détecter toute déviation dès les premiers stades. La spécification, dans le bon de commande, de données d’essai vérifiées transforme la maîtrise qualité d’un simple slogan en une garantie mesurable pour l’armoire et le processus qu’elle protège.
Questions fréquemment posées
Question
Quel équipement permet de vérifier le débit d’air du ventilateur lors de l’inspection finale ?
Réponse : L’inspection finale repose sur un anémomètre et un débitmètre pour le volume d’air, un manomètre pour la pression statique, et un sonomètre pour le bruit. Un banc d’équilibrage et un banc d’endurance couvrent respectivement les vibrations et la durée de vie. Les valeurs mesurées sont comparées aux critères d’acceptation figurant dans la fiche technique. Les acheteurs doivent demander le rapport d’essai afin de s’assurer que les performances livrées correspondent bien à la courbe promise avant la mise en service des ventilateurs.
Question
Pourquoi l’essai de pression statique est-il essentiel pour le refroidissement des armoires ?
Réponse : La pression statique indique la résistance que le ventilateur doit vaincre à l’intérieur d’un boîtier dense. Le débit en air libre peut sembler satisfaisant, tandis que le ventilateur stagne sous une charge réelle de conduit. Un manomètre calibré selon les méthodes AMCA met en évidence rapidement cet écart. La mesure de la différence de pression protège l’enceinte contre l’accumulation thermique et confirme que le ventilateur choisi convient à l’installation réelle, et non à une condition de laboratoire idéale.
Question
Comment le bruit du ventilateur est-il mesuré sur la ligne de production ?
Réponse : Un sonomètre enregistre le niveau sonore en décibels à une distance fixe d’un mètre, sous tension nominale. La valeur mesurée est comparée au seuil maximal en décibels défini dans les critères d’acceptation. Une augmentation inattendue signale souvent un déséquilibre du rotor ou une usure des roulements. L’enregistrement de cette valeur permet à l’achat de vérifier, avant expédition, que les limites de confort et de conformité sont respectées.
Question
Les dates d’étalonnage peuvent-elles être demandées avec l’expédition ?
Réponse : Oui. Chaque anémomètre, manomètre et sonomètre doit être accompagné d’un enregistrement récent d’étalonnage dans le cadre d’un système ISO 9001. La demande de la date d’étalonnage sur le rapport d’essai confirme que les mesures sont traçables et fiables. Les fournisseurs qui appliquent rigoureusement cette discipline simplifient la vérification par l’acheteur et réduisent le risque que des unités hors spécifications parviennent sur le terrain.
Question
Où les acheteurs doivent-ils vérifier les critères d’acceptation avant de passer une commande ?
Réponse : Les critères d’acceptation figurent sur la fiche des paramètres techniques et sur le rapport d’inspection du produit fini. Les acheteurs doivent comparer le débit, la pression statique, la limite en décibels et la consommation électrique aux valeurs citées dans l’offre, et examiner la documentation CE / UKCA pour s’assurer de la conformité. Une usine de ventilateurs de refroidissement pour armoires qui fournit spontanément ces éléments accélère l’approbation et diminue les risques liés au projet.

 EN