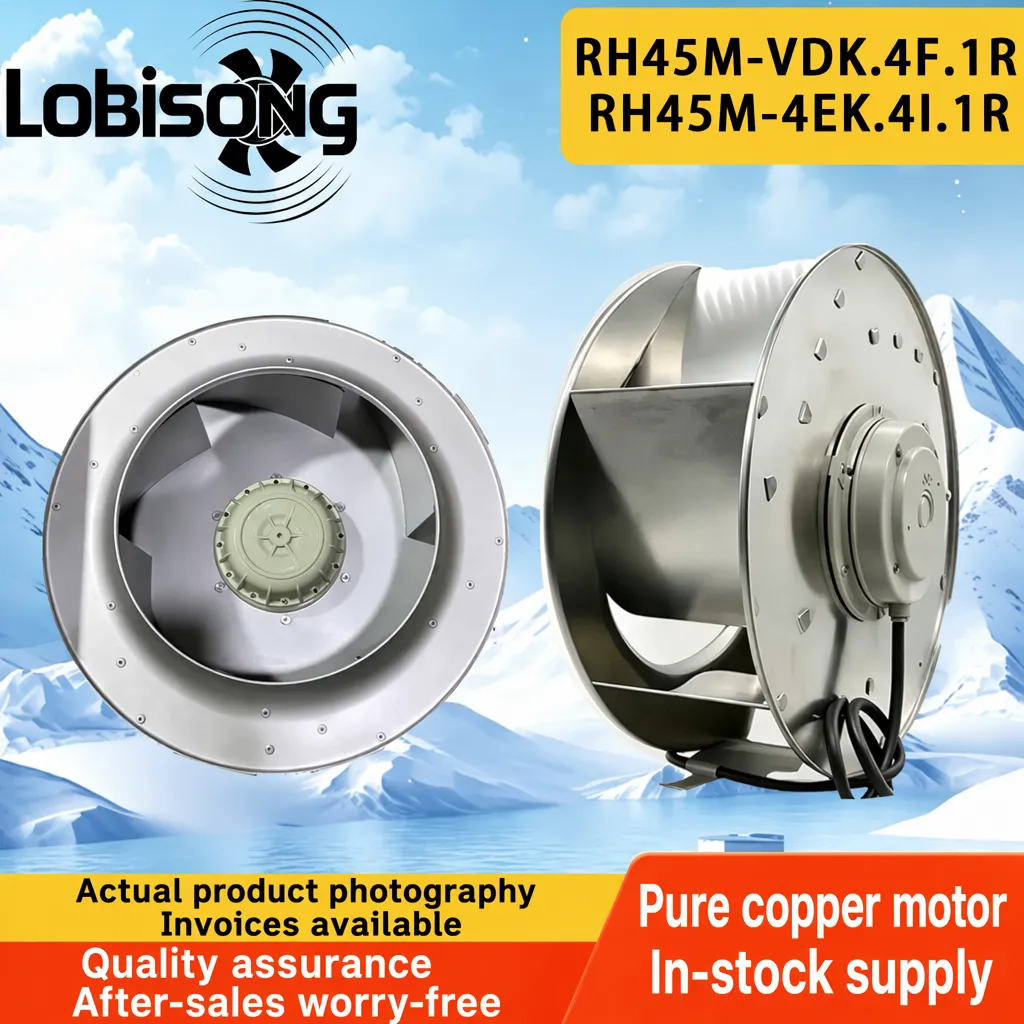
Die Auswahl von Hardware für das thermische Management industrieller Gehäuse erfordert Nachweise – keine Versprechen. Eine Kabinett-Kühlgebläse-Fabrik, die nach Europa, Russland, Indien und in die Amerikas versendet, muss jedes Endprodukt vor dem Verlassen des Docks verifizieren. Die Endproduktinspektion verwandelt die Designabsicht in messbare Realität, und die Instrumente, die in dieser Phase eingesetzt werden, entscheiden darüber, ob ein Gebläse im Feld funktioniert oder innerhalb eines VFD-Gehäuses ausfällt. Für Einkaufsingenieure ist das Verständnis der Prüfplattform der Unterschied zwischen dem Vertrauen in ein Datenblatt und dessen Verifizierung. Das Ergebnis: weniger Überraschungen, nachdem das Gehäuse verschlossen und mit Strom versorgt wurde.
Warum die Endproduktinspektion das Vertrauen der Käufer stärkt
Die Rolle der Fabrik in der abschließenden Qualitätskontrolle
Eine Fabrik für Gehäusekühlventilatoren stellt die letzte Verteidigungslinie gegen ausgelieferte Fehler dar. Betrachten Sie einen kürzlichen Produktionslauf auf einer automatisierten Fertigungsstraße, auf der 230-V-Außenläuferventilatoren für VFD-Gehäuse hergestellt wurden. Bei der routinemäßigen Endkontrolle mit einem Luftstrommessgerät wurde bei einer Charge ein kleiner, aber konstanter Rückgang des geförderten Luftvolumens festgestellt – eine Abweichung, die bei visuellen Prüfungen oder einfachen Einschalttests nicht erkennbar war. Die Charge wurde vor dem Verpacken isoliert. Ein anschließender Leistungstest mit einem Manometer führte den Leistungsverlust auf eine Toleranzverschiebung bei Kugellagern zurück, die durch eine abgenutzte Halterung verursacht worden war. Durch korrigierende Werkzeuge wurde die Spezifikation wiederhergestellt, und die Geräte wurden erst nach erneutem Test freigegeben. Diese einzige Luftstromprüfung verhinderte eine Überhitzung im Einsatz bei Kunden und schützte das Vertrauen der Käufer – ohne dass ein Rückruf erforderlich war.
Dokumentierte Ergebnisse überzeugen stärker als mündliche Zusicherungen
Einkaufsingenieure sehen das Prüfstandsgelände selten, doch die Daten reisen mit der Lieferung. Wenn eine Fabrik für Gehäusekühlventilatoren jeden Leistungstestbericht archiviert – Volumenstrom, statischer Druck, Geräuschpegel und Stromaufnahme – kann ein Einkäufer die gelieferten Waren mit dem zitierten Datenblatt vergleichen. Qualitätskontrolle bedeutet daher weniger einen einzelnen Durchlauf und vielmehr wiederholbare, archivierte Nachweise dafür, dass dasselbe Ergebnis auch bei der nächsten Bestellung erscheint. Die Stichprobenprüfung archivierter Berichte ist eine praktische Methode für Einkäufer, die Behauptung zur Qualitätskontrolle zu bestätigen, bevor sie sich für eine Großbestellung verpflichten.
Kerninstrumente für Luftstrom und statischen Druck
Anemometer und Luftstrommesser zur Volumenmessung
Das Anemometer bleibt das Arbeitstier zur Überprüfung des Luftstroms. Eine Fabrik für Gehäusekühlventilatoren platziert typischerweise ein Heißdraht- oder Flügelradanemometer am Auslass, um die Strömungsgeschwindigkeit zu messen; das Luftstrommessgerät wandelt diesen Wert in das Volumen in Kubikmeter pro Stunde um und vergleicht es mit der deklarierten Kennlinie. Die Annahmekriterien legen den minimal zulässigen Luftstrom bei Nennspannung fest; Werte unterhalb dieses Bereichs führen zur Ablehnung. Dieser Schritt bestätigt, dass der Ventilator tatsächlich Wärme vom Gehäuse abführt – nicht nur, dass er sich dreht. Ingenieure, die das Gerät spezifizieren, sollten sicherstellen, dass die Prüfspannung mit der vor Ort verfügbaren Versorgungsspannung übereinstimmt, da Varianten für 115 V und 230 V sich unter Last unterschiedlich verhalten.
Manometer für statischen Druck und Annahmekriterien
Der statische Druck erzählt eine andere Geschichte – nämlich den Widerstand, den der Lüfter in einer dichten Gehäuseumgebung überwinden muss. Ein Manometer, das sich auf die AMCA-Luftstrom-Prüfverfahren bezieht, misst die Druckdifferenz am Einlass und am Auslass. Wenn der statische Druck unzureichend ist, kann der Lüfter unter realer Kanalbelastung stillstehen, selbst wenn das Luftvolumen im Freiluftbetrieb befriedigend erscheint. Ein Kühlgebläse-Hersteller für Schaltschränke, der das Manometer mit dem Anemometer kombiniert, liefert Käufern die vollständige Leistungskennlinie, die für die Dimensionierung des Gehäuses erforderlich ist. Die Dokumentation beider Kennlinien im Prüfbericht bietet zudem dem Einkauf eine Referenzgrundlage für die Wareneingangsprüfung im Empfangslager.
Geräusch, Vibration, Auswuchtung und Dauerfestigkeit
Schallpegelmesser, Geräuschpegel und Dezibel-Grenzwerte
Industrieanlagen stellen strenge Lärmbegrenzungen auf, und ein Schallpegelmesser erfasst den Geräuschpegel in Dezibel in einem Meter Abstand. Ein Anstieg des Dezibel-Werts weist häufig bereits lange vor einem Ausfall auf eine Unwucht des Rotors oder auf Lagerabnutzung hin. Eine Fabrik für Gehäusekühlventilatoren, die im Abnahmekriterium eine Höchstgrenze für den Dezibel-Wert festlegt, schützt sowohl die Ausrüstung als auch die am Gehäuse arbeitenden Personen. Die Dokumentation dieses Werts unterstützt zudem die Einhaltung der Arbeitsschutzvorschriften am Installationsort.
Schwingung, Auswuchtung und Lebensdauer-/Dauerlaufprüfung
Jenseits der Geräuschprüfung bestätigen die Vibrationsanalyse und Auswuchtprüfungen, dass das Laufrad exakt läuft. Ein Auswuchtstand erkennt Massenungleichgewichte, die zusätzliche Belastung auf die Welle und die importierten hochpräzisen Kugellager verursachen. Der Lebensdauer- bzw. Dauertest führt dann eine Stichprobe unter Nennbedingungen über einen längeren Zeitraum durch, um frühzeitigen Verschleiß sichtbar zu machen. Die Kombination aus Vibrations-, Auswucht- und Dauertests schützt die Wiederkaufsrate, auf die ein seriöser Lieferant angewiesen ist, da früher Verschleiß bereits vor dem Versand erkannt wird. Die Aufzeichnung von Vibrationsentwicklungen über verschiedene Produktchargen hinweg hilft zudem dabei, einen allmählichen Verschleiß der Prüfvorrichtungen zu erkennen, bevor dieser sich auf das Produkt auswirkt.
Kalibrierung, Normen und kontinuierliche Qualitätskontrolle
Kalibrierung sowie Übereinstimmung mit ISO 9001 und AMCA
Kein Messgerät gewinnt Vertrauen, es sei denn, es ist rückverfolgbar. Regelmäßige Kalibrierung des Anemometers, des Manometers und des Schallpegelmessgeräts anhand zertifizierter Referenzen stellt die Ehrlichkeit der Messwerte sicher. Im Rahmen eines ISO-9001-Qualitätsmanagementsystems fließt jede Kalibrierung in eine kontrollierte Aufzeichnung ein, und die AMCA-Luftstrom-Prüfverfahren bieten eine gemeinsame Sprache für die Berichterstattung. Diese Disziplin ermöglicht es Käufern, mit Zuversicht das Kalibrationsdatum im Prüfbericht anzufordern, und gewährleistet die Integrität der Fertigungsstraße über lange Serien hinweg.
CE-/UKCA-Dokumentation für die Fertigungsstraße
Dokumentation schließt die Lücke. CE- und UKCA-Dokumentation, technische Parameterblätter sowie CAD-Zeichnungen, die zusammen mit der jeweiligen Fertigungsstraßen-Loslieferung bereitgestellt werden, ermöglichen es Ingenieurteams, die Konformität vor der Installation zu verifizieren. Ein Lieferant, der diese Unterlagen ordnungsgemäß führt, verkürzt den eigenen Freigabeprozess des Käufers und verringert das Projektrisiko. Die Aufbewahrung des Parameterblatts neben der Gehäusezeichnung erleichtert es zudem Wartungsteams später, die korrekte Variante nachzubestellen.
Luftstrom-, Druck-, Schall- und Dauerlaufprüfungen sind keine optionalen Luxusleistungen – sie sind der Nachweis, den ein Käufer erwirbt. Eine disziplinierte Gehäusekühlgebläsefabrik betrachtet die Endkontrolle als Vertrag mit jedem Kunden und nutzt kalibrierte Messgeräte sowie anerkannte Standards, um Abweichungen frühzeitig zu erkennen. Die Angabe verifizierter Prüfdaten in der Bestellung verwandelt Qualitätskontrolle von einem Slogan in eine messbare Sicherung für das Gehäuse und den von ihm geschützten Prozess.
Häufig gestellte Fragen
Frage
Mit welcher Ausrüstung wird der Luftstrom des Gebläses bei der Endkontrolle verifiziert?
Antwort: Bei der Endkontrolle kommen ein Anemometer und ein Luftstrommesser zur Volumenbestimmung, ein Manometer zur statischen Druckmessung sowie ein Schallpegelmesser zur Geräuschmessung zum Einsatz. Für Schwingungs- und Lebensdauerprüfung werden ein Auswuchtstand und eine Dauerlaufvorrichtung verwendet. Die gemessenen Werte werden mit den Annahmekriterien aus dem Datenblatt verglichen. Käufer sollten den Prüfbericht anfordern, damit die gelieferte Leistung vor Inbetriebnahme der Gebläse der angegebenen Kennlinie entspricht.
Frage
Warum ist die statische Druckprüfung für die Gehäusekühlung wichtig?
Antwort: Der statische Druck zeigt den Widerstand an, den ein Lüfter in einem dichten Gehäuse überwinden muss. Das Freiluftvolumen kann gesund erscheinen, während der Lüfter unter realer Kanalbelastung stillsteht. Ein Manometer nach AMCA-Methoden enthüllt diese Diskrepanz frühzeitig. Die Erfassung der Druckdifferenz schützt das Gehäuse vor thermischer Überlastung und bestätigt, dass die Auswahl für die tatsächliche Installation – und nicht nur für eine saubere Laborumgebung – geeignet ist.
Frage
Wie wird das Geräusch eines Lüfters auf der Produktionslinie gemessen?
Antwort: Ein Schallpegelmesser erfasst den Geräuschpegel in Dezibel in einem festen Abstand von einem Meter bei Nennspannung. Der Messwert wird mit der zulässigen Höchstgrenze in Dezibel aus den Annahmekriterien verglichen. Ein unerwarteter Anstieg deutet häufig auf Rotorauswuchtung oder Lagerabnutzung hin. Die Dokumentation des Wertes ermöglicht es dem Einkauf, vor Auslieferung zu verifizieren, dass Komfort- und Konformitätsgrenzen eingehalten werden.
Frage
Können Kalibrierungsdaten zusammen mit der Lieferung angefordert werden?
Antwort: Ja. Jedes Anemometer, jeder Manometer und jedes Schallpegelmessgerät muss über eine aktuelle Kalibrierungsbescheinigung im Rahmen eines ISO-9001-Systems verfügen. Die Angabe des Kalibrierungsdatums im Prüfbericht bestätigt, dass die Messwerte rückverfolgbar und korrekt sind. Lieferanten, die diese Disziplin einhalten, erleichtern die Verifizierung durch den Käufer und verringern das Risiko, dass nicht konforme Einheiten in Betrieb genommen werden.
Frage
Wo sollten Käufer die Annahmekriterien vor der Bestellung prüfen?
Antwort: Die Annahmekriterien gehören auf das technische Parametersheet und den Prüfbericht für das Endprodukt. Käufer sollten Volumenstrom, statischen Druck, Schalldruckpegel-Grenzwert und Stromaufnahme mit den angegebenen Werten vergleichen sowie die CE-/UKCA-Dokumentation auf Konformität überprüfen. Ein Hersteller von Gehäusekühlventilatoren, der diese Nachweise bereits vorab bereitstellt, verkürzt die Freigabe und senkt das Projektrisiko.

 EN