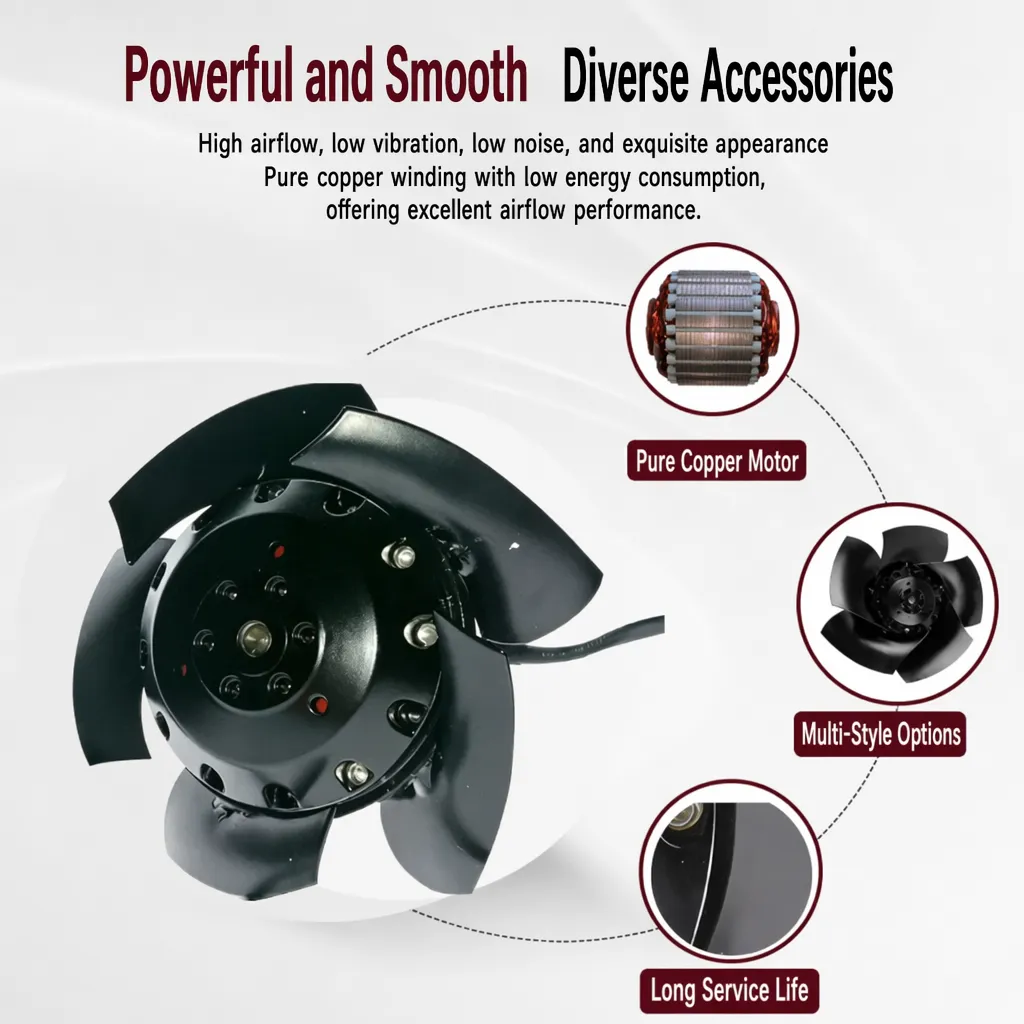
जब तक कोई पंखा घूमना बंद नहीं करता, तब तक जंग लगना शुरू हो जाता है। आर्द्र, तटीय या रासायनिक रूप से आक्रामक कार्य परिस्थितियों में, असुरक्षित स्टील इम्पेलर्स और हाउसिंग्स सतह से अंदर की ओर नष्ट होने लगते हैं, और इसकी लागत अनियोजित डाउनटाइम के रूप में दिखाई देती है। एक स्टेनलेस स्टील पीछे की ओर वक्रित पंखा टिकाऊ सुरक्षा का एक मार्ग है, हालाँकि यह एकमात्र मार्ग नहीं है और न ही हमेशा सबसे आर्थिक रूप से उपयुक्त है। सही योजना उचित आधार धातु को वातावरण के अनुकूल सतह उपचार के साथ जोड़ती है।
एक तटीय एचवीएसी पुनर्स्थापना उदाहरण इसे गलत करने की लागत को दर्शाता है। मूल विनिर्देश में समुद्री वायु वाले प्लांट रूम में साधारण कार्बन स्टील पीछे की ओर मुड़े हुए पंखे का उपयोग किया गया था। दो मौसमों के भीतर, संघनन और नमकीन कोहरे ने हाउसिंग के माध्यम से ऑक्सीकरण को बढ़ा दिया, और जंग ने इम्पेलर को इतना जकड़ लिया कि यूनिट ठप हो गई। प्रतिस्थापन के लिए निर्दिष्ट किया गया स्टेनलेस स्टील पीछे की ओर वक्रित पंखा एक इलेक्ट्रोफोरेटिक कोटिंग के साथ, जिसके ऊपर पाउडर कोटिंग की शीर्ष परत है। यह असेंबली ५०० घंटे के नमकीन छिड़काव परीक्षण में सफल रही और स्थल पर दो आर्द्र गर्मियों तक बिना किसी दृश्यमान संक्षारण के कार्य करती रही।
कोटिंग का चयन करने से पहले आधार भौतिक सामग्री का चयन करना
जब स्टेनलेस स्टील का ग्रेड सही विकल्प हो
ए स्टेनलेस स्टील पीछे की ओर वक्रित पंखा यह उन स्थानों पर अपना स्थान प्राप्त करता है जहाँ वातावरण कोटिंग को अक्षम कर देता है: नमकयुक्त वायु, धुलाई के रसायन, या संघनन जो कभी शुष्क नहीं होता। ऑस्टेनिटिक ३०४ और ३१६एल एक स्व-उपचारक क्रोमियम ऑक्साइड फिल्म बनाते हैं; ३१६एल में क्लोराइड-युक्त तटीय वातावरण में छिद्रण प्रतिरोध के लिए मॉलिब्डेनम जोड़ा गया है। स्टेनलेस स्टील का विनिर्देशन शुरू से ही करने से कोटिंग को एकल विफलता बिंदु के रूप में समाप्त कर दिया जाता है और सामग्री ग्रेड प्रबंधन को सरल बनाया जाता है।
जब लेपित कार्बन स्टील कार्य करती है
साधारण कार्बन स्टील की कीमत कम होती है और इसे आसानी से मशीन किया जा सकता है, तथा शुष्क आंतरिक अलमारियों के लिए यह वर्षों तक काम करता है। निर्णय उपयोग की प्रकृति पर निर्भर करता है: एक साफ़ सर्वर कमरे में फ़िल्टर फैन को केवल एक साफ़ सतह परिष्करण की आवश्यकता होती है, जबकि रासायनिक उजागरण के स्रोत के पास स्थापित यूनिट को वास्तविक सुरक्षा की आवश्यकता होती है। एक अच्छी तरह से लेपित कार्बन-स्टील यूनिट एक स्टेनलेस स्टील पीछे की ओर वक्रित पंखा हल्की आर्द्रता में भी एक के समान प्रदर्शन कर सकती है, बशर्ते सुरक्षात्मक परत अटूट बनी रहे। सबसे कठोर उपयोग के लिए स्टेनलेस स्टील को आरक्षित रखें।
संक्षारण सुरक्षा के लिए सतह उपचार विकल्प
स्टेनलेस भागों के लिए पैसिवेशन
पैसिवेशन एक पोस्ट-मशीनिंग चरण है, कोई लेप नहीं। कटिंग और वेल्डिंग के बाद, सतह पर मुक्त लोहा ऑक्सीकरण और जंग के धब्बों को आमंत्रित करता है। नाइट्रिक या सिट्रिक अम्ल के गोश्त में डुबोने से मुक्त लोहा हट जाता है और क्रोमियम एक घने निष्क्रिय फिल्म का निर्माण करने में सक्षम हो जाता है, जिससे संक्षारण प्रतिरोध बढ़ जाता है बिना किसी आयामी परिवर्तन के। इसे छोड़ देने पर भी एक 316L आवास पर चाय-जैसे धब्बे दिख सकते हैं।
इलेक्ट्रोफोरेटिक लेपन और पाउडर लेपन
इलेक्ट्रोफोरेटिक कोटिंग एक समान, पतली प्राइमर परत को भाग को आवेशित स्नान में डुबोकर जमा करती है; यह किनारों, सीमों और आंतरिक इम्पेलर पैसेजेज तक पहुँचती है जिन्हें स्प्रे छोड़ देता है। फिर पाउडर कोटिंग एक मोटी थर्मोसेट टॉपकोट को संगलित करती है जो प्रभाव, पराबैंगनी विकिरण और रासायनिक संपर्क के प्रति प्रतिरोधी होती है। खरीदारों के लिए जो एक की तुलना कर रहे हैं, स्टेनलेस स्टील पीछे की ओर वक्रित पंखा एक कोटेड यूनिट के साथ, ई-कोट और पाउडर की संयुक्त परत आर्द्र कमरों में अंतर को काफी कम कर देती है; दोनों मिलकर एक डुप्लेक्स सुरक्षात्मक परत बनाते हैं।
गैल्वनाइज़ेशन और जिंक प्लेटिंग
गैल्वनाइज़ेशन एक मोटी जिंक परत जमा करता है जो स्टील की रक्षा के लिए स्वयं को बलिदान करती है, जो बाहरी फ्रेम और माउंटिंग ब्रैकेट के लिए आदर्श है। जिंक प्लेटिंग छोटे फास्टनर्स और फिटिंग्स के लिए एक पतली, चमकदार परत प्रदान करती है। गैल्वनाइज़्ड कार्बन स्टील आधार धातु की रक्षा के लिए जिंक के क्रमिक ऑक्सीकरण पर निर्भर करता है, जबकि स्टेनलेस को कोई बलिदान परत की आवश्यकता नहीं होती है।
तटीय और रासायनिक कार्य परिस्थितियों में सुरक्षा की पुष्टि करना
नमक के छिड़काव परीक्षण और आर्द्रता कक्ष प्रथाएँ
प्रयोगशाला में निर्यात एक स्थल की प्रतिकृति नहीं बना सकता, लेकिन यह विधियों को लगातार रैंक कर सकता है। एक स्टेनलेस स्टील पीछे की ओर वक्रित पंखा 316L शरीर के साथ और पैसिवेशन के साथ आमतौर पर कोई भी कोटिंग के बिना नमकीन छिड़काव परीक्षण में 1000 घंटे तक सफलता प्राप्त करता है, जबकि कोटेड कार्बन स्टील की प्रभावशीलता फिल्म की अखंडता पर निर्भर करती है। आईएसओ 9227 के अनुसार नमकीन छिड़काव परीक्षण में नमूनों को लगातार नमकीन कोहरे के संपर्क में रखा जाता है; 500 घंटे एक सामान्य स्वीकृति बिंदु है। आर्द्रता कक्ष में संघनित नमी और तापीय चक्रण जोड़ा जाता है, और एएसटीएम बी117 इस परीक्षण का आधार है।
पठन सामग्री का ग्रेड और सतह समाप्ति विनिर्देश
खरीद पत्रकों में अक्सर केवल "स्टेनलेस" या "कोटेड" का उल्लेख किया जाता है, जो पर्याप्त नहीं है। एक स्टेनलेस स्टील पीछे की ओर वक्रित पंखा और एक कोटेड यूनिट के बीच चयन को ऑर्डर पर स्पष्ट रूप से दर्ज किया जाना चाहिए, साथ ही सटीक सामग्री ग्रेड, कोटिंग प्रणाली और आवश्यक परीक्षण घंटे भी शामिल होने चाहिए। सतह समाप्ति भी महत्वपूर्ण है: चिकनी सतहें नमी को दूर करती हैं और गंदगी के प्रति प्रतिरोधी होती हैं। एक सटीक विनिर्देश खरीदार की रक्षा करता है; यह एक अस्पष्ट वादे को एक मापने योग्य आवश्यकता में बदल देता है, जिसका एक दर्ज नमकीन छिड़काव परीक्षण आधाररेखा होती है।
एक जंगरोधी योजना का निर्दिष्ट करना और रखरखाव करना
खरीद के लिए एक जंगरोधी विनिर्देश लिखना
एक उपयोगी विशिष्टता में वातावरण वर्ग (शुष्क आंतरिक, आर्द्र, तटीय वातावरण, रासायनिक संपर्क), आधार धातु, कोटिंग स्टैक और परीक्षण का दहलीज मान नामित होता है। नमकीन छिड़काव के लिए ISO 9227 और कोटिंग चिपकने के लिए ASTM के संदर्भ दें ताकि आपूर्तिकर्ता एक ही मापदंड के अनुसार उद्धृत कर सकें। तटीय बोलियों के लिए आर्द्रता कक्ष के परिणाम की आवश्यकता होती है और फिल्म की मोटाई का उल्लेख किया जाना चाहिए।
स्थल पर निरीक्षण और रखरखाव
संरक्षण केवल मूलभूत देखभाल के साथ ही स्थायी रहता है। प्रत्येक रखरखाव चक्र में आवरण के नुकसान, किनारे पर जंग या फास्टनर के क्षरण के लिए आवासों का निरीक्षण करें; नमी के स्टील तक पहुँचने से पहले पाउडर कोटिंग के खरोंच को ठीक करें। इम्पेलर्स को नमक और धूल से साफ़ रखें, और तटीय वातावरण में बाहरी सतहों को नियमित रूप से ताज़े पानी से धोएँ। जल्दी से त्वरित क्षरण का पता लगाने के लिए नमकीन छिड़काव के आधारभूत मान के विरुद्ध निरीक्षण के परिणामों का दस्तावेज़ीकरण करें।
इस्पात पीछे की ओर घुमाए गए पंखे के घटकों के लिए जंगरोधी योजना का चयन एक सामग्रि-और-कोटिंग निर्णय है, न कि कोई एकल उत्पाद चयन। एक स्टेनलेस स्टील पीछे की ओर वक्रित पंखा इसकी सहज संक्षारण प्रतिरोध क्षमता के कारण यह कठोरतम तटीय और रासायनिक जोखिम वाले कार्यों के लिए उपयुक्त है, जबकि पैसिवेशन, इलेक्ट्रोफोरेटिक कोटिंग, पाउडर कोटिंग और गैल्वनाइज़ेशन कार्बन स्टील को भी मांगपूर्ण स्थानों पर उपयोग के लिए लंबे समय तक सुरक्षित रखते हैं। प्रत्येक योजना की पुष्टि नमकीन छिड़काव परीक्षण और आर्द्रता कक्ष के प्रमाणों से करें, सटीक विनिर्देश लिखें और स्थान पर सुरक्षात्मक परत को बनाए रखें ताकि इम्पेलर निरंतर घूमता रहे।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
पैसिवेशन और पाउडर कोटिंग में क्या अंतर है?
उत्तर: पैसिवेशन एक रासायनिक स्नान है जो स्टेनलेस सतहों से मुक्त लोहा हटाता है, जिससे क्रोमियम एक घने ऑक्साइड फिल्म का निर्माण करता है; यह किसी भी आयाम में परिवर्तन नहीं करता और कोई मोटाई नहीं जोड़ता। पाउडर कोटिंग एक गलित थर्मोसेट ऊपरी परत लगाती है जो नमी और घर्षण के खिलाफ एक भौतिक बाधा बनाती है। एक धातु के स्वयं के संक्षारण प्रतिरोध को मजबूत करता है; दूसरा एक बाहरी सुरक्षात्मक परत जोड़ता है। ये अलग-अलग समस्याओं का समाधान करते हैं और अक्सर किसी एक ही घटक पर एक साथ उपयोग किए जाते हैं।
प्रश्न
तटीय वातावरण में जंगरोधी विनिर्देशों की अधिक कड़ाई क्यों आवश्यक होती है?
उत्तर: नमकयुक्त वायु में क्लोराइड आयन होते हैं, जो निष्क्रिय फिल्मों को तोड़ते हैं और स्थलीय आर्द्रता की तुलना में कहीं अधिक तीव्र गति से छिद्रण को प्रेरित करते हैं। ऐसे कार्य के लिए अभिमुखित एक पंखा लगातार संघनन और छिड़काव का सामना करता है, इसलिए पतली लेपन परत या निम्न-श्रेणी के इस्पात का उपयोग शीघ्र विफल हो जाता है। उच्चतर सामग्री श्रेणी, डुप्लेक्स लेपन और लंबे समय तक चलने वाले नमक छिड़काव परीक्षण के दहिज़ के निर्दिष्ट करने से इम्पेलर का संचालन बना रहता है। ढीले विनिर्देश सीधे रूप से ध्यान देने योग्य बेयरिंग, अनियोजित रुकावट और स्थल पर घटकों के शीघ्र प्रतिस्थापन का कारण बनते हैं।
प्रश्न
पंखा घटकों के लिए नमक छिड़काव परीक्षण कितने समय तक चलाया जाना चाहिए?
उत्तर: आर्द्र कार्य के लिए लेपित पंखा आवरणों के लिए ISO 9227 के अनुसार 500 घंटे का नमक छिड़काव परीक्षण एक सामान्य स्वीकृति बिंदु है, जबकि 1000 घंटे का परीक्षण भारी तटीय या रासायनिक उजागरता के उद्देश्य को दर्शाता है। आर्द्रता कक्ष में संघनित नमी और तापीय चक्र वास्तविक स्थलों के अधिक निकट होते हैं। परीक्षण की अवधि को विनिर्देश में नामित कार्य श्रेणी के अनुरूप होना चाहिए, न कि कोई सामान्य संख्या, और शिपमेंट के पार ट्रेसेबिलिटी के लिए बैच के परिणामों का दस्तावेज़ीकरण किया जाना चाहिए।
प्रश्न
क्या कोटेड कार्बन स्टील का उपयोग रासायनिक प्रदूषण के अधीन स्टेनलेस स्टील की जगह की जा सकती है?
उत्तर: कठोर रासायनिक प्रदूषण के अधीन, उचित रूप से निर्दिष्ट स्टेनलेस स्टील के पीछे की ओर वक्रित पंखे का जीवनकाल आमतौर पर कोटेड कार्बन स्टील से अधिक होता है, क्योंकि इसकी क्रोमियम ऑक्साइड परत एक ऐसी फिल्म पर निर्भर नहीं करती है जो खरोंच के कारण क्षतिग्रस्त हो सके। कोटेड स्टील का उपयोग तब किया जा सकता है जब संपर्क अनियमित हो और सुरक्षात्मक परत को बनाए रखा जा सके। चयन सांद्रता, तापमान और यह पर निर्भर करता है कि क्या कोटिंग का निरीक्षण और मरम्मत रखरखाव कर्मचारियों द्वारा स्थान पर विश्वसनीय रूप से की जा सकती है।
प्रश्न
बाहरी उपयोग के लिए पीछे की ओर वक्रित पंखों के लिए कौन-सा सतह समाप्ति उपयुक्त है?
उत्तर: बाहरी इकाइयों को फ्रेम पर गरम-डुबोए गए जस्तीकरण (हॉट-डिप गैल्वनाइज़ेशन) और हाउसिंग पर सील किए गए पाउडर कोटिंग का लाभ मिलता है, जिसकी चिकनी सतह का निर्माण पानी को झटकने और दूषण के प्रति प्रतिरोधी बनाने के लिए किया गया है। इम्पेलर के लिए, पैसिवेशन के साथ स्टेनलेस स्टील का ग्रेड चुना जाता है, जो कोटिंग के टूटने के कमज़ोर बिंदु से बचाता है। इस सतह परिष्करण को एक दस्तावेज़ित नमकीन छिड़काव परीक्षण (सॉल्ट स्प्रे टेस्ट) और तटीय परिस्थितियों में नियमित रूप से ताज़े पानी से धुलाई के साथ जोड़ा जाना चाहिए, ताकि सेवा आयु बढ़े और अप्रत्याशित संक्षारण-संबंधित रुकावटें कम हों।

 EN