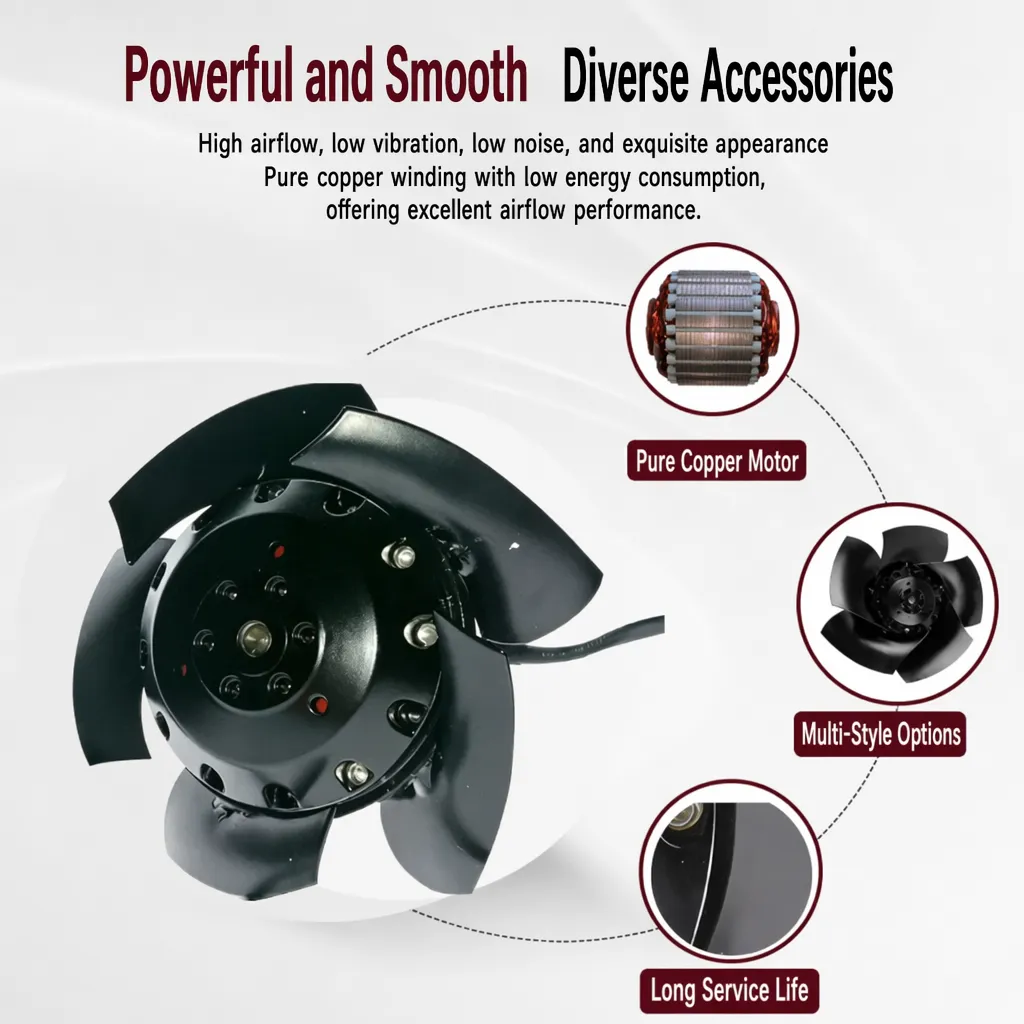
Коррозия начинается задолго до того, как вентилятор перестаёт вращаться. Во влажных, прибрежных или химически агрессивных условиях незащищённые стальные рабочие колёса и корпуса деградируют от поверхности внутрь, а стоимость проявляется в виде незапланированных простоев. Указание вентилятор из нержавеющей стали с загнутыми назад лопатками — один из способов обеспечить долговечную защиту, однако не единственный и не всегда наиболее экономичный. Правильная стратегия сочетает подходящий базовый материал с обработкой поверхности, адаптированной к конкретной среде.
Один пример модернизации систем ОВКВ в прибрежной зоне демонстрирует стоимость ошибки в этом вопросе. Первоначальная спецификация предусматривала использование вентиляторов с загнутыми назад лопатками из углеродистой стали в помещении установки, подающей морской воздух. В течение двух сезонов конденсат и солевой туман вызвали окисление корпуса сквозь всю толщу металла, а ржавчина заблокировала рабочее колесо до полной остановки агрегата. При замене было указано вентилятор из нержавеющей стали с загнутыми назад лопатками с электрофоретическим покрытием под порошковым верхним слоем. Такая сборка прошла испытание на солевом тумане в течение 500 часов и, на объекте, успешно проработала два влажных лета без видимой коррозии.
Выбор базового материала до выбора покрытия
Когда следует выбирать нержавеющую сталь
А вентилятор из нержавеющей стали с загнутыми назад лопатками занимает своё место там, где окружающая среда разрушает покрытия: воздух, насыщенный солью, химические моющие средства или конденсат, который никогда не высыхает. Аустенитные марки 304 и 316L образуют самовосстанавливающуюся пленку из оксида хрома; 316L дополнительно содержит молибден для повышения стойкости к питтинговой коррозии в условиях прибрежной среды с высоким содержанием хлоридов. Указание нержавеющей стали с самого начала исключает покрытие как единственный узел отказа и упрощает управление марками материалов.
Когда покрытая углеродистая сталь справляется с задачей
Обычная углеродистая сталь стоит дешевле и легко поддается механической обработке; в сухих помещениях она служит годами. Решение зависит от условий эксплуатации: фильтр-вентилятор в чистом серверном помещении требует лишь аккуратной отделки поверхности, тогда как устройство, установленное рядом с источником химического воздействия, нуждается в надёжной защите. Хорошо покрытый углеродисто-стальной корпус может соответствовать по характеристикам вентилятор из нержавеющей стали с загнутыми назад лопатками в условиях умеренной влажности — при условии, что защитный слой остаётся неповреждённым. Нержавеющую сталь оставляйте для самых тяжёлых условий эксплуатации.
Варианты поверхностной обработки для защиты от коррозии
Пассивация деталей из нержавеющей стали
Пассивация — это этап после механической обработки, а не нанесение покрытия. После резки и сварки на поверхности остаются частицы свободного железа, которые провоцируют окисление и образование ржавых пятен. Обработка в ванне с азотной или лимонной кислотой удаляет свободное железо и способствует формированию более плотной пассивной плёнки из хрома, повышая коррозионную стойкость без изменения геометрических размеров. Пропуск этого этапа может привести к появлению «чайных» пятен даже на корпусе из стали 316L.
Электрофоретическое покрытие и порошковое покрытие
Электрофоретическое покрытие наносит равномерный тонкий грунт путём погружения детали в заряженную ванну; оно проникает на кромки, в швы и внутренние каналы рабочего колеса, куда распыление не попадает. Затем порошковое покрытие спекается в более толстое термореактивное верхнее покрытие, устойчивое к ударам, ультрафиолетовому излучению и химическому воздействию. Для покупателей, сравнивающих вентилятор из нержавеющей стали с загнутыми назад лопатками с единицей с покрытием, комбинация электрофоретического покрытия и порошкового покрытия значительно сокращает разрыв в условиях влажных помещений; вместе они образуют двухслойный защитный барьер.
Горячее цинкование и цинковое гальваническое покрытие
Горячее цинкование создаёт толстый слой цинка, который жертвует собой для защиты стали — это идеально подходит для наружных рам и крепёжных кронштейнов. Цинковое гальваническое покрытие даёт более тонкое и яркое финишное покрытие для мелких крепёжных элементов и фурнитуры. Оцинкованная углеродистая сталь полагается на постепенное окисление цинка для защиты основного металла, тогда как нержавеющая сталь не требует жертвенного слоя.
Проверка защиты в прибрежных и химически агрессивных условиях
Испытания в соляном тумане и в камере повышенной влажности
Лабораторное воздействие не может воспроизвести реальные условия эксплуатации на объекте, но позволяет последовательно ранжировать различные защитные схемы. A вентилятор из нержавеющей стали с загнутыми назад лопатками с корпусом из стали марки 316L и пассивацией обычно выдерживает 1000 часов в тесте на солевом тумане без какого-либо покрытия, тогда как углеродистая сталь с покрытием полагается на целостность плёнки. Тест на солевом тумане по стандарту ISO 9227 подвергает образцы непрерывному воздействию солевого тумана; 500 часов — типичный порог приёмки. Камера влажности добавляет конденсирующуюся влагу и термоциклирование, а основой такого испытания служит стандарт ASTM B117.
Требования к марке материала и параметрам отделки поверхности
В закупочных листах часто указано лишь «нержавеющая сталь» или «с покрытием», что недостаточно. Выбор между вентилятор из нержавеющей стали с загнутыми назад лопатками и единицей с покрытием должен быть чётко прописан в заказе, вместе с точной маркой материала, системой покрытия и требуемой продолжительностью испытания в солевом тумане. Отделка поверхности также имеет значение: более гладкие поверхности лучше отводят влагу и устойчивее к загрязнению. Точная спецификация защищает покупателя; она превращает расплывчатое обещание в измеримое требование с зафиксированным исходным значением по результатам испытания на солевом тумане.
Разработка и поддержание антикоррозионной схемы
Составление антикоррозионной спецификации для закупок
Рабочая спецификация должна включать класс окружающей среды (сухая внутренняя, влажная, прибрежная среда, воздействие химических веществ), базовый материал, многослойное покрытие и пороговые значения испытаний. Для испытаний на солевом тумане используйте стандарт ISO 9227, а для оценки адгезии покрытия — стандарт ASTM, чтобы поставщики цитировали единые критерии. Для заявок на поставку в прибрежные зоны требуйте результатов испытаний в климатической камере и укажите толщину покрытия.
Осмотр и техническое обслуживание на месте
Защита сохраняется только при базовом уходе. Проводите осмотр корпусов при каждом цикле технического обслуживания на предмет потери покрытия, коррозии на кромках или коррозии крепёжных элементов; локально восстанавливайте повреждённые участки порошкового покрытия до того, как влага достигнет стали. Поддерживайте чистоту рабочих колёс от соли и пыли; в прибрежных условиях периодически промывайте внешние поверхности пресной водой. Фиксируйте результаты осмотра относительно исходного уровня солевого тумана, чтобы своевременно выявить ускоряющуюся деградацию.
Выбор антикоррозионной системы для стальных компонентов вентиляторов с загнутыми назад лопатками — это решение, касающееся сочетания материала и покрытия, а не выбор одного конкретного продукта. A вентилятор из нержавеющей стали с загнутыми назад лопатками подходит для самых суровых условий эксплуатации в прибрежных и химически агрессивных средах благодаря естественной стойкости к коррозии; пассивация, электрофоретическое покрытие, порошковое покрытие и оцинковка расширяют сферу применения углеродистой стали с покрытием на demanding sites. Подтвердите каждую схему испытанием в солевом тумане и данными из камеры повышенной влажности, составьте точные технические требования и обеспечьте сохранность защитного слоя на месте эксплуатации, чтобы рабочее колесо продолжало вращаться.
Часто задаваемые вопросы
Вопрос
В чём разница между пассивацией и порошковым покрытием?
Ответ: Пассивация — это химическая обработка в ванне, удаляющая свободное железо с поверхности нержавеющей стали, вследствие чего хром образует более плотную оксидную плёнку; при этом геометрические размеры не изменяются и никакая толщина не добавляется. Порошковое покрытие наносит сплавленное термореактивное верхнее покрытие, формирующее физический барьер против влаги и абразивного износа. Одна технология повышает собственную коррозионную стойкость металла, другая создаёт внешний защитный слой. Эти методы решают разные задачи и часто применяются совместно на одном компоненте.
Вопрос
Почему для прибрежной среды требуются более строгие спецификации по защите от ржавчины?
Ответ: Воздух, насыщенный солью, содержит ионы хлорида, которые разрушают пассивные плёнки и ускоряют образование питтинговой коррозии значительно быстрее, чем влажность в прибрежных районах. Вентилятор, эксплуатируемый в таких условиях, подвергается постоянной конденсации и брызгам, поэтому тонкое покрытие или сталь низкого качества быстро выходят из строя. Указание более высокого класса материала, дуплексных покрытий и увеличение порогового значения продолжительности испытания в соляном тумане обеспечивает надёжную работу рабочего колеса. Более мягкие технические требования напрямую приводят к заклиниванию подшипников, внеплановым простоем и преждевременной замене компонентов на объекте.
Вопрос
Какова должна быть продолжительность испытания в соляном тумане для компонентов вентилятора?
Ответ: Испытание в соляном тумане продолжительностью 500 часов по стандарту ISO 9227 является распространённым критерием приёмки для корпусов вентиляторов с покрытием, предназначенных для эксплуатации во влажных условиях; 1000 часов указывает на намерение использовать изделие в тяжёлых условиях — в прибрежных зонах или в агрессивной химической среде. Камера влажности добавляет конденсирующуюся влагу и термоциклирование, что приближает условия испытания к реальным эксплуатационным условиям. Продолжительность испытания должна соответствовать классу эксплуатационной нагрузки, указанному в технической документации, а не произвольно выбранному числовому значению; результаты по каждой партии должны фиксироваться для обеспечения прослеживаемости при поставках.
Вопрос
Может ли оцинкованная углеродистая сталь заменить нержавеющую единицу при воздействии химических веществ?
Ответ: При агрессивном химическом воздействии вентилятор с загнутыми назад лопатками из правильно подобранной нержавеющей стали, как правило, служит дольше, чем оцинкованная углеродистая сталь, поскольку её оксидная плёнка на основе хрома устойчива к атаке и не зависит от покрытия, которое может быть поцарапано. Оцинкованная сталь может применяться там, где контакт с агрессивной средой носит прерывистый характер и защитный слой сохраняется в рабочем состоянии. Выбор зависит от концентрации, температуры и возможности регулярного осмотра и ремонта покрытия на месте обслуживающим персоналом.
Вопрос
Какая отделка поверхности подходит для наружных вентиляторов с загнутыми назад лопатками?
Ответ: Наружные блоки получают преимущества от горячего цинкования рам и порошкового покрытия корпусов с герметизацией, а также гладкой поверхности, которая способствует стеканию воды и препятствует загрязнению. Само рабочее колесо изготавливается из нержавеющей стали с последующей пассивацией, что устраняет слабое место — повреждение покрытия. Сочетайте такое исполнение с подтверждённым испытанием в солевом тумане и периодической промывкой пресной водой в прибрежных условиях эксплуатации, чтобы увеличить срок службы и снизить количество непредвиденных простоев из-за коррозии.

 EN