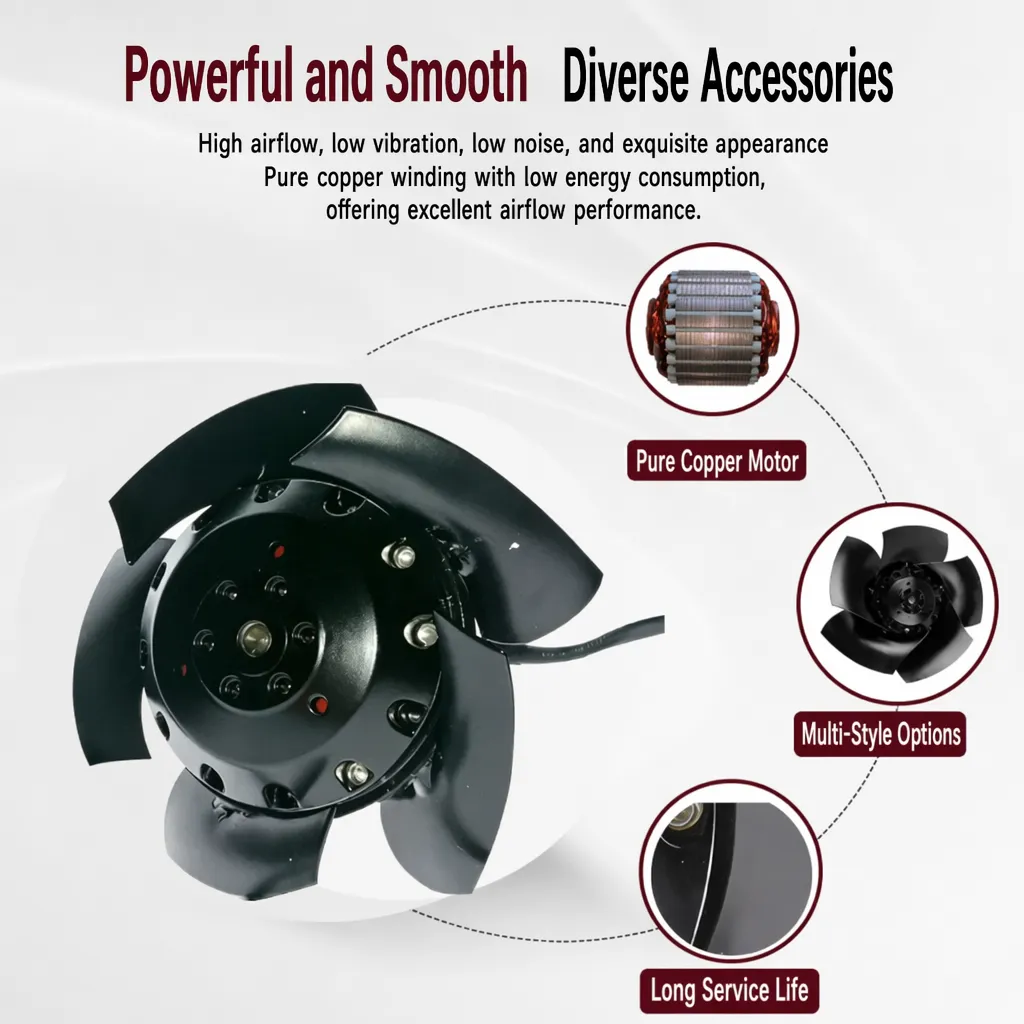
Fan durmadan çok önce paslanma başlar. Nemli, kıyı bölgelerinde veya kimyasal olarak agresif ortamlarda korunmamış çelik pervane ve gövde yüzeyden içe doğru bozulur ve maliyet beklenmedik duruş süreleri şeklinde ortaya çıkar. Bir paslanmaz çelik geriye doğru eğimli fan dayanıklı koruma yöntemi olmakla birlikte tek yöntem değildir ve her zaman en ekonomik seçenek de değildir. Doğru koruma şeması, ortama uygun yüzey işlemiyle birlikte doğru temel malzemenin seçilmesini gerektirir.
Bir kıyı bölgesi HVAC yenileme projesi bu hatanın maliyetini göstermektedir. Orijinal spesifikasyonda deniz havası bulunan bir santral odasında saf karbon çelik geriye doğru eğimli fanlar kullanılmıştır. İki sezon içinde yoğuşma ve tuz sisine maruz kalan gövde yüzeyinde oksidasyon oluşmuş ve pervane paslanarak ünitenin durmasına neden olmuştur. Yedek ünite için belirlenen spesifikasyon bir paslanmaz çelik geriye doğru eğimli fan elektroforetik kaplama ile toz boya üst kaplama altında. Bu montaj, 500 saatlik tuz spre yayılım testini geçti ve sahada iki nemli yaz boyunca görünür korozyon olmadan çalıştı.
Kaplama seçmeden önce temel malzemenin seçilmesi
Paslanmaz çelik sınıfının doğru tercih edildiği durumlar
K paslanmaz çelik geriye doğru eğimli fan ortamın kaplamaları yenmesini sağladığı yerlerde yer alır: tuzlu hava, temizleme kimyasalları veya asla kurumayan yoğuşma. Ostenitik 304 ve 316L, kendini onaran krom oksit filmi oluşturur; 316L, klorür açısından zengin kıyı ortam koşullarında delinmeye karşı direnç kazandırmak için molibden içerir. Paslanmaz çeliğin baştan belirtilmesi, kaplamayı tek başarısızlık noktası olmaktan çıkarır ve malzeme sınıfı yönetimini basitleştirir.
Kaplamalı karbon çeliğin işi yapabildiği durumlar
Düz karbon çeliği daha ucuzdur ve kolay işlenir; kuru iç mekânlarda kullanılan dolaplar için yıllarca dayanır. Karar, kullanım amacına bağlıdır: Temiz bir sunucu odasında kullanılan bir filtre fanı yalnızca temiz bir yüzey kaplaması gerektirirken, kimyasal maruziyet kaynağına yakın bir ünite gerçek koruma ister. İyi kaplanmış bir karbon çelik ünitesi, hafif nemli ortamlarda koruyucu katman bütünlüğünü korudukça bir paslanmaz çelik geriye doğru eğimli fan ile eşdeğer performans gösterebilir. En zorlu koşullar için paslanmaz çelik kullanın.
Korozyon koruması için yüzey işlem seçenekleri
Paslanmaz parçalar için pasivasyon
Pasivasyon, bir kaplama değil, işlemenin ardından uygulanan bir işlemdir. Kesme ve kaynak sonrası yüzeyde kalan serbest demir, oksidasyona ve pas lekesine neden olur. Nitrik veya sitrik asit banyosu serbest demiri giderir ve kromun daha yoğun bir pasif film oluşturmasını sağlayarak boyutsal değişiklik olmadan korozyon direncini artırır. Bu işlemi atlamak, 316L gövdeli bir ünitenin bile çay lekesi oluşumuna neden olabilir.
Elektroforetik kaplama ve toz boya
Elektroforetik kaplama, parçayı yüklü bir banyoya daldırarak düzgün ve ince bir astar tabakası oluşturur; bu yöntem, püskürtme yönteminin ulaşamadığı kenarları, dikişleri ve iç pervane geçitlerine de ulaşır. Toz kaplama ise darbe, UV ışınları ve kimyasallara dayanıklı daha kalın bir termoset üst kaplama oluşturur. Alıcılar bir paslanmaz çelik geriye doğru eğimli fan bir kaplamalı üniteyle karşılaştırdığında, elektrokaplama ile toz kaplamanın birlikte uygulanması nemli ortamlarda farkı büyük ölçüde kapatır; birlikte ikili koruyucu bir katman oluştururlar.
Galvanizleme ve çinko kaplama
Galvanizleme, çeliği korumak için kendini feda eden kalın bir çinko tabakası oluşturur ve dış mekân çerçeveleri ile montaj bağlantı parçaları için idealdir. Çinko kaplama ise daha küçük bağlantı elemanları ve aksesuarlar için daha ince ve parlak bir yüzey bitişi sağlar. Galvanizli karbon çelik, temel metalin korunması için çinkonun yavaş yavaş oksitlenmesine dayanır, ancak paslanmaz çelik için böyle bir feda edilebilir katmana gerek yoktur.
Kıyı bölgelerinde ve kimyasal yük altında korumanın doğrulanması
Tuz spreyi testi ve nem odası uygulamaları
Laboratuvar koşullarında yapılan maruziyet testleri sahada yaşanacak durumu tam olarak yansıtmaz ama koruma yöntemlerini tutarlı bir şekilde sıralayabilir. Bir paslanmaz çelik geriye doğru eğimli fan 316L gövdesi ve pasivasyon ile genellikle herhangi bir kaplama olmadan tuz püskürtme testinde 1000 saati geçer; buna karşılık kaplamalı karbon çeliği, film bütünlüğüne dayanır. ISO 9227’ye göre yapılan tuz püskürtme testi numuneleri sürekli tuz sisine maruz bırakır; 500 saat yaygın bir kabul süresidir. Nem odası, yoğuşan nemi ve termal çevrimleri ekler ve bu testlere ASTM B117 temel oluşturur.
Okunabilir malzeme sınıfı ve yüzey işleyiş özellikleri
Satın alma formları genellikle yalnızca "paslanmaz çelik" ya da "kaplamalı" ifadelerini listeler; bu yeterli değildir. Bir paslanmaz çelik geriye doğru eğimli fan ve kaplamalı ünite arasındaki seçim, siparişte açıkça belirtilmelidir; bununla birlikte tam malzeme sınıfı, kaplama sistemi ve gerekli test saati de belirtilmelidir. Yüzey işleyişi de önemlidir: daha pürüzsüz yüzeyler nemi daha kolay atar ve kirlenmeye dirençlidir. Kesin bir özellik belirtimi alıcıyı korur; bu, belirsiz bir vaadi ölçülebilir bir gereksinime dönüştürür ve kayıtlı bir tuz püskürtme testi temeliyle desteklenir.
Paslanmaya karşı bir şema belirtmek ve sürdürmek
Satın alma için paslanmaya karşı bir özellik belirtimi yazmak
Kullanışlı bir spesifikasyon, ortam sınıfını (kuru iç mekân, nemli ortam, kıyısal ortam, kimyasal etki), temel malzemeyi, kaplama katmanlarını ve test eşiğini belirtir. Tuz sisine ilişkin referans ISO 9227’yi, kaplama yapışmasına ilişkin referansı ise ASTM’yi kullanın; böylece tedarikçiler tek bir ölçüt üzerinden teklif verir. Kıyısal ortam için yapılan tekliflerde nem odası sonucu talep edin ve film kalınlığını belirtin.
Sağda yerinde denetim ve bakım
Koruma yalnızca temel bakım ile sürdürülebilir. Her bakım döngüsünde muhafazaları kaplama kaybı, kenar paslanması veya bağlantı elemanı korozyonu açısından denetleyin; çelik yüzeye nem ulaşmadan önce toz boyama çiziklerini tamamlayın. Fan kanatlarını tuz ve tozdan arındırın; kıyısal ortamda dış yüzeyleri periyodik olarak tatlı suyla durulayın. Hızlanan bozulmayı erken fark edebilmek için bulguları tuz sisine dayalı başlangıç değerleriyle karşılaştırarak belgeleyin.
Çelik geriye doğru eğimli fan bileşenleri için pas önleme düzeni seçimi, tek bir ürün seçimi değil, malzeme ve kaplama kararıdır. Bir paslanmaz çelik geriye doğru eğimli fan doğal korozyon direnci sayesinde en sert kıyı ve kimyasal maruziyet koşullarına uygun olur; pasivasyon, elektroforetik kaplama, toz boyama ve galvanizleme işlemleriyse kaplamalı karbon çeliğin zorlu alanlara kullanımını mümkün kılar. Her tasarımı tuz püskürtme testi ve nem odası kanıtlarıyla doğrulayın, kesin teknik şartnameler yazın ve pervaneyi döndürmeye devam etmesi için koruyucu katmanı sahada koruyun.
Sıkça Sorulan Sorular
Soru
Pasivasyon ile toz boyamanın farkı nedir?
Cevap: Pasivasyon, paslanmaz yüzeylerden serbest demiri uzaklaştıran bir kimyasal banyodur; bu işlem kromun daha yoğun bir oksit filmi oluşturmasını sağlar. Pasivasyon boyutları değiştirmez ve herhangi bir kalınlık eklemez. Toz boyama ise neme ve aşınmaya karşı fiziksel bir bariyer oluşturan, eritilerek sertleştirilen termoset bir üst kaplama uygular. Birisi metalin kendi korozyon direncini artırır; diğeri dıştan koruyucu bir katman ekler. Her ikisi farklı sorunları çözer ve aynı bileşen üzerinde genellikle birlikte kullanılır.
Soru
Neden kıyı ortamı daha sıkı pas önleme şartnameleri gerektirir?
Cevap: Tuzlu hava, pasif filmleri bozan ve iç kesimlerdeki nemden çok daha hızlı çukur oluşumuna neden olan klorür iyonları taşır. Bu koşullara maruz kalan bir fan sürekli yoğunlaşma ve sıçrama ile karşılaşır; bu nedenle ince bir kaplama veya düşük kaliteli çelik erken başarısız olur. Daha yüksek malzeme sınıfı, çift katmanlı kaplamalar ve daha uzun tuzlu sprey testi eşiği belirtmek, pervaneyi hareket halinde tutar. Daha gevşek teknik şartnameler doğrudan yatak sıkışmalarına, plansız duruşlara ve sahada erken bileşen değişimiyle sonuçlanır.
Soru
Fan bileşenleri için tuzlu sprey testi ne kadar süre yapılmalıdır?
Cevap: ISO 9227’ye göre 500 saatlik tuzlu sprey testi, nemli koşullarda kullanılan kaplamalı fan gövdesi için yaygın bir kabul sınırıdır; buna karşılık 1000 saatlik test, ağır derecede kıyısal veya kimyasal maruziyet amaçlandığını gösterir. Nem odası, gerçek saha koşullarına daha yakın yoğunlaşan nem ve termal çevrim ekler. Test süresi, genel bir sayı yerine teknik şartnamede belirtilen kullanım sınıfına uygun olarak belirlenmelidir ve seri sonuçları, sevkiyatlarda izlenebilirlik açısından belgelenmelidir.
Soru
Kaplama yapılmış karbon çelik, kimyasal etkiye maruz kalma durumunda paslanmaz bir ünitenin yerini alabilir mi?
Cevap: Agresif kimyasal etkiye maruz kalma durumunda, doğru şekilde belirlenmiş paslanmaz çelik geriye doğru eğimli bir fan, krom oksit filmi sayesinde yüzeyine çizik gelmesi durumunda bile hasara direnç gösterdiğinden, kaplama yapılmış karbon çelikten daha uzun ömürlüdür. Kaplama yapılmış çelik, temasın aralıklı olduğu ve koruyucu katmanın korunduğu durumlarda kullanılabilir. Seçim, kimyasal maddenin konsantrasyonuna, sıcaklığına ve kaplamanın bakım personeli tarafından sahada güvenilir bir şekilde kontrol edilebilip tamir edilebilmesine bağlıdır.
Soru
Dış mekânda kullanılan geriye doğru eğimli fanlar için hangi yüzey işleyişi uygundur?
Cevap: Dış üniteler, çerçeveler üzerinde sıcak-daldırma galvanizlenmesi ve muhafazalar üzerinde mühürlü toz boyası avantajından yararlanır; bunlar suyu akıtacak ve kirlenmeye direnecek pürüzsüz bir yüzey bitişi sağlar. Türbin kanadı için paslanmaz çelik sınıfı ve pasivasyon işlemi, boyanın delinmesi gibi zayıf noktaları önler. Bu yüzey bitişini, belgelendirilmiş tuzlu su püskürtme testiyle ve kıyı bölgelerindeki koşullarda periyodik olarak tatlı su ile yıkanmasıyla birlikte kullanarak servis ömrünü uzatın ve beklenmedik korozyon kaynaklı duruşları azaltın.

 EN