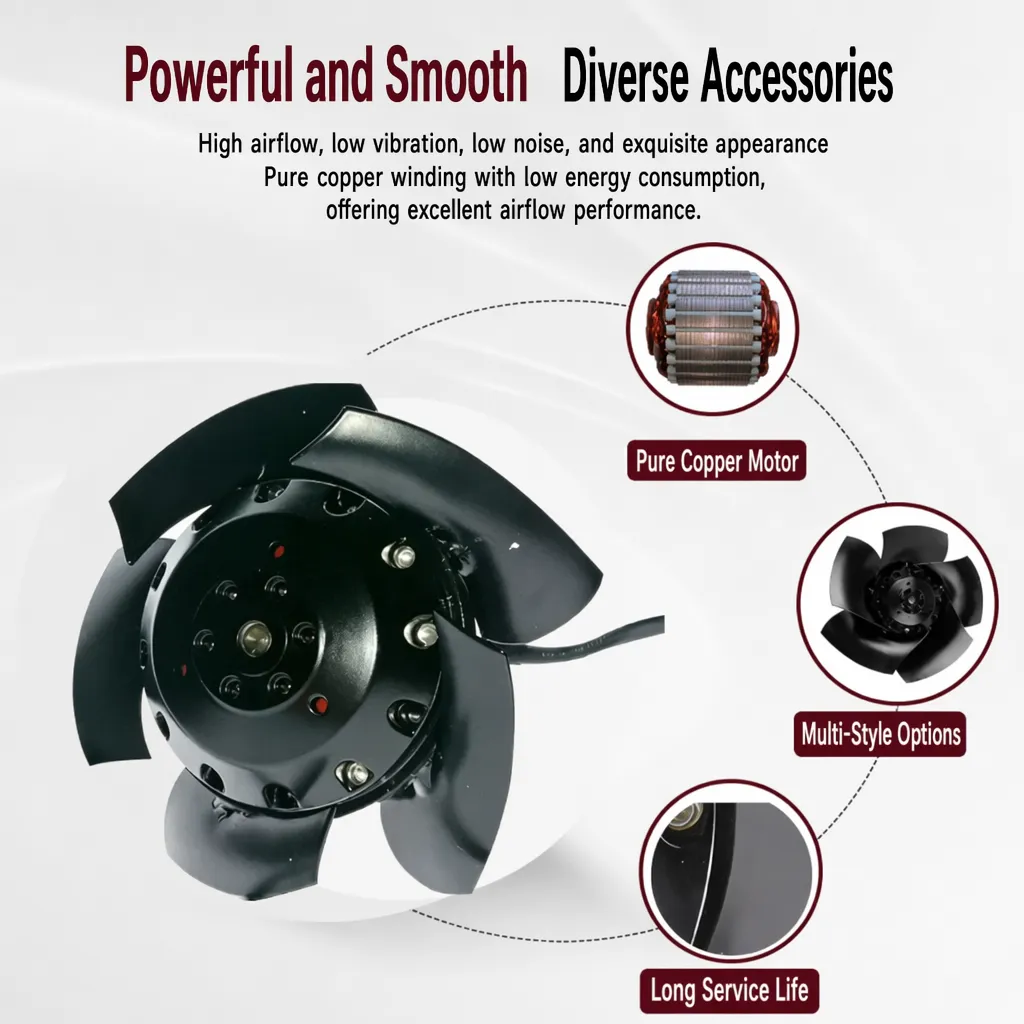
Korozija počinje mnogo prije nego što ventilator prestane da se okreće. U vlažnim, obalnim ili kemijski agresivnim uvjetima, nezaštićeni čelični pogonski pogon i kućišta se razgrađuju od površine prema unutra, a troškovi se pokazuju kao neplanirano zastoj. Specifikacija od nehrđajućeg čelika to je jedan od načina za trajnu zaštitu, ali nije jedini i ne uvijek najisplativiji. Pravilna shema spaja pravi osnovni materijal s površinskim tretmanom prilagođenim okolišu.
Jedna obalna modernizacija HVAC-a pokazuje cijenu pogrešnog rada. Originalna specifikacija koristila je obične ugljikovo-čelične ventilatore u prostoriji za proizvodnju morskog zraka. U roku od dvije sezone, kondenzacija i slana magla dovele su do oksidacije kroz kućište, a hrđa je zahvatila pogon dok jedinica nije stala. U zamjeni je naveden od nehrđajućeg čelika s elektroforetskim premazom ispod premaza od praha. Taj je sastav prošao 500 sati testiranja solnim sprejem i na mjestu, proveo je dva vlažna ljeta bez vidljive korozije.
Izbor osnovnog materijala prije izbora premaza
Kada je nehrđajući razina je pravi poziv
A. od nehrđajućeg čelika u ovom slučaju, u slučaju da je u pitanju proizvodnja, proizvodnja i proizvodnja, to je u skladu s člankom 3. Austenit 304 i 316L formiraju samoprepravljajući film hrom oksida; 316L dodaje molibden za otpornost na otpad u uvjetima obalne okoline bogate hloridima. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju materijala koji se upotrebljavaju u proizvodnji materijala koji se upotrebljavaju za proizvodnju materijala koji se upotrebljavaju u proizvodnji materijala koji se upotrebljavaju za proizvodnju materijala koji se upotrebljavaju za proizvodnju materijala koji
Kada je premazan ugljikovom čelik radi posao
Obični ugljični čelik je jeftiniji i lako se strojeva, a za suhe unutarnje ormare radi godinama. Odluka ovisi o dužnosti: ventilator za filtriranje u čistoj prostoriji za poslužitelje treba malo više od čiste površine, dok jedinica u blizini izvora izloženosti kemikalijama zahtijeva pravu zaštitu. Dobro obložena jedinica od ugljikovog čelika može se poklopiti s od nehrđajućeg čelika u slučaju da je u stanju blage vlažnosti, pod uvjetom da zaštitni sloj ostane neprekinut. Rezervni nehrđajući za najteže poslove.
Opcije obrade površine za zaštitu od korozije
S druge vrijednosti
Pasivacija je post-obradni korak, a ne premaz. Nakon rezanja i zavarivanja, slobodno željezo na površini izaziva oksidaciju i hrđavu. U kupku dušikove ili citronske kiseline uklanja se slobodno željezo i omogućuje hromu da formira gustoći pasivni film, povećavajući otpornost na koroziju bez promjene dimenzija. Preskočite to i čak i 316L kućište može pokazati čajanost.
Elektroforetsko premazivanje i premazivanje prahom
Elektroforetski premaz postavlja jednaki tanak primer uronjenjem dijela u punjenu kupku; on doseže rubove, šavove i unutarnje prolaze rotora koje sprej propušta. Nakon toga se s prahom polije deblji toplota koji se ne može izbaciti iz zraka, UV zraka i kemikalija. Za kupce koji uspoređuju od nehrđajućeg čelika u slučaju da je u prostorijama s vlažnim zrakom, e-lakta plus prah za prah uglavnom zatvara prazninu; zajedno formiraju dupleksni zaštitni sloj.
S druge vrste
Galvanizacija postavlja debeli sloj cinka koji se žrtvuje za zaštitu čelika, idealno za vanjske okvirne konstrukcije i montiranje nosila. Zinkom obložena oprema pruža tanji, svjetliji finiš za manje pričvršćivanja i pribor. Galvanizirani ugljikovodni čelik zaštićuje osnovni metal postupnom oksidacijom cinka, dok nehrđajući čelik ne zahtijeva žrtveni sloj.
U skladu s člankom 4. stavkom 1.
U slučaju da se ne provjeri u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, ispit se provodi u skladu s člankom 6. stavkom 2. točkom (a) ovog članka.
Laboratorijska izloženost ne može replicirati mjesto, ali rangira sheme dosljedno. A. od nehrđajućeg čelika s 316L kadrovom i pasivacijom obično se čisti 1000 sati u testu solnim prsima bez prekrpa, dok se prekriveni ugljični čelik oslanja na integritet filma. U slučaju da se u skladu s ISO 9227 testom na solni prskač provodi uzorak na neprekidnu slanu maglu, 500 sati je opća prihvatljiva točka. U slučaju da se u skladu s člankom 3. stavkom 2. točkom (a) ovog članka ne primjenjuje, to se može smatrati da je primjenljivo.
Čitanje kvalitete materijala i specifikacije površinske obrade
U listi za nabavku često se navode samo riječi "nehrđajući" ili "pokriveni", što je nedovoljno. Izbor između od nehrđajućeg čelika u slučaju da se ne primjenjuje primjena ovog članka, u slučaju da se ne primjenjuje, to se može upotrijebiti za određivanje vrijednosti. Bitno je i površno završetak: glatkiji završetci prolijevaju vlagu i otporni su na prljavštinu. Precizna specifikacija štiti kupca; ona pretvara nejasno obećanje u mjerljiv zahtjev s zabilježenom osnovnom linijom ispitivanja solnim sprejem.
U skladu s člankom 4. stavkom 2.
Izrada specifikacije za zaštitu od hrđe za nabavku
U slučaju da se primjenjuje jedna od navedenih specifikacija, u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, za sve vrste proizvoda za koje se primjenjuje ta specifikacija, primjenjuje se jedna od sljedećih specifikacija: U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz kategorije II. U slučaju da se ne primjenjuje primjena ovog standarda, testiranje se provodi na temelju podataka iz članka 4. stavka 2.
Za potrebe članka 4. stavka 1.
Zaštita traje samo uz osnovnu njegu. U svakom ciklusu održavanja provjeravajte kućišta na gubitak premaza, hrđu na rubovima ili koroziju vezivača; dotaknite ogrebotine premaza prahom prije nego vlažnost stigne do čelika. U obalnom okruženju, vanjske površine treba redovito isplaviti svježom vodom. Dokumentiranje nalaza u odnosu na osnovnu liniju solnog spreja da bi se uočilo ubrzano razgradnja rano.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se za proizvod koji je podložan zahtjevu za uvođenje u Uniju upotrijebi metoda za utvrđivanje otpornosti na hrđavost. A. od nehrđajućeg čelika odgovara najtežim obalama i kemijskim izloženostima zbog svoje prirodne otpornosti na koroziju, dok pasivacija, elektroforetski premaz, premaz prahom i galvanizacija proširuju premazan ugljikov čelični čelik na zahtjevna mjesta. Potvrdi svaku shemu testom solnim prsima i dokazima vlažnosti u komori, napiši precizne specifikacije i održavaj zaštitni sloj na mjestu kako bi se rotor okrenuo.
Često postavljana pitanja
Pitanje
Koja je razlika između pasivacije i praškovitog premaza?
Odgovor: Pasivacija je kemijska kupka koja uklanja slobodno željezo s nehrđajućih površina tako da hrom formira gustoći oksidni film; ne mijenja dimenzije i ne dodaje debljinu. Prahom se nanosi toplino-odupreći premaz koji stvara fizičku barijeru protiv vlažnosti i abrazije. Jedan od njih jača otpornost metala na koroziju, a drugi mu daje vanjski zaštitni sloj. Oni rješavaju različite probleme i često se koriste zajedno na istoj komponenti.
Pitanje
Zašto obalna okolina zahtijeva strože specifikacije protiv hrđe?
Odgovor: U zraku punom soli nalaze se ioni hlorida koji razbijaju pasivne filmove i ubrzavaju otvaranje jama mnogo brže od vlažnosti unutar zemlje. Ventilator koji se suočava s ovom zadaćom vidi neprekidnu kondenzaciju i prskač, tako da tanka premaz ili niskokvalitetni čelik rano propada. Specifikacija višeg stupnja materijala, dupleksnih premaza i dužeg praga za testiranje solnim prsima održava rotor u pokretu. Pusti specifikacije se direktno prevoditi u zaplijenjene ležajeva, neplanirano zastoj, i prijevremenu zamjenu komponente na licu mjesta.
Pitanje
Koliko dugo treba trajati testiranje solnim prsima za komponente ventilatora?
Odgovor: 500 sati ispitivanja solnim prsima prema ISO 9227 je uobičajena prihvatljiva točka za premazane kućice ventilatora u vlažnom stanju, dok 1000 sati signalizira namjeru izloženosti obalnim ili kemijskim sredstvima za teške radne aktivnosti. Komora za vlažnost dodaje kondenzaciju vlažnosti i toplinski ciklus bliže stvarnim mjestima. U slučaju da se u skladu s člankom 6. stavkom 1. točkom (a) ovog članka primjenjuje na proizvod, proizvođač mora upotrijebiti sljedeće podatke:
Pitanje
Može li premazani ugljikov čelik zamijeniti nehrđajuću jedinicu u izloženosti kemijskim sredstvima?
Odgovor: U agresivnom kemijskom izlaganju, pravilno definirani ventilator od nehrđajućeg čelika koji se saginje unazad obično traje duže od premazanog ugljikovog čelika jer njegov film hrom oksida odupire napadu bez oslanjanja na film koji se može ogrebati. U slučaju da je kontakt povremeno i ako se zaštitni sloj zadrži, može se koristiti premazan čelik. Izbor ovisi o koncentraciji, temperaturi i o tome može li osoblje za održavanje pouzdano pregledati i popraviti premaz na mjestu.
Pitanje
Koja površina odgovara vanjskim ventilatorima?
Odgovor: Vanjske jedinice imaju koristi od galvanizacije na toplo na okvirima i zatvorenog premaza praha na kućištima, s glatkom površinom koja ne prolijeva vodu i ne može se namesti. Za sam pogon, nehrđajući razred s pasivacijom izbjegava slabost pukotina premaza. U slučaju da se proizvod ne koristi u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvođač mora se obaviti ispitivanjem za ispitivanje.

 EN