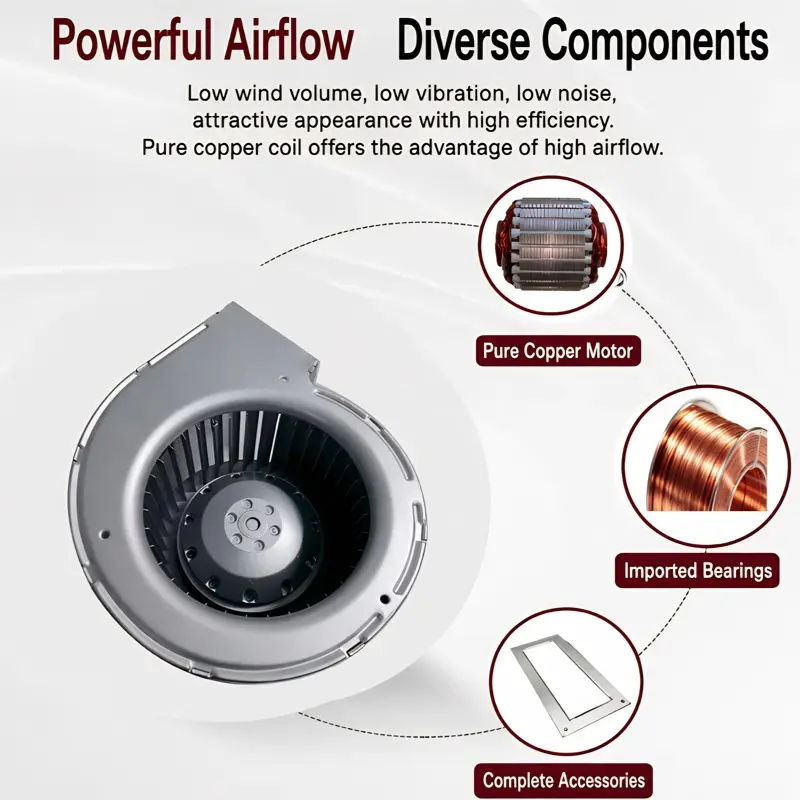
Dopo che verdure lavate, frutta affettata o pasta cotta escono dalla vasca di risciacquo, l’acqua superficiale deve essere rimossa prima dell’imballaggio o della surgelazione. Un soffiante centrifugo ad alta pressione fornisce un flusso d’aria denso e filtrato in grado di sollevare e rimuovere meccanicamente l’umidità residua dal prodotto. Su una linea moderna questa funzione si colloca tra il lavaggio e l’imballaggio, dove anche un sottile strato d’acqua altera la consistenza e accelera la crescita microbica. Il soffiante deve erogare una pressione costante, poiché il percorso dell’aria include filtri HEPA o lavabili, curve nei condotti e un collettore di ugelli. Comprendere come pressione, velocità e costruzione igienica si combinino spiega perché questa categoria di macchina è più adatta all’essiccazione alimentare rispetto a un semplice ventilatore assiale. soffiante centrifugo ad alta pressione, aria per essiccazione alimentare, progettazione igienica del soffiante, ventilatore sanitario 3-A, soffiante in acciaio inossidabile
Costruzione igienica per l’essiccazione di prodotti alimentari
Perché la pressione statica supera filtri e ugelli
Le macchine centrifughe generano pressione facendo ruotare una girante che scaglia l’aria verso l’esterno in un alloggiamento a spirale, convertendo così l’energia cinetica in pressione statica. Un ventilatore centrifugo ad alta pressione mantiene 1.500–4.000 Pa sul collettore degli ugelli anche dopo che l’aria ha attraversato un filtro fine e diversi gomiti del canale a 90 gradi. I ventilatori assiali producono portate elevate ma bassa pressione statica, pertanto la loro portata d’aria crolla non appena la resistenza aumenta. In un tunnel di essiccazione la resistenza è concreta: i filtri pieghettati si intasano di polvere di farina e amido, gli ugelli sono deliberatamente stretti per incrementare la velocità di uscita, e lunghi tratti di canale in acciaio inossidabile aggiungono attrito. La capacità del ventilatore di mantenere la pressione contro questa contro-pressione garantisce una velocità di uscita costante, che è il vero meccanismo responsabile dell’asportazione dell’acqua dalla superficie del prodotto. high pressure centrifugal blower, food drying air, hygienic blower design, 3-A sanitary fan, stainless steel blower
Superfici in acciaio inossidabile e geometria conforme allo standard 3-A
Le zone destinate alla lavorazione alimentare richiedono superfici lisce, non porose e drenabili. Un alloggiamento in acciaio inossidabile per uso alimentare, tipo 304 o 316, resiste alla corrosione causata dai prodotti chimici utilizzati nei cicli di lavaggio e impedisce la proliferazione batterica. Le saldature interne sono lucidate con finitura igienica, mentre gli angoli presentano un raggio minimo per favorire lo scolo. Lo standard igienico 3-A definisce i requisiti di rugosità superficiale e pulibilità; le nervature esterne e le teste delle viti sono ridotte al minimo per eliminare potenziali nascondigli per residui organici. Un sistema di trasmissione sigillato, dotato di cuscinetti a sfera di precisione e avvolgimento del motore in rame puro, mantiene lubrificanti e calore lontani dal flusso d’aria, garantendo sia l’igiene sia un lungo ciclo operativo in ambienti umidi soggetti a lavaggi intensivi. ventilatore centrifugo ad alta pressione, aria per essiccazione alimentare, progettazione igienica del ventilatore, ventilatore sanitario 3-A, ventilatore in acciaio inossidabile
Come la velocità del flusso d’aria determina l’eliminazione dell’umidità
Velocità dell’aria rispetto all’adesione delle goccioline
L'umidità aderisce agli alimenti per tensione superficiale, e la forza necessaria per rompere tale legame è proporzionale alla velocità dell'aria, non al volume totale. A bassa velocità, l'aria scorre semplicemente sulla superficie del prodotto lasciando un film umido; alla velocità corretta, lo strato limite si stacca e le goccioline vengono rimosse sotto forma di finissima nebbia. Un ventilatore centrifugo ad alta pressione, dimensionato in base al campo di ugelli, mantiene costante la velocità di uscita anche con filtri progressivamente intasati. La scelta del diametro ottimale della girante e della velocità del motore consente di bilanciare il consumo energetico con la velocità necessaria per vincere l'adesione delle goccioline sul prodotto.
L'essiccazione non uniforme genera scarti: un lato della cinghia esce dal tunnel ancora bagnato, mentre l'altro è sovra-asciugato. Il ventilatore che alimenta il collettore deve mantenere la pressione anche con i filtri intasati, poiché qualsiasi calo di pressione si traduce in una velocità non uniforme alle ugelli. L'uniformità deriva da un collettore progettato in modo che la pressione statica sia identica a ogni ugello, unito a una curva del ventilatore che rimanga piatta sull'intero intervallo operativo. Una semplice progettazione ad alto portata (CFM) non risolve il problema se il collettore è mal bilanciato. Gli ingegneri utilizzano la visualizzazione del flusso e prese di pressione per verificare che ogni ugello riceva la stessa pressione statica, quindi regolano con precisione le impostazioni delle serrande. Il risultato è una rimozione uniforme dell'umidità su tutta la larghezza della cinghia, garantendo la qualità del prodotto e riducendo gli interventi di ritrattamento che sarebbero altrimenti necessari a causa di confezioni ancora umide.
Selezione e funzionamento igienico
Adattamento di pressione e portata alla linea
La specifica dell’unità parte dalla richiesta d’aria degli ugelli e dalla resistenza dei filtri e delle canalizzazioni. Calcolare la pressione statica richiesta nel caso peggiore, ovvero con i filtri completamente intasati, quindi scegliere le dimensioni della girante e la velocità del motore in modo da operare nel punto di massima efficienza del ventilatore. Quando si valuta un ventilatore centrifugo ad alta pressione per una nuova linea, verificare che mantenga la pressione anche con i filtri intasati, non solo nelle condizioni di funzionamento a filtro pulito. Un’unità sovradimensionata spreca energia e potrebbe causare un’eccessiva essiccazione; una sottodimensionata non riesce a mantenere la velocità richiesta. Avvolgimenti del motore in rame puro e profili di pale efficienti riducono il calore generato e il consumo di energia durante tutto il ciclo di lavoro, mentre una scatola di derivazione con grado di protezione IP resiste alle sanificazioni quotidiane.
Procedure di sanificazione e manutenzione
Un soffiatore igienico funziona comunque male senza una procedura regolare. I filtri vengono sostituiti in base a un programma basato sulla caduta di pressione, non a occhio, perché un filtro intasato riduce silenziosamente la pressione alle ugelle. Le superfici esterne vengono pulite insieme alla linea durante ogni lavaggio, e l’ingresso viene mantenuto libero da detriti che potrebbero entrare nel flusso d’aria. I cuscinetti vengono controllati per calore ed eventuali rumori durante i tempi di fermo programmati, e la girante viene ispezionata per accumuli che potrebbero squilibrare la rotazione. Documentare ogni passaggio fornisce agli ispettori una tracciabilità completa della sanificazione e garantisce un funzionamento affidabile dell’essiccazione turno dopo turno.
Norme, messa in servizio e ispezione
Contesto di conformità USDA/FDA e 3-A
Gli impianti alimentari operano sotto la supervisione dell'USDA e della FDA, e la progettazione degli impianti risponde a tali aspettative mediante una costruzione igienica, anziché tramite un singolo certificato. Un ventilatore centrifugo ad alta pressione realizzato secondo la geometria 3-A soddisfa le norme relative alla finitura superficiale e allo svuotamento, ampiamente applicate nelle linee per prodotti lattiero-caseari e per alimenti pronti al consumo. La documentazione CE e UKCA copre il motore e i componenti elettrici per i mercati europeo e britannico, nei quali Lobisong fornisce i propri prodotti. Citare questi quadri normativi durante la fase di specifica aiuta gli uffici acquisti a verificare che il sistema pneumatico supererà le ispezioni e si integrerà correttamente con i programmi esistenti di progettazione igienica sul piano di produzione.
Checklist per messa in servizio e ispezione
Prima che una linea entri in funzione, verificare il ventilatore centrifugo ad alta pressione utilizzando una checklist pratica: confermare la pressione statica nel collettore in condizioni di filtro caricato, misurare la velocità di uscita in ugelli rappresentativi e controllare l’uniformità della portata d’aria lungo il nastro trasportatore. Ispezionare la carcassa per verificarne lo smaltimento dell’acqua e la finitura superficiale, assicurarsi che motore e cuscinetti rimangano entro i limiti consentiti e verificare il grado di protezione IP di ogni passaggio attraverso la carcassa. Tenere un registro di messa in servizio che documenti i valori di riferimento iniziali, in modo da individuare facilmente eventuali derive future. Un ventilatore centrifugo ad alta pressione correttamente messo in servizio garantisce sia la sicurezza alimentare sia il ritorno sull’investimento relativo all’essiccazione.
Domande frequenti
Domanda
Quale pressione statica richiede un ventilatore per l’essiccazione di prodotti alimentari?
Risposta: La pressione statica richiesta dipende dal carico del filtro, dalla lunghezza del canale e dalle dimensioni dell’ugello. Un tunnel tipico per il lavaggio di prodotti alimentari necessita di 1.500–4.000 Pa al collettore dopo che l’aria ha attraversato un filtro fine e diversi gomiti. La misurazione della caduta di pressione attraverso il filtro installato in fase di messa in servizio stabilisce il vero valore obiettivo, poiché un filtro intasato aumenta la resistenza molto al di sopra del valore teorico a filtro pulito. Specificare il valore per il caso peggiore evita cali di velocità durante la produzione.
Domanda
In che modo la velocità della portata d’aria rimuove l’acqua superficiale?
Risposta: L’aria stacca l’umidità superando la tensione superficiale nello strato limite del prodotto. Al di sotto di una certa velocità soglia, l’aria semplicemente scorre sulla pellicola bagnata; al di sopra di tale soglia, le gocce si staccano sotto forma di nebbia. Una velocità di uscita dall’ugello compresa tra 25 e 45 metri al secondo è adatta per prodotti fogliosi e delicati, mentre prodotti più resistenti tollerano velocità superiori. Il ventilatore deve mantenere tale velocità anche con il filtro caricato, poiché qualsiasi caduta di pressione riduce immediatamente la velocità di uscita, causando un’essiccazione irregolare lungo il nastro trasportatore.
Domanda
Perché scegliere una costruzione in acciaio inossidabile per il ventilatore?
Risposta: Un ventilatore centrifugo ad alta pressione in un impianto alimentare è sottoposto quotidianamente a lavaggi con disinfettanti corrosivi; pertanto, una carcassa in acciaio inossidabile 304 o 316 resiste alla corrosione localizzata (pitting) e impedisce ai batteri di trovare spazi in cui annidarsi. Le saldature interne lucidate, gli angoli arrotondati e le nervature esterne ridotte al minimo soddisfano i requisiti igienici 3-A per la pulibilità. Cuscinetti stagni e un motore avvolto in rame mantengono i lubrificanti fuori dal flusso d’aria, proteggendo sia l’igiene sia il funzionamento affidabile durante ripetuti cicli di sanificazione.
Domanda
Con quale frequenza occorre sostituire i filtri?
Risposta: Sostituire i filtri secondo un programma basato sulla caduta di pressione, anziché in base a un'ispezione visiva, perché un filtro intasato riduce silenziosamente la pressione alle ugelli pur apparendo solo leggermente sporco. Registrare la resistenza iniziale a filtro pulito al momento della messa in servizio, quindi impostare il punto di sostituzione in corrispondenza di un aumento definito, spesso pari a circa il quaranta per cento. Rispettare questo intervallo garantisce la velocità di uscita dell’aria e previene sia l’essiccazione irregolare sia il rischio microbico che deriverebbero da un sistema ad aria a bassa pressione e sottodimensionato.
Domanda
Quali norme si applicano alla progettazione igienica dei ventilatori?
Risposta: Le linee per alimenti operano sotto la supervisione dell'USDA e della FDA, e la costruzione igienica supporta la conformità attraverso la finitura e la geometria, piuttosto che tramite un singolo certificato. Lo standard igienico 3-A stabilisce regole relative alla rugosità superficiale e allo scolo, ampiamente utilizzate nel settore lattiero-caseario e negli alimenti pronti al consumo. Le marcature CE e UKCA riguardano l’assemblaggio del motore e dei componenti elettrici per la fornitura in Europa e nel Regno Unito. Fare riferimento a tali normative durante la fase di specifica aiuta a garantire che l’unità superi le ispezioni e si integri nei programmi igienici esistenti.

 EN