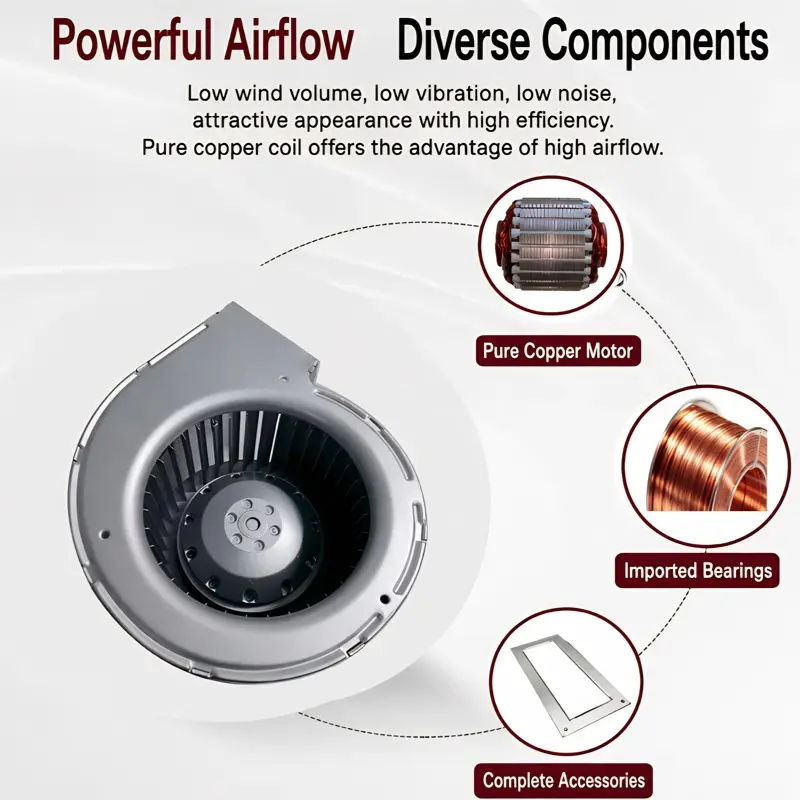
Después de que las verduras lavadas, las frutas en rodajas o la pasta cocida salen del tanque de enjuague, el agua superficial debe eliminarse antes del empaque o la congelación. Un soplador centrífugo de alta presión suministra un chorro denso y filtrado de aire que levanta y elimina la humedad libre del producto. En una línea moderna, esta función se ubica entre el lavado y el empaque, donde incluso una fina película de agua deteriora la textura y acelera el crecimiento microbiano. El soplador debe entregar una presión constante, ya que la trayectoria del aire incluye filtros HEPA o lavables, curvas en los conductos y un colector de boquillas. Comprender cómo se combinan la presión, la velocidad y la construcción higiénica explica por qué esta categoría de máquina resulta más adecuada para el secado de alimentos que un simple ventilador axial. soplador centrífugo de alta presión, aire para secado de alimentos, diseño higiénico de soplador, ventilador sanitario 3-A, soplador de acero inoxidable
Construcción higiénica para secado de grado alimentario
Por qué la presión estática supera a los filtros y las boquillas
Las máquinas centrífugas generan presión al hacer girar un impulsor que lanza el aire hacia afuera, dentro de una carcasa en espiral, convirtiendo así la velocidad en presión estática. Un soplador centrífugo de alta presión mantiene entre 1500 y 4000 Pa en el colector de boquillas, incluso después de que el aire atraviesa un filtro fino y varios codos de conducto de 90 grados. Los ventiladores axiales producen alto caudal pero baja presión estática, por lo que su caudal colapsa tan pronto como aumenta la resistencia. En un túnel de secado, dicha resistencia es real: los filtros acordeón se obstruyen con polvo de harina y almidón, las boquillas son intencionalmente estrechas para elevar la velocidad de salida y las largas extensiones de conducto de acero inoxidable añaden fricción. La capacidad del soplador para mantener la presión frente a esta contrapresión garantiza una velocidad de salida constante, mecanismo real que elimina el agua de la superficie del producto. soplador centrífugo de alta presión, aire para secado de alimentos, diseño higiénico de soplador, ventilador sanitario 3-A, soplador de acero inoxidable
Superficies de acero inoxidable y geometría conforme a la norma 3-A
Las zonas de procesamiento alimentario exigen superficies lisas, no porosas y drenables. Una carcasa de acero inoxidable grado alimentario 304 o 316 resiste la corrosión provocada por los productos químicos de limpieza intensiva y evita la proliferación bacteriana. Las soldaduras internas están pulidas con acabado sanitario, y las esquinas presentan un radio mínimo para facilitar el drenaje. La norma sanitaria 3-A regula la rugosidad superficial y la facilidad de limpieza, mientras que las nervaduras externas y las cabezas de los tornillos se reducen al mínimo para eliminar refugios donde pueda acumularse suciedad. Un sistema de transmisión sellado, con rodamientos de bolas de precisión y un devanado del motor en cobre puro, mantiene lubricantes y calor alejados del flujo de aire, garantizando tanto la higiene como una larga vida útil en entornos húmedos sometidos a limpieza intensiva. soplante centrífugo de alta presión, aire para secado de alimentos, diseño higiénico de soplante, ventilador sanitario 3-A, soplante de acero inoxidable
Cómo la velocidad del caudal de aire impulsa la eliminación de humedad
Velocidad del aire frente a la adhesión de gotículas
La humedad se adhiere a los alimentos por tensión superficial, y la fuerza necesaria para romper ese enlace varía según la velocidad del aire, no según el volumen total. A baja velocidad, el aire simplemente desliza sobre el producto y deja una película húmeda; a la velocidad adecuada, la capa límite se desprende y las gotas se expulsan como una fina niebla. Un ventilador centrífugo de alta presión, dimensionado para el campo de boquillas, mantiene constante la velocidad de salida a medida que los filtros se obstruyen. La selección del diámetro correcto del impulsor y de la velocidad del motor equilibra el consumo energético con la velocidad necesaria para superar la adherencia de las gotas al producto.
El secado irregular genera productos defectuosos: un lado de la cinta sale húmedo del túnel, mientras que el otro recibe una corriente excesiva. El ventilador que alimenta la cámara de presión debe mantener la presión incluso cuando los filtros se obstruyen, ya que cualquier caída de presión se traduce en una velocidad desigual en las boquillas. La uniformidad se logra mediante una cámara de presión diseñada para que la presión estática sea idéntica en todas las boquillas, además de una curva de rendimiento del ventilador que permanece estable en todo su rango operativo. Un diseño de alto caudal (CFM) por sí solo no resuelve el problema si la cámara de presión no está equilibrada correctamente. Los ingenieros emplean visualización del flujo y tomas de presión para verificar que cada boquilla reciba la misma presión estática y, posteriormente, ajustan los registros manualmente. El resultado es una eliminación constante de humedad a lo ancho completo de la cinta, lo que protege la calidad del producto y reduce la necesidad de reprocesamiento que exigirían los paquetes húmedos.
Selección y funcionamiento sanitario
Adaptación de la presión y el caudal a la línea
Especificar la unidad comienza con la demanda de aire de las boquillas y la resistencia de los filtros y conductos. Calcule la presión estática requerida en la condición más desfavorable de carga del filtro, luego seleccione el tamaño del impulsor y la velocidad del motor que coincidan con el punto de máxima eficiencia del soplante. Al evaluar un soplante centrífugo de alta presión para una nueva línea, confirme que mantiene la presión a medida que los filtros se obstruyen, no solo en condiciones limpias. Una unidad sobredimensionada desperdicia energía y puede causar sobresecado; una subdimensionada no puede mantener la velocidad. Los devanados del motor en cobre puro y los perfiles eficientes de las palas reducen el calor y el consumo de energía durante todo el ciclo de operación, y una caja de terminales con clasificación IP resiste la desinfección diaria.
Rutinas de desinfección y mantenimiento
Un soplador higiénico sigue fallando sin una rutina. Los filtros se cambian según un programa basado en la caída de presión, no a simple vista, porque un filtro cargado priva silenciosamente a las boquillas de presión. Las superficies externas se limpian junto con la línea durante cada lavado, y la entrada se mantiene libre de residuos que podrían ingresar al flujo de aire. Los rodamientos se revisan periódicamente durante las paradas programadas para detectar calor excesivo o ruidos anormales, y el impulsor se inspecciona en busca de acumulaciones que desequilibrarían su rotación. Documentar cada paso proporciona a los auditores un registro trazable de saneamiento y garantiza que la función de secado permanezca fiable turno tras turno.
Normas, puesta en marcha e inspección
Contexto de cumplimiento con USDA/FDA y 3-A
Las plantas alimentarias operan bajo la supervisión del USDA y la FDA, y el diseño de los equipos respalda dichas expectativas mediante una construcción sanitaria, en lugar de depender de un único certificado. Un soplador centrífugo de alta presión fabricado según la geometría 3-A cumple las normas sobre acabado y drenabilidad ampliamente referenciadas en líneas lácteas y de alimentos preparados. La documentación CE y UKCA cubre el motor y los componentes eléctricos para los mercados europeo y británico, donde Lobisong suministra sus productos. Citar estos marcos normativos durante la especificación ayuda a la adquisición a confirmar que el sistema de aire pasará las inspecciones e integrará sin problemas los programas existentes de diseño higiénico en la planta de producción.
Lista de comprobación para puesta en marcha e inspección
Antes de poner en marcha una línea, verifique el soplador mediante una lista de comprobación práctica: confirme la presión estática en el colector bajo condiciones de filtro cargado, mida la velocidad de salida en boquillas representativas y compruebe la uniformidad del caudal de aire a lo largo de la cinta transportadora. Inspeccione la carcasa para verificar el drenaje y el acabado superficial, confirme que el motor y los rodamientos se mantengan dentro de sus límites operativos y revise la clasificación IP de cada penetración. Lleve un registro de puesta en servicio que documente las lecturas iniciales, para que cualquier desviación futura sea fácil de detectar. Un soplador centrífugo de alta presión correctamente puesto en servicio protege tanto la seguridad alimentaria como el retorno de la inversión en el secado.
Preguntas frecuentes
Pregunta
¿Qué presión estática necesita un soplador para secado de alimentos?
Respuesta: La presión estática requerida depende de la carga del filtro, la longitud del conducto y el tamaño de la boquilla. Un túnel típico para productos lavados necesita de 1500 a 4000 Pa en el colector después de que el aire atraviesa un filtro fino y varias curvas. Medir la caída de presión a través del filtro instalado durante la puesta en marcha establece el valor real objetivo, ya que un filtro obstruido aumenta la resistencia mucho más allá del valor nominal en estado limpio. Especificar para la carga peor caso evita una disminución de la velocidad durante la producción.
Pregunta
¿Cómo elimina la velocidad del caudal de aire el agua superficial?
Respuesta: El aire desprende la humedad al superar la tensión superficial en la capa límite del producto. Por debajo de una velocidad umbral, el aire simplemente desliza sobre la película húmeda; por encima de ella, las gotas se desprenden como niebla. Una velocidad de salida de la boquilla de 25 a 45 metros por segundo es adecuada para productos hojosos y frágiles, mientras que los productos más resistentes toleran velocidades mayores. El ventilador debe mantener esa velocidad incluso cuando el filtro se carga, porque cualquier caída de presión reduce inmediatamente la velocidad de salida y provoca un secado irregular a lo largo de la cinta transportadora.
Pregunta
¿Por qué elegir una construcción de acero inoxidable para el soplante?
Respuesta: Un soplante centrífugo de alta presión en una planta alimentaria se somete diariamente a lavados con desinfectantes corrosivos; por tanto, una carcasa de acero inoxidable 304 o 316 resiste la picadura y evita que las bacterias encuentren lugares donde proliferar. Las soldaduras internas pulidas, las esquinas redondeadas y los refuerzos externos mínimos cumplen con las exigencias sanitarias 3-A respecto a la limpieza. Los rodamientos sellados y un motor con devanado de cobre mantienen los lubricantes fuera del flujo de aire, protegiendo tanto la higiene como el funcionamiento fiable durante ciclos repetidos de desinfección.
Pregunta
¿Con qué frecuencia deben cambiarse los filtros?
Respuesta: Cambie los filtros según un programa basado en la caída de presión, en lugar de hacerlo mediante inspección visual, porque un filtro cargado reduce silenciosamente la presión en las boquillas, aunque parezca apenas sucio. Registre la resistencia inicial (en estado limpio) durante la puesta en marcha y luego establezca el punto de reemplazo en un aumento definido, habitualmente alrededor de un 40 % adicional. Cumplir este intervalo mantiene la velocidad de salida y evita el secado irregular y el riesgo microbiano que generaría un sistema de aire con baja presión y suministro insuficiente.
Pregunta
¿Qué normas se aplican al diseño higiénico de soplantes?
Respuesta: Las líneas para alimentos funcionan bajo la supervisión del USDA y la FDA, y la construcción higiénica favorece el cumplimiento mediante el acabado y la geometría, más que mediante un único certificado. El estándar higiénico 3-A establece reglas sobre la rugosidad superficial y la capacidad de drenaje, ampliamente utilizadas en la industria láctea y en alimentos preparados. Las marcas CE y UKCA cubren el motor y el conjunto eléctrico para el suministro en Europa y el Reino Unido. Hacer referencia a estas normas durante la especificación ayuda a confirmar que la unidad superará las auditorías e integrará con los programas higiénicos existentes.

 EN