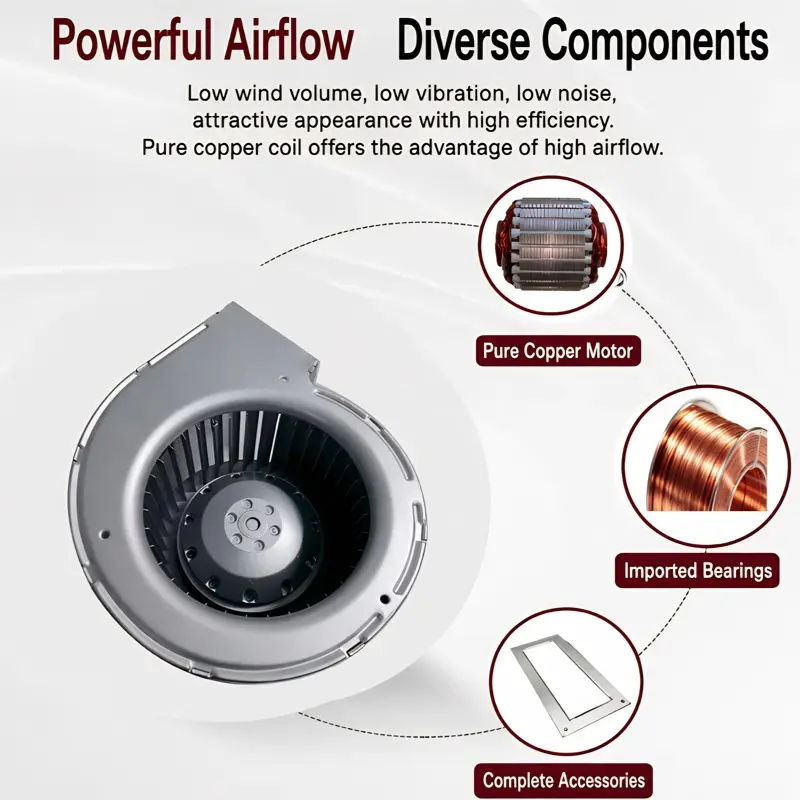
Après avoir été rincés, les légumes lavés, les fruits tranchés ou les pâtes cuites quittent le bac de rinçage ; l’eau de surface doit alors être éliminée avant l’emballage ou la congélation. Une soufflante centrifuge à haute pression fournit un flux d’air dense et filtré qui soulève le produit et élimine l’humidité superficielle par cisaillement. Sur une ligne moderne, cette fonction s’insère entre le lavage et l’emballage, car même un fin film d’eau altère la texture et accélère la croissance microbienne. La soufflante doit délivrer une pression stable, car le parcours de l’air comprend des filtres HEPA ou lavables, des coudes de gaines et un collecteur de buses. Comprendre comment la pression, la vitesse et la conception hygiénique se combinent permet d’expliquer pourquoi ce type de machine convient mieux au séchage des aliments qu’un simple ventilateur axial. soufflante centrifuge à haute pression, air pour le séchage des aliments, conception hygiénique de soufflante, ventilateur sanitaire 3-A, soufflante en acier inoxydable
Construction hygiénique pour le séchage d’aliments
Pourquoi la pression statique l’emporte sur les filtres et les buses
Les machines centrifuges génèrent une pression en faisant tourner une roue à aubes qui projette l’air vers l’extérieur dans un boîtier spiralé, transformant ainsi la vitesse en pression statique. Un ventilateur centrifuge haute pression maintient une pression de 1 500 à 4 000 Pa au collecteur de buses, même après que l’air a traversé un filtre fin et plusieurs coudes de conduits à 90 degrés. Les ventilateurs axiaux produisent un débit élevé mais une faible pression statique, si bien que leur débit s’effondre dès que la résistance augmente. Dans un tunnel de séchage, cette résistance est réelle : les filtres plissés s’encrassent de poussière de farine et d’amidon, les buses sont volontairement étroites afin d’accroître la vitesse de sortie, et de longues sections de conduits en acier inoxydable ajoutent des pertes par frottement. La capacité du ventilateur à maintenir la pression face à cette contre-pression garantit une vitesse de sortie constante, mécanisme réel permettant d’éliminer l’eau de la surface du produit. ventilateur centrifuge haute pression, air de séchage alimentaire, conception hygiénique de ventilateur, ventilateur sanitaire 3-A, ventilateur en acier inoxydable
Surfaces en acier inoxydable et géométrie conforme à la norme 3-A
Les zones destinées à l’alimentation exigent des surfaces lisses, non poreuses et évacuant l’eau. Un boîtier en acier inoxydable de qualité alimentaire (grades 304 ou 316) résiste à la corrosion causée par les produits chimiques utilisés lors des opérations de nettoyage à haute pression et empêche le développement bactérien. Les soudures internes sont polies pour obtenir une finition sanitaire, et les angles présentent un rayon minimal afin de faciliter l’évacuation des liquides. La norme sanitaire 3-A définit les exigences relatives à la rugosité des surfaces et à leur nettoyabilité, tandis que les nervures externes et les têtes de boulons sont réduites au minimum pour éliminer tout recoin pouvant retenir des résidus. Un entraînement étanche, équipé de roulements à billes de précision et d’un bobinage moteur en cuivre pur, maintient les lubrifiants et la chaleur à distance du flux d’air, garantissant ainsi à la fois l’hygiène et une longue durée de fonctionnement dans un environnement humide soumis à des nettoyages à haute pression. soufflante centrifuge haute pression, air de séchage alimentaire, conception hygiénique de soufflante, ventilateur sanitaire 3-A, soufflante en acier inoxydable
Comment la vitesse du débit d’air commande l’élimination de l’humidité
Vitesse de l’air par rapport à l’adhérence des gouttelettes
L’humidité adhère aux aliments par tension superficielle, et la force nécessaire pour rompre ce lien varie en fonction de la vitesse de l’air, non pas du volume total. À faible vitesse, l’air glisse simplement sur le produit et laisse un film humide ; à la vitesse appropriée, la couche limite se détache et les gouttelettes sont projetées sous forme de brouillard fin. Un ventilateur centrifuge à haute pression, dimensionné pour le champ de buses, maintient une vitesse de sortie stable même lorsque les filtres s’encrassent. Le choix du diamètre de la roue et de la vitesse du moteur permet d’équilibrer consommation énergétique et vitesse requise pour vaincre l’adhérence des gouttelettes sur le produit.
Le séchage inégal entraîne des rebuts : un côté de la bande quitte le tunnel humide, tandis que l’autre est sur-soufflé. Le ventilateur alimentant le plenum doit maintenir une pression constante même lorsque les filtres se bouchent, car toute chute de pression se traduit, au niveau des buses, par une vitesse d’air inégale. L’uniformité s’obtient grâce à un plenum conçu de façon à ce que la pression statique soit identique à chaque buse, associé à une courbe de ventilateur plate sur toute la plage de fonctionnement. Une conception à haut débit volumique (CFM) ne suffit pas si le plenum est mal équilibré. Les ingénieurs utilisent la visualisation des écoulements et des prises de pression pour vérifier que chaque buse reçoit la même pression statique, puis ajustent finement les réglages des registres. Le résultat est une élimination homogène de l’humidité sur toute la largeur de la bande, ce qui préserve la qualité du produit et réduit les retouches que nécessiteraient autrement les emballages humides.
Sélection et fonctionnement sanitaire
Adaptation de la pression et du débit à la ligne
La détermination de l’unité commence par la demande d’air des buses et la résistance des filtres et des conduits. Calculez la pression statique requise au moment où les filtres sont le plus chargés, puis choisissez la taille de la roue et la vitesse du moteur afin que le ventilateur fonctionne au point de rendement maximal. Lors de l’évaluation d’un ventilateur centrifuge haute pression pour une nouvelle ligne, vérifiez qu’il maintient la pression même lorsque les filtres se bouchent, et pas uniquement dans des conditions propres. Une unité surdimensionnée gaspille de l’énergie et peut assécher excessivement ; une unité sous-dimensionnée ne parvient pas à maintenir la vitesse requise. Des enroulements de moteur en cuivre pur et des profils d’aubes efficaces réduisent la chaleur générée et la consommation d’énergie sur tout le cycle de fonctionnement, tandis qu’un boîtier de raccordement étanche (IP) résiste aux opérations quotidiennes de désinfection.
Procédures de désinfection et d’entretien
Un souffleur hygiénique échoue encore sans procédure régulière. Les filtres sont remplacés selon un calendrier basé sur la chute de pression, et non à l’œil nu, car un filtre chargé prive silencieusement les buses de pression. Les surfaces externes sont nettoyées en même temps que la ligne à chaque rinçage, et l’entrée est maintenue dégagée de tout débris susceptible de pénétrer dans le flux d’air. Les roulements sont vérifiés pour détecter toute chaleur anormale ou tout bruit pendant les arrêts planifiés, et l’aube est inspectée afin de repérer tout dépôt pouvant déséquilibrer la rotation. La documentation de chaque étape fournit aux auditeurs un registre traçable d’assainissement et garantit la fiabilité continue de la fonction de séchage, poste après poste.
Normes, mise en service et inspection
Conformité aux exigences USDA/FDA et 3-A
Les usines agroalimentaires fonctionnent sous la surveillance de l’USDA et de la FDA, et la conception des équipements répond à ces attentes grâce à une construction sanitaire, et non pas via un simple certificat. Un ventilateur centrifuge à haute pression conçu selon les spécifications 3-A respecte les règles relatives aux finitions et à l’évacuation des liquides, largement référencées dans les lignes laitières et les lignes de préparation alimentaire. La documentation CE et UKCA couvre le moteur et les composants électriques destinés aux marchés européen et britannique, où Lobisong fournit ses produits. Citer ces cadres réglementaires lors de la rédaction des spécifications aide les achats à confirmer que le système d’air passera les inspections et s’intégrera harmonieusement aux programmes existants de conception hygiénique sur le site de production.
Liste de vérification pour la mise en service et l’inspection
Avant la mise en service d’une ligne, vérifiez le souffleur à l’aide d’une liste de contrôle pratique : confirmez la pression statique au collecteur dans des conditions de filtre chargé, mesurez la vitesse de sortie aux buses représentatives et vérifiez l’uniformité du débit d’air sur toute la bande transporteuse. Inspectez le carter pour en évaluer l’évacuation des eaux et la finition, assurez-vous que le moteur et les roulements restent dans les limites autorisées, et examinez le degré de protection IP de chaque pénétration. Tenez un registre de mise en service qui consigne les valeurs de référence afin de détecter facilement toute dérive ultérieure. Un souffleur centrifuge haute pression correctement mis en service protège alors à la fois la sécurité sanitaire des aliments et le retour sur investissement lié au séchage.
Questions fréquemment posées
Question
Quelle pression statique un souffleur pour le séchage des aliments doit-il fournir ?
Réponse : La pression statique requise dépend de la charge du filtre, de la longueur des conduits et de la taille de la buse. Un tunnel typique pour le lavage des produits nécessite une pression de 1 500 à 4 000 Pa au collecteur, après que l’air a traversé un filtre fin et plusieurs coudes. La mesure de la chute de pression à travers le filtre installé lors de la mise en service définit la cible réelle, car un filtre obstrué augmente considérablement la résistance par rapport à sa valeur initiale propre. Spécifier la charge maximale prévient toute baisse de vitesse pendant la production.
Question
Comment la vitesse du débit d’air élimine-t-elle l’eau en surface ?
Réponse : L’air détache l’humidité en surmontant la tension superficielle à la couche limite du produit. En dessous d’une vitesse seuil, l’air ne fait que glisser sur le film humide ; au-dessus de ce seuil, les gouttelettes se détachent sous forme d’aérosol. Une vitesse de sortie de buse comprise entre 25 et 45 mètres par seconde convient aux produits feuillus et fragiles, tandis que les produits plus robustes tolèrent des vitesses supérieures. Le ventilateur doit maintenir cette vitesse même lorsque le filtre se charge, car toute chute de pression abaisse immédiatement la vitesse de sortie et entraîne un séchage inégal sur le tapis.
Question
Pourquoi choisir une construction en acier inoxydable pour le souffleur ?
Réponse : Un souffleur centrifuge à haute pression dans une usine agroalimentaire subit quotidiennement des rinçages avec des désinfectants corrosifs ; ainsi, un boîtier en acier inoxydable 304 ou 316 résiste à la piqûre et empêche les bactéries de trouver un lieu où se loger. Des soudures internes polies, des angles arrondis et des nervures externes minimisées répondent aux exigences sanitaires 3-A en matière de nettoyabilité. Des roulements étanches et un moteur à enroulement en cuivre empêchent la lubrification de pénétrer dans le flux d’air, protégeant à la fois l’hygiène et le fonctionnement fiable au fil des cycles répétés de désinfection.
Question
À quelle fréquence faut-il remplacer les filtres ?
Réponse : Remplacer les filtres selon un calendrier basé sur la chute de pression plutôt que par inspection visuelle, car un filtre chargé prive discrètement les buses de pression tout en paraissant à peine sale. Enregistrer la résistance initiale du filtre propre lors de la mise en service, puis fixer le seuil de remplacement à une augmentation définie, souvent d’environ 40 %. Le respect de cet intervalle maintient la vitesse de sortie de l’air et évite un séchage inégal ainsi que les risques microbiens qu’entraînerait un système d’air à faible pression et sous-alimenté.
Question
Quelles normes s’appliquent à la conception hygiénique des soufflantes ?
Réponse : Les lignes de production alimentaire fonctionnent sous la surveillance de l’USDA et de la FDA, et une construction sanitaire soutient la conformité grâce à la finition et à la géométrie, plutôt qu’à un seul certificat. La norme sanitaire 3-A établit des règles relatives à la rugosité de surface et à l’évacuation des liquides, largement utilisées dans les secteurs laitier et des aliments préparés. Les marquages CE et UKCA couvrent l’ensemble moteur et électrique pour la fourniture en Europe et au Royaume-Uni. Faire référence à ces normes lors de la rédaction des spécifications permet de confirmer que l’unité passera les audits et s’intégrera aux programmes d’hygiène existants.

 EN