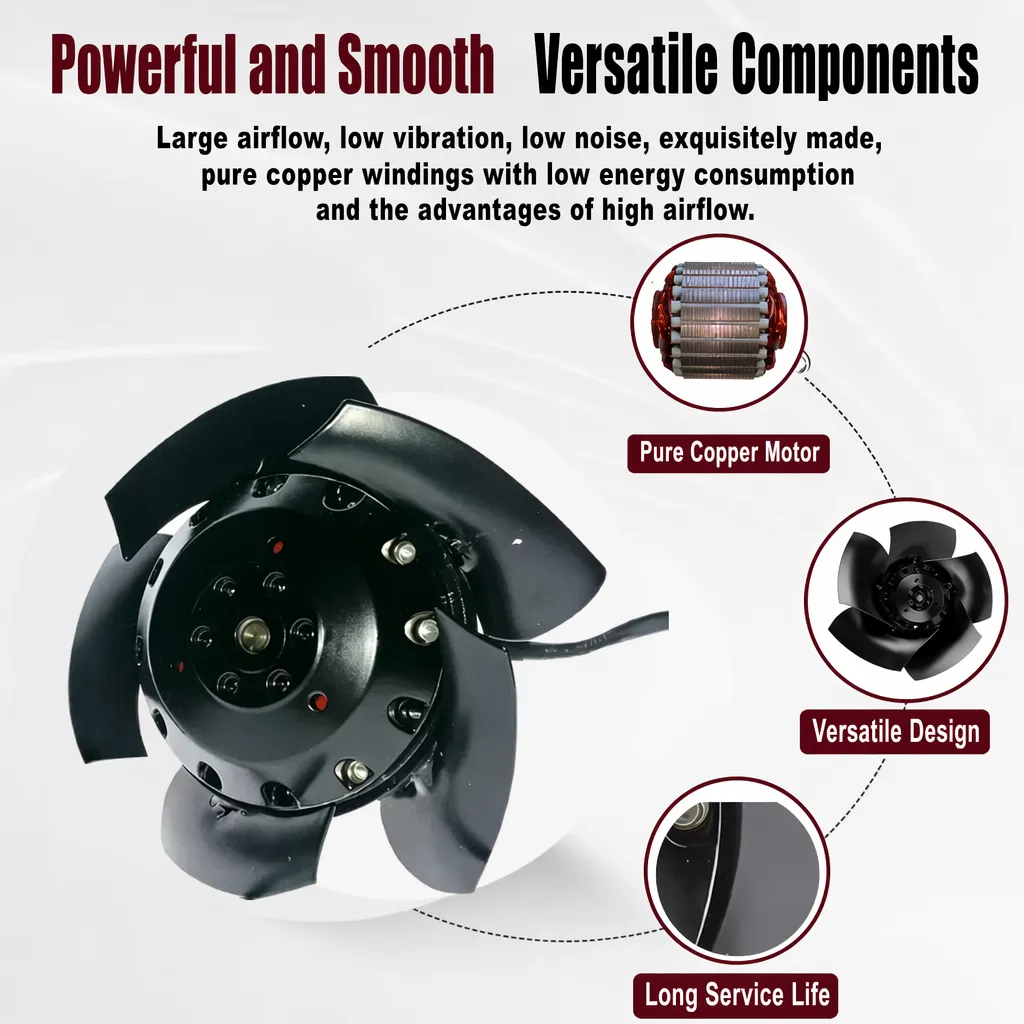
Os talleres industriais pechados atrapan calor, humos e partículas finas que deben extraerse mentres se introduce aire fresco. Un ventilador industrial de inclinación inversa ofrece aos enxeñeiros unha forma fiable de igualar o caudal de entrada e saída para manter a presión da sala preto do neutro. Cando o caudal de entrada e saída non está equilibrado, a envolvente do edificio fai fugas silenciosas, aspirando aire non tratado a través de fendas e espallando contaminación entre zonas.
Por que os talleres pechados requiren caudais de entrada e saída iguais
Que fai o desequilibrio de presión no interior dun taller pechado
Un ventilador industrial de inclinación inversa gaña o seu lugar no momento en que unha instalación intenta manter condicións estables detrás de paredes herméticas. A presión negativa atrae po exterior e aire húmido cara ao interior a través de cada fenda, mentres que a presión positiva expulsa néboa oleosa cara a oficinas adxacentes e salas de control. Ningún destes estados é aceptable nin para a calidade do produto nin para o conforto dos traballadores. O primeiro sinal é, con frecuencia, unha porta que se abre soa ou unha sensación pegajosa preto das xanelas de paso. Se se deixa sen intervención, o desequilibrio agrávase conforme os filtros se obstrúen e as compuertas se desprazan, polo que a configuración orixinal do ventilador xa non corresponde á carga real. Por tanto, o planeamento da ventilación en talleres debe tratar o aire de entrada e o aire de saída como un sistema acoplado, e non como dúas tarefas separadas.
Como a infiltración e a dispersión de gases aumentan os custos operativos
A infiltración descontrolada anula o obxectivo da ventilación mecánica. O aire de reposición que entra polas fugas evita calquera filtración e acondicionamento, polo que a instalación de calefacción e refrigeración ten que traballar máis para compensar. Ao mesmo tempo, a dispersión de fumes transporta fume de soldadura ou vapores de disolventes a zonas limpas de montaxe, o que obriga a cambiar os filtros con máis frecuencia e a realizar tarefas adicionais de limpeza. A eficiencia enerxética diminúe porque o sistema se opón a si mesmo: os ventiladores de impulsión empujan, os ventiladores de extracción tiran e as fugas intermedias desperdician ambos fluxos. Un ventilador industrial de inclinación inversa tanto no lado de impulsión como no de extracción forma un par equilibrado cuxas curvas se seguen mutuamente, mantendo así o edificio preto do estado neutro sen intervención manual constante.
Como un ventilador industrial de inclinación inversa manteñen un volume estable
O rodet de inclinación inversa e a potencia non sobrecargable
O corazón da máquina é o impulsor inclinado cara atrás, cuxas paletas curvas miran cara fóra da rotación. Esta xeometría crea unha curva de potencia non sobrecargable: ao aumentar a presión estática, a potencia absorbida alcanza un pico e despois diminúe en vez de subir sen límite. Un ventilador centrífugo instalado deste xeito non sobrecargará o motor durante unha condición de obstrución ou estrangulamento, o que protexe o sistema de transmisión e simplifica os axustes de protección. A forma das paletas do impulsor tamén resiste a acumulación de po, mantendo o roda equilibrada e silenciosa durante longas horas de funcionamento, polo que o mantemento permanece previsible para o equipo da planta.
Volume de aire estable fronte a resistencias variables do sistema
As redes reais de condutos cambian de carácter ao longo do día. Ao cargarse os filtros e axustarse as compuertas, a resistencia do sistema varía, e un ventilador débil perde caudal precisamente cando máis se necesita. Un ventilador industrial de inclinación inversa mantén a curva plana preto do punto de funcionamento, polo que o caudal de aire permanece moito máis estable mentres a resistencia aumenta progresivamente. Sométense a probas segundo os métodos ISO 5801 para ventiladores, polo que a curva de rendemento é previsible e os enxeñeiros poden confiar en que a unidade seleccionada fornecerá o caudal nominal incluso cando un turno engade calor e partículas. É esa planicidade a que impide que as zonas limpas queden privadas de aire durante a produción máxima.
Eficiencia enerxética en carga parcial
A maioría dos talleres nunca funcionan á carga máxima deseñada en todo momento. A operación parcial é onde o impulsor inclinado cara atrás recupera o seu custo, xa que a característica non sobrecargable mantén a carga do motor nun nivel razoable cando o caudal se reduce. Un ventilador industrial de impulsor inclinado cara atrás combinado cun accionamento EC ou VFD permite que a velocidade se adapte á demanda real, mellorando aínda máis a eficiencia enerxética. As clasificacións de rendemento de ventiladores AMCA axudan aos especificadores a comparar unidades nunha base común, polo que a máquina escollida non está nin sobredimensionada nin subdimensionada a caudal parcial, e a factura de funcionamento permanece controlable ao longo do ano.
Equilibrar o fornecemento e a extracción de aire en talleres pechados
Determinación do volume de aire, a presión estática e a carga do motor
Unha boa balance comeza cun cálculo honesto da carga. Estime a taxa de captura de contaminantes, o calor a eliminar e as renovacións de aire necesarias, e despois axuste os volumes de aire de admisión e extracción para que se diferencien só uns poucos porcentos entre si. O deseñador tamén debe respectar a presión estática: se é demasiado baixa, o aire non chegará aos recantos máis afastados; se é demasiado alta, a carga do motor aumenta e as portas silban. Un ventilador industrial de ás inclinada cara atrás simplifica este cálculo porque a súa curva publicada xa amosa a rexión sen sobrecarga. As unidades marcadas co CE chegan acompañadas de datos de probas documentados, o que facilita a verificación do rendemento declarado antes da compra.
Axuste da distribución do caudal de aire e do equilibrio de presión
O equilibrio non é só un xogo de números totais; tamén importa a distribución do fluxo de aire. As rexisras de fornecemento e as entradas de extracción deben disporse de xeito que o aire limpo percorra unha traxectoria dende a entrada ata o punto de captura sen atajos. A continuación, axústase o equilibrio de presión mediante atenuadores manuais ou variadores de frecuencia, comprobando con algúns manómetros nas portas clave. É aceptable un pequeno sesgo positivo cara ás zonas limpas, sempre que se controle a vía de fuga e o aire de reposición estea filtrado. O ventilador industrial de inclinación inversa mantén o axuste estable á medida que os filtros se van cargando, polo que os intervalos de reequilibrio permanecen longos e a ventilación do taller segue sendo eficaz.
Un caso de taller: da deriva de po ao equilibrio de presión
Antecedentes, problema, solución e efecto
Un taller de mecanizado de precisión estaba pechado para manter unha temperatura constante, pero o fino pó de limaduras seguiu entrando na sala de inspección contigua. Antecedentes: a configuración orixinal empregaba un simple ventilador de extracción sen un sistema de admisión axustado, polo que o salón estaba sometido a unha forte presión negativa. Problema: o aire do pasillo, cheo de néboa de refrigerante, era aspirado a través das fendas das paredes directamente cara á zona de metroloxía, estragando as medicións. Solución: engadiuse un ventilador industrial de inclinación inversa no lado de admisión con VFD, dimensionado para seguir a extracción dentro dun 3 % e equipado con filtros lavables. Efecto: a presión equilibrada case en neutro, detívose a deriva de pó e estabilizáronse as lecturas de inspección sen aumentar o consumo enerxético.
Preguntas frecuentes
Pregunta
Que causa o desequilibrio de presión nun taller pechado?
Resposta: O desequilibrio de presión comeza cando os volumes de aire de admisión e de extracción se axustan a valores diferentes. Un simple ventilador de extracción sen aire de reposición adecuado fai que a sala entre en presión negativa, aspirando po exterior a través das fendas. A presión positiva causada por un sistema de admisión excesivo impulsa os gases tóxicos cara aos escritorios. Os filtros obstruídos, as compuertas desaxustadas e as portas con fugas acentúan progresivamente esta diferenza. Mida a presión en varias portas e, a continuación, iguale os dous fluxos dentro dunha diferenza de poucos por cento para restablecer condicións case neutras.
Pregunta
Por que un impulsor inclinado cara atrás evita a sobrecarga do motor?
Resposta: O impulsor inclinado cara atrás ten paletas que se curvan fóra da dirección de rotación, producindo unha curva de potencia non sobrecargada. Ao aumentar a presión estática, a potencia absorbida alcanza un pico e despois diminúe en vez de seguir subindo indefinidamente, polo que o motor queda protexido durante condicións de estrangulamento ou bloqueo. Un ventilador centrífugo construído con esta roda non golpeará a súa transmisión de accionamento nun punto de funcionamento incorrecto. Isto permite manter simples os axustes de protección e garante que as paletas do impulsor permanezan equilibradas e silenciosas durante moitas horas de servizo.
Pregunta
Como se equilibra, na práctica, o volume de admisión e o de extracción?
Resposta: Comece cun cálculo de carga para o calor, os gases e as renovacións de aire necesarias; a continuación, estabeleza os volumes de aire de admisión e de extracción dentro dunha diferenza de poucos por cento entre si. Respecte a presión estática para que o aire chegue ás esquinas máis afastadas sen que as portas silben. Ajuste o equilibrio de presión con atenuadores manuais ou variadores de frecuencia, comprobando os manómetros nas portas clave. Distribúa o aire de admisión e o de extracción de xeito que o aire limpo percorra unha traxectoria cara aos puntos de captura sen producir circuítos curtos, e mantén unha vía de aire exterior controlada e filtrada.
Pregunta
Pode un ventilador encargarse por si mesmo tanto da admisión como da extracción?
Resposta: Un único ventilador industrial inclinado cara atrás non pode moverse en ambas direccións á vez, pero unha unidade por fluxo proporciona un par coincidente cuxas curvas planas se seguen mutuamente ao cambiar a resistencia do sistema. Executar o fornecemento e a extracción coa mesma familia de rodetes simplifica a selección, protexe a carga do motor grazas ao seu comportamento non sobrecargable e mantén o equilibrio de presión preto do neutro. Para a maioría dos talleres pechados, esta disposición emparellada controla mellor a infiltración e a dispersión de fumos que a combinación de diferentes tipos de ventiladores.
Pregunta
Onde se debe medir a presión ao axustar o sistema?
Resposta: Colocar os manómetros en portas representativas, penetracións na parede e no límite entre zonas limpas e sucias, xa que estes puntos revelan a verdadeira diferenza de presión. Comparar as lecturas ao longo dun turno á medida que os filtros se van cargando e as compuertas se moven. Obter unha presión case neutra, permitindo só unha pequena diferenza controlada cara ás zonas limpas con aire exterior filtrado. Repetir as comprobacións despois de cada cambio de filtro e rexistrar os valores para que o reequilibrio futuro da ventilación do taller sexa rápido e baseado en evidencias.

 EN