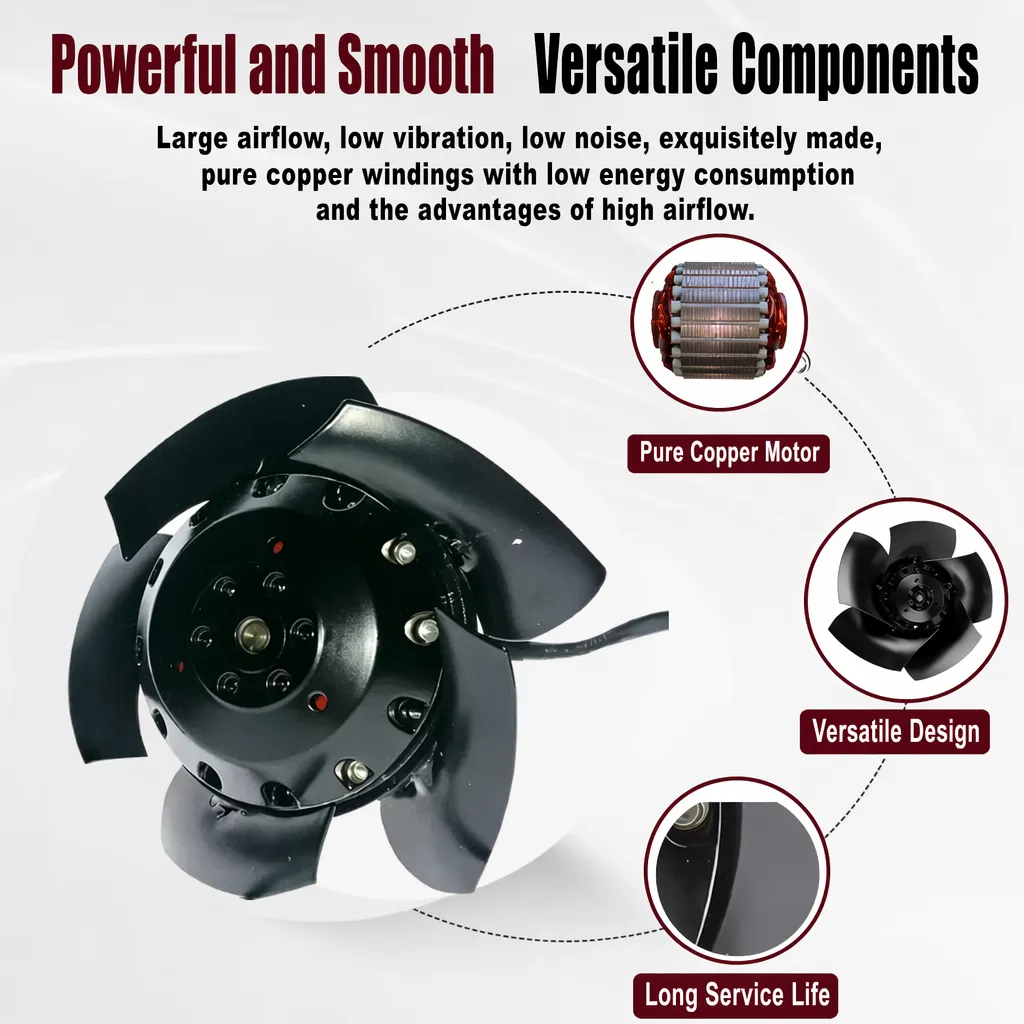
Geschlossene industrielle Werkstätten halten Hitze, Dämpfe und feine Partikel zurück, die abgeführt werden müssen, während gleichzeitig Frischluft zugeführt wird. Ein rückwärts geneigter Industriallüfter bietet Ingenieuren eine zuverlässige Möglichkeit, Zuluft und Abluft so aufeinander abzustimmen, dass der Raum nahe dem Neutraldruck bleibt. Wenn Zuluft und Abluft nicht ausgeglichen sind, entweicht die Raumluft lautlos über die Gebäudehülle, indem ungefilterte Luft durch Ritzen eindringt und Kontaminationen zwischen den Zonen verteilt werden.
Warum geschlossene Werkstätten eine abgestimmte Zuluft- und Abluftführung erfordern
Welche Auswirkungen ein Druckungleichgewicht in einer geschlossenen Werkstatt hat
Ein rückwärts geneigter Industrieventilator beweist seinen Wert, sobald eine Anlage versucht, hinter dichten Wänden konstante Bedingungen aufrechtzuerhalten. Unterdruck saugt Staub und feuchte Außenluft durch jede Lücke nach innen, während Überdruck ölhaltigen Nebel in angrenzende Büros und Leitstände treibt. Keiner dieser Zustände ist für die Produktqualität oder den Komfort der Beschäftigten akzeptabel. Das erste Anzeichen ist oft eine Tür, die sich von selbst bewegt, oder ein klebriges Gefühl in der Nähe von Durchreichefenstern. Wird das Ungleichgewicht unbehandelt gelassen, verschärft es sich mit verstopften Filtern und verrutschten Klappen – sodass die ursprüngliche Lüftereinstellung nicht mehr zur tatsächlichen Last passt. Bei der Planung der Werkstattlüftung müssen Zuluft und Abluft daher als ein gekoppeltes System und nicht als zwei getrennte Aufgaben betrachtet werden.
Wie Infiltration und Dunstausbreitung die Betriebskosten erhöhen
Ungesteuerte Infiltration untergräbt den Zweck der mechanischen Lüftung. Frischluft, die durch Undichtigkeiten eindringt, umgeht jegliche Filterung und Konditionierung, wodurch die Heiz- und Kühlanlage stärker arbeiten muss, um den Anschluss zu halten. Gleichzeitig führt die Ausbreitung von Dämpfen dazu, dass Schweißrauch oder Lösungsmitteldämpfe in saubere Montagebereiche gelangen, was häufigere Filterwechsel und zusätzliche Reinigungsarbeiten erforderlich macht. Die Energieeffizienz sinkt, weil das System gegen sich selbst arbeitet: Zuluftventilatoren drücken, Abluftventilatoren ziehen, und die Undichtigkeiten dazwischen verschwenden beide Ströme. Ein rückwärts geneigter Industriellüfter auf beiden Seiten – Zuluft und Abluft – bildet ein abgestimmtes Paar, dessen Kennlinien sich gegenseitig folgen; dadurch bleibt das Gebäude nahezu neutral, ohne dass ständige manuelle Eingriffe nötig sind.
Wie ein rückwärts geneigter Industriellüfter ein stabiles Volumen hält
Der rückwärts geneigte Laufrad und die nicht überschreitende Leistung
Das Herz des Geräts ist das rückwärts geneigte Laufrad, dessen gekrümmte Schaufeln sich von der Drehrichtung abwenden. Diese Geometrie erzeugt eine nicht überlastende Leistungskurve: Wenn der statische Druck steigt, erreicht die aufgenommene Leistung ein Maximum und fällt anschließend statt unbegrenzt anzusteigen. Ein so ausgelegter Radialgebläse läuft bei blockierter oder gedrosselter Betriebsbedingung nicht gegen den Motor an, wodurch der Antriebsstrang geschützt und die Schutzeinstellungen vereinfacht werden. Die Form der Laufradschaufeln verhindert zudem Staubablagerungen, sodass das Rad auch bei langen Laufzeiten ausgewuchtet und geräuscharm bleibt; dadurch bleibt der Wartungsaufwand für das Anlagenteam vorhersehbar.
Stabile Luftmenge bei wechselndem Systemwiderstand
Reale Luftkanalnetzwerke ändern ihren Charakter im Laufe des Tages. Während Filter verstopfen und Klappen sich anpassen, schwankt der Systemwiderstand – und ein schwacher Lüfter verliert genau dann an Fördermenge, wenn sie am dringendsten benötigt wird. Ein industrielles Radialgebläse mit rückwärts geneigten Schaufeln hält die Kennlinie nahe dem Betriebspunkt flach, sodass die Luftfördermenge weitaus stabiler bleibt, während der Widerstand langsam ansteigt. Gemäß den ISO-5801-Prüfverfahren für Gebläse getestet, ist die Leistungskennlinie vorhersagbar, und Ingenieure können darauf vertrauen, dass die ausgewählte Einheit auch dann den angegebenen Volumenstrom liefert, wenn durch einen Schichtwechsel mehr Wärme und Partikel in das System gelangen. Diese Flachheit verhindert, dass Reinräume während der Spitzenproduktion unterversorgt werden.
Energieeffizienz bei Teillast
Die meisten Werkstätten laufen nicht ständig mit voller Auslegungsleistung. Im Teillastbetrieb amortisiert sich das rückwärts geneigte Laufrad, da die nicht-überlastende Kennlinie die Motorlast bei reduziertem Volumenstrom auf einem vertretbaren Niveau hält. Ein rückwärts geneigter Industriellüfter in Kombination mit einem EC-Antrieb oder einem Drehzahlregler (VFD) ermöglicht es, die Drehzahl an die tatsächliche Nachfrage anzupassen – wodurch der Energieverbrauch weiter sinkt. Die AMCA-Lüfterleistungsdaten helfen Planern, Geräte auf einer einheitlichen Grundlage zu vergleichen; so wird sichergestellt, dass die gewählte Maschine im Teillastbetrieb weder überdimensioniert noch unterversorgt ist und die Betriebskosten das ganze Jahr über kalkulierbar bleiben.
Ausgleich von Zuluft und Abluft in geschlossenen Werkstätten
Bemessung von Luftvolumen, statischem Druck und Motorlast
Eine gute Luftbilanz beginnt mit einer ehrlichen Lastberechnung. Schätzen Sie die Schadstoffabscheiderate, die abzuführende Wärme und die erforderlichen Luftwechsel ab, und stellen Sie dann das zugeführte und das abgeführte Luftvolumen auf wenige Prozent zueinander ein. Der Planer muss zudem den statischen Druck beachten: Zu wenig Druck führt dazu, dass die Luft nicht in entlegene Ecken gelangt; zu viel Druck erhöht die Motorlast und verursacht Pfeiftöne an Türen. Ein rückwärts geneigter Industriellüfter vereinfacht diese Berechnung, da seine veröffentlichte Kennlinie bereits den nicht-überlastenden Bereich zeigt. CE-gekennzeichnete Geräte werden mit dokumentierten Prüfdaten geliefert, sodass die deklarierte Leistung vor dem Kauf leicht bestätigt werden kann.
Luftstromverteilung und Druckbilanz abstimmen
Gleichgewicht ist nicht nur eine Frage der Gesamtzahlen; auch die Luftstromverteilung spielt eine entscheidende Rolle. Zuluftgitter und Abluftöffnungen müssen so angeordnet sein, dass saubere Luft vom Einlass bis zur Erfassungsstelle strömt, ohne Kurzschlüsse zu bilden. Das Druckgleichgewicht wird anschließend mittels manueller Klappen oder frequenzgesteuerter Antriebe justiert – Kontrollen erfolgen mit wenigen Manometern an ausgewählten Türen. Eine geringfügige positive Druckdifferenz zugunsten der sauberen Bereiche ist zulässig, sofern der Leckweg kontrolliert ist und die Zusatzluft gefiltert wird. Der rückwärts geneigte Industrieventilator sorgt dafür, dass die Justierung stabil bleibt, während sich die Filter zusetzen; dadurch bleiben die Intervalle für eine erneute Abstimmung lang, und die Werkstattlüftung bleibt wirksam.
Ein Werkstatt-Beispiel: Vom Staubtreiben zum Druckausgleich
Hintergrund, Problem, Lösung und Wirkung
Eine Präzisionsbearbeitungswerkstatt war geschlossen konzipiert, um eine konstante Temperatur zu gewährleisten; dennoch drang feiner Spanstaub immer wieder in den benachbarten Prüfraum ein. Hintergrund: Die ursprüngliche Anlage verwendete einen einfachen Abluftventilator ohne zugehörige Zuluft, wodurch die Halle unter starkem Unterdruck stand. Problem: Die Luft aus dem Flur – voller Kühlmitteldampf – wurde durch Fugen in der Wand direkt in den Messtechnikbereich gesaugt und beeinträchtigte so die Messergebnisse. Lösung: Auf der Zuluftseite wurde ein industrieller Radialventilator mit rückwärts geneigten Schaufeln sowie einem Drehzahlregler (VFD) installiert; seine Leistung war so ausgelegt, dass sie die Abluftleistung innerhalb von 3 Prozent verfolgte, und er war mit waschbaren Filtern ausgestattet. Wirkung: Der Druck wurde nahezu neutral ausgeglichen, der Staubeintrag hörte auf, und die Prüfergebnisse stabilisierten sich – ohne dass der Energieverbrauch stieg.
Häufig gestellte Fragen
Frage
Was verursacht ein Druckungleichgewicht in einer geschlossenen Werkstatt?
Antwort: Ein Druckungleichgewicht entsteht, sobald die Zuluft- und Abluftvolumina auf unterschiedliche Werte eingestellt werden. Ein einfacher Abluftventilator ohne abgestimmte Frischluftzufuhr saugt den Raum in einen Unterdruck, wodurch Staub von außen durch Spalten eindringt. Ein Überdruck durch zu große Zuluftvolumina drückt Abgase in Büros hinein. Verstopfte Filter, verrutschte Klappen und undichte Türen verschärfen die Diskrepanz im Laufe der Zeit. Messen Sie den Druck an mehreren Türen und passen Sie beide Luftströme auf einige Prozent zueinander an, um nahezu neutrale Bedingungen wiederherzustellen.
Frage
Warum vermeidet ein rückwärts geneigtes Laufrad eine Motorüberlastung?
Antwort: Das rückwärts geneigte Laufrad besitzt Schaufeln, die sich von der Drehrichtung wegkrümmen und dadurch eine nicht überschreitende Leistungskennlinie erzeugen. Wenn der statische Druck steigt, erreicht die aufgenommene Leistung ein Maximum und fällt anschließend statt stetig anzusteigen – so ist der Motor bei gedrosselten oder blockierten Betriebszuständen geschützt. Ein radialer Gebläsebaukasten mit diesem Laufrad schlägt seine Antriebskomponenten am falschen Arbeitspunkt nicht in Resonanz. Dadurch bleiben die Schutzeinstellungen einfach, und das Laufrad bleibt über lange Betriebsstunden hinweg ausgewogen und geräuscharm.
Frage
Wie wird die Zuluft- und Abluftmenge in der Praxis ausgeglichen?
Antwort: Beginnen Sie mit einer Lastberechnung für Wärme, Rauch und erforderliche Luftwechsel, dann stellen Sie das Zuluft- und Abluftvolumen auf wenige Prozent genau aufeinander ab. Achten Sie auf den statischen Druck, damit die Luft auch in entfernte Ecken gelangt, ohne dass Türen pfeifen. Stellen Sie das Druckgleichgewicht mit manuellen Dämpfern oder frequenzgeregelten Antrieben ein und überprüfen Sie die Manometer an wichtigen Türen. Planen Sie Zuluft- und Abluftführung so, dass saubere Luft zu den Erfassungspunkten strömt, ohne Kurzschlüsse zu verursachen, und sorgen Sie für einen kontrollierten, gefilterten Frischluftzufuhrpfad.
Frage
Kann ein einziger Gebläse sowohl Zuluft als auch Abluft eigenständig bewältigen?
Antwort: Ein einzelner rückwärts geneigter Industriallüfter kann nicht gleichzeitig in beide Richtungen fördern; jedoch liefert eine Einheit pro Luftstrom ein abgestimmtes Paar, dessen flache Kennlinien sich bei Änderungen des Systemwiderstands gegenseitig verfolgen. Der Betrieb von Zuluft und Abluft mit derselben Laufradfamilie vereinfacht die Auslegung, schützt die Motorbelastung durch nicht-überlastendes Verhalten und hält das Druckgleichgewicht nahe dem Neutralpunkt. Für die meisten geschlossenen Werkstätten steuert diese gepaarte Anordnung Infiltration und Dampfausbreitung besser als die Kombination verschiedener Lüftertypen.
Frage
Wo sollte der Druck gemessen werden, wenn das System justiert wird?
Antwort: Stellen Sie Manometer an repräsentativen Türen, Wanddurchführungen und an der Grenze zwischen sauberen und schmutzigen Zonen auf, da diese den tatsächlichen Druckgradienten anzeigen. Vergleichen Sie die Messwerte während einer Schicht, während sich Filter zusetzen und Dämpfer sich bewegen. Ziel ist ein nahezu neutraler Druck mit nur einer geringen, kontrollierten Neigung zugunsten der sauberen Bereiche unter Verwendung gefilterter Frischluft. Wiederholen Sie die Prüfungen nach jedem Filterwechsel und dokumentieren Sie die Werte, damit eine zukünftige Neuauslegung der Werkstattlüftung schnell und evidenzbasiert erfolgen kann.

 EN