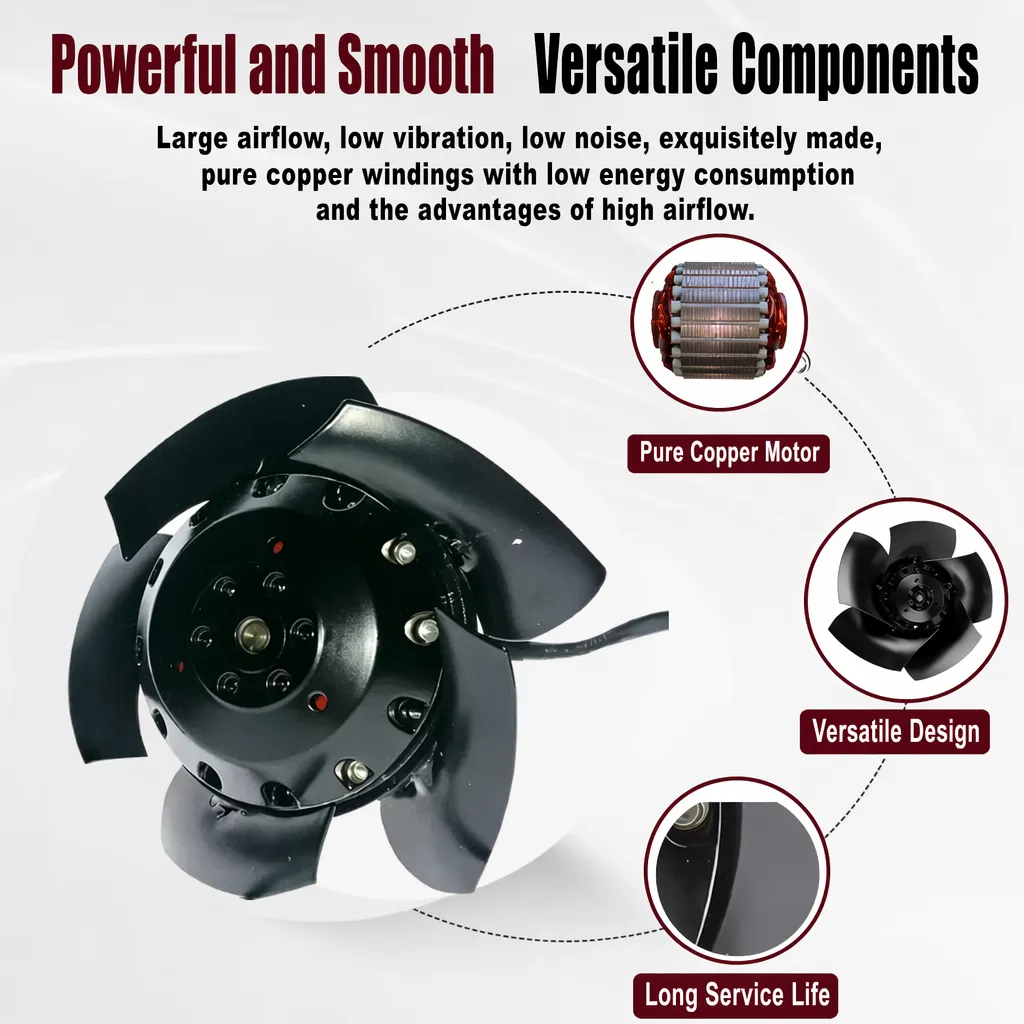
Les ateliers industriels fermés retiennent la chaleur, les fumées et les particules fines, qui doivent être évacuées tandis que de l’air frais est introduit. Un ventilateur industriel à aubes inclinées vers l’arrière offre aux ingénieurs un moyen fiable d’ajuster les débits d’air entrant et sortant afin de maintenir une pression quasi neutre dans l’espace. Lorsque les débits d’air entrant et sortant ne sont pas équilibrés, l’enveloppe du bâtiment fuit silencieusement, faisant pénétrer de l’air non traité par les fissures et propageant la contamination entre les zones.
Pourquoi les ateliers fermés exigent un débit d’air entrant et sortant parfaitement ajusté
Conséquences d’un déséquilibre de pression dans un atelier fermé
Un ventilateur industriel à aubes inclinées vers l’arrière justifie pleinement sa présence dès qu’un établissement cherche à maintenir des conditions stables derrière des parois étanches. Une pression négative attire la poussière extérieure et l’air humide à travers chaque interstice, tandis qu’une pression positive propulse des brouillards huileux vers les bureaux et salles de commande adjacents. Aucun de ces deux états n’est acceptable, ni pour la qualité des produits ni pour le confort des travailleurs. Le premier signe en est souvent une porte qui s’ouvre ou se ferme d’elle-même, ou une sensation de moiteur près des fenêtres de passage. Si l’on ne corrige pas ce déséquilibre, il s’aggrave avec le temps : les filtres se bouche, les registres dérivent, et le réglage initial du ventilateur ne correspond plus à la charge réelle. La planification de la ventilation d’un atelier doit donc considérer l’alimentation et l’extraction comme un seul système couplé, et non comme deux tâches distinctes.
Comment l’infiltration et la propagation des fumées augmentent les coûts d’exploitation
Une infiltration incontrôlée annule l’objectif de la ventilation mécanique. L’air de renouvellement qui pénètre par des fuites évite tout filtrage et toute régulation, ce qui oblige l’installation de chauffage et de climatisation à fournir davantage d’efforts pour rattraper le retard. Parallèlement, la dispersion des émanations transporte les fumées de soudage ou les vapeurs de solvant vers les zones d’assemblage propres, imposant des remplacements de filtres plus fréquents et une main-d’œuvre supplémentaire pour le nettoyage. Le rendement énergétique diminue, car le système travaille contre lui-même : les ventilateurs d’insufflation poussent, les ventilateurs d’extraction tirent, et les fuites intermédiaires gaspillent les deux flux. Un ventilateur industriel à aubes inclinées vers l’arrière, installé tant sur le côté insufflation que sur le côté extraction, forme une paire équilibrée dont les courbes caractéristiques se suivent précisément, maintenant ainsi le bâtiment près de la neutralité sans intervention manuelle constante.
Comment un ventilateur industriel à aubes inclinées vers l’arrière maintient un débit stable
La roue à aubes inclinées vers l’arrière et la puissance non-surchargeable
Le cœur de la machine est l’impulseur à aubes inclinées vers l’arrière, dont les aubes incurvées sont orientées dans le sens opposé à la rotation. Cette géométrie produit une courbe de puissance non surchargeable : lorsque la pression statique augmente, la puissance absorbée atteint un pic puis diminue au lieu d’augmenter indéfiniment. Un ventilateur centrifuge conçu de cette manière n’entraîne pas de surcharge mécanique (« hammering ») du moteur en cas de blocage ou de rétrécissement du débit, ce qui protège la chaîne cinématique et simplifie les réglages de protection. La forme des aubes de l’impulseur limite également l’accumulation de poussière, préservant l’équilibre et le silence de la roue même après de longues périodes de fonctionnement, ce qui rend la maintenance prévisible pour l’équipe d’exploitation.
Débit d’air stable face à des résistances système variables
Les réseaux de conduits réels changent de comportement au cours de la journée. À mesure que les filtres se chargent et que les registres s’ajustent, la résistance du système varie, et un ventilateur faible perd précisément son débit au moment où celui-ci est le plus nécessaire. Un ventilateur industriel à aubes inclinées vers l’arrière maintient une courbe de performance plate autour du point de fonctionnement, ce qui permet de conserver un débit d’air nettement plus stable lorsque la résistance augmente progressivement. Testé selon les méthodes ISO 5801 pour les ventilateurs, ce ventilateur offre une courbe de performance prévisible : les ingénieurs peuvent compter sur l’unité sélectionnée pour délivrer le débit nominal, même lorsque des conditions changeantes — comme une augmentation de chaleur et de particules liée à un changement de poste — surviennent. Cette platitude de la courbe est justement ce qui empêche les zones propres d’être privées d’air pendant les pics de production.
Efficacité énergétique à charge partielle
La plupart des ateliers ne fonctionnent jamais en continu à leur charge nominale maximale. Le fonctionnement partiel est le domaine où l’aube inclinée vers l’arrière justifie son coût, car sa caractéristique non-surchargeable maintient la charge du moteur à un niveau raisonnable même à débit réduit. Un ventilateur industriel à aubes inclinées vers l’arrière couplé à un variateur de fréquence (VFD) ou à un moteur EC permet d’ajuster la vitesse en temps réel à la demande effective, améliorant ainsi davantage le rendement énergétique. Les classifications AMCA des performances des ventilateurs aident les prescripteurs à comparer les équipements sur une base commune, afin que la machine retenue ne soit ni surdimensionnée ni sous-alimentée en régime partiel, et que la facture énergétique reste maîtrisée tout au long de l’année.
Équilibrer les débits d’air entrant et sortant dans les ateliers fermés
Dimensionnement du débit d’air, de la pression statique et de la charge du moteur
Un bon équilibre commence par un calcul honnête de la charge. Estimez le taux de capture des contaminants, la chaleur à évacuer et le nombre de renouvellements d’air requis, puis réglez les débits d’air soufflé et d’air extrait à quelques pour cent l’un de l’autre. Le concepteur doit également respecter la pression statique : trop faible, et l’air n’atteindra pas les coins les plus éloignés ; trop élevée, et la charge du moteur augmente tandis que les portes sifflent. Une soufflante industrielle à aubes inclinées vers l’arrière simplifie ce calcul, car sa courbe publiée indique déjà la zone non surchargeable. Les unités marquées CE sont livrées avec des données d’essai documentées, ce qui facilite la vérification des performances déclarées avant l’achat.
Ajustement de la répartition du débit d’air et de l’équilibre des pressions
L’équilibre ne se résume pas uniquement à un jeu de chiffres globaux ; la répartition du débit d’air est tout aussi essentielle. Les bouches de soufflage et les prises d’air d’extraction doivent être disposées de façon à ce que l’air propre circule depuis les prises d’air jusqu’aux points de captage, sans court-circuit. L’équilibre des pressions est ensuite ajusté à l’aide de registres manuels ou d’onduleurs de fréquence, en vérifiant à l’aide de quelques manomètres placés aux niveaux des portes stratégiques. Une légère surpression dans les zones propres est acceptable, à condition que le chemin des fuites soit maîtrisé et que l’air neuf soit filtré. La turbine industrielle à aubes inclinées vers l’arrière maintient cet ajustement stable même lorsque les filtres se chargent, ce qui allonge les intervalles de rééquilibrage et garantit une ventilation efficace de l’atelier.
Un cas pratique en atelier : de la dérive des poussières à l’équilibre des pressions
Contexte, problème, solution et résultats
Un atelier d’usinage de précision fonctionnait en environnement clos afin de maintenir une température stable, mais des particules fines de copeaux continuaient de pénétrer dans la salle d’inspection adjacente. Contexte : l’installation initiale utilisait un simple ventilateur d’extraction sans système d’admission associé, ce qui plaçait l’atelier en forte dépression. Problème : l’air du couloir, chargé d’aérosols de liquide de coupe, était aspiré à travers les interstices des murs directement vers la zone de métrologie, faussant les mesures. Solution : un ventilateur industriel à aubes arrière inclinées a été ajouté côté admission, équipé d’un variateur de fréquence (VFD), dimensionné pour suivre le débit d’extraction à ± 3 % près et doté de filtres lavables. Résultat : la pression s’est stabilisée près de la neutralité, la dérive des poussières a cessé et les relevés d’inspection se sont stabilisés, sans augmentation de la consommation énergétique.
Questions fréquemment posées
Question
Quelle est la cause d’un déséquilibre de pression dans un atelier clos ?
Réponse : Le déséquilibre de pression commence lorsque les débits d’air soufflé et d’air extrait sont réglés à des valeurs différentes. Un simple ventilateur d’extraction, sans air neuf compensatoire adapté, entraîne une dépression dans la pièce, ce qui aspire la poussière extérieure par les interstices. Une surpression due à un débit d’air soufflé excessif pousse les effluents vers les bureaux. Des filtres obstrués, des registres déréglés et des portes étanches défectueuses aggravent progressivement cet écart. Mesurez la pression à plusieurs portes, puis ajustez les deux flux à quelques pour cent près afin de rétablir des conditions quasi neutres.
Question
Pourquoi une roue à aubes inclinées vers l’arrière évite-t-elle la surcharge du moteur ?
Réponse : La roue à aubes inclinées vers l’arrière possède des aubes qui s’incurvent dans le sens opposé à la rotation, produisant ainsi une courbe de puissance non surchargeable. Lorsque la pression statique augmente, la puissance absorbée atteint un pic puis diminue au lieu de croître indéfiniment, ce qui protège le moteur en cas de réduction du débit ou de blocage. Un ventilateur centrifuge équipé de cette roue ne soumet pas son entraînement à des chocs mécaniques lors d’un point de fonctionnement inadéquat. Cela permet de maintenir des réglages de protection simples et assure un équilibre ainsi qu’un fonctionnement silencieux des aubes de la roue pendant de longues périodes de service.
Question
Comment équilibrer concrètement les débits d’amenée et d’extraction ?
Réponse : Commencez par un calcul de charge pour la chaleur, les fumées et les renouvellements d’air requis, puis définissez les débits d’air soufflé et extrait à quelques pour cent l’un de l’autre. Respectez la pression statique afin que l’air atteigne les coins éloignés sans provoquer de sifflement aux portes. Ajustez l’équilibre des pressions à l’aide de registres manuels ou d’entraînements à fréquence variable, en vérifiant les manomètres aux portes clés. Disposez les bouches de soufflage et d’extraction de façon à ce que l’air propre balaye l’espace jusqu’aux points de captage sans court-circuit, et assurez un trajet d’air neuf contrôlé et filtré.
Question
Un seul ventilateur peut-il assurer à lui seul les fonctions de soufflage et d’extraction ?
Réponse : Un ventilateur industriel à aubes inclinées vers l’arrière ne peut pas tourner dans les deux sens simultanément, mais l’installation d’une unité par flux permet d’obtenir une paire équilibrée dont les courbes de rendement plates suivent l’une l’autre lorsque la résistance du système varie. Faire fonctionner les flux d’air neuf et d’air vicié avec des roues appartenant à la même famille simplifie le choix, protège la charge du moteur grâce à un comportement non surchargeable et maintient l’équilibre des pressions proche de la neutralité. Pour la plupart des ateliers fermés, cette disposition appariée contrôle mieux l’infiltration d’air et la propagation des fumées que la combinaison de types de ventilateurs différents.
Question
Où mesurer la pression lors du réglage du système ?
Réponse : Installer des manomètres sur des portes représentatives, aux traversées murales et à la frontière entre les zones propres et sales, car ces emplacements révèlent le véritable déséquilibre de pression. Comparer les mesures au cours d’un poste de travail, à mesure que les filtres se chargent et que les registres se déplacent. Viser une pression quasi neutre, autorisant uniquement un faible déséquilibre contrôlé en faveur des zones propres, avec de l’air neuf filtré. Répéter ces vérifications après chaque changement de filtre et consigner les valeurs afin que tout rééquilibrage futur de la ventilation de l’atelier reste rapide et fondé sur des données probantes.

 EN