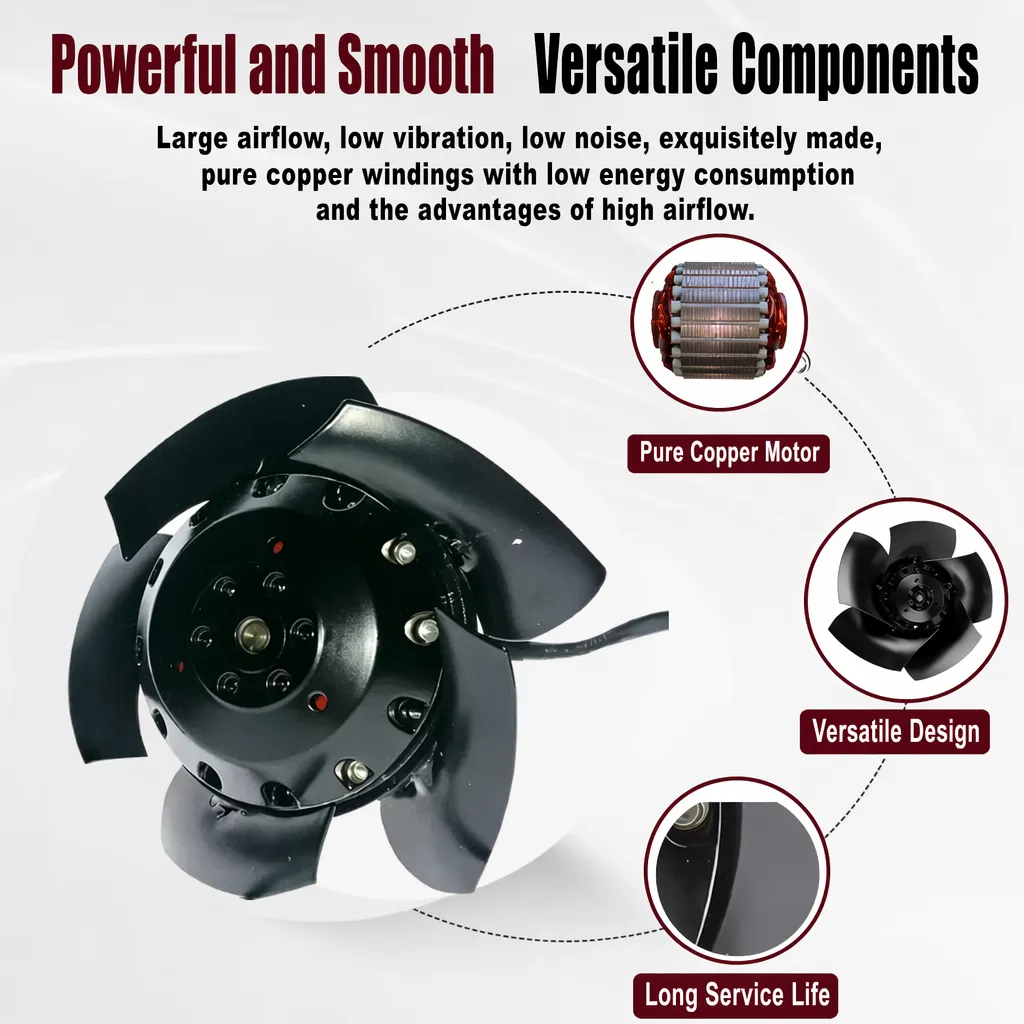
Los talleres industriales cerrados acumulan calor, humos y partículas finas que deben extraerse mientras se introduce aire fresco. Un ventilador industrial de inclinación inversa ofrece a los ingenieros una solución fiable para igualar los caudales de admisión y extracción, manteniendo así la presión del recinto cerca del valor neutro. Cuando la admisión y la extracción no están equilibradas, la envolvente del edificio pierde aire de forma silenciosa, introduciendo aire sin tratar a través de grietas y propagando contaminantes entre zonas.
Por qué los talleres cerrados exigen caudales de admisión y extracción equilibrados
Qué provoca un desequilibrio de presión en el interior de un taller cerrado
Un ventilador industrial de inclinación inversa justifica su presencia en el instante en que una instalación intenta mantener condiciones estables detrás de paredes selladas. La presión negativa atrae hacia el interior polvo y aire húmedo del exterior a través de cualquier grieta, mientras que la presión positiva expulsa niebla aceitosa hacia oficinas adyacentes y salas de control. Ninguno de estos estados es aceptable ni para la calidad del producto ni para la comodidad de los trabajadores. El primer indicio suele ser una puerta que se mueve sola o una sensación pegajosa cerca de ventanas de paso. Si se deja sin atención, el desequilibrio aumenta a medida que los filtros se obstruyen y las compuertas se desvían, por lo que la configuración original del ventilador ya no coincide con la carga real. Por tanto, la planificación de la ventilación en talleres debe considerar la admisión y la extracción como un sistema acoplado único, y no como dos tareas independientes.
Cómo la infiltración y la dispersión de humos elevan los costos operativos
La infiltración incontrolada anula el propósito de la ventilación mecánica. El aire de reposición que entra por fugas evita cualquier filtración y acondicionamiento, por lo que la instalación de calefacción y refrigeración debe trabajar más para compensar. Al mismo tiempo, la dispersión de humos transporta humo de soldadura o vapores de disolvente hacia zonas limpias de montaje, lo que obliga a cambiar los filtros con mayor frecuencia y a realizar tareas adicionales de limpieza. La eficiencia energética disminuye porque el sistema trabaja en contra de sí mismo: los ventiladores de impulsión empujan, los ventiladores de extracción tiran y las fugas intermedias desperdician ambos esfuerzos. Un ventilador industrial de inclinación inversa tanto en el lado de impulsión como en el de extracción forma un par equilibrado cuyas curvas se siguen mutuamente, manteniendo así el edificio cerca del estado neutro sin necesidad de intervención manual constante.
Cómo un ventilador industrial de inclinación inversa mantiene un caudal estable
El rodete de inclinación inversa y la potencia no sobrecargable
El corazón de la máquina es el impulsor inclinado hacia atrás, cuyas palas curvas apuntan en sentido opuesto a la rotación. Esta geometría genera una curva de potencia no sobrecargable: a medida que la presión estática aumenta, la potencia absorbida alcanza un pico y luego disminuye, en lugar de seguir ascendiendo sin límite. Un soplante centrífugo configurado de esta manera no sobrecargará el motor en condiciones de obstrucción o estrangulamiento, lo que protege el tren de transmisión y simplifica los ajustes de protección. Además, la forma de las palas del impulsor resiste la acumulación de polvo, manteniendo el equilibrado y el silencio de la rueda durante largas horas de funcionamiento, de modo que el mantenimiento sigue siendo predecible para el equipo de planta.
Volumen de aire estable frente a resistencias variables del sistema
Las redes reales de conductos cambian de comportamiento a lo largo del día. A medida que los filtros se saturan y las compuertas se ajustan, la resistencia del sistema varía, y un ventilador débil pierde caudal justo cuando más se necesita. Un ventilador industrial de paletas inclinadas hacia atrás mantiene plana la curva cerca del punto de operación, por lo que el caudal de aire permanece mucho más estable a medida que la resistencia aumenta gradualmente. Sometido a pruebas según los métodos ISO 5801 para ventiladores, su curva de rendimiento es predecible, y los ingenieros pueden confiar en que la unidad seleccionada entregará el caudal nominal incluso cuando un turno adicional incremente el calor y las partículas. Esa planicidad es lo que evita que las zonas limpias queden desprovistas de aire durante la producción máxima.
Eficiencia energética a carga parcial
La mayoría de los talleres nunca funcionan a plena carga de diseño en todo momento. La operación parcial es donde el impulsor inclinado hacia atrás recupera su costo, ya que su característica no sobrecargable mantiene la carga del motor razonable a caudales reducidos. Un ventilador industrial de impulsor inclinado hacia atrás combinado con un accionamiento EC o un variador de frecuencia (VFD) permite ajustar la velocidad a la demanda real, mejorando aún más la eficiencia energética. Las calificaciones de rendimiento de ventiladores AMCA ayudan a los especificadores a comparar unidades sobre una base común, de modo que la máquina seleccionada no quede sobredimensionada ni subalimentada a caudal parcial, y la factura operativa se mantenga controlable durante todo el año.
Equilibrar suministro y extracción en talleres cerrados
Dimensionamiento del volumen de aire, la presión estática y la carga del motor
Un buen equilibrio comienza con un cálculo honesto de la carga. Estime la tasa de captura de contaminantes, el calor que debe eliminarse y los cambios de aire requeridos; luego, ajuste los volúmenes de aire de suministro y de extracción para que difieran entre sí en apenas unos pocos por ciento. El diseñador también debe respetar la presión estática: demasiado poca y el aire no llegará a las esquinas más alejadas; demasiado alta y la carga del motor aumentará y las puertas silbarán. Un ventilador industrial de paletas inclinadas hacia atrás simplifica este cálculo, ya que su curva publicada ya muestra la región sin sobrecarga. Las unidades marcadas CE se entregan con datos de ensayo documentados, lo que facilita la verificación del rendimiento declarado antes de la compra.
Ajuste de la distribución del caudal de aire y del equilibrio de presión
El equilibrio no es solo una cuestión de cifras totales; la distribución del caudal de aire también es fundamental. Las rejillas de impulsión y las bocas de extracción deben disponerse de modo que el aire limpio fluya desde la boca de entrada hasta el punto de captura sin producir cortocircuitos. A continuación, se ajusta el equilibrio de presión mediante compuertas manuales o variadores de frecuencia, comprobando con unos pocos manómetros en puertas clave. Un ligero sesgo positivo hacia las zonas limpias es aceptable, siempre que la trayectoria de fugas esté controlada y el aire de reposición esté filtrado. El ventilador industrial de paletas inclinadas hacia atrás mantiene el ajuste estable a medida que los filtros se cargan, por lo que los intervalos de reequilibrado permanecen largos y la ventilación del taller sigue siendo eficaz.
Un caso práctico en un taller: de la deriva de polvo al equilibrio de presión
Antecedentes, problema, solución y efecto
Un taller de mecanizado de precisión funcionaba en un espacio cerrado para mantener una temperatura constante, pero el fino polvo de viruta seguía filtrándose hacia la sala de inspección contigua. Antecedentes: la configuración original utilizaba un simple ventilador de extracción sin un sistema de admisión coordinado, por lo que el taller se encontraba bajo una fuerte presión negativa. Problema: el aire del pasillo, cargado con niebla de refrigerante, era succionado a través de las grietas en las paredes directamente hacia el área de metrología, alterando las mediciones. Solución: se instaló un ventilador industrial de paletas curvadas hacia atrás en el lado de admisión, equipado con un variador de frecuencia (VFD), dimensionado para seguir la extracción dentro de un margen del 3 % y provisto de filtros lavables. Resultado: la presión se equilibró cerca de cero, cesó la deriva de polvo y las lecturas de inspección se estabilizaron sin incrementar el consumo energético.
Preguntas frecuentes
Pregunta
¿Qué causa un desequilibrio de presión en un taller cerrado?
Respuesta: El desequilibrio de presión comienza cuando los volúmenes de aire de suministro y de extracción se ajustan a valores distintos. Un ventilador de extracción simple, sin aire de reposición equilibrado, genera presión negativa en la habitación, lo que provoca la entrada de polvo exterior a través de las grietas. Por su parte, una presión positiva causada por un sistema de suministro sobredimensionado empuja los humos hacia las oficinas. Los filtros obstruidos, las compuertas desalineadas y las puertas con fugas agravan progresivamente esta diferencia. Mida la presión en varias puertas y luego iguale ambos flujos dentro de unos pocos por cientos para restablecer condiciones cercanas a la neutralidad.
Pregunta
¿Por qué un impulsor inclinado hacia atrás evita la sobrecarga del motor?
Respuesta: El rodete de inclinación inversa tiene álabes que se curvan alejándose de la dirección de rotación, generando una curva de potencia no sobrecargable. A medida que la presión estática aumenta, la potencia absorbida alcanza un pico y luego disminuye, en lugar de seguir ascendiendo indefinidamente; así, el motor queda protegido durante condiciones de estrangulamiento o bloqueo. Un ventilador centrífugo construido con esta rueda no someterá a golpes bruscos su tren de transmisión en puntos operativos inadecuados. Esto permite mantener simples los ajustes de protección y conservar el equilibrio y la silenciosidad de los álabes del rodete durante largas horas de servicio.
Pregunta
¿Cómo se equilibra, en la práctica, el volumen de suministro y el de extracción?
Respuesta: Comience con un cálculo de carga para calor, humos y cambios de aire requeridos; luego, establezca los volúmenes de aire de suministro y extracción dentro de unos pocos por ciento entre sí. Respete la presión estática para que el aire llegue a las esquinas más alejadas sin causar silbidos en las puertas. Ajuste el equilibrio de presión mediante compuertas manuales o variadores de frecuencia, verificando los manómetros en las puertas clave. Diseñe las redes de suministro y extracción de modo que el aire limpio fluya hacia los puntos de captura sin cortocircuitos, y mantenga una trayectoria controlada y filtrada de aire de reposición.
Pregunta
¿Puede un solo ventilador manejar por sí mismo tanto el suministro como la extracción?
Respuesta: Un ventilador industrial de inclinación inversa individual no puede moverse en ambas direcciones simultáneamente, pero una unidad por corriente proporciona un par coincidente cuyas curvas planas se siguen mutuamente a medida que cambia la resistencia del sistema. Hacer funcionar la admisión y la extracción con la misma familia de rodetes simplifica la selección, protege la carga del motor mediante un comportamiento no sobrecargable y mantiene el equilibrio de presión cerca de lo neutro. Para la mayoría de los talleres cerrados, esta disposición emparejada controla mejor la infiltración y la dispersión de humos que mezclar distintos tipos de ventiladores.
Pregunta
¿Dónde debe medirse la presión al ajustar el sistema?
Respuesta: Coloque los manómetros en puertas representativas, penetraciones en las paredes y el límite entre las zonas limpias y sucias, ya que estos puntos revelan el sesgo real de presión. Compare las lecturas a lo largo de un turno a medida que los filtros se cargan y las compuertas se mueven. El objetivo es una presión casi neutra, permitiendo únicamente un pequeño sesgo controlado hacia las zonas limpias mediante aire de reposición filtrado. Repita las comprobaciones tras cualquier cambio de filtro y registre los valores para que el reequilibrado futuro de la ventilación del taller sea rápido y basado en evidencia.

 EN