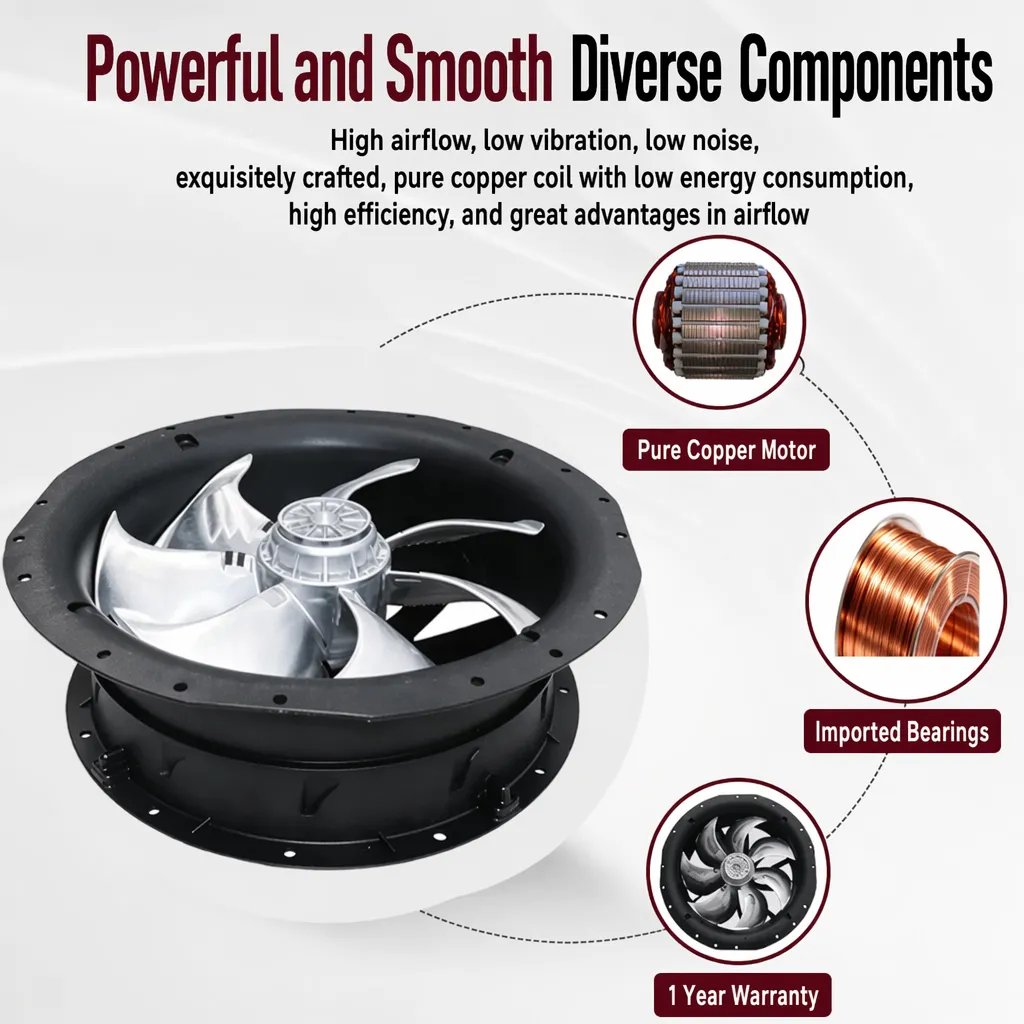
Šiluminis džiovinimas išlieka vienu energiją labiausiai sąnaudų reikalaujančių etapų specialiųjų chemikalių gamyboje. Technologiniai tarpiniai produktai, katalizatoriai, neorganiniai dažikliai ir sintetiniai pildymo medžiagų komponentai dažnai patenka į džiovinimo etapą su 30–60 % drėgmės kiekiu. Šios skystosios fazės garinimui ir pašalinimui reikia nuolatinio oro srauto tūrio.
Kai džiovinimo linija nepasiekia numatytų ciklo trukmės, gamyklos inžinieriai dažnai koncentruojasi į šildymo galios padidinimą. Tačiau pastovaus oro srauto greičio palaikymas per supakuotus produktų sluoksnius, šildymo elementų baterijas, dulkių surinktuvus ir maišų filtrus tiesiogiai priklauso nuo sistemos statinio slėgio. Specializuoto didelio slėgio centrinis ventiliatorius integravimas užtikrina reikiamą skysčio jėgą, kad drėgmę turintis dujų srautas būtų išvedamas iš sistemos be stabdymo ar garinimo našumo sumažėjimo.
Skysčių mechanika: įveikiant sistemos slėgį giliuose medžiagų sluoksniuose
Tolydus arba partijinis džiovinimo procesas veikia kaip sudėtinga pasipriešinimo sistema. Oro srautas, praeidamas per sistemą, susiduria su nuosekliais statinio slėgio nuostoliais keliuose komponentuose:
-
Šildymo šilumos mainų vamzdeliai: 200 Pa iki 500 Pa statinio nuostolio
-
Oro paskirstymo plokštės ir purkštukai: 400 Pa iki 800 Pa statinio nuostolio
-
Drėgnos medžiagos sluoksnis / skystasis lova: 1500 Pa iki 4500 Pa pasipriešinimas, priklausomai lovos gylio ir grūdelių struktūros
-
Cikloniniai separatoriai ir maišinės filtrai: 1000 Pa iki 2000 Pa pasipriešinimas
Standartiniai ašiniai ventiliatoriai arba buitiniai ištraukiamieji įrenginiai neturi reikiamų slėgio charakteristikų, kad būtų įveikti šie bendrieji sistemos nuostoliai. Patikima centrinis pramoninis ventiliatorius sukuria statinį slėgį nuo 2500 Pa iki daugiau kaip 15 000 Pa, tuo pačiu išlaikydama pastovų oro kiekį.
Per žaliavų džiovinimas , klojinio drėgmė laikui bėgant mažėja, todėl vidinė pasipriešinimo jėga nuolat kinta. Aukšto slėgio centrinių jėgos priverstinio vėdinimo įrenginių veikimo kreivė absorbuoja šiuos slėgio svyravimus su minimaliais tūriniais nuokrypiais, užtikrindama nuolatinį džiovinimo fronto judėjimą.
Oro srauto matmenų nustatymo metodika: garavimo našumo skaičiavimai
Ventiliatoriaus galios nustatymas remiantis vamzdžio skersmeniu arba senųjų įrenginių matmenimis dažnai sukelia nepakankamai galingas įrengimo sistemas. Tikslus „ cheminio džiovinimo siurblio matmenų nustatymas reikalauja visiško masės ir energijos balanso, paremto valandiniais vandens pašalinimo tikslais.
Norint nustatyti reikiamą tūrinį pajėgumą:
-
Apskaičiuoti valandinį garavimo kiekį: Nustatyti pašalinamo vandens masę remiantis pradine drėgna įkrova, tiksliniais galutiniais džiūvimo rodikliais ir bendru partijos trukme.
-
Taikyti specifinę drėgmės talpą: Pramoniniame procese naudojamas oras, veikiantis tarp 80°C ir 140°C, paprastai per kilogramą sauso oro perneša nuo 0,02 iki 0,05 kg drėgmės.
-
Apskaičiuoti bendrą oro masę ir tūrį: Nustatyti bendrą masės srautą, konvertuojant į kubinius metrus per valandą ( m³/h ) esamuoju dujų tankiu.
-
Įvertinti sistemos nuostolius: Pridėti saugos rezervus dėl ortakių trinties, šiluminio išsiplėtimo ir sistemos oro nutekėjimo.
| Veikimo parametras |
Standartinis naudmeninis ventiliatorius |
Centrinis pramoninis ventiliatorius |
Didelio slėgio centrinis ventiliatorius |
Pneumatinio pervežimo siurblys |
| Statinio slėgio diapazonas |
300–1500 Pa |
1500–3500 Pa |
3500–15000 Pa |
15000–50000 Pa |
| Tikslinė panaudojimo sritis |
Paviršiaus padėklo džiovinimas |
Skystosios lovos pirminis džiovinimas |
Giliųjų filtrų pyragų ir staigusis džiovinimas |
Tankios fazės miltelių pervežimas |
| Didžiausia leidžiama temperatūra |
Iki 80 °C |
Iki 120 °C |
Iki 250 °C (su šilumos išsisklaidymo įrenginiu) |
Iki 100 °C |
| Drėgmės pašalinimo našumas |
Žemi |
Vidmenis |
Aukšta |
Netaikoma (medžiagos pervežimas) |
| VFD suderinamumas |
Pasirinktinai |
Rekomenduojama |
Būtini |
Standartinis |
Šiluminis ir mechaninis medžiagų pasirinkimas
Padidėjusios technologinės temperatūros ir reaktyvių cheminių pėdsakų atveju reikalingos specialios konstrukcinės medžiagos ir mechaninės savybės:
-
Šilumos valdymas: Kai įrengta po technologinės įrangos šildytuvų, cheminio džiovinimo siurblio apdoroja oro srautus temperatūroje nuo 120 °C iki 180 °C. Tam reikia veleno aušinimo diskų, aukštos temperatūros sintetinio tepalo ir išorinių guolių atramų, kad būtų išvengta šiluminės degradacijos.
-
Atsparumas korozijai: Jei žaliavose yra chloridų pėdsakų, rūgščių miglos ar aktyvių tirpiklių, 316L nerūdijančiojo plieno arba pluoštiniu stiklu armuoto plastiko (FRP) volutos apdaila neleidžia stipriai paviršiaus įbrėžimams.
-
Degių dulkių apsauga: Perdirbant organinius dažiklius arba smulkius polimerų miltelius sistema turi turėti nežibčiojančius vario lydinio įleidimo žiedus, antistatinius ratukus ir išorinius sprogimui atsparius variklius, pagamintus pagal AMCA nurodymus.
Dulkių tvarkymas ir medžiagų pervežimas po procesavimo etapo
Kai drėgmės pašalinimo fazė pasiekia pusiausvyrą, apdorota medžiaga pereina į aušinimo, sijotuvo ir sandėliavimo etapus. Šiame etape specializuotas pneumatinio pervežimo siurblys perduoda išdžiovintus miltelius per pervežimo vamzdžius į sandėliavimo silos.
Naudojant vienodus varomuosius komponentus, guolių komplektus ir velenų sandarinimus tiek džiovinimo pučiamuosiuose įrenginiuose, tiek perduodamuosiuose įrenginiuose supaprastinama atsarginių dalių tvarkymo sistema visoje perdirbimo įmonėje.
Atvejo tyrimas: pigmentų filtracinės pylės džiovinimo optimizavimas
Didelė neorganinių pigmentų gamybos įmonė patyrė ilgesnius partijų džiovinimo ciklus savo pagrindinėje spaudytinės pylės linijoje.
-
Pradinė veiklos būklė: Gamybos įmonė naudojo du priekiniais lenktais mentėmis aprūpintus pučiamuosius įrenginius, kurie paduodavo orą per garais šildomą džiovinimo tunelį. Partijoms pasiekti reikiamą drėgmės kiekį reikėdavo 11 valandų, o dėl to vidurinėje dalyje likdavo nedžiovintų drėgnų vietų.
-
Inžinerinis remontas: Sistemos diagnostika parodė, kad bendras kanalų ir lovos pasipriešinimas viršijo 5200 Pa tiksliniais srautais, todėl ventiliatoriai veikė labai toli nuo senųjų ventiliatorių charakteristikų kreivių. Įmonė įdiegė tiesiogiai varomąjį didelio slėgio centrinis ventiliatorius ventiliatorių, kurio slėgio vertė – 6800 Pa eksplotacinės dujų tankio sąlygomis, kartu su kintamosios dažnio pavaros (VFD) įrenginiu.
-
Kiekybiniai rezultatai: Per partiją reikalingas apdorojimo laikas sumažėjo nuo 11 iki 7 valandų. Vietinių drėgnų dėmių pašalinimas sumažino bendrą specifinę šiluminę energijos sąnaudą 18 %, o kapitaliniai įdėjimai buvo visiškai atsipirkę per 10 mėnesių nuolatinės veiklos.
Dinaminės valdymo strategijos partijų veiklai
Pramoninis džiovinimas iš esmės yra dinaminis procesas. Pradinėje pastovaus našumo fazėje paviršiaus drėgmė intensyviai garuoja, todėl reikia maksimalaus oro srauto. Kai džiovinimas pereina į mažėjančio našumo fazę, vidinės drėgmės migracija sulėtėja, todėl sumažėja oro tūris, reikalingas garui pašalinti.
-
Kintamos dažnio variklių (VFD) integravimas: Pritaikant variklio sukimosi dažnį keičiamoms džiovinimo fazėms, bendrosios elektros energijos sąnaudos sumažėja lyginant su pastoviu greičiu veikiančiu reguliavimu.
-
Santykinės drėgmės stebėjimas: Drėgmės jutiklių įrengimas tiek įleidimo, tiek išleidimo ortakuose leidžia automatiškai sustabdyti įrenginį arba sumažinti oro srautą, kai išleidžiamosios oro drėgmė artėja prie aplinkos drėgmės.
-
Dinaminio balansavimo techninė priežiūra: Dėl proceso lovų liekančios smulkios dulkės gali nelygiai kauptis ant sukamųjų impulių. Įprastinė vibracijos stebėsena, sertifikuota pagal ISO 21940 standartus, neleidžia guolių pažeidimams, kuriuos sukelia dulkių kaupimasis.
Kokybiškas gamybos procesas ir techniniai specifikacijų reikalavimai
Patikimų skysčių valdymo įrenginių parinkimas reikalauja išsamių našumo patikrinimų, konstrukcinio bandymo ir gamybos vientisumo.
LOBISONG gamina pramonines ventiliacijos sistemas, aukšto slėgio pučiamąsias mašinas ir specializuotus proceso ventiliatorius septyniose automatizuotose gamybos linijose. Veikdama pagal sertifikuotus ISO, CE ir UKCA standartus, įmonė tiekia visų produktų eilučių našumo kreives, CAD matmenų failus ir dinaminio subalansavimo įrašus, kad būtų užtikrintas inžinerinis atitikties užtikrinimas visame pasaulyje vykstančiuose pramoniniuose projektuose.
Pučiamosios mašinos parinkimas tiksliai atitinkant sistemų pasipriešinimą, darbo temperatūras ir dujų savybes užtikrina stabilų džiovinimo našumą, optimizuotą energijos suvartojimą ir ilgalaikę proceso patikimumą.

 EN