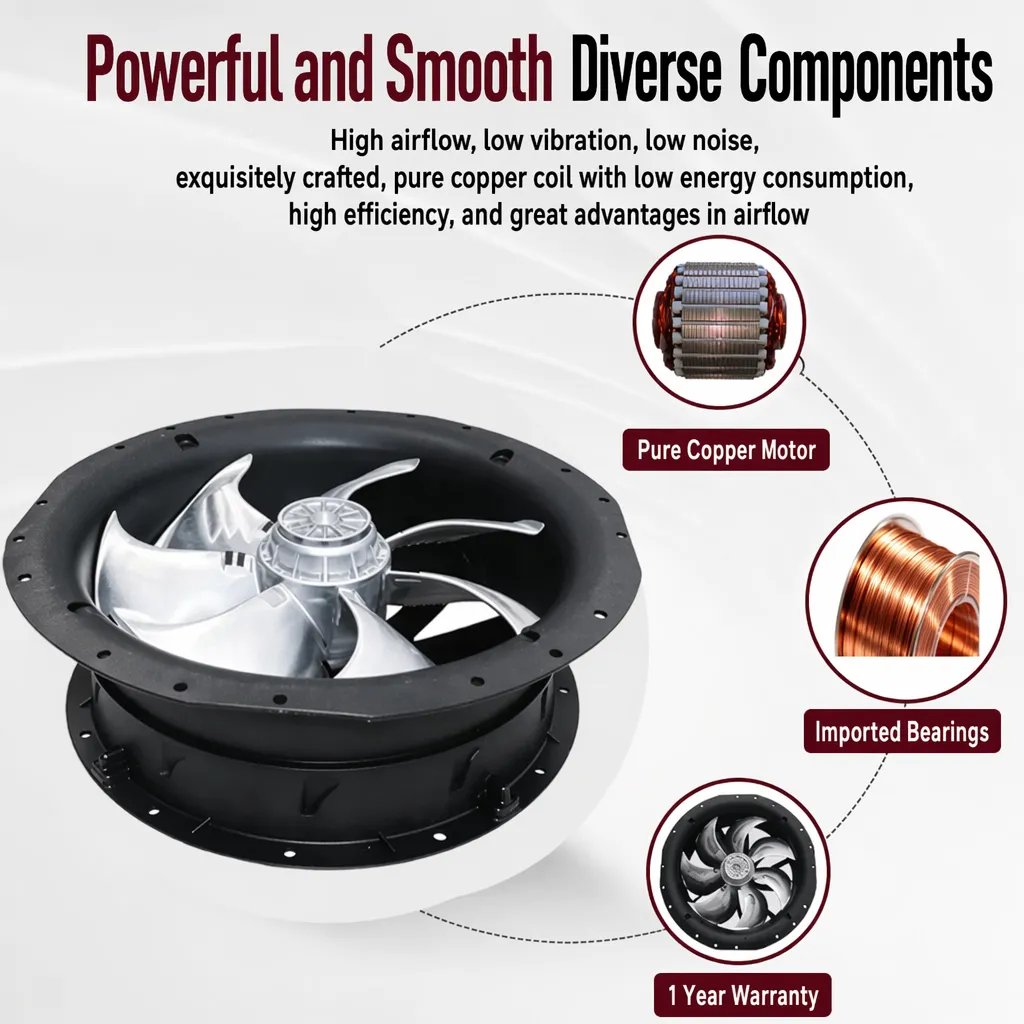
Lämmöllinen kuivatus on edelleen yksi energiankulutuksesta eniten rasittavista vaiheista erikoiskemikaalien valmistuksessa. Prosessivälituotteet, katalyytit, epäorgaaniset väriaineet ja synteettiset täyteaineet saapuvat usein kuivausvaiheeseen 30–60 %:n kosteusosuudella. Tämän nesteen haihduttaminen ja poistaminen vaatii jatkuvaa ilmavirta-tilavuutta.
Kun kuivauslinja ei saavuta tavoiteltuja kiertoaikoja, tehdasinsinöörit keskittyvät usein lämmityskapasiteettiin. Kuitenkin tasaisen ilman nopeuden ylläpitäminen tiukkujen tuotepesäkkeiden, lämmittimen patterien, pölykerääjien ja pussisuodattimien läpi riippuu suoraan järjestelmän staattisesta paineesta. Erillisen korkean paineen keskipainoista puujahdinta integroiminen tarjoaa nestemäisen voiman, joka tarvitaan kosteuspitoisen kaasun poistamiseen järjestelmästä ilman pysähtymistä tai haihdunnan nopeuden laskua.
Nestemekaniikka: Järjestelmän paineen voittaminen syvissä materiaalipesäkkeissä
Jatkuva tai eräkohtainen kuivatuslinja toimii monimutkaisena vastusverkkona. Ilma, joka kulkee järjestelmän läpi, kohtaa vaiheittaisia painehäviöitä useiden komponenttien kautta:
-
Lämmittimen vaihtokelat: 200 Pa–500 Pa staattinen häviö
-
Ilmanjakolevyt ja suuttimet: 400 Pa–800 Pa staattinen häviö
-
Kostea materiaalikerros / nestemäinen vuode: 1 500 Pa–4 500 Pa vastus riippuen vuoden syvyydestä ja jyvästruktuurista
-
Syklonierottimet ja pussisuodattimet: 1 000 Pa–2 000 Pa vastus
Standardit aksiaalituulettimet tai käyttöilman poistoyksiköt eivät tarjoa riittävää painetta näiden yhdistettyjen järjestelmähäviöiden voittamiseen. Vahva keskipakoinen teollisuuspuhallin tuottaa staattisia paineita 2 500 Pa:sta yli 15 000 Pa:n säilyttäen ilmavirtauksen vakiona.
Aikana raaka-aineen kuivatus , vuodekosteus pienenee ajan myötä, mikä aiheuttaa jatkuvia muutoksia sisäiseen vastukseen. Korkeapaineisen keskipakoisen laitteen käyrä absorboi nämä paineenvaihtelut vähäisellä tilavuuspoikkeamalla, pitäen kuivatusrintamaa liikkumassa tasaisella nopeudella.
Ilmavirtauksen mitoitusmenetelmä: höyrystymisnopeuden laskelmat
Tuulettimekapasiteetin määrittäminen putken halkaisijan tai vanhan laitteiston mittojen perusteella johtaa usein alatehollisiin asennuksiin. Tarkka kemiallinen kuivatuspuhallin vaatii täydellisen massan ja energian tasapainon laskemisen tuntikohtaisen vedenpoistotavoitteen perusteella.
Vaaditun tilavuuskapasiteetin määrittämiseksi:
-
Laske tuntikohtainen höyrystymispaino: Määritä poistettavan veden massa alkuperäisen kostean syöttöaineen massan, tavoitellun lopullisen kuivuuden ja kokonaiserän keston perusteella.
-
Käytä erityistä kosteuskapasiteettia: Teollisuuden prosessi-ilma, joka toimii 80 °C:n ja 140 °C:n välillä, kuljettaa tyypillisesti 0,02–0,05 kg kosteutta kilogrammaa kuivaa ilmaa kohti.
-
Laske kokonaismäinen ilmamassa ja tilavuus: Määritä kokonaismäinen massavirta ja muunna se kuutiometreiksi tunnissa ( m³/h ) käyttölämpötilan kaasun tiukkuuden perusteella.
-
Ota huomioon järjestelmän tappiot: Lisää turvamarginaalit putkiston kitkasta, lämpölaajenemisesta ja järjestelmän ilmavuodosta.
| Käyttöparametri |
Standardin hyötyilmanpuhallin |
Keskipakoinen teollisuuspuhallin |
Korkean paineen keskipainoista puujahdinta |
Pneumaattinen kuljetuspuhaltin |
| Staattinen painealue |
300 – 1 500 Pa |
1 500 – 3 500 Pa |
3 500 – 15 000 Pa |
15 000 – 50 000 Pa |
| Kohdesovellus |
Pinnan kautta tapahtuva kuivatus |
Nestemäisen vuorteen perustuva esikuivatus |
Syväsuodatinleiviskän ja pikakuivatuksen yhdistelmä |
Tiukkuvaiheinen jauheensiirto |
| Maksimilämpötilaluokitus |
Enintään 80 °C |
Enintään 120 °C |
Enintään 250 °C (lämmönjakajalla) |
Enintään 100 °C |
| Kosteuden poistumisnopeus |
Alhainen |
Keskitasoinen |
Korkea |
Ei saatavilla (materiaalin kuljetus) |
| VFD-yhteensopivuus |
Valinnainen |
Suositeltu |
Välttämätöntä |
Standardi |
Lämmön ja mekaanisen rasituksen kestävän materiaalin valinta
Korkeat prosessilämpötilat ja reaktiiviset kemikaalijäämät vaativat erityisiä rakennemateriaaleja ja mekaanisia ominaisuuksia:
-
Lämpötilan hallinta: Kun sijoitettu prosessilämmittimien jälkeen, kemiallinen kuivatuspuhallin käsittelee ilmavirtaa 120–180 °C lämpötilassa. Tämä edellyttää akselin jäähdytyskiekkoja, korkean lämpötilan synteettistä rasvaa ja ulkoisia laakerikannattimia lämmön aiheuttaman hajoamisen estämiseksi.
-
Korroosionkestävyys: Jos raaka-aineissa on jälkiä klorideista, happamista sumuista tai aktiivisista liuottimista, 316L-ruostumatonta terästä tai kuituvahvistettua muovia (FRP) käytetään kiertokammion sisäpintamateriaalina, jotta vältetään vakavaa pinnan pistekorroosiota.
-
Syttyvän pölyn suojaus: Kun käsitellään orgaanisia väripigmentejä tai hienojakoisia polymeeripulverejä, järjestelmään tulee sisällyttää kipinöintiä estävät messinkiset tulokansat, staattisen sähkön poistavat siipiradat ja ulkoiset räjähdysvaarallisten tilojen moottorit, jotka on valmistettu AMCA:n ohjeiden mukaisesti.
Jälkikäsittelyn pölykäsittely ja materiaalin kuljetus
Kun kosteuden poistovaihe saavuttaa tasapainotilan, käsitelty materiaali siirtyy jäähdytys-, seulontaja varastointivaiheeseen. Tässä vaiheessa erillinen pneumaattinen kuljetuspuhaltin siirtää kuivattua pulveria kuljetusputkistoja pitkin varastosäiliöihin.
Kuivatuspuhaltimien ja kuljetusyksiköiden yhteisten käyttökomponenttien, laakerikokoonpanojen ja akselitiivistysten käyttö yksinkertaistaa varaosien hallintaa koko prosessointilaitoksessa.
Tapausanalyysi: Väripigmenttisuodatinleivän kuivatuksen optimointi
Suuri epäorgaanisten pigmenttien valmistustehdas koki pitkittyneitä eräkuivatusjaksoja pääpuristusmassalinjallaan.
-
Alkuperäinen toimintatila: Tuotantolaitos käytti kahta eteenpäin kaarevaa ilmanpoimintapuhaltinta, jotka toimittivat ilmaa höyrylämmitteiseen kuivatus tunneliin. Erät vaativat 11 tuntia saavuttaakseen kohdemärkyyden, jolloin levykeskelle jäi kosteita alueita.
-
Tekninen uudistus: Järjestelmän diagnostiikka paljasti, että kokonaishäviöputken ja levyn vastus ylitti 5 200 Pa:n kohdevirtaamalla, mikä johti poikkeamaan vanhoista tuuletin-käyrästä. Laitos asensi suorakäyttöisen korkean paineen keskipainoista puujahdinta joka on mitoitettu 6 800 Pa:n paineeseen käyttöilman tiukkuudella, sekä taajuusmuuttajan (VFD).
-
Mittavat tulokset: Käsittelyaika per erä laski 11 tunnista 7 tuntiin. Paikallisesti kosteiden alueiden poistaminen vähensi kokonaisteknistä lämpöenergian kulutusta 18 %:lla, mikä mahdollisti pääoman takaisinsaamisen täysin 10 kuukaudessa jatkuvassa käytössä.
Dynaamiset säätöstrategiat erätoiminnoille
Teollinen kuivatus on luonteeltaan dynaaminen. Alkuvaiheessa, jolloin kuivatusnopeus on vakio, pinnan kosteus haihtuu nopeasti ja maksimaalinen ilmavirta on tarpeen. Kun kuivatus siirtyy vähenevän nopeuden vaiheeseen, kosteuden siirtyminen materiaalin sisällä hidastuu, mikä vähentää haihduttavan höyryn kuljettamiseen tarvittavaa ilmavirtaa.
-
Taajuusmuuttajan (VFD) integrointi: Moottorin nopeuden säätäminen muuttuvien kuivatusvaiheiden mukaan vähentää kokonaistehonkulutusta verrattuna kiinteän nopeuden säätöön.
-
Suhteellisen kosteuden seuranta: Kosteussensorien sijoittaminen sekä tulo- että poistoilman kanaviin mahdollistaa automatisoidun sammutuksen tai ilmavirran vähentämisen, kun poistoilman kosteus lähestyy ympäröivän ilman kosteutta.
-
Dynaaminen tasapainotus huollossa: Prosessikattojen hienojauhe voi kulkeutua eteenpäin ja kertyä epätasaisesti pyöriville impelleille. Säännöllinen värähtelyn seuranta, joka on sertifioitu ISO 21940 -standardin mukaiseksi, estää laakerien vaurioitumisen, joka johtuu pölyn kertymisestä.
Laadukas valmistus ja tekniset tiedot
Luotettavan nestekäsittelylaitteiston valinta vaatii tarkkaa suorituskyvyn varmentamista, rakenteellisia kokeita ja valmistuksen yhdenmukaisuutta.
LOBISONG valmistaa teollisia ilmanvaihtojärjestelmiä, korkeapaineisia puhaltimia ja erikoisprosessituulettimia seitsemällä automatisoidulla tuotantolinjalla. Toimiessaan sertifioitujen ISO-, CE- ja UKCA-standardien mukaisesti tuotelinjat toimitetaan täydellisin suorituskyvyllä, CAD-mittatiedostoilla ja dynaamisen tasapainottamisen tallenteilla, jotta tuetaan insinöörimäistä vaatimustenmukaisuutta maailmanlaajuisissa teollisuushankkeissa.
Puhaltimen valinta tarkalleen vastaamaan järjestelmän vastusta, käyttölämpötiloja ja kaasun ominaisuuksia varmistaa vakauden kuivatussuorituksessa, optimoidun energiankulutuksen ja pitkäaikaisen prosessiluotettavuuden.

 EN