
 EN
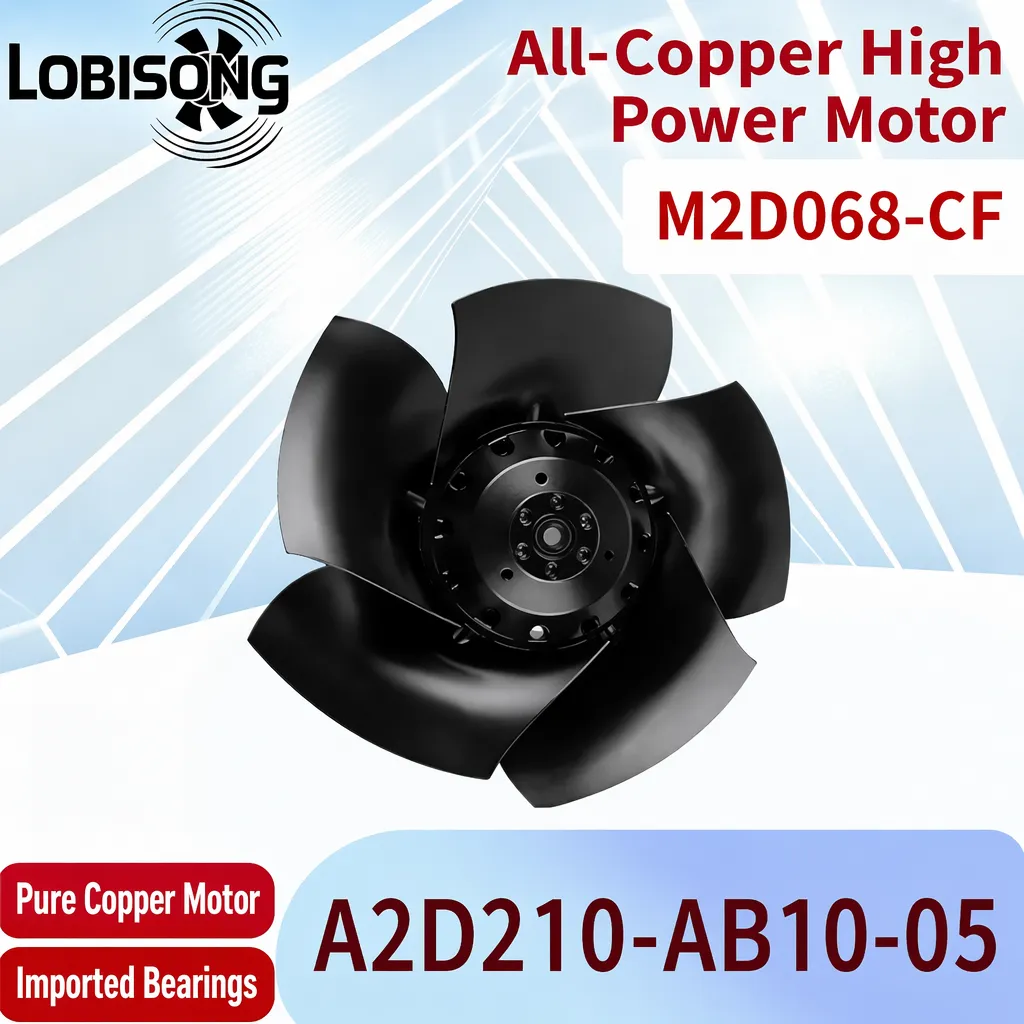
Kaip didieji pramoniniai aušinimo ventiliatoriai sumažina didelės mechaninės apdirbimo įrangos paviršiaus temperatūrą
Kaip žmogus, kuris daug metų vertino šilumos valdymo sprendimus pramonės įmonėse, galiu pasakyti, kad paviršiaus temperatūra yra vienas labiausiai nepastebėtų kintamųjų, įtakojančių mechaninės apdorojimo įrangos patikimumą. Kai CNC staklės, hidraulinis presas ar sunkiosios paskirties sukimo staklės veikia nuolat pilna apkrova, šiluma, kuri susidaro variklių, korpusų ir varomųjų vienetų paviršiuje, nepasišalina pati – bent jau ne pakankamai greitai, kad būtų užkirstas kelias našumo mažėjimui. Dideli pramoniniai aušinimo ventiliatoriai yra vienas tiesioginiausių ir ekonomiškiausių šios problemos sprendimo būdų. Tačiau kaip tiksliai jie veikia ir kas nulemia tai, ar ventiliatorius iš tikrųjų reikšmingai sumažina paviršiaus temperatūrą?
Kaip šiluma kaupiasi mechaninėje apdorojimo įrangoje
Mechaninės apdorojimo įrangos šiluma susidaro keliais būdais: trintis tarp pjovimo įrankių ir apdorojamų detalių, elektros nuostoliai variklių varomuosiuose varikliuose, hidraulinio skysčio cirkuliacija slėgio poveikiu ir pasipriešinimas aukšto sukimo momento sukamiesiems komponentams. Tolydžiai veikiant šiluma perduodama į įrangos paviršius – korpusus, variklių korpusus, pavarų dėžes ir apsauginius skydelius – ir kaupiasi greičiau, nei natūrali konvekcija gali ją pašalinti.
Kas nuolat pastebima gamybos aplinkoje – šilumos pasiskirstymas įrangos paviršiuje beveik visada nėra vienodas. Kai kurios zonos – ypač aplink variklių ventiliacijos angas, hidraulinius vožtuvų blokus ir verpetų korpusus – koncentruoja žymiai daugiau šilumos nei aplinkinės vietos. Jei būtų matuojama didelės frezavimo staklės paviršiaus temperatūra visą pamainą trunkančio darbo metu, dažniausiai būtų nustatyta 20–40 °C temperatūrų skirtumų tarp skirtingų skydelių, o karštosios vietos atsirastų tiksliai ten, kur oro srautas labiausiai apribojamas.
Šis netolygus šilumos pasiskirstymas yra svarbus, nes ankstyvas guolių gedimas, sandarinimo elementų supuvimas ir tikslaus apdirbimo operacijose matmenų tikslumo praradimas sąlygojami ne vidutinės temperatūros, o vietinio perkaitymo.
Didelių pramoninių aušinimo ventiliatorių veikimo principas – priverstinė konvekcija
Pagrindinis didelių pramoninių aušinimo ventiliatorių naudojimo paviršiaus temperatūrai sumažinti principas yra priverstinė konvekcija. Paprastais žodžiais tariant, ventiliatorius per kaitinamą įrangos paviršių perduoda didelį oro kiekį iš aplinkos. Šis nuolatinis oro judėjimas sutrikdo ploną šiltą, nejudantį oro sluoksnį, kuris natūraliai susidaro bet kurio kaitinamo paviršiaus aplinkoje, pakeisdamas jį šaltesniu aplinkos oru. Šiluma perduodama nuo kaitinamo paviršiaus judančiam orui ir nuvedama nuo įrangos.
Didžiulio pramoninio aušinimo ventiliatoriaus paviršiaus temperatūros žemėjimo našumas priklauso pagrindiniu būdu nuo trijų veiksnių: pateikiamo oro srauto tūrio (matuojamo CFM arba m³/val.), oro greičio tame taške, kuriame jis susiduria su įrangos paviršiumi, ir temperatūros skirtumo tarp aplinkos oro ir pačios įrangos paviršiaus. Paprastomis pramoninėmis sąlygomis gerai įrengtas didelis pramoninis aušinimo ventiliatorius gali sumažinti įrangos paviršiaus temperatūrą 10–25 °C lyginant su tik natūraliąja konvekcija – šis diapazonas yra pakankamai reikšmingas, kad būtų galima žymiai padidinti variklio guolių tarnavimo laiką ir išlaikyti apdirbimo tikslumą.
Priverstinės konvekcijos aušinimas, kad būtų aišku, nežemina patalpos aplinkos temperatūros. Jis tik pagreitina šilumos perdavimą nuo įrangos paviršiaus į aplinkos orą. Jei reikia vienu metu sumažinti tiek įrangos paviršiaus temperatūrą, tiek aplinkos oro temperatūrą, uždarojo ciklo šilumos mainų sistema būtų visiškai kitos klasės sprendimas. Tačiau daugumai atvirai montuojamos mechaninės apdirbimo įrangos didelis pramoninis aušinimo ventiliatorius, nukreiptas į kritines karščio zonas, yra tinkamas pirmasis žingsnis.
Pagrindiniai parametrai, kurie nulemia aušinimo veiksmingumą
Įvertinant didelį pramoninį aušinimo ventiliatorių šiai paskirčiai, svarbiausi parametrai yra oro srauto tūris, statinio slėgio reitingas, ventiliatoriaus skersmuo ir darbo sukimosi dažnio diapazonas. Šie parametrai nėra tarpusavyje keičiami – kiekvienas iš jų sprendžia kitą aušinimo užduoties aspektą.
- Oro srauto tūris (CFM arba m³/h): Bendro orų tūrio, kurį ventiliatorius perneša per vienetinį laiko vienetą, kiekis. Didelėms mechaninio apdorojimo įrangoms su dideliais paviršiaus plotais paprastai reikia ventiliatorių, kurių oro srauto našumas yra nuo 5000 iki 30 000 m³/h, kad būtų pasiektas reikšmingas temperatūros sumažėjimas visame įrangos užimamame plote.
- Statinis slėgis: Svarbus tuo atveju, kai oras turi būti nukreipiamas per ribotus kelius: aplink įrangos kojas, per apsauginius gaubtus ar į dalinai uždaras mašinų patalpas. Pramoniniai aušinimo ventiliatoriai su aukštesniais statinio slėgio rodikliais išlaiko oro srauto padavimą net tada, kai išleidimo kelias yra užsikimšęs – tai dažnai pasitaiko tikrojoje gamybos aplinkoje.
- Ventiliatoriaus skersmuo ir mentų geometrija: Didesnio skersmens ventiliatoriai gali pernešti tokį pat ar didesnį oro tūrį žemesniu sukimosi dažniu, dėl ko paprastai sumažėja triukšmas, sumažėja mechaninis guolių ausinimas ir pagerėja energijos naudojimo efektyvumas tęstinės veiklos cikluose.
- Kintamojo greičio valdymas: Pramoniniai procesai retai vyksta pastoviu našumu. Pramoninis aušinimo ventiliatorius su kintamosios greičio valdymo funkcija – ypač EC variklių variantai – leidžia reguliuoti oro srautą proporcingai tikrai šilumos gamybai, o ne nuolat veikti maksimaliu našumu. Tai svarbu tiek energijos suvartojimui, tiek triukšmo kontrolės tikslais tikslaus apdirbimo aplinkoje.
Vienas dalykas, kurį rekomenduočiau patikrinti prieš pasirenkant ventiliatorių: neverta įvertinti oro srauto tik remiantis duomenų lapuose nurodytu maksimaliu CFM rodikliu, gautu idealiomis laboratorinėmis sąlygomis. Realiose įrengimo sąlygose įleidimo apribojimai, kliūtys ir ortakių atstumai žymiai sumažina veiksmingą oro srauto padavimą. Ventiliatorius, kurio atvirame ore išmatuotas našumas yra 15 000 m³/h, įrengimo vietą nepakankamai suplanavus, įrangos paviršiuje gali paduoti žymiai mažesnį oro srautą.
Įrengimo vieta ir dažniausiai daromos klaidos
Didelių pramoninių aušinimo ventiliatorių padėtis santykyje su mechaninio apdirbimo įranga tiesiogiai veikia aušinimo efektyvumą. Dažniausia klaida, kurią sutinku, yra ventiliatorių įrengimas per toli nuo įrangos ir tikėjimas, kad oro srauto kūgis padengs visą įrenginį. Iš tikrųjų oro greitis sparčiai mažėja didėjant atstumui – atstumo nuo ventiliatoriaus išleidimo angos iki tikslinio paviršiaus padvigubinimas gali sumažinti oro greitį paviršiuje 50 % ar daugiau, taip žymiai sumažinant šilumos perdavimo efektyvumą.
Didelėms mechaninio apdirbimo įrangoms pageidautina pirmiausia nustatyti pagrindines karščio zonas – paprastai tai variklių korpusai, pavaros vienetai ir intensyviai apkrautos pjovimo zonos; tada ventiliatorius reikia įrengti taip, kad jie nukreiptų oro srautą į šias konkrečias vietas. Kai kuriose konfiguracijose kelis mažesnius pramoninius aušinimo ventiliatorius, įrengtus raktinėse karščio vietose, naudingiau nei vieną didelio skersmens vienetą, nukreiptą į bendrą įrangos kontūrą.
Taip pat įvertinkite oro srauto kryptį lyginant su įrangos orientacija. Ventiliatoriai, montuojami taip, kad trauktų orą per įrangą iš vienos pusės ir išpūstų jį iš kitos, sukuria nuolatinį skersinį srautą, kuris neleidžia įkaitusiam orui grįžti į įėjimo pusę – ši problema dažnai kyla, kai ventiliatoriai įrengiami kampuose arba uždarose nišose be pakankamo ištraukiamojo oro atvirojo ploto.
Ilga laikotarpio nauda mechaninėms apdirbimo įrangoms
Nuolatinis didelių pramoninių aušinimo ventiliatorių naudojimas, užtikrinantis kontroliuojamas paviršiaus temperatūras, laikui bėgant suteikia kumuliacines naudas. Kiekvieno 10 °C temperatūros sumažėjimo metu variklio apvijų izoliacijos tarnavimo laikas maždaug padvigubėja – tai principas, gerai įsitvirtinęs pramonės elektrotechnikoje. Hidrauliniai tarpikliai, velenų guoliai ir tikslūs kelio elementai taip pat ilgiau tarnauja, kai veikia jų nustatytoje temperatūrinėje riboje.
Iš gamybos kokybės požiūrio šiluminis mechaninių komponentų išsiplėtimas ilgose apdirbimo operacijose yra žinomas matmenų nukrypimų šaltinis. Didelės mechaninės apdirbimo įrangos, kurios aktyvia aušinimo sistema palaiko žemesnes ir stabilesnes paviršiaus temperatūras, daugvalandėse gamybos cikluose parodo mažesnį matmenų kitimą, kas tiesiogiai lemia tikslingesnius leistinus nuokrypius ir mažesnį broko kiekį.
Įmonėms, veikiančioms laikantis energijos naudojimo efektyvumo direktyvų – ypač tiekiančioms Europos rinkas – pramoniniai aušinimo ventiliatoriai su EC varikliais taip pat suteikia pastebimą visos įmonės energijos suvartojimo sumažėjimą palyginti su nuolat veikiančiais kintamosios srovės ventiliatoriais, nes jie gali reguliuoti oro srautą priklausomai nuo technologinio apkrovos lygio.
Kaip pasirinkti tinkamą didelį pramoninį aušinimo ventiliatorių savo įrangai
Tinkamas didelis pramoninis aušinimo ventiliatorius mechaniniam apdirbimui nėra būtinai galingiausias galimas. Tai tas, kuris tiekia reikiamą oro srauto kiekį ir greitį į reikiamas paviršiaus zonas esant tikrosiomis jūsų konkrečios gamybos aplinkos sąlygomis – atsižvelgiant į aplinkos temperatūrą, įrangos išdėstymą, montavimo laisvumus ir eksploatacijos ciklo reikalavimus.
Ypač naudinga dirbti su gamintojais, kurie gali pateikti taikomąją konsultaciją, o ne bendrus katalogo techninius duomenis, ypač nestandartinėms įrangos konfigūracijoms. Dažnai praktinės inžinerinės vertės šaltinis yra skirtumas tarp ventiliatoriaus deklaruotos charakteristikos ir jo faktinio aušinimo indėlio konkrečioje įrengimo vietoje – o ne duomenų lapo viršutinėje eilutėje nurodyta maksimali charakteristika.






