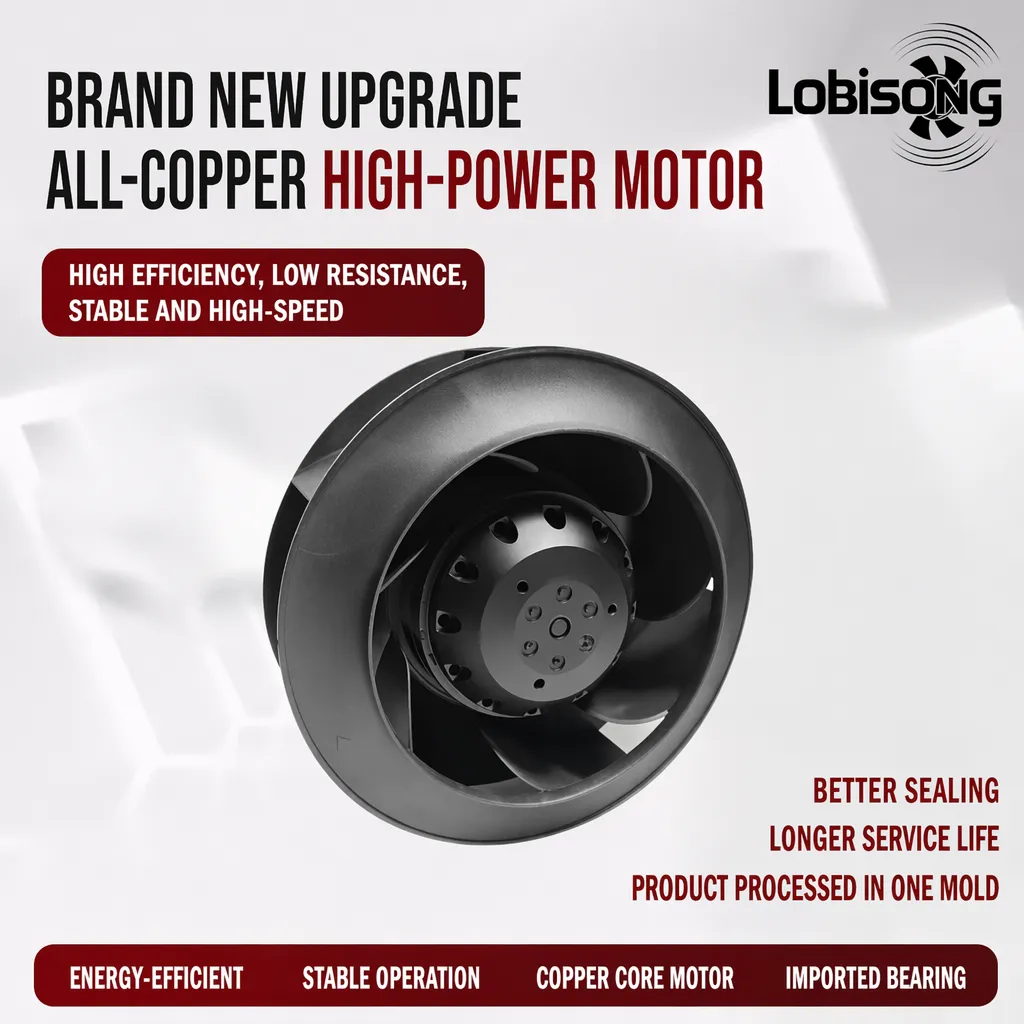
As operacións de inxección e soplado de plástico de precisión só poden manter tolerancias dimensionais estritas cando as temperaturas das paredes das cavidades permanecen totalmente estables. As zonas quentes nas zonas centrais reducen o tempo total de ciclo, inducen tensións residuais internas e provocan unha deformación grave das pezas. A instalación dun ventilador radial centrífugo de alta presión fornece un fluxo concentrado de aire frío directamente ás zonas quentes das entradas ou ás cavidades profundas, substituíndo as brisas ineficaces do taller por xestión térmica dirixida.
O movemento xeral do aire ambiente non consegue estabilizar as temperaturas do molde porque non pode penetrar nas vías de ferramentas restritivas. O aire refrigerado debe chegar a baixas temperaturas, manter a súa capacidade térmica ao longo de manguitos illados de distribución e dirixirse con precisión ao lugar onde se acumula a enerxía térmica. Alcanzar unha xeometría constante das pezas require unha presión estática elevada na distribución e un control direccional, en vez dun simple intercambio volumétrico de aire da sala. Resolver a deriva da temperatura da cavidade na súa orixe elimina a maioría dos defectos visuais atribuídos á inconsistencia no moldeado.
Como os impulsores radiais fornecen aire a baixa temperatura de forma dirixida
Un ventilador radial centrífugo moderno xera un chorro concentrado de aire a alta presión capaz de percorrer liñas de condutos estreitos e microboquillas sen perder velocidade. A roda radial acelera o aire entrante cara fóra contra a carcaza espiral, convertendo enerxía cinética en presión estática dinámica.
Ao contrario dos ventiladores axiais, que dispersan o fluxo de aire radialmente ao redor da súa periferia, un soplador radial de aire forza o aire a través dunha única saída en voluta, mantendo o xato de aire frío estritamente concentrado ao longo de lonxitudes estendidas de manguera. Ao acoplar un ventilador radial centrífugo cun refrigerador de aire montado aguas arriba, que opera entre 12 e 18 graos Celsius, asegúrase que o aire a baixa temperatura impacte directamente na superficie da cavidade, en vez de mesturarse co aire cálido do taller. Manter esta alta presión manométrica impide a dispersión prematura do xato, entregando a capacidade máxima de refrigeración directamente ao obxectivo térmico.
Presión estática para superar a resistencia restrictiva da boquilla
Refrixerar puntos quentes locais require empurrar aire a través de mangueras flexibles longas, curvas apertadas e pequenas boquillas direccionais. Este percorrido de fluxo estreito xera unha presión estática de retroceso substancial no sistema de distribución:
- Alta resistencia do sistema: as pequenas aberturas das boquillas estrangulan rapidamente os fluxos de aire de baixa presión.
- Parada de ventilador axial: As paletas axiais estándar experimentan unha parada aerodinámica severa baixo presión inversa, provocando o colapso da saída de caudal de aire.
- Mantemento da presión radial: Un soplador de aire radial de alta resistencia mantén unha entrega de caudal linear aínda que aumenten as restricións na boquilla.
- Direccionalidade dirixida do xato: A carcasa en voluta permite aos operarios apuntar o fluxo de descarga como se fose unha manguera de alta presión directamente contra os núcleos quentes.
O uso dun soplador radial de refrigeración de molde de alta presión e precisión garante que o aire frío chegue ás zonas internas do molde a pesar da alta resistencia fluídica nas estreitas boquillas de entrega.
Control térmico en bucle pechado e xestión do aire refrigerado
Entregar aire de alimentación refrigerado de forma eficaz require un illamento térmico rigoroso e unha supervisión en tempo real ao longo do percorrido de entrega:
- Mangueras de entrega illadas: Envolver as liñas de alimentación con illamento térmico impide que o calor do taller aqueza o fluxo de aire refrigerado.
- Axeitamento de curto curso: coloque o soplador de aire radial directamente adxacente á prensa para minimizar a lonxitude da mangueira e a fricción da liña.
- A retroalimentación da sonda térmica: a instalación de sensores de temperatura na saída da boquilla permite que os sistemas automatizados recorten dinámicamente a saída do arrefriador.
- Os acoplamentos sellados: garantir a estanqueidade mecánica das instalacións de mangueiras evita que a infiltración de aire ambiente degrade o rendemento de refrixeración.
A integración dun ventilador especializado para controlar a temperatura do molde nun bucle de retroalimentación pechado garante que as temperaturas da superficie da cavidade permanezan estables durante longas series de produción.
Comparar arquitecturas de ventiladores para refrixeración no punto de uso
A selección da arquitectura axeitada de ventilador depende moito das demandas de presión estática, do control direccional e dos límites acústicos na estación do operador.
| Métrica de rendemento |
Ventilador centrífugo radial |
Ventilador axial estándar |
Centrífugo de paletas curvadas cara adiante |
| Saída de presión estática |
Alta (Mantén o caudal na boquilla) |
Baixa (Estanca nun orificio pequeno) |
Moderado (Risco de sobrepresión) |
| Direccionalidade do fluxo de aire |
Xato de descarga orientado individual |
Corrente ampla inundada |
Descarga rectangular ampla |
| Perfil acústico na boquilla |
Amortiguación de baixa frecuencia |
Tono de pala de alta frecuencia |
Ruído tonal moderado |
| Eficiencia en carga parcial |
Alto (Eficiente baixo presión de retorno) |
Pobre (Paralízase baixo restrición) |
Moderado (Desperdicia potencia de entrada) |
| Aplicación ideal |
Ventilador radial para refrigeración precisa de moldes |
Circulación do aire na sala |
Transporte de aire en sistemas HVAC para salas limpas |
Mentres os ventiladores axiais son adecuados para a ventilación aberta, un ventilador radial centrífugo supera aos deseños competidores cando se forza o aire a través de bocais restrictivos, ofrecendo perfís de ruído máis baixos e maior eficiencia enerxética en condicións de carga parcial.
Caso práctico: Eliminación de marcas de retracción nunha prensa de inxección de 650 toneladas
A avaliación dunha prensa de inxección de 650 toneladas que produce compoñentes estruturais pesados ilustra o valor práctico dunha refrigeración de moldes dirixida. A prensa sufría marcas de retracción persistentes arredor da boca principal, onde os ventiladores axiais antigos non podían forzar aire frío a través dunha manguera de 1,5 metros contra a presión de retorno. A substitución da unidade antiga por un ventilador radial centrífugo que fornecía aire a 14 °C a través dun bocal de 25 mm resolveu o defecto térmico.
O ventilador radial mellorado funcionou de maneira eficiente a velocidade parcial, mantendo as temperaturas da cara da cavidade en 19 °C fronte ao material fundido a 60 °C. A instalación funcionou notablemente máis silenciosa ca a unidade axial orixinal, recibindo puntuacións moi altas nas auditorías ergonómicas na fábrica. Os tempos de ciclo globais reducironse un 6 %, mentres que as tasas de desperdicio baixaron considerablemente, recuperando o custo da mellora do equipamento no prazo de tres meses de operación.
Requisitos de enxeñaría para a implantación do arrefriamento do molde
Especificar un conxunto de arrefriamento efectivo require avaliar parámetros operativos alén das clasificacións estándar dos catálogos:
- Calcule as caídas reais de presión nas mangueiras de distribución, nos codos e nas orificios dos bocais baixo o caudal máximo.
- Seleccione un ventilador industrial de control de temperatura de molde que opere preto da súa eficiencia máxima na súa curva de presión estática.
- Aislar todas as mangueiras flexibles de distribución para conservar as diferenzas de temperatura do aire de alimentación.
- Implementar un sistema de monitorización de sonda en bucle pechado para axustar dinamicamente a velocidade do ventilador durante os cambios estacionais do ambiente.
Unha planificación exhaustiva desde o principio garante que as instalacións de ventiladores radiais de refrigeración de moldes de precisión mantengan temperaturas estables nos moldes e maximicen a calidade das pezas en todos os turnos.
Capacidade de fabricación e solucións internacionais de aprovisionamento
Alcanzar un control térmico consistente nas operacións de moldeado de alta precisión require obter compoñentes para o manexo do aire construídos segundo tolerancias mecánicas estritas. A adquisición de equipos de fabricantes especializados—como Lobisong—garante o acceso a conxuntos de ventiladores radiais centrífugos de alto rendemento deseñados para servizo industrial continuo. As instalacións dotadas de talleres de produción automatizados e laboratorios de probas propios validan as curvas dos ventiladores baixo presións estáticas reais.
Certificacións internacionais completas, incluídos CE, RoHS, UL e CCC, apoian a loxística de exportación sen problemas en Europa, Rusia, India e América. A colaboración con especialistas experimentados na produción, como Lobisong, permite aos integradores de equipos implantar unidades fiables de soplantes de aire radial, optimizar o rendemento dos ventiladores de control da temperatura dos moldes e garantir unha estabilidade térmica a longo prazo nas liñas de fabricación de plásticos máis esixentes.

 EN