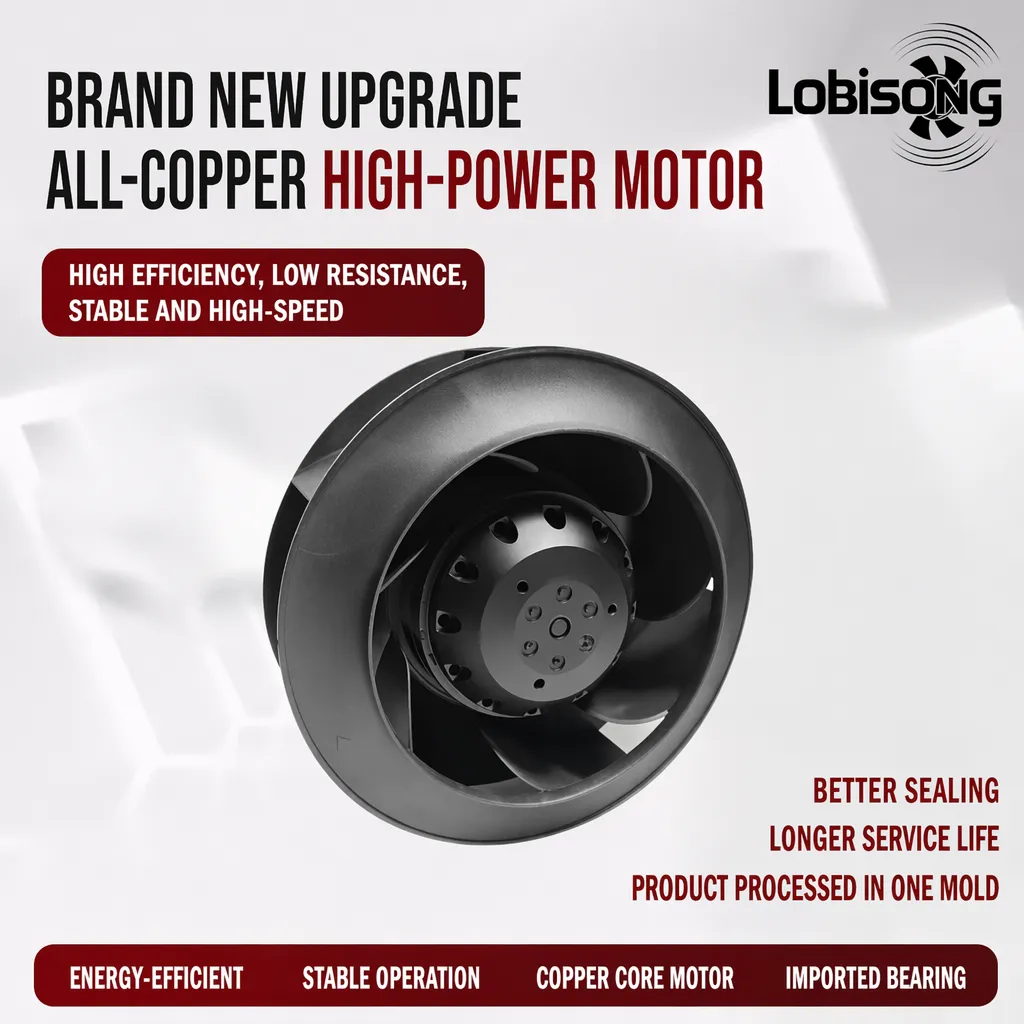
Les opérations de moulage par injection et de soufflage de plastique de précision ne peuvent respecter des tolérances dimensionnelles strictes que si les températures des parois des cavités restent entièrement stables. Les points chauds dans les zones centrales ralentissent le temps de cycle global, induisent des contraintes résiduelles internes et provoquent une déformation sévère des pièces. Le déploiement d’un ventilateur radial centrifuge à haute pression fournit un flux ciblé d’air réfrigéré directement vers les zones chaudes des entrées ou les cavités profondes, remplaçant ainsi les courants d’air inefficaces de l’atelier par une gestion thermique ciblée.
Le mouvement général de l’air ambiant ne parvient pas à stabiliser les températures des moules, car il ne peut pas pénétrer les trajets restreints de l’outillage. L’air réfrigéré doit arriver à basse température, conserver sa capacité thermique le long de tuyaux d’acheminement isolés et être délivré avec précision là où l’énergie thermique s’accumule. Pour obtenir une géométrie de pièce constante, il faut une pression statique élevée à la sortie et un contrôle directionnel, plutôt qu’un simple échange volumétrique d’air ambiant. Résoudre la dérive de température dans la cavité à sa source élimine la majorité des défauts visuels attribuables à une incohérence du moulage.
Comment les roues radiales délivrent un air dirigé à basse température
Un ventilateur centrifuge radial moderne génère un jet d’air concentré à haute pression, capable de traverser des conduits étroits et des micro-buses sans perte de vitesse. La roue radiale accélère l’air entrant vers l’extérieur contre le carter spiralé, transformant ainsi l’énergie cinétique en pression statique dynamique.
Contrairement aux ventilateurs axiaux qui dispersent le flux d’air radialement autour de leur périphérie, un souffleur radial force l’air à travers une seule sortie en volute, maintenant le jet d’air froid fortement concentré sur des longueurs de tuyau étendues. L’association d’un ventilateur radial centrifuge avec un refroidisseur d’air amont fonctionnant entre 12 et 18 degrés Celsius garantit que l’air à basse température atteint directement la surface de la cavité, sans se mélanger à l’air chaud de l’atelier. Le maintien de cette forte pression statique empêche une dispersion prématurée du jet, assurant ainsi une capacité de refroidissement maximale dirigée précisément vers la cible thermique.
Pression statique permettant de vaincre la résistance de la buse restrictive
Le refroidissement des points chauds locaux exige de pousser l’air à travers des tuyaux flexibles longs, des coudes serrés et de petites buses directionnelles. Ce chemin d’écoulement étroit génère une contre-pression statique importante au sein du système de distribution :
- Résistance élevée du système : les orifices réduits des buses entravent rapidement les flux d’air à faible pression.
- Stall du ventilateur axial : Les aubes axiales standard subissent un stall aérodynamique sévère sous contre-pression, ce qui entraîne un effondrement du débit d’air.
- Rétention de pression radiale : Un souffleur d’air radial robuste assure une distribution linéaire du débit, même lorsque les restrictions au niveau des buses augmentent.
- Directionnalité ciblée du jet : Le carter spiralé permet aux opérateurs d’orienter le flux de sortie comme un boyau haute pression, directement vers les zones chaudes du moule.
L’utilisation d’un souffleur radial de refroidissement de moule à haute pression et haute précision garantit que l’air froid atteint les zones internes du moule, malgré une forte résistance fluide aux travers des buses de distribution étroites.
Contrôle thermique en boucle fermée et gestion de l’air réfrigéré
Une distribution efficace de l’air d’alimentation réfrigéré exige une isolation thermique rigoureuse et une surveillance en temps réel sur tout le parcours de distribution :
- Tuyaux d’alimentation isolés : L’enrobage des lignes d’alimentation avec de l’isolation thermique empêche la chaleur ambiante de l’atelier de réchauffer le flux d’air réfrigéré.
- Accouplement à court trajet : positionner le ventilateur radial d’air directement à côté de la presse afin de réduire au minimum la longueur du flexible et les frottements dans la conduite.
- Rétroaction par sonde thermique : l’installation de capteurs de température à la sortie de la buse permet aux systèmes automatisés d’ajuster dynamiquement la puissance du refroidisseur.
- Accouplements étanches : garantir des joints mécaniques hermétiques aux raccords des flexibles empêche l’infiltration d’air ambiant, qui nuirait aux performances de refroidissement.
L’intégration d’un ventilateur spécialisé de régulation de la température du moule dans une boucle fermée de rétroaction garantit la stabilité des températures de surface de la cavité sur de longues séries de production.
Comparaison des architectures de ventilateurs pour le refroidissement localisé
Le choix de l’architecture de ventilateur adéquate dépend fortement des exigences en pression statique, du contrôle directionnel et des limites acoustiques au poste de l’opérateur.
| Indicateur de Performance |
Ventilateur centrifuge radial |
Ventilateur axial standard |
Centrifuge à aubes courbées vers l’avant |
| Pression statique délivrée |
Élevée (maintient le débit à la buse) |
Faible (s’emballe à l’orifice réduit) |
Modéré (risque de surpression) |
| Directionnalité du débit d’air |
Jet de sortie dirigé unique |
Courant large inondant |
Sortie rectangulaire large |
| Profil acoustique au niveau de la buse |
Amortissement des basses fréquences |
Tonalité des pales aux hautes fréquences |
Bruit tonal modéré |
| Rendement en régime partiel |
Élevée (efficace sous contre-pression) |
Médiocre (s’arrête sous restriction) |
Modérée (gaspille de l’énergie d’entrée) |
| Application idéale |
Ventilateur radial pour refroidissement précis des moules |
Circulation de l’air ambiant |
Transport CVC pour salles propres |
Bien que les ventilateurs axiaux conviennent à la ventilation ouverte, un ventilateur radial centrifuge surpasse les conceptions concurrentes lorsqu’il faut forcer de l’air à travers des buses restrictives, offrant des niveaux sonores plus faibles et une meilleure efficacité énergétique en régime partiel.
Cas sur site : élimination des marques de retrait sur une presse à injecter de 650 tonnes
L’évaluation d’une presse à injecter de 650 tonnes produisant des composants structurels lourds illustre la valeur pratique d’un refroidissement ciblé des moules. La presse présentait des marques de retrait persistantes autour de la principale entrée de matière, là où les ventilateurs axiaux traditionnels ne parvenaient pas à forcer de l’air froid à travers un boyau de 1,5 mètre face à la contre-pression. Le remplacement de l’unité ancienne par un ventilateur radial centrifuge alimenté en air à 14 °C via une buse de 25 mm a permis de corriger ce défaut thermique.
Le ventilateur radial amélioré fonctionnait efficacement à vitesse réduite tout en maintenant les températures de la face de la cavité à 19 °C face à une fonte polymère à 60 °C. L’installation fonctionnait nettement plus silencieusement que l’unité axiale d’origine, obtenant d’excellentes évaluations lors des audits ergonomiques en atelier. Les temps de cycle globaux ont diminué de 6 %, tandis que les taux de rebuts ont fortement chuté, permettant ainsi de récupérer le coût de la mise à niveau de l’équipement en trois mois d’exploitation.
Exigences techniques pour le déploiement du refroidissement des moules
La spécification d’un ensemble de refroidissement efficace exige l’évaluation de paramètres opérationnels allant au-delà des valeurs nominales standard figurant dans les catalogues :
- Calculer les pertes de pression réelles dans les flexibles d’alimentation, les coudes et les orifices des buses à débit maximal.
- Sélectionner un ventilateur industriel de régulation de température des moules fonctionnant près de son rendement maximal sur sa courbe de pression statique.
- Isoler thermiquement tous les flexibles d’alimentation afin de préserver les écarts de température de l’air fourni.
- Mettre en œuvre une surveillance par capteur en boucle fermée afin d’ajuster dynamiquement la vitesse du ventilateur en fonction des variations saisonnières de l’environnement.
Une planification rigoureuse en amont garantit que les installations de ventilateurs radiaux pour le refroidissement précis des moules maintiennent des températures stables des moules et optimisent la qualité des pièces pendant tous les postes.
Capacité de fabrication et solutions internationales d’approvisionnement
L’obtention d’un contrôle thermique constant dans les opérations de moulage haute précision exige l’approvisionnement de composants de traitement de l’air fabriqués selon des tolérances mécaniques strictes. L’achat d’équipements auprès de fabricants spécialisés — tels que Lobisong — garantit l’accès à des ensembles de ventilateurs centrifuges radiaux haute performance, conçus pour une utilisation industrielle continue. Les installations dotées d’ateliers de production automatisés et de laboratoires d’essais internes valident les courbes des ventilateurs sous des pressions statiques réelles.
Des certifications internationales complètes, notamment CE, RoHS, UL et CCC, facilitent une logistique d’exportation fluide vers l’Europe, la Russie, l’Inde et les Amériques. En collaborant avec des spécialistes expérimentés de la production tels que Lobisong, les intégrateurs d’équipements peuvent déployer des ventilateurs centrifuges fiables, optimiser les performances des ventilateurs de régulation de la température des moules et garantir une stabilité thermique à long terme sur les lignes de fabrication plastique exigeantes.

 EN