Les salles propres pharmaceutiques sont évaluées selon des paramètres qui ne restent jamais stables. Les différentiels de pression entre pièces, les temps de récupération et les concentrations de particules évoluent tous au sein d’une enveloppe validée, et les équipements de ventilation maintiennent soit cette enveloppe, soit la rompent. Les sélections issues des catalogues conviennent rarement, car chaque zone présente sa propre charge de filtres, sa longueur de conduits et sa séquence d’écluses à air. C’est précisément dans cet écart qu’un fabricant personnalisé de ventilateurs à aubes inclinées vers l’arrière s’inscrit dans la réflexion de conception, plutôt que de se limiter à livrer du matériel : il affine la courbe du ventilateur en fonction de la cascade de pression que l’installation doit démontrer lors de sa qualification.
Comment les normes ISO 14644 et les bonnes pratiques de fabrication (GMP) définissent la cascade de pression
La classification selon la norme ISO 14644 fixe des limites de particules, et les annexes BPF transforment ces limites en règles opérationnelles : une différence de pression mesurable entre deux zones adjacentes, généralement comprise entre 10 et 15 Pa, ainsi qu’une récupération documentée après l’ouverture d’une porte. Le gradient de pression fonctionne comme une chaîne, s’étendant du couloir à la chambre d’éclusage puis à la salle de remplissage ; chaque maillon dépend d’un débit volumique qui rencontre une résistance en un point prévisible de la courbe caractéristique du ventilateur. Un fabricant spécialisé de ventilateurs à aubes inclinées vers l’arrière part de cette chaîne plutôt que d’un débit d’air nominal, car le même débit de 3 000 m3/h peut aboutir à des pressions statiques très différentes selon la charge des filtres HEPA et la géométrie des conduits. La résistance des filtres terminaux augmente au fur et à mesure de leur encrassement ; ainsi, une unité dimensionnée uniquement pour les conditions de filtration à filtre propre perd sa différence de pression bien avant le remplacement du filtre.
Que se passe-t-il lorsque le gradient dérive
La perte de différentiel est rarement spectaculaire. La pression chute de quelques pascals, une porte s’ouvre plus facilement, et le débit d’air au niveau d’un seuil devient neutre ou s’inverse. La barrière entre un couloir de classe C et une zone de classe B cesse alors d’exister, et la contamination croisée devient une déviation enregistrée plutôt qu’une simple préoccupation théorique. Les inspecteurs analysent les données de tendance : ainsi, une dégradation progressive apparaît sous forme d’une question dans les registres de lots — quels lots ont été exposés, et la stratégie de maîtrise de la contamination restait-elle efficace ? Les coûts s’accumulent rapidement en raison des produits mis en quarantaine, de la revalidation de l’ensemble concerné, et des observations qui suivent le site jusqu’à sa prochaine audit. Le choix du ventilateur intervient en amont de tout cela, ce qui explique pourquoi un fabricant spécialisé de ventilateurs à aubes inclinées arrière est généralement sollicité avant que la conception des conduits ne soit figée.
Géométrie des aubes et puissance non surchargeable
Les aubes inclinées vers l’arrière s’éloignent de la direction de rotation, rejetant l’air à une vitesse relative inférieure à celle produite par une géométrie à aubes courbées vers l’avant. Moins d’énergie cinétique doit donc être récupérée à l’intérieur du carter, ce qui améliore le rendement statique et aplatit la portion utile de la courbe. Pour une salle blanche, la propriété déterminante est une caractéristique de puissance non-surchargeable : à mesure que la résistance augmente avec l’encrassement du filtre, la puissance absorbée atteint un pic puis diminue au lieu de s’emballer, maintenant ainsi le moteur dans ses limites thermiques sans recourir à des astuces de déclassement. Une courbe de pression abrupte à proximité du point de fonctionnement signifie également que de faibles variations de la résistance du système entraînent de faibles variations du débit ; un fabricant spécialisé de ventilateurs à aubes inclinées vers l’arrière exploite ce comportement afin que les boucles de régulation de pression agissent sur un actionneur prévisible plutôt que sur un ventilateur instable.
Choix du moteur, de l’entraînement et des roulements pour une pression statique stable
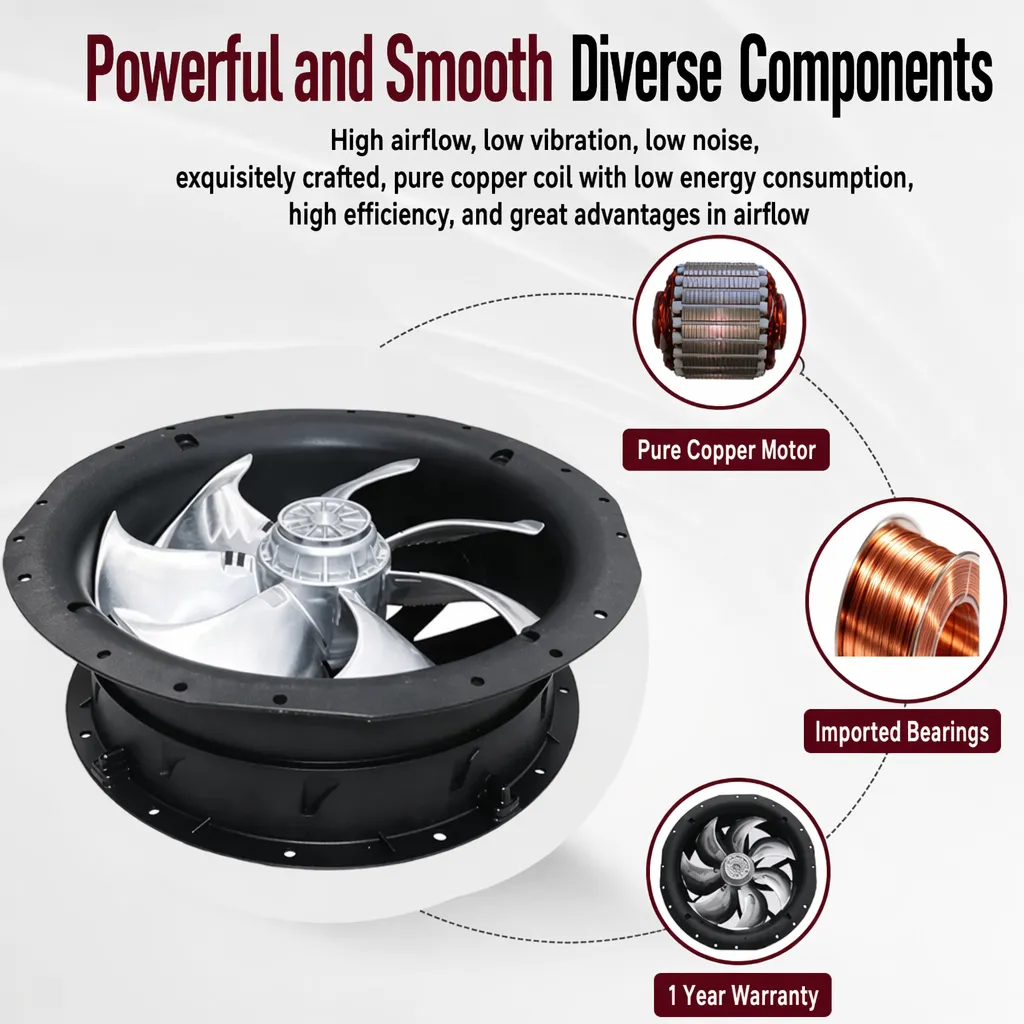
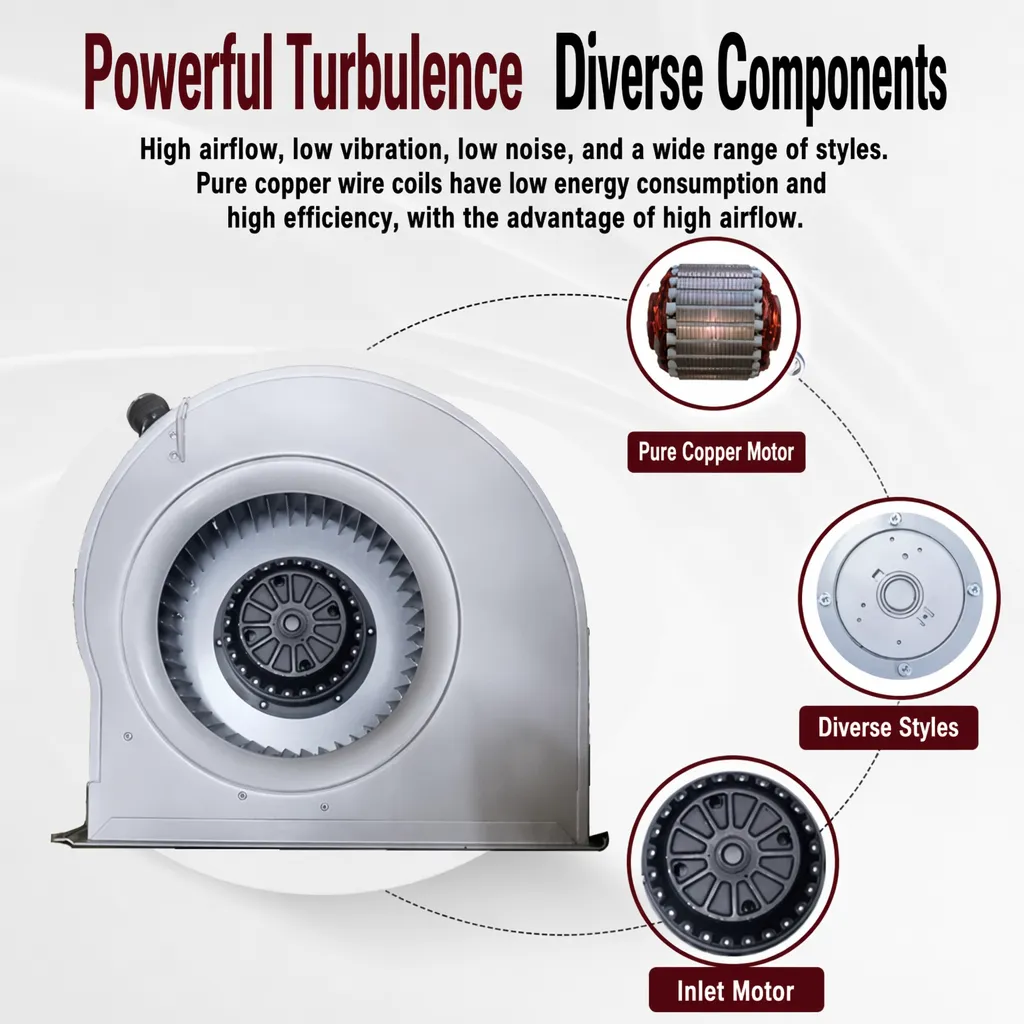
L’aérodynamique ne produit des gains que lorsque l’entraînement maintient une vitesse constante. Un moteur sans balais, conçu selon un rotor externe, fait tourner l’ensemble des aimants autour du stator, permettant le montage direct de la roue à aubes, un encombrement réduit et l’absence de courroie à tendre à l’intérieur d’une unité de traitement d’air. Des enroulements en cuivre pur réduisent les pertes résistives et maintiennent une température modérée des enroulements en service continu — un critère essentiel pour les salles fonctionnant 24 heures sur 24. Un moteur EC boucle le système de régulation, ajustant sa vitesse à partir d’un signal 0–10 V ou Modbus dès que les capteurs ambiants détectent une dérive. Des jeux de roulements à billes de précision et des roues à aubes équilibrées limitent les vibrations, préservant ainsi la durée de vie des roulements et l’étanchéité des filtres, que les vibrations finissent lentement par compromettre. La classe d’isolement et le degré de protection IP sont spécifiés par un fabricant spécialisé de ventilateurs à aubes inclinées arrière, adapté aux environnements exposés à des désinfectants ou soumis à des nettoyages à haute pression.
Contexte, problème et solution technique
Un sous-traitant en fabrication pharmaceutique d’Europe centrale a étendu son installation de formes solides orales avec une deuxième salle de granulation. La mise en service a réussi à débit nominal, mais a échoué sur le critère de cascade : l’éclusette maintenait seulement 4 Pa par rapport au couloir, et le temps de récupération après ouverture de la porte dépassait la fenêtre validée. Les ventilateurs centrifuges génériques installés avaient été sélectionnés uniquement sur la base du débit, et leurs courbes étaient plates précisément là où les filtres HEPA chargés exigeaient une pression dynamique accrue. Les longueurs de conduits, la résistance des filtres finaux et la surface de fuite des portes ont été intégrées dans une spécification fonctionnelle révisée ; un fabricant spécialisé de ventilateurs à aubes inclinées arrière a alors fourni des unités à double entrée, à aubes courbées arrière, dotées d’une courbe plus raide et d’un pilotage électronique à courant continu (EC), calibré sur la ligne système mesurée. Les nouveaux essais ont confirmé une différence de pression stable de 15 Pa, tant avec les filtres propres qu’avec les filtres chargés, et un temps de récupération inférieur à 20 secondes.
Spécifier, inspecter et entretenir les ventilateurs
Une spécification réalisable précise les deux extrêmes de la durée de vie du filtre : le débit d’air à la résistance initiale et à la résistance finale, la différence devant être maintenue dans chaque état. La plage de température ambiante, l’exposition aux désinfectants, le type de signal de commande ainsi que les exigences de conformité CE ou IEC éliminent la plupart des litiges ultérieurs, tandis qu’une courbe du ventilateur indiquant la bande de tolérance permet une vérification sur site. À la livraison, confirmez les repères d’équilibrage, le sens de rotation et les données de la plaque signalétique avant que l’unité ne soit intégrée dans un faux-plafond. En service, enregistrez la pression différentielle aux travers des filtres et des locaux, suivez l’évolution du courant absorbé et interprétez toute augmentation du courant à débit constant comme un signe précoce d’encrassement. L’entretien trimestriel, couvrant le bruit des roulements, les dépôts sur l’impulseur et l’état des joints, permet de détecter les anomalies tant qu’un arrêt planifié reste possible.
Résumé
La régulation de la pression dans une salle propre pharmaceutique est un résultat obtenu par ingénierie, et non un simple paramètre. Les roues à aubes inclinées vers l’arrière justifient leur utilisation grâce à une courbe de performance raide et stable, ainsi qu’à une absorption de puissance non surchargeable ; par ailleurs, les moteurs à rotor externe sans balais et la commande électronique (EC) préservent cette courbe même lorsque les filtres se colmatent ou que les salles changent de fonction. Les normes ISO 14644 et les annexes des bonnes pratiques de fabrication (GMP) définissent les objectifs à atteindre, tandis que la certification IEC ou EN garantit la conformité défendable des composants électriques lors des inspections. Collaborer avec un fabricant spécialisé de ventilateurs à roues inclinées vers l’arrière permet d’ajuster précisément la courbe du ventilateur à la ligne réelle du système, afin que la maîtrise de la contamination reste quantifiable sur toute la durée de vie des filtres.
Questions fréquemment posées
Quelle différence de pression doit être spécifiée entre des grades adjacents de salles propres ?
La plupart des installations pharmaceutiques sont conçues pour une différence de pression de 10 à 15 Pa entre deux zones adjacentes, la valeur exacte étant déterminée par la stratégie de maîtrise de la contamination et par les attentes réglementaires locales. Ce chiffre importe moins que la condition qui y est associée : cette différence de pression doit être maintenue avec les filtres terminaux à leur résistance finale et les portes fermées, et la reprise après une ouverture doit se faire dans le délai validé.
Pourquoi une roue à aubes inclinées vers l’arrière convient-elle au contrôle de la pression en salle propre ?
Les aubes inclinées vers l’arrière produisent une courbe de pression plus raide et plus stable, ainsi qu’une caractéristique de puissance non surchargeable. À mesure que les filtres HEPA se colmatent et que la résistance du système augmente, le débit varie progressivement et la puissance absorbée atteint un pic plutôt que de croître indéfiniment. Les boucles de régulation réagissent en douceur, la pression statique reste dans les tolérances requises, et le moteur continue de fonctionner dans ses limites thermiques de conception, sans risquer de déclencher une protection thermique.
Comment la pression statique peut-elle rester stable lorsque les filtres se colmatent ?
Dimensionner par rapport à l’ensemble de la ligne du système, plutôt qu’à un seul point de fonctionnement, constitue la solution pratique. Le débit d’air est spécifié pour les résistances du filtre propre et du filtre final ; un moteur EC à commande de vitesse en boucle fermée ajuste sa sortie tandis qu’un capteur de pression différentielle signale une dérive, et une courbe de ventilateur abrupte limite la perte de débit. Le suivi de l’intensité absorbée conjointement avec la pression différentielle du filtre révèle la charge avant que la cascade ne s’affaiblisse.
Quels documents doivent être demandés avant de passer une commande ?
Une courbe de ventilateur avec sa bande de tolérance, des données acoustiques, des caractéristiques de performance du moteur, une liste des matériaux et une déclaration CE ou IEC couvrent la plupart des besoins d’examen technique. Des dessins cotés et des détails concernant l’interface de commande évitent les imprévus lors de l’installation. Un fabricant spécialisé de ventilateurs à aubes inclinées vers l’arrière, capable de fournir ce lot complet accompagné de données d’essai ainsi que d’un soutien pour les essais de réception en usine, accélère la qualification et fournit aux auditeurs un dossier équipement traçable.
Les ventilateurs EC réduisent-ils les risques de validation dans les salles propres ?
Les variateurs de fréquence EC permettent de régler précisément la vitesse lors de la mise en service et de l’ajuster ultérieurement sans modifier les poulies ni les amortisseurs, ce qui permet de restaurer exactement l’état d’équilibre enregistré lors de la validation après toute intervention de maintenance. La rétroaction continue des capteurs de pièce maintient la stabilité de la cascade lorsque les conditions évoluent, et la consommation d’énergie réduite à charge partielle diminue les coûts d’exploitation sur de longues campagnes de production.

 EN