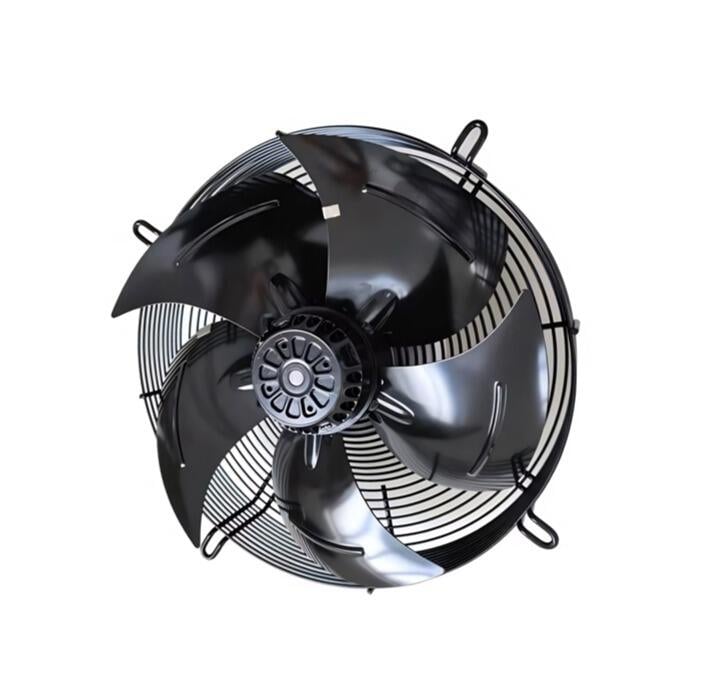
Un ventilateur centrifuge à courbe arrière à vitesse variable occupe une place particulière dans la ventilation industrielle, car il permet de maintenir une pression statique constante même lorsque la charge du procédé varie continuellement. Les lignes de revêtement et de séchage, les salles propres et les enceintes de gestion thermique exigent toutes une pression d’air stable plutôt qu’un débit d’air fixe. La méthode de réglage appropriée maintient la roue dans sa plage de fonctionnement sécurisée et protège les enroulements du moteur contre la surchauffe pendant des cycles de service prolongés.
Comprendre la demande de pression du vent dans les systèmes à courbe arrière
Pourquoi la forme de la roue à courbe arrière détermine la réponse en pression
Le ventilateur centrifuge à courbure arrière à vitesse variable tire sa réputation de la géométrie de ses aubes. Des aubes courbes orientées vers l’extérieur par rapport au sens de rotation permettent à la roue de décharger progressivement sa charge à mesure que le débit augmente, ce qui maintient la courbe de puissance presque plate autour du point nominal. Cela contraste avec les roues à courbure avant, dont la puissance continue d’augmenter à mesure que la résistance diminue. Pour les ingénieurs acheteurs, la signification pratique est claire : la machine résiste aux pics de courant intempestifs lorsque la conduite s’ouvre de façon inattendue pendant une perturbation du procédé.
La pression statique est la force que le ventilateur développe contre un système fermé ou partiellement fermé. Elle s’exprime en pascals ou en pouces de colonne d’eau et figure sur la courbe caractéristique du ventilateur. Lorsque la porte d’un four se ferme ou qu’un filtre se bouche, la contre-pression augmente et la roue doit exercer une poussée plus forte pour maintenir le débit d’air. Une évaluation précoce de la résistance du système évite que le moteur ne reste coincé à un point de blocage, où le rendement chute et où la chaleur s’accumule à l’intérieur de l’enceinte.
Évaluer la résistance du système et les objectifs de pression statique
Chaque installation possède une courbe système qui augmente à mesure que le débit augmente. L’intersection avec la courbe du ventilateur définit le point de fonctionnement. Une bonne conception commence par énumérer tous les obstacles : longueur des conduits, coudes, filtres, registres et ouverture du four. Chacun d’eux ajoute une résistance que le souffleur doit vaincre. La documentation CE et UKCA fournie par le fournisseur doit inclure une fiche technique indiquant la pression statique attendue en fonction du régime (RPM), ce qui aide les acheteurs à vérifier que l’appareil convient à la configuration réelle avant l’achat.
Méthodes de régulation par variateur de fréquence (VFD) et de pression statique
Commande par rampe de fréquence et accélération progressive
Un ventilateur centrifuge à courbure arrière à vitesse variable repose sur un variateur de fréquence qui modifie la vitesse du moteur en ajustant la fréquence d’alimentation, ce qui change directement le nombre de tours par minute (RPM) et, par conséquent, le débit d’air. Une rampe contrôlée empêche les chocs mécaniques et évite une pointe de courant au démarrage. Le réglage d’un temps d’accélération raisonnable permet à l’impulseur d’atteindre progressivement sa vitesse de rotation, protège les roulements de précision et maintient stable la gestion thermique de l’armoire. La plupart des variateurs acceptent un signal 0–10 V ou PWM provenant du contrôleur afin de définir la vitesse cible sans intervention manuelle.
Boucles de rétroaction de pression avec transmetteurs
Le réglage de la pression du vent le plus précis utilise un transmetteur de pression statique placé dans la conduite. Le contrôleur compare la valeur mesurée à la consigne et ajuste en continu la sortie du variateur de fréquence (VFD). Prenons l’exemple d’une ligne de séchage par poudrage : le four n’aspire de l’air frais que lorsqu’un lot entre en phase de cuisson. Les anciennes unités à vitesse fixe ne pouvaient pas suivre ces variations, ce qui entraînait une chute de pression et une épaisseur de revêtement irrégulière. Les ingénieurs ont ajouté un transmetteur et un ventilateur centrifuge à courbure arrière à vitesse variable commandé par un VFD. La pression suit désormais la demande du four en quelques secondes, et les taux de rebuts dus à une cuisson inégale ont nettement diminué.
Réglage du volet de conduit contre commande de vitesse
Les anciennes installations régulent la pression à l’aide de registres d’admission ou de refoulement, ce qui gaspille de l’énergie en réduisant le débit. La pratique moderne privilégie le contrôle de vitesse, car le rétrécissement augmente la résistance du système tandis qu’un variateur de fréquence (VFD) réduit la consommation énergétique à charge partielle. Le ventilateur atteint la pression cible en douceur grâce à cette commande de vitesse, plutôt que par un rétrécissement énergivore. Les registres restent utiles pour l’équilibrage fin entre plusieurs ventilateurs, mais le réglage principal de la pression du vent doit provenir du contrôle de fréquence. Les règles de câblage ANSI et NFPA 70 s’appliquent lors de l’installation du variateur et du harnais moteur dans une armoire industrielle.
Adaptation à la courbe du système et protection contre les surcharges
Adaptation de la courbe du ventilateur à la charge du conduit et du four
Le bon dimensionnement commence par le cycle de fonctionnement réel. Un tunnel de séchage nécessitant 800 Pa à 3000 m³/h exige une roue différente de celle d’une simple extraction légère. Tracez la courbe du système, puis choisissez la taille de roue et la plage de régimes (tr/min) dont l’intersection se situe près de la zone d’efficacité. Une surdimensionnement contraint le variateur à fonctionner à bas régime et à faible température ; une sous-dimensionnement le force à tourner à fréquence maximale, ce qui génère un hurlement et réduit la durée de vie des paliers. Une vérification sur site à l’aide d’un tube de Pitot ou d’un transmetteur confirme le débit volumique (CFM) prévu avant la réception finale.
Un ventilateur centrifuge à courbure arrière à vitesse variable doit être spécifié en fonction de la pression statique maximale prévue, et non de la pression moyenne. L’ajout ultérieur de filtres ou d’un conduit plus long augmente la résistance ; une marge modérée dans la puissance nominale du moteur évite donc les déclenchements prématurés. Examiner conjointement la courbe avec le fournisseur permet d’éviter l’erreur courante consistant à choisir l’appareil uniquement sur la base de son débit volumique maximal (CFM), sans tenir compte de la contre-pression que le système réel exercera.
Pourquoi les aubes à courbure arrière résistent-elles à la surcharge de puissance
Les roues à courbure arrière présentent une caractéristique de puissance autorégulée. Lorsque le débit augmente vers la détente libre, la puissance absorbée par l’arbre atteint un maximum puis diminue, évitant ainsi au moteur une demande croissante telle que celle observée avec les roues à courbure avant. Cela protège le moteur externe sans balais et les enroulements en cuivre pur pendant les événements transitoires dans les fours. Un ventilateur centrifuge à vitesse variable à roue à courbure arrière maintient donc le courant dans des limites définies, là où des unités à roue à courbure avant provoqueraient une surcharge. La roue reste plus sûre en cas de défaillance d’un clapet en position ouverte, car le courant du variateur demeure borné au lieu de connaître une forte augmentation vers la limite thermique.
Résumé et liste de vérification pour l’achat
Le choix de la méthode de réglage de la pression du vent commence par le profil de charge, puis consiste à adapter la courbe du ventilateur à la résistance système mesurée. Les acheteurs doivent demander la fiche technique, confirmer la présence des marquages CE ou UKCA et vérifier que le variateur de fréquence accepte le signal du système de gestion du bâtiment. Lors de la mise en service, régler une rampe progressive, placer le transmetteur du côté propre du filtre et enregistrer le courant à pleine charge. L’entretien courant est essentiel : enregistrer la température des roulements et vérifier à nouveau le point de prélèvement du transmetteur chaque trimestre, car la poussière accumulée sur l’impulseur déplace progressivement la courbe système et altère la stabilité de la pression. Remplacer les filtres selon le calendrier prévu afin de maintenir constante la consigne de pression statique. Le ventilateur centrifuge à aubes recourbées arrière à vitesse variable demeure le choix pratique là où la pression doit suivre un procédé changeant plutôt qu’un débit d’air fixe.
Questions fréquemment posées
Question
Quelle est la méthode la plus fiable de réglage de la pression du vent pour un ventilateur à aubes recourbées arrière ?
Réponse : La méthode la plus fiable associe un variateur de fréquence à un capteur de pression statique en boucle fermée. Le capteur mesure la pression dans la gaine, le régulateur compare cette valeur à la consigne, et le variateur ajuste en continu la vitesse du moteur. Ce dispositif maintient un débit d’air stable malgré les variations de demande du four ou de la charge des filtres. Le contrôle de vitesse permet également d’économiser de l’énergie à charge partielle, contrairement au réglage par clapet, qui ne fait que gaspiller de l’énergie en augmentant la résistance.
Question
Pourquoi les aubes courbées vers l’arrière évitent-elles une surcharge du moteur lors des variations de pression ?
Réponse : Les aubes des roues centrifuges à courbure arrière présentent une courbe de puissance autorégulée. Lorsque le débit augmente vers le débit libre, la puissance absorbée par l’arbre atteint un maximum puis diminue, évitant ainsi à moteur la demande croissante observée avec les roues à courbure avant. En cas de défaillance d’un volet (ouverture complète) ou d’ouverture brutale d’une porte de four, le courant absorbé par le variateur reste borné au lieu de connaître une surtension. Cela protège les enroulements en cuivre pur et les paliers de précision, maintenant la machine dans ses limites thermiques pendant les événements transitoires du procédé, sans nécessiter de dispositifs de protection supplémentaires.
Question
Comment régler la rampe du variateur de fréquence (VFD) lors de la mise en service ?
Réponse : Régler un temps d’accélération et de décélération progressif afin que la roue centrifuge s’entraîne sans pic de courant ni choc mécanique. Une rampe typique de plusieurs secondes protège les paliers de précision et assure une stabilité de la gestion thermique dans l’armoire. Le variateur doit accepter un signal 0–10 V ou PWM provenant du contrôleur du bâtiment. Une fois la rampe réglée, enregistrer le courant à pleine charge et vérifier que le point de fonctionnement se situe bien à proximité de la zone d’efficacité sur la courbe du ventilateur fournie.
Question
Un ventilateur à vitesse fixe peut-il suivre les variations de la demande de pression dans un four ?
Réponse : Un ventilateur centrifuge à courbure arrière à vitesse variable répond bien mieux aux variations de demande qu’un modèle à vitesse fixe. Les machines à vitesse fixe délivrent un débit quasi constant ; ainsi, lorsque les portes du four s’ouvrent ou que les filtres se colmatent, la pression statique fluctue et le débit d’air devient instable. L’ajout d’un variateur de fréquence (VFD) et d’un transmetteur permet d’accélérer ou de ralentir la rotation de la roue afin de maintenir la consigne. Sans vitesse variable, les opérateurs doivent recourir à des registres, ce qui gaspille de l’énergie et ne parvient toutefois pas à empêcher les dérives de pression pendant les cycles de procédure rapides.
Question
Les marquages CE et UKCA ont-ils une importance lors du choix du ventilateur ?
Réponse : Les marquages CE et UKCA sont importants pour les acheteurs européens et britanniques, car ils attestent que l’unité répond aux exigences documentées en matière de sécurité et de compatibilité électromagnétique. Demandez le certificat et la fiche technique qui associe les tr/min à la pression statique avant tout achat. Vérifiez que le câblage du variateur respecte les directives NFPA 70 et ANSI applicables aux armoires industrielles. Les marquages seuls ne remplacent pas un dimensionnement correct selon la courbe système, mais ils confirment que le fournisseur conserve une documentation technique traçable, nécessaire aux audits et aux besoins de conformité.

 EN