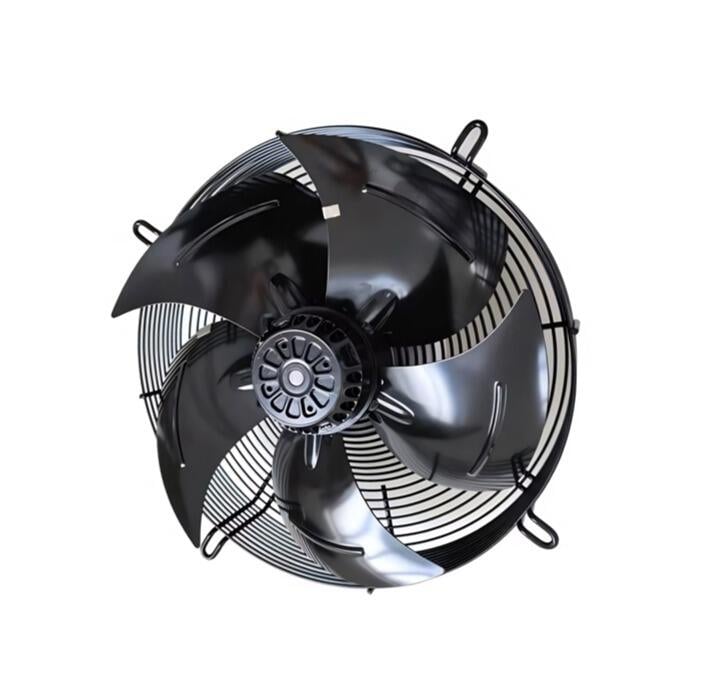
Un ventilador centrífugo de curvatura inversa de velocidad variable ocupa una posición única en la ventilación industrial porque puede mantener una presión estática estable mientras la carga del proceso sigue variando. Las líneas de recubrimiento y secado, las salas limpias y las cabinas de gestión térmica requieren una presión de aire constante, no un caudal fijo de aire. El método de ajuste adecuado mantiene al rodete dentro de su margen seguro de operación y protege el devanado del motor contra sobrecalentamiento durante ciclos prolongados de funcionamiento.
Comprensión de la demanda de presión de viento en sistemas de curvatura inversa
Por qué la forma del rodete de curvatura inversa define la respuesta de presión
El ventilador centrífugo de curvatura inversa de velocidad variable gana su reputación gracias a la geometría de sus álabes. Los álabes curvados que se alejan del sentido de rotación permiten que la rueda descargue carga a medida que aumenta el caudal, por lo que la curva de potencia permanece casi plana cerca del punto nominal. Esto contrasta con las ruedas de curvatura hacia adelante, cuya potencia sigue aumentando a medida que disminuye la resistencia. Para los ingenieros de compras, el significado práctico es claro: la máquina resiste picos incontrolados de corriente cuando el conducto se abre inesperadamente durante una perturbación del proceso.
La presión estática es la fuerza que el ventilador desarrolla contra un sistema cerrado o parcialmente cerrado. Se mide en pascales o en pulgadas de columna de agua y aparece indicada en la curva del ventilador. Cuando se cierra la puerta de un horno o se satura un filtro, la contrapresión aumenta y la rueda debe ejercer mayor esfuerzo para mantener el caudal de aire. Evaluar tempranamente la resistencia del sistema evita que el motor opere en un punto de parada, donde la eficiencia disminuye y el calor se acumula dentro del recinto.
Evaluar la resistencia del sistema y los objetivos de presión estática
Cada instalación tiene una curva de sistema que aumenta a medida que aumenta el caudal. La intersección con la curva del ventilador determina el punto de funcionamiento. Un buen diseño comienza enumerando todos los obstáculos: longitud del conducto, codos, filtros, compuertas y la boca del horno. Cada uno de ellos añade resistencia que el soplador debe superar. La documentación CE y UKCA del proveedor debe incluir una hoja de parámetros que relacione las RPM con la presión estática esperada, lo que ayuda a los compradores a confirmar que la unidad se adapta al diseño real antes de la compra.
Métodos de regulación mediante VFD y presión estática
Control de rampa de frecuencia y aceleración suave
Un ventilador centrífugo de curvatura inversa de velocidad variable se basa en un variador de frecuencia que modifica la velocidad del motor ajustando la frecuencia de suministro, lo que cambia directamente las RPM y, por ende, el caudal de aire. Una rampa controlada evita impactos mecánicos y evita picos de corriente al arrancar. Establecer un tiempo de aceleración razonable permite que el impulsor gire progresivamente, protege los rodamientos de precisión y mantiene estable la gestión térmica del armario. La mayoría de los variadores aceptan una señal de 0–10 V o PWM del controlador para fijar la velocidad objetivo sin intervención manual.
Bucles de retroalimentación de presión con transmisores
El ajuste más preciso de la presión del viento utiliza un transmisor de presión estática colocado en el conducto. El controlador compara el valor medido con el punto de consigna y ajusta continuamente la salida del variador de frecuencia (VFD). Considérese una línea de secado para recubrimiento en polvo: el horno extrae aire fresco únicamente cuando un lote entra en la etapa de curado. Las unidades antiguas de velocidad fija no podían seguir dicha variación, por lo que la presión disminuía y el espesor del recubrimiento variaba. Los ingenieros instalaron un transmisor y un ventilador centrífugo de curvatura inversa de velocidad variable bajo control VFD. Ahora la presión responde a la demanda del horno en cuestión de segundos, y las tasas de rechazo debidas a un curado irregular disminuyeron notablemente.
Ajuste del obturador del conducto frente al control de velocidad
Las instalaciones antiguas regulan la presión mediante compuertas de entrada o salida, lo que desperdicia energía al restringir el flujo. La práctica moderna prefiere el control de velocidad, ya que la estrangulación aumenta la resistencia del sistema, mientras que un variador de frecuencia (VFD) reduce el consumo energético en cargas parciales. El soplador alcanza la presión objetivo de forma suave mediante ese comando de velocidad, en lugar de hacerlo mediante una estrangulación ineficiente. Las compuertas siguen siendo útiles para ajustes finos en una matriz de múltiples ventiladores, pero el ajuste principal de la presión del aire debe realizarse mediante control de frecuencia. Al instalar el variador y el cableado del motor dentro de un armario industrial, se deben cumplir las normas de cableado ANSI y NFPA 70.
Ajuste a la curva del sistema y protección contra sobrecarga
Ajuste de la curva del ventilador a la carga del conducto y del horno
La coincidencia correcta comienza con el ciclo de trabajo real. Un túnel de secado que requiere 800 Pa a 3000 m³/h exige un impulsor distinto al de una extracción ligera. Trace la curva del sistema y luego seleccione el tamaño del rodete y la banda de RPM cuya intersección se sitúe cerca de la zona eficiente. Sobredimensionar obliga al variador a funcionar a baja velocidad y temperatura reducida; subdimensionar lo hace operar a máxima frecuencia con un zumbido agudo, acortando así la vida útil de los rodamientos. La verificación en campo mediante un tubo de Pitot o un transmisor confirma el caudal volumétrico previsto (CFM) antes de la aceptación final.
Un ventilador centrífugo de curvatura hacia atrás de velocidad variable debe especificarse según la presión estática en el peor caso, no según el valor promedio. La adición posterior de filtros o una conducción más larga incrementa la resistencia, por lo que un margen moderado en la potencia nominal del motor evita disparos prematuros. Revisar la curva junto con el proveedor evita el error común de seleccionar únicamente según el caudal volumétrico máximo (CFM pico), ignorando la contrapresión que presentará realmente el sistema.
Por qué las palas de curvatura hacia atrás resisten la sobrecarga de potencia
Las ruedas de curvatura inversa presentan una característica de potencia autorregulada. A medida que el caudal aumenta hacia la descarga libre, la potencia requerida en el eje alcanza un pico y luego disminuye, por lo que el motor nunca experimenta la demanda creciente típica de los diseños de curvatura directa. Esto protege al motor sin escobillas de rotor exterior y a los devanados de cobre puro durante eventos transitorios en hornos. Por tanto, un ventilador centrífugo de curvatura inversa de velocidad variable mantiene la corriente acotada, mientras que las unidades de curvatura directa se sobrecargarían. La rueda permanece más segura si una compuerta falla en posición abierta, porque la corriente de accionamiento se mantiene acotada en lugar de dispararse hacia el límite térmico.
Resumen y lista de verificación para adquisición
La selección del método de ajuste de la presión del viento comienza con el perfil de carga, seguido del ajuste de la curva del ventilador a la resistencia del sistema medida. Los compradores deben solicitar la hoja de parámetros, confirmar las marcas CE o UKCA y verificar que el variador de frecuencia (VFD) acepte la señal del sistema de gestión de edificios. Durante la puesta en marcha, configure una rampa suave, coloque el transmisor en el lado limpio del filtro y registre la corriente a carga completa. El mantenimiento rutinario es fundamental: registre la temperatura de los rodamientos y revise nuevamente la toma del transmisor cada trimestre, ya que el polvo acumulado en el impulsor desplaza lentamente la curva del sistema y reduce la estabilidad de la presión. Reemplace los filtros según el programa establecido para mantener constante el valor de consigna de la presión estática. El ventilador centrífugo de curvatura hacia atrás de velocidad variable sigue siendo la opción práctica cuando la presión debe adaptarse a un proceso cambiante, en lugar de a un caudal de aire fijo.
Preguntas frecuentes
Pregunta
¿Cuál es el método más fiable de ajuste de la presión del viento para un ventilador de curvatura hacia atrás?
Respuesta: El método más fiable combina un variador de frecuencia con un transmisor de presión estática en un bucle cerrado. El transmisor mide la presión en el conducto, el controlador compara ese valor con el punto de consigna y el variador ajusta continuamente la velocidad del motor. Esto mantiene un caudal de aire constante ante cambios en la demanda del horno o en la carga del filtro. Además, el control de velocidad ahorra energía en cargas parciales comparado con el estrangulamiento mediante compuertas, que simplemente desperdicia potencia al aumentar la resistencia.
Pregunta
¿Por qué las álabes curvados hacia atrás evitan la sobrecarga del motor durante las fluctuaciones de presión?
Respuesta: Los rodetes de curvatura inversa presentan una curva de potencia autorregulada. A medida que el caudal aumenta hacia la descarga libre, la potencia requerida en el eje alcanza un pico y luego disminuye, por lo que el motor nunca enfrenta la demanda creciente observada en los diseños de curvatura directa. Cuando una compuerta falla en posición abierta o una puerta de horno se abre, la corriente del accionamiento permanece acotada en lugar de experimentar una sobrecarga. Esto protege los devanados de cobre puro y los cojinetes de precisión, manteniendo la máquina dentro de su límite térmico durante eventos transitorios del proceso, sin necesidad de hardware protector adicional.
Pregunta
¿Cómo debe configurarse la rampa del variador de frecuencia (VFD) durante la puesta en marcha?
Respuesta: Configure un tiempo de aceleración y desaceleración suave para que el rodete gire sin provocar picos de corriente ni impactos mecánicos. Una rampa típica de varios segundos protege los cojinetes de precisión y mantiene estable la gestión térmica del armario. El accionamiento debe aceptar una señal de 0–10 V o PWM desde el controlador del edificio. Tras configurar la rampa, registre la corriente a plena carga y confirme que el punto de operación se sitúa cerca de la zona eficiente en la curva del ventilador suministrada.
Pregunta
¿Puede un ventilador de velocidad fija seguir la demanda cambiante de presión en el horno?
Respuesta: Un ventilador centrífugo de curvatura inversa de velocidad variable gestiona los cambios de demanda mucho mejor que un equipo de velocidad fija. Las máquinas de velocidad fija suministran un caudal casi constante, por lo que, cuando se abren las puertas del horno o se saturan los filtros, la presión estática varía y el caudal de aire se vuelve inestable. La adición de un variador de frecuencia (VFD) y un transmisor permite que la rueda acelere o desacelere para mantener el valor de consigna. Sin velocidad variable, los operadores deben recurrir a compuertas, lo que desperdicia energía y aun así permite que la presión fluctúe durante ciclos de proceso rápidos.
Pregunta
¿Tienen importancia las marcas CE y UKCA al seleccionar el ventilador?
Respuesta: Las marcas CE y UKCA son importantes para los compradores europeos y británicos porque indican que la unidad cumple con los requisitos documentados de seguridad y compatibilidad electromagnética. Solicite el certificado y la hoja de parámetros que relacione las RPM con la presión estática antes de la compra. Verifique que la conexión del accionamiento siga las directrices NFPA 70 y ANSI para el armario industrial. Las marcas por sí solas no sustituyen una coincidencia correcta con la curva del sistema, pero sí confirman que el proveedor mantiene documentación técnica trazable para auditorías y necesidades de cumplimiento.

 EN