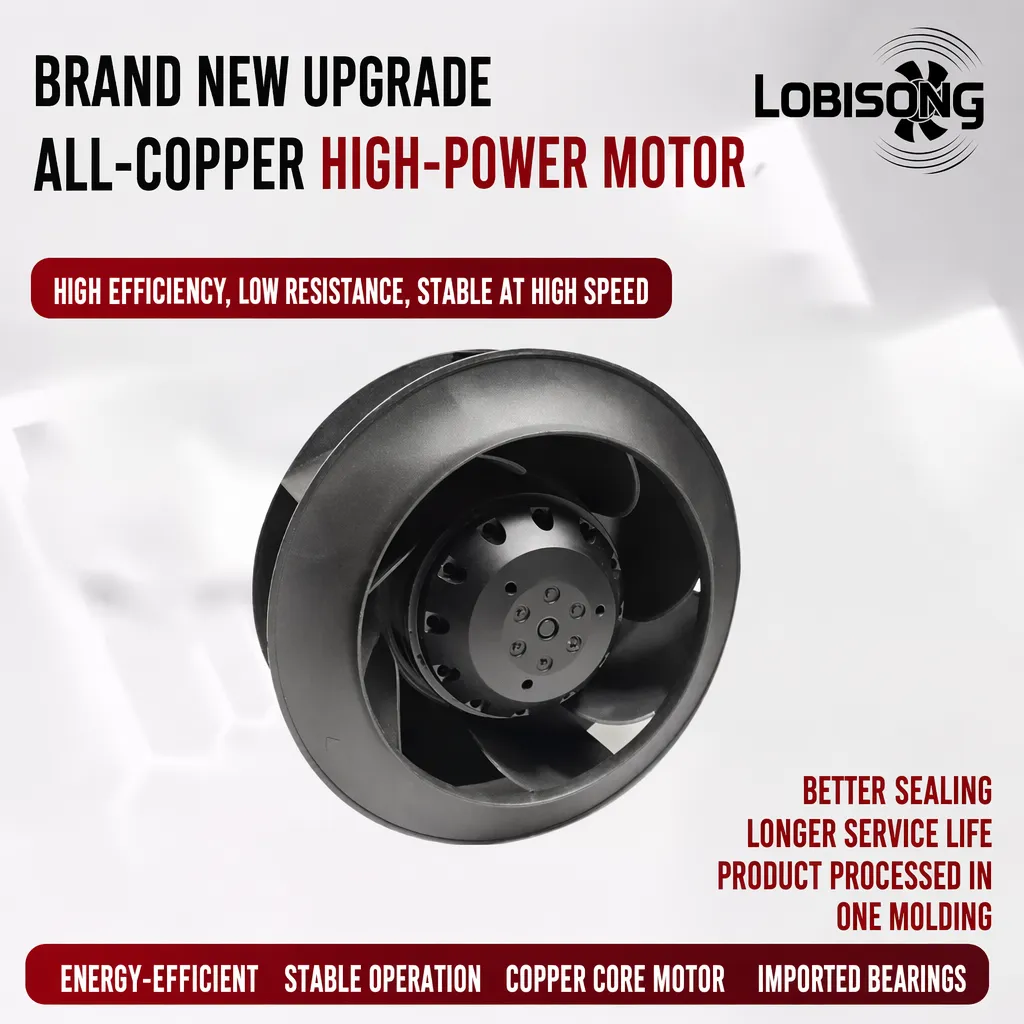
Un ventilateur à courbure arrière à vitesse variable maintient des températures stables dans les armoires et lors des procédés, même lorsque la demande de production évolue au cours de la journée. En ajustant le débit d’air à la charge thermique réelle, il évite le gaspillage d’énergie inhérent aux unités à vitesse fixe tout en protégeant les équipements sensibles.
Pourquoi la charge thermique liée à la production varie-t-elle constamment
Les équipements de production atteignent rarement un état thermique stable, et un ventilateur à courbe arrière à vitesse variable justifie pleinement sa valeur en suivant cette cible mobile. Les fours à convoyeur, les moules d’injection, les postes de soudage et les armoires de compresseurs modifient tous leur puissance de sortie en fonction de la taille des lots, de la température ambiante et du calendrier des postes de travail. La charge thermique résultante peut varier considérablement entre le démarrage froid d’un matin et le pic de chaleur en milieu d’après-midi.
Ce qui provoque les variations de charge thermique sur les lignes de production
Plusieurs facteurs déplacent la charge thermique d’heure en heure. La température de l’air ambiant modifie l’écart de refroidissement que le système doit compenser, tandis que le débit modifie les pertes par frottement et électriques au sein des moteurs et des variateurs de fréquence. Un cycle de démoulage ou une montée en température dans un four de cuisson ajoute des impulsions programmées de chaleur résiduelle. Un ventilateur à courbe arrière à vitesse variable doit détecter ces variations afin d’ajuster sa réponse en conséquence, car sans mesure précise, ces changements restent invisibles jusqu’à ce qu’un tableau électrique déclenche une coupure ou qu’une cote produit commence à dériver.
Pourquoi les ventilateurs à vitesse fixe sont surdimensionnés et gaspillent de l’énergie
Un ventilateur à vitesse fixe délivre un seul point de débit d’air sur sa courbe de performance. Pour garantir la sécurité par la journée la plus chaude, les prescripteurs choisissent une unité dimensionnée pour la charge maximale. Pendant la majeure partie des heures de fonctionnement, cette unité tourne bien au-dessus des besoins réels, imposant un débit d’air excédentaire contre la résistance du système et consommant de l’énergie inutilement. L’inefficacité s’accroît à charge partielle, où un ventilateur centrifuge continue de tirer un courant substantiel même lorsque peu de refroidissement est requis.
Comment un ventilateur à vitesse variable à aubes arrières suit la charge
Un ventilateur à vitesse variable à aubes arrières résout ce décalage en modifiant sa vitesse de rotation pour suivre la demande thermique en temps réel, plutôt qu’en se basant sur une hypothèse pessimiste. L’aube arrière maintient un rendement stable sur une large plage de vitesses, ce qui rend ce concept pratique et non purement théorique.
Rétroaction capteur en boucle fermée pour la régulation de vitesse
La boucle de régulation commence par la mesure. Des capteurs de température montés sur l’armoire, le conduit ou la surface du procédé alimentent un régulateur qui compare la valeur mesurée à une consigne. Une étape de régulation PID ajuste ensuite la sortie du variateur, augmentant ou diminuant la vitesse du ventilateur afin de maintenir la valeur cible. Des transducteurs de pression peuvent être intégrés à cette boucle pour protéger contre les filtres obstrués ou les restrictions de conduits. Cette régulation en boucle fermée permet d’adapter en temps réel la distribution d’air à la demande instantanée, et non pas à un calendrier prédéfini. Le ventilateur à courbe arrière à vitesse variable fonctionne ainsi uniquement à la vitesse exigée par la charge thermique.
Choix entre variateur de fréquence (VFD) et moteur à courant continu à commande électronique (EC)
Deux technologies de commande dominent la régulation de vitesse. Un variateur de fréquence (VFD) modifie la fréquence d’alimentation d’un moteur à courant alternatif, assurant un démarrage progressif et souple ainsi qu’une large plage de réglage. Un moteur à commutation électronique (EC) intègre l’onduleur et le moteur en un seul ensemble, offrant un rendement élevé à charge partielle et une commande simple via signal 0–10 V ou PWM. Ces deux solutions réduisent fortement la consommation électrique à charge partielle, car la puissance absorbée par un ventilateur varie approximativement avec le cube de sa vitesse. Le choix dépend de la tension d’alimentation, de l’architecture de commande et du système automatisé existant (PLC ou BMS).
Les roues à aubes recourbées vers l’arrière conviennent aux applications à vitesse variable, car leur courbe de puissance non-surchargeable empêche toute surcharge du moteur lorsque la vitesse augmente. Les données de performance aéraulique doivent être vérifiées selon les normes AMCA 210 et ISO 5801, tandis que l’équilibrage des roues suit la norme ISO 1940 afin de limiter les vibrations. Ainsi, un ventilateur à vitesse variable équipé d’une roue à aubes recourbées vers l’arrière reste sûr sur toute la plage de réglage, sans les problèmes de résonance qui affectent les formes d’aubes plus simples.
Cas réel : modernisation de la gestion thermique d’une ligne d’extrusion
Contexte, problème et risque
Un atelier d’extrusion de plastiques exploitait plusieurs armoires de refroidissement le long d’une ligne de profilés. Chaque armoire comportait un ventilateur CA à vitesse fixe dimensionné pour les pics estivaux. Pendant les nuits d’hiver et les postes à faible volume, les ventilateurs fonctionnaient à pleine vitesse, quel que soit le besoin réel, et ce refroidissement excessif provoquait la condensation d’humidité sur les cartes de commande. Ce risque d’humidité menaçait les pannes des variateurs et les déclenchements intempestifs lorsque les filtres s’obstruaient, car le débit d’air fixe ne pouvait pas s’ajuster.
Solution et effet mesuré
L’installation a remplacé les ventilateurs fixes par des unités à courbure arrière à vitesse variable, entraînées par des moteurs EC et raccordées à des capteurs de température dans les conduits via l’API de ligne. La régulation en boucle fermée maintenait la température dans l’armoire dans une plage étroite, quelle que soit la saison. La mise en marche progressive a éliminé le courant d’appel qui sollicitait excessivement les contacteurs. La consommation énergétique a diminué de façon notable par rapport au précédent niveau de référence à vitesse fixe, et la condensation sur les cartes électroniques a cessé. Le personnel d’entretien a signalé moins de déclenchements liés aux filtres, car le contrôleur détectait précocement la montée de la pression statique. Les unités de ventilateurs à courbure arrière à vitesse variable ont également réduit le bruit audible dans l’espace de travail, favorisant un environnement de poste plus calme.
Synthèse et conseils pour les achats
Un ventilateur à courbure arrière à vitesse variable transforme la gestion thermique d’une hypothèse fixe en un service réactif, adapté aux équipements de production selon l’évolution des conditions. La combinaison de rétroaction des capteurs, de régulation de vitesse et d’un rotor stable à courbure arrière assure une efficacité partielle que les unités fixes ne peuvent atteindre.
Liste de vérification à utiliser avant l’achat
Préciser la plage de fonctionnement, et non seulement la charge maximale : indiquer les charges thermiques minimale et maximale, la tension d’alimentation et le degré de protection (indice IP) adapté à l’environnement. Vérifier la présence des marquages CE et UKCA sur l’appareil, et demander les données de performance mesurées selon les normes AMCA 210 et ISO 5801 (débit et pression). Vérifier la classe du moteur conformément aux règles d’efficacité IEC 60034, et confirmer la qualité d’équilibrage selon la norme ISO 1940. Examiner le matériau de la roue, le type de roulement et le degré de protection contre les poussières et l’humidité présentes sur site. Demander une courbe de cycle de fonctionnement afin que l’appareil sélectionné couvre à la fois les points de faible et de forte charge thermique.
Consignes pour la mise en service, l’utilisation et la maintenance
Mettre en service l’installation avec la boucle de capteur active et régler une consigne réaliste, et non la valeur minimale possible. Suivre les recommandations en matière de ventilation de l’OSHA 29 CFR 1910.94 là où des travailleurs sont présents, ainsi que la norme NFPA 91 pour l’évacuation des vapeurs et des brouillards. Nettoyer ou remplacer les filtres selon un calendrier basé sur la hausse de pression, et non sur le calendrier chronologique. Enregistrer les tendances de vitesse et de courant afin de détecter précocement l’usure des roulements. Conserver des variateurs de fréquence de rechange conformes aux spécifications d’origine.
Questions fréquemment posées
Question
À quoi sert un ventilateur à courbure arrière à vitesse variable ?
Réponse : Ce type de ventilateur refroidit les armoires, les enceintes et les équipements de processus dont la charge thermique varie pendant le fonctionnement. Il associe un rotor à aubes courbées vers l’arrière à un variateur de fréquence, de sorte que le débit d’air suive précisément la demande réelle. Ses applications courantes incluent les lignes d’extrusion, les armoires équipées de variateurs de fréquence (VFD) et les postes de soudage. Cette conception maintient un rendement stable sur une large plage de vitesses, ce qui permet une gestion thermique constante, sans sur-refroidissement ni gaspillage d’énergie.
Question
Pourquoi la commande de vitesse permet-elle d’économiser de l’énergie à charge partielle ?
Réponse : La puissance du ventilateur varie approximativement selon le cube de sa vitesse de rotation ; ainsi, une légère réduction de vitesse entraîne une chute importante de la puissance consommée. À charge partielle, un ventilateur à vitesse fixe continue de consommer presque autant de courant qu’à pleine charge, tout en délivrant un débit d’air inutilisé. Une unité à vitesse variable ralentit son fonctionnement, réduisant simultanément le débit d’air et la consommation énergétique pour les adapter précisément à la charge thermique. Cette approche évite la pénalité liée au surdimensionnement et diminue les coûts d’exploitation pendant les nombreuses heures passées en dessous de la demande maximale.
Question
Comment la boucle de rétroaction capteurs est-elle configurée ?
Réponse : Des capteurs de température placés sur l’armoire ou la surface du procédé transmettent des données à un contrôleur qui compare ces mesures à une consigne. Une étape de régulation PID ajuste la sortie du variateur afin d’augmenter ou de diminuer la vitesse du ventilateur. Des capteurs de pression peuvent être ajoutés pour détecter l’obstruction des filtres ou les restrictions dans les conduits. La boucle maintient la température cible en modifiant la vitesse en temps réel. Un réglage correct de la consigne empêche les oscillations (hunting) et assure la stabilité du système face aux variations de charge.
Question
Un moteur EC peut-il remplacer un ventilateur à courant alternatif piloté par un variateur de fréquence (VFD) ?
Réponse : Oui, un moteur EC intègre l’onduleur et le moteur dans un seul boîtier et offre un rendement élevé à charge partielle avec des signaux de commande simples. Il convient aux rétrofits où l’espace et le câblage sont limités. Un variateur de fréquence (VFD) associé à un moteur alternatif externe reste pertinent pour les grandes dimensions ou lorsqu’un stock de moteurs alternatifs existe déjà. Les deux solutions permettent la régulation de vitesse ; le choix dépend de la tension, de l’architecture de commande et de l’intégration avec l’API du site ou le système de gestion du bâtiment.
Question
Ces ventilateurs nécessitent-ils des procédures d’entretien spécifiques ?
Réponse : L’entretien suit un calendrier basé sur la montée de la pression statique, et non sur des dates fixes. Inspectez les filtres dès que la pression statique augmente, vérifiez les bruits anormaux au niveau des roulements, et enregistrez les tendances de vitesse et de courant afin de détecter l’usure. Rééquilibrez la roue selon la norme ISO 1940 après toute intervention. Vérifiez que les marquages IP, CE ou UKCA restent intacts. Des alertes précoces de pression émises par le contrôleur évitent les coupures liées aux obstructions et protègent l’équilibre thermique des équipements de production connectés.

 EN