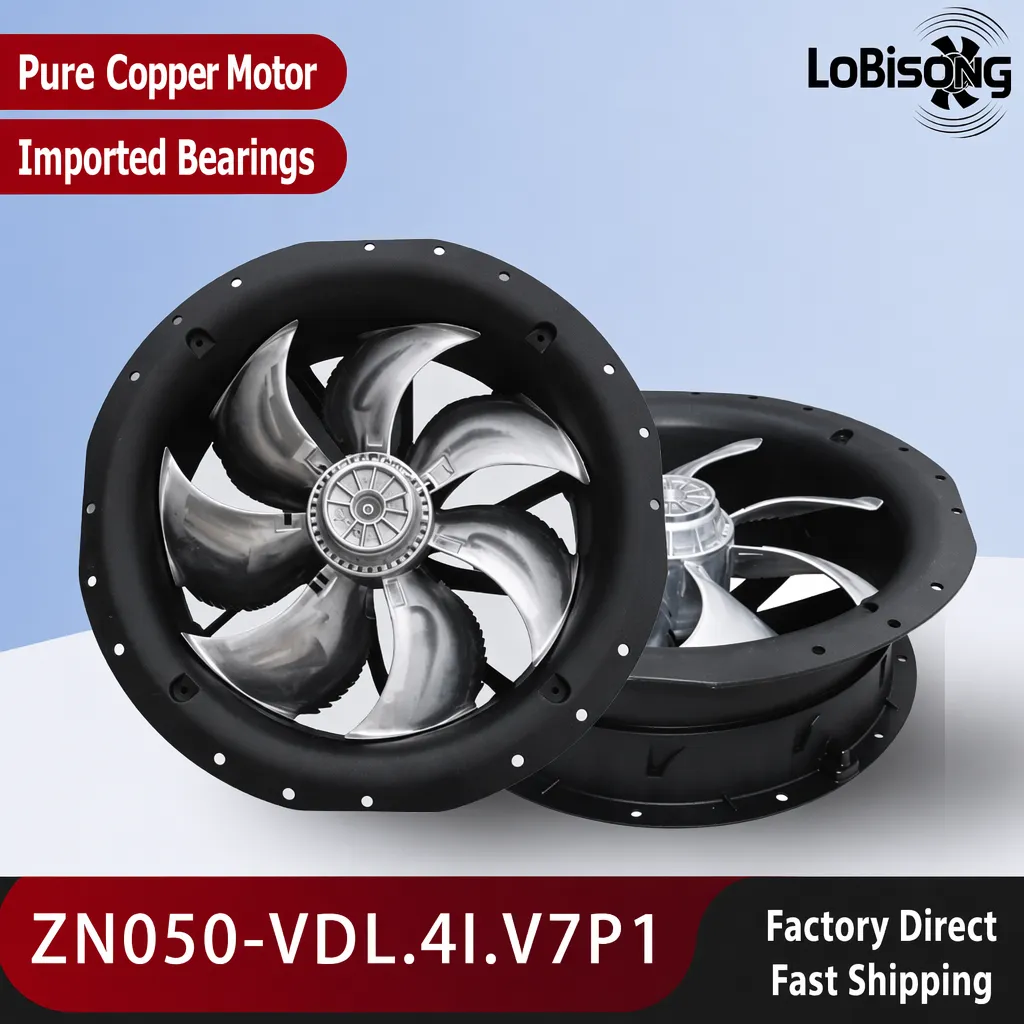
Jak chrom tworzy bierną warstwę tlenkową zapobiegającą powstawaniu skorup
Środowiska obróbki cieplnej obciążają sprzęt wentylacyjny poza granice wytrzymałości zwykłych materiałów. A wentylator osiowy z nierdzewnej stali zyskuje swoje miejsce w warsztatach kucia i piecach, ponieważ jego chemia powierzchniowa zachowuje się inaczej przy długotrwałym nagrzewaniu. Gdy jednostka ze stali węglowej pracuje nieprzerwanie powyżej kilkuset stopni Celsjusza, metal odpryskuje i pokryje się skorupą, ograniczając przepływ powietrza i zagrażając silnikowi. Konstrukcja ze stali nierdzewnej opóźnia ten rodzaj uszkodzenia na poziomie stopu.
Co dzieje się ze stalą węglową przy długotrwałym nagrzewaniu
Awentylator osiowy z nierdzewnej stali jest określony dokładnie tam, gdzie stal węglowa nie jest w stanie przetrwać. Stal węglowa intensywnie utlenia się, gdy jej temperatura przekracza około 400 °C. Tlen z gorącego strumienia gazu łączy się z żelazem, tworząc luźny tlenek żelaza, który odspaja się i odsłania świeżą powierzchnię metalu. Wirnik traci masę, zmienia się jego równowaga, a drgania rosną. W warsztacie obróbki cieplnej ten cykl powtarza się przy każdej zmianie pracy, więc jednostka ze stali węglowej może wymagać wymiany już w ciągu jednego sezonu.
Rola zawartości chromu w stopach 304 i 316
Chrom jest pierwiastkiem, który zmienia całą sytuację. wentylator osiowy z nierdzewnej stali zawiera 16–18 % chromu zarówno w stopie 304, jak i 316; chrom ten reaguje z tlenem, tworząc cienką, przyczepną warstwę tlenku chromu na powierzchni. Ta warstwa bierna ma zdolność samoregeneracji: jeśli zostanie uszkorzona, ponownie powstaje w obecności tlenu. Warstwa ta zapobiega dalszemu dostępowi tlenu do podstawowego metalu, dzięki czemu stop pozostaje nietknięty.
Wybór między stopami 304, 316 oraz wyższymi stopami
Wybór odpowiedniego stopu to decyzja zakupowa, a nie domyślna. Górny próg temperatury, skład chemiczny otaczającego gazu oraz cykl pracy wpływają na to, który stop zapewnia niezawodną służbę bez nadmiernego wydatkowania na materiał, którego dane zastosowanie nie wymaga.
W warsztatach kucia i obróbki cieplnej powietrze rzadko składa się wyłącznie z czystego ciepła. Opary z procesu gaszenia, pozostałości środków czyszczących oraz wilgotność przybrzeżna wprowadzają chlorki, które atakują stop 304 w strefach spawania. Stop wentylator osiowy z nierdzewnej stali 316 znacznie lepiej odpiera pitting wywołany chlorkami, dlatego zakupujący z regionów przybrzeżnych lub rynków tropikalnych, takich jak Indie, często standardowo wybierają stop 316. Molibden obecny w tym stopie zwalnia proces korozji, który w przeciwnym razie skróciłby interwały konserwacji.
Stopy przeznaczone do wyższych temperatur – poza stopem 316
Gdy stałe temperatury procesowe zbliżają się do zakresu 700–800 °C, nawet stop 316 osiąga swoje praktyczne ograniczenie. Stop wentylator osiowy z nierdzewnej stali wykonane z stopów o wyższej zawartości niklu, takich jak 310S lub Incoloy, zachowują wytrzymałość i odporność na utlenianie tam, gdzie standardowe stopy austenityczne zaczynają mięknąć. Te materiały są droższe, dlatego nadają się do wentylacji pieców oraz stref ciągłych pieców przemysłowych, a nie do zasysania powietrza w temperaturze otoczenia. Ich stosowanie wyłącznie tam, gdzie profil termiczny tego wymaga, chroni ścieżkę przepływu powietrza bez marnotrawstwa.
Rozszerzalność termiczna i dopasowanie konstrukcyjne w warsztatach obróbki cieplnej
Gatunek materiału to tylko połowa historii. Metal rozszerza się pod wpływem wzrostu temperatury, a jednostka osiowa zamontowana w sztywnym kanale stalowym musi pochłaniać to rozszerzanie, nie powodując zaklinowania wału ani pęknięcia obudowy. Pominięcie różnicowego rozszerzania prowadzi do wczesnego uszkodzenia wentylatora podczas cykli zmian temperatury.
Zarządzanie różnicowym rozszerzaniem w punktach montażu
Awentylator osiowy z nierdzewnej stali obudowa rozszerza się w innym tempie niż otaczająca ją rura stalowa węglowa. Jeśli uchwyt montażowy jest sztywny, naprężenia termiczne skupiają się w śrubach i spoinach, co zwiększa ryzyko pęknięć zmęczeniowych. W praktycznych instalacjach stosuje się otwory wydłużone, łączniki elastyczne lub połączenia kompensacyjne, dzięki czemu urządzenie może lekko przesuwać się podczas cykli temperaturowych. Dopasowanie stopu tarczy i łopatek ogranicza również nierównomierne rozszerzanie się, które może spowodować utratę równowagi wirnika podczas nagrzewania.
Kontekst AMCA i ANSI dla zadań wysokotemperaturowych
Normy pomagają zakupującym dokonywać wyboru z pewnością siebie. A wentylator osiowy z nierdzewnej stali wybrany zgodnie z publikacjami AMCA spełnia uznane parametry wydajności wentylatorów oraz dopuszczalne granice pracy, podczas gdy odniesienia do norm ANSI określają ogólne wymagania bezpieczeństwa sprzętu przemysłowego. Dokumentacja CE i UKCA, którą dostarcza Lobisong dla kanałów europejskich i brytyjskich, potwierdza zgodność importowanego sprzętu. Odwoływanie się do tych norm w trakcie zakupu zapewnia uzasadniony wybór i jego zgodność z dokumentacją zakładu.
Wybór, kontrola i konserwacja dla zakupujących sprzęt do obróbki cieplnej
Zakład obróbki cieplnej w Dongguan zmodernizował zużytą linię gaszenia po tym, jak wentylatory ze stali węglowej ulegały awarii co kilka miesięcy. Zespół konserwacyjny zainstalował osiowe jednostki ze stali nierdzewnej, przystosowane do temperatury pracy, oraz wprowadził miesięczną kontrolę powierzchni łopatek. Tworzenie się osadów znacznie zmalało, liczba nieplanowanych przestojów spadła, a wentylacja pozostawała stabilna nawet pod szczytowymi obciążeniami latem. Zmiana okazała się opłacalna dzięki ograniczeniu zakupów części zamiennych.
Lista kontrolna zakupów dla zastosowań kucia i pieców piekarniczych
Zakupujący powinni potwierdzić temperaturę ciągłej pracy, skład ewentualnych gazów procesowych oraz wymaganą wydajność przepływu powietrza w stopach sześciennych na minutę. A wentylator osiowy z nierdzewnej stali musi również odpowiadać stopniowi ochrony przed dostaniem się pyłu (IP), klasie izolacji uzwojenia silnika w odniesieniu do wytrzymałości termicznej oraz precyzyjnym łożyskom kulkowym w zakresie temperatury roboczej. Należy zażądać certyfikatów materiałów i dopasować ich klasę do wytycznych AMCA dotyczących obciążeń, aby urządzenie było odpowiednie do rzeczywistych warunków eksploatacji.
Regularna kontrola w celu wydłużenia czasu użytkowania
Nawet jednostka ze stali nierdzewnej wymaga uwagi. Sprawdź wirnik pod kątem wczesnego przebarwienia, potwierdź moment dokręcenia śrub po pierwszych cyklach nagrzewania oraz obserwuj temperaturę łożysk podczas rozruchu. Usuwaj osady przed ich utwardzeniem i rejestruj odczyty systemu zarządzania temperaturą w trakcie zmian. Prosta dokumentacja przekształca niewielkie odchylenia w zaplanowane konserwacje zamiast nagłych awarii.
Decyzja o wdrożeniu wentylator osiowy z nierdzewnej stali w procesach cieplnych dotyczy mniej odporności na samo ciepło niż odporności na chemię wyzwalaną przez ciepło. Bierna warstwa chromu, odpowiedni stop do strumienia gazów oraz dyscyplinowane inspekcje razem zapewniają ciągły przepływ powietrza tam, gdzie stal węglowa pokrywałaby się warstwą skorupki i uległaby awarii. Zamawiający, którzy dobierają stop, projekt rozszerzalności oraz harmonogram konserwacji zgodnie z rzeczywistym profilem warsztatu, uzyskują wentylację odporną na długotrwałą eksploatację w warunkach zmianowych bez nagłych przerw w działaniu.
Najczęściej zadawane pytania
Pytanie
Jaka temperatura powoduje utlenianie się wentylatorów ze stali węglowej?
Odpowiedź: Stal węglowa zaczyna intensywnie utleniać się, gdy temperatura procesu przekracza około 400 °C. W tym momencie żelazo łączy się z tlenem, tworząc luźną warstwę tlenku żelaza, która odpada, odsłaniając świeży metal i powtarzając ten proces uszkodzenia w każdej zmianie pracy. Stopy stalowe nierdzewne są odporne na to zjawisko, ponieważ ich chrom tworzy ochronną warstwę. Poznanie temperatury ciągłej eksploatacji jest pierwszym krokiem do wyboru wentylacji, która przetrwa środowisko obróbki cieplnej lub kucia bez konieczności częstej wymiany.
Pytanie
Dlaczego chrom chroni wentylatory ze stali nierdzewnej przed wysokotemperaturowym łuszczeniem?
Odpowiedź: Osnowa stalowa ze stali nierdzewnej o osiowym przepływie opiera się osadzaniu, ponieważ chrom w stopie tworzy cienką, przyczepną warstwę tlenku chromu na powierzchni. Ta bierna warstwa blokuje dostęp tlenu do podstawowego metalu i automatycznie regeneruje się po zadrapaniu. Stal węglowa nie zawiera wystarczającej ilości chromu, dlatego traci masę na rzecz tlenku żelaza. Samoregenerująca się natura warstwy tlenkowej umożliwia jednostkom ze stali nierdzewnej zachowanie kształtu i równowagi przy długotrwałej pracy w wysokich temperaturach w surowych warsztatach.
Pytanie
W jaki sposób 316 różni się od 304 w zastosowaniach w nagrzanych warsztatach?
Odpowiedź: Stop 316 zawiera molibden, który wzmocnia odporność na korozję punktową wywoływaną przez chlorki – odporność, jakiej stop 304 nie zapewnia w pobliżu wybrzeży lub wilgotnych zakładów. W środowiskach kowalskich i piecowych, gdzie pary chłodzące lub pozostałości środków czyszczących wprowadzają sole, stop 316 wykazuje dłuższą trwałość w miejscach spawania. Stop 304 nadal jest odpowiedni do suchszych i czystszych warunków grzewczych o niższym ryzyku korozji. Wybór między nimi zależy od składu chemicznego gazów, a nie tylko od zanotowanej temperatury warsztatu, w którym pracuje wentylator.
Pytanie
Jakie normy dotyczą doboru wentylatorów wysokotemperaturowych?
Odpowiedź: Publikacje AMCA określają wydajność wentylatorów oraz dopuszczalne granice ich pracy, podczas gdy odniesienia ANSI wspierają ogólne zasady bezpieczeństwa sprzętu przemysłowego. Dokumentacja CE i UKCA potwierdza zgodność sprzętu wprowadzanego na rynki europejski i brytyjski. Zamawiający powinni również przejrzeć certyfikaty materiałów dotyczące gatunku stopu oraz upewnić się, że nominalne parametry pracy są zgodne z profilem termicznym. Dostosowanie zakupów do tych dokumentów zapewnia odporność specyfikacji wentylacji podczas audytów zakładu i przeglądów dostawców.
Pytanie
Jak często należy sprawdzać wentylatory do obróbki cieplnej?
Odpowiedź: Miesięczna inspekcja pozwala wykryć wczesne przebarwienia, poluzowanie elementów zaciskowych oraz odchylenia temperatury łożysk, zanim dojdzie do awarii. Po pierwszych cyklach nagrzewania należy ponownie sprawdzić moment dokręcenia śrub, ponieważ rozszerzanie cieplne powoduje przesunięcie obciążeń. Usuwanie osadów przed ich utwardzeniem chroni równowagę i przepływ powietrza. Rejestrowanie odczytów systemu zarządzania temperaturą w trakcie poszczególnych zmian przekształca niewielkie odchylenia w zaplanowane czynności serwisowe. Ta procedura jest odpowiednia dla wentylacji stosowanej w procesach kucia, w piecach i w obróbce cieplnej, gdzie ciągła praca ukrywa stopniowy zużycie.

 EN