 EN
セメント工場で使用される防塵キャビネット用冷却ファンのフィルター適合ルールとは?
2026/09/30
セメント工場では、キャビネットが粉塵で詰まりやすくなります。産業用キャビネット冷却ファンに適したフィルターのルールを解説します:G4/F7フィルターメディア、IP等級、およびプレフィルターの保守管理。

2026/09/12
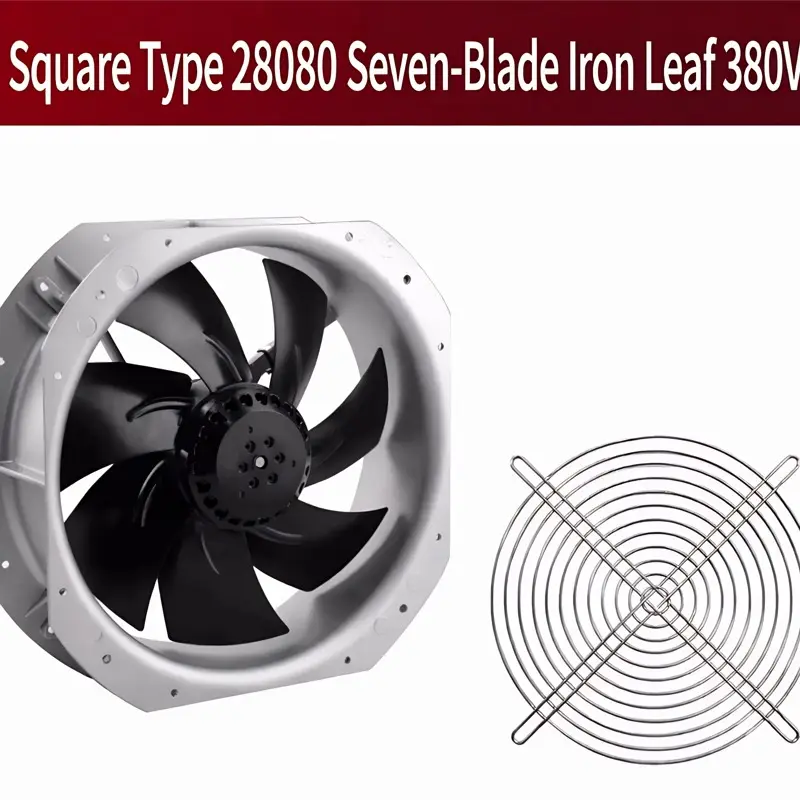
静音キャビネットファンは、音響特性を極限まで抑えた設計であり、異常な運転音は、正常動作ではなく故障のサインです。こうした静かな装置が設置後にブーンやガリガリといった音を出すようになった場合、部品を無作為に交換するのではなく、体系的なノイズ発生源分析を行う必要があります。以下に示す手法では、機械的要因・空力的要因・構造的要因を、ほとんどの作業場に既に備わっている簡易な現場ツールで区別します。スマートフォンと聴診器さえあれば、その日の午後からすぐに調査を始められます。
静音設計のキャビネットファンは、通常、低デシベルレベルを実現するために可動部品を筐体内に隠しています。そのため、突発的な音色の変化やグラインディング音(こすれる音)がすぐに耳につきます。こうした苦情の多くは、以下の3つの原因に起因します。ベアリングノイズは機械的で、シャフトとともに回転します。空力ノイズは、インペラーおよびフィルターを通過する気流の乱れから生じます。筐体共鳴は構造に起因し、パネルが固有振動数で振動することで発生します。それぞれの原因には異なる測定方法と修理方法が必要です。したがって、最初に取り組むべき作業は、1本のネジにも手をつける前に、これら3つの原因を明確に区別することです。
制御盤メーカーがキャビネット用冷却装置を発注し、設置後1週間で低くうなるような音と軋むような音が発生したと報告しました。この装置は仕様書上「静音型」とされていましたが、実際には静かな電気室の内部で不快な音が聞こえるほどでした。こうした仕様と実態の乖離は、単にファンがうるさいという一般的な問題ではなく、特定の部品欠陥を示唆していました。本来静音であるはずのキャビネットファンがこのような形で性能を下回る場合、単一の騒音源ではなく、複数の同時発生する故障が隠れていることが多いのです。こうした前提を踏まえた上で、チームは部品を無闇に交換するのではなく、まず測定を実施。その日の午後早々に、最初の周波数スペクトルデータを記録しました。
まず、シンプルなフィールド測定から始めます。記録を開始する前に、設置後に残っている梱包用発泡スチロールなどを吸気路から完全に除去してください。残留物が詰まっていると、広帯域の偽のピーク(ブロードバンド・ハムプ)が生じるためです。ファン運転中のスマホ用周波数解析アプリによる測定では、距離1メートルで約38 dBA(室内のバックグラウンドノイズは31 dBA)を記録しました。これは7 dBの上昇であり、聞き取れるレベルではありますが、特に懸念されるほどではありません。決定的な手がかりは、その周波数特性の「形状」です。アプリの表示では、240 Hzに鋭いピークが見られ、その上に広帯域のヒスノイズ(シャーシャー音)が乗っています。トーン性ノイズ(狭帯域のピーク)は、回転部や構造部からの発生を示唆します。一方、広帯域ノイズは、インペラーおよびフィルターを通過する空気流の乱れ(乱流)に起因します。静音を謳うキャビネットファンに関する苦情は、このようにノイズの性質を明確に分類して記録することで、より迅速に解決できます。
周波数は、NVH作業において指紋のような役割を果たします。軸受の欠陥は通常、シャフト回転次数付近にピークを示し、本例では約240Hzで、中速域で動作する外側ローターモーターに一致します。空力音は、数百Hzから数千Hzにわたって広帯域で分布し、特定の支配的なスペクトル線は見られません。筐体の共鳴は、パネルの固有振動数に対応する明瞭なトーンとして現れ、しばしば近接する励振周波数によって引き起こされます。ピーク周波数を物理的な部品にマッピングすることで、原因候補を迅速に絞り込み、分解作業を伴う推測を未然に防ぐことができます。これにより、修理時間の短縮が実現します。
ファンが稼働中である状態で、整備士が聴診器をモーターボスおよびフィルターフレームに当てました。ボスからは、240 Hzのピークと同期したリズミカルなカチカチ音が伝わってきました。一方、フレームからはやや柔らかく持続するトーンが確認されました。スマートフォンの周波数解析アプリを並行して使用したところ、異音の主因はベアリングの劣化であり、パネルはそれに伴う二次的な共鳴であることが明らかになりました。このようにして静音型キャビネットファンの原因を特定できた場合、専用の防音室を必要としません。低コストで構成されたこのツールペアにより、現場で音源を明確に分離でき、防音室を備えていないフィールドサービスチームでも実践的な診断が可能です。
偶然性を排除するため、チームはフィルターフレームを軽く叩いてみたところ、同程度の周波数帯域で「リン」という金属音が聞こえ、これは典型的なパネル共鳴音であった。次に、モーターを一時的なスペーサーでパネルから浮かせたところ、240 Hzのピークが約9 dB低下したが、フレームの金属音はそのまま残った。この試験により、ベアリングの欠陥(モーター内部に起因し、回転に同期する)とエンクロージャーの共鳴(構造体に起因する)とを明確に分離できた。つまり、単一の原因ではなく、同時に発生していた2つの異なる不具合が存在することが確認された。また、誤ったベアリング交換だけを行って共鳴を放置し、クレームが未解決のままとなるというミスを防ぐことができた。
修理は不具合の原因と一致しました。高精度ボールベアリングの交換により、240 Hzのカチカチ音の発生源を直接除去しました。モーターとパネルの間にダンピングパッドを配置することで、エンクロージャ共鳴を引き起こす振動伝達経路を遮断し、マウントフットに振動遮断ゴムブッシュを取り付けることで、キャビネット外板への振動エネルギーの伝達を阻止しました。さらに、インペラーのバランス不良を確認・再調整し、トーン性ノイズの再発を防ぎました。結果として、静音キャビネットファンは、ユニット全体の交換を伴わず、元の性能仕様に近い状態で復旧しました。これにより制御パネルの運用を継続でき、建設会社が長期間の納期遅延による稼働停止を回避できました。
修正後、スペクトラムアプリで240 Hzのピークが消失し、総音圧レベルは静粛性評価値に近い31 dBA程度に戻りました。文書による証拠として、定義された環境下で音響出力(サウンドパワー)を測定するISO 3744および騒音放出値を公表するISO 4871に基づく正式な検査を実施したところ、比較可能かつCE適合性に関連するデータが得られました。音圧レベルの測定値は簡易点検には有効ですが、公表された騒音放出値こそが、調達担当者や品質保証担当者が信頼できる基準となります。異常な運転音は電気室で検出されなくなり、盤面は引渡し試験を合格しました。
静音キャビネットファンの異常な運転音を診断するには、まずベアリング音、空力音、筐体共鳴音の3つを明確に区別することが不可欠です。デシベル値を測定し、トーン成分と広帯域ノイズに分類したうえで、周波数解析により発生源を特定します。現場では、聴診器とスマートフォン用スペクトラムアプリを活用して故障部位を迅速に隔離し、ベアリング交換に加えて減衰パッドの設置および振動遮断対策を講じることで、根本的な対策を完了します。最終的にISO 3744およびISO 4871に準拠した検証を行い、主観的な推定ではなく、客観的なデータに基づいて静音性能が回復したことを確認します。
キャビネットファンで異常な運転音が発生した場合、最初に取るべき手順は何ですか?
回答:推測せずに、まずスマートフォン用スペクトラムアプリで音を測定することから始めます。距離1メートルにおけるデシベル値を記録し、過剰な音が狭帯域のトーン成分(ピーク)か、広帯域ノイズかを明確に判別します。トーン成分の存在は、回転部や構造部からの発生を示唆し、一方で広帯域ノイズは空気流の乱れによるものである可能性が高いです。この分類が、その後の診断全体の方向性を決定づけ、不適切な部品の分解・点検といった無駄な作業を防ぎます。
ベアリングノイズと空力ノイズは、周波数スペクトル上でどのように異なるか?
回答:ベアリングノイズは、シャフト回転次数に結びついた明瞭なトーンピークとして現れ、通常は固定周波数でシャープなラインとして観測されます。一方、空力ノイズ(気流の乱れ由来)は、単一の支配的ピークを持たず、広帯域にわたって連続的なエネルギー分布として現れます。モーターボス部と吸気口部のそれぞれに聴診器を当てて音を聴き分けることで、発生源の位置を特定できます。スペクトルの形状のみからでも、技術者が分解作業を試みる前に、この2種類のノイズを明確に区別することが可能です。
筐体の共振が、診断時にベアリング欠陥と誤認されやすい理由は?
回答:筐体の共振は、運転中のファンから発生する励振周波数が、筐体パネルの固有周波数と一致した際に生じ、ベアリング次数付近に強いトーンを生じさせます。このパネルを指で軽く叩くと、同様の周波数帯域で「リン」と鳴る共鳴音が確認でき、振動が構造物に起因することを裏付けます。モーターをスペーサーで筐体パネルから浮かせると、ピークが消失すれば、その異常はベアリング由来ではなく、筐体共振であることが明確に判別できます。
静音ファンで確認されたベアリングの欠陥を修復するには、どの修理方法が有効ですか?
回答:無音キャビネットファンは、回転に伴うカチカチ音の原因である精密ボールベアリングを交換することで、元の静音性能レベルに戻ります。さらに、モーターとパネルの間に減衰パッドを追加して振動伝達経路を遮断し、脚部には振動遮断ゴムブッシュを取り付けます。修理後は再測定を行い、トーンピークが消失し、総合騒音レベルが追加対策なしで当初の静音仕様と一致することを確認します。
ISO規格は、騒音苦情の解決プロセスを支援できますか?
回答:ISO 3744に基づく正式な測定では、定義された環境下で音響パワーを評価します。一方、ISO 4871は、比較可能かつCE適合に関連する騒音放出値の表示方法を規定しています。これらの規格により、主観的な「ブーン」という騒音に対する苦情を、客観的・文書化された証拠へと変換できます。また、ベアリング交換および減衰対策が正しく完了した後に、製品が公称の静音性能を満たしているかどうかを、調達部門および品質保証部門が確認する際の根拠ともなります。

2026/09/30
セメント工場では、キャビネットが粉塵で詰まりやすくなります。産業用キャビネット冷却ファンに適したフィルターのルールを解説します:G4/F7フィルターメディア、IP等級、およびプレフィルターの保守管理。


2026/10/08
ECモーターファンは、Modbus、0–10V、PWMを介してBMSと接続され、需要に応じた冷却、エネルギー運用計画、およびセンサーによる自動速度制御を実現します。

2026/10/06
放射型排気ファンは、捕集風速と衛生的なウォッシュダウン設計により、食品加工現場から油汚れ、煙、悪臭を効果的に除去します。

2026/10/05
電子部品製造現場で使用される産業用キャビネット冷却ファンの静電気対策について—ESD対応筐体、イオナイズ可能なプラスチック素材、クリーンルーム対応性を解説します。

2026/10/04
閉ループPIDフィードバックと層流制御を備えたブラシレスDCサーボモーターが、実験室用冷却ファンの風速をいかに高精度に制御するかをご紹介します。
