Un entrepôt de stockage de matières premières chimiques manipule des solvants, des acides et des poudres réactives qui dégagent des vapeurs lors des opérations de transfert et de remplissage. Un ventilateur à inclinaison inversée maintient la pression du bâtiment à son niveau requis, en préservant des zones à pression positive autour des salles propres et des zones à pression négative autour des zones à risque, afin d’empêcher toute migration de vapeurs vers les espaces occupés. Une pression stable protège également la qualité des produits et facilite le respect des exigences des audits de sécurité.
Un entrepôt ayant perdu le contrôle de sa pression
Un distributeur en gros de produits chimiques d’Europe de l’Est stockait de l’acétone, du toluène et des flocons caustiques dans un même bâtiment. Contexte : le site disposait d’un seul vieux ventilateur axial d’extraction, sans rétroaction de pression. Problème : pendant une vague de chaleur estivale, l’air neuf n’a pas pu suivre le rythme, ce qui a entraîné une dérive vers une surpression du bâtiment ; le ventilateur à aubes inclinées vers l’arrière, utilisé pour la ventilation des zones de stockage de produits chimiques, s’est inversé, et des vapeurs de solvant se sont échappées par les portes vers le couloir des bureaux. Solution : l’usine a installé un ventilateur à aubes inclinées vers l’arrière équipé d’un moteur externe à rotor sans balais sur la conduite d’extraction des fumées, relié à un transmetteur de pression différentielle. Résultat : la zone à risque a maintenu une dépression stable d’environ 15 Pa, les plaintes liées aux odeurs ont cessé, et l’inspecteur local, équivalent de l’OSHA, a clos deux constats répétés.
Pourquoi l’équilibre des pressions détermine la sécurité des travailleurs
La surpression empêche la poussière, l’humidité et les contaminants extérieurs d’entrer dans les salles propres de pesée et d’échantillonnage. La dépression retient les vapeurs dangereuses à l’intérieur de la zone à risque, où la ventilation peut les capturer à la source. Lorsque l’équilibre des pressions dérive, les vapeurs se mélangent à l’air ambiant et augmentent le risque d’atmosphère explosive à proximité de sources d’inflammation telles que les interrupteurs et les camions. Un système centrifuge bien réglé constitue la solution pratique pour maintenir cette frontière stable. La pression statique doit rester constante même lorsque les filtres se colmatent, faute de quoi le débit d’air diminue et la protection cesse sans avertissement.
Accumulation de vapeurs et atmosphère explosive
Les vapeurs provenant des matières premières chimiques sont plus lourdes ou plus légères que l’air, selon le produit, mais elles s’accumulent toutes en cas de ventilation insuffisante. Un déséquilibre de pression permet aux vapeurs de migrer d’une zone sous pression négative vers un couloir neutre, où elles peuvent atteindre une concentration inflammable. Dans un emplacement dangereux, cela transforme une petite fuite en risque de déflagration à proximité des équipements électriques, notamment lors de l’utilisation d’un ventilateur à soufflage inversé, d’une ventilation pour entrepôt de produits chimiques ou d’un ventilateur centrifuge à aubes inclinées vers l’arrière. Un débit d’air continu, adapté au bon débit volumique (cfm) et mesuré par rapport à la pression statique, maintient la concentration en dessous de la limite inférieure d’explosivité. Les normes IEC et EN relatives aux équipements destinés aux atmosphères explosives orientent le choix du moteur et du degré de protection contre les intrusions pour le ventilateur.
Perte de pression statique et défaillance de la ventilation
Les filtres, les registres et les longues gaines de ventilation ajoutent une résistance à l’air qui réduit progressivement la pression statique. Une roue à aubes courbées vers l’avant peut surcharger le moteur à mesure que la résistance augmente, déclenchant la protection thermique ou brûlant l’enroulement. Contrairement à une roue centrifuge à aubes courbées vers l’arrière, le ventilateur à inclinaison inversée utilise une roue centrifuge à inclinaison inversée, une ventilation pour entrepôt de produits chimiques et une roue centrifuge à aubes inclinées vers l’arrière : la puissance absorbée par le moteur atteint un pic puis diminue lorsque la pression augmente, ce qui fait que le moteur sans balais consomme moins de courant au lieu d’en consommer davantage. Cette caractéristique protège l’enroulement et garantit une ventilation fiable tout au long du cycle de fonctionnement. Les équipes de maintenance doivent surveiller la chute de pression à travers le banc de filtres et effectuer l’entretien avant que le rendement ne diminue.
Normes régissant la ventilation des entrepôts de produits chimiques
La ventilation des entrepôts de produits chimiques n’est pas facultative, et plusieurs normes encadrent sa conception. La norme NFPA 30 définit les exigences en matière de prévention incendie pour les bâtiments destinés au stockage de liquides inflammables, tandis que la réglementation OSHA 29 CFR 1910.106 couvre le contrôle des vapeurs et la sécurité électrique dans les zones à risques. Pour les équipements installés dans des atmosphères explosives, les séries de normes IEC 60079 et EN 60079 définissent les classes d’explosibilité ainsi que les méthodes de protection. Les moteurs et ventilateurs placés dans ces zones doivent être conformes aux exigences CE et IEC/EN, et présenter un degré de protection contre les intrusions (IP) ainsi qu’une classe d’isolement adaptés. Le respect de ces règles transforme un plan d’équilibrage de pression en un système vérifiable et justifiable.
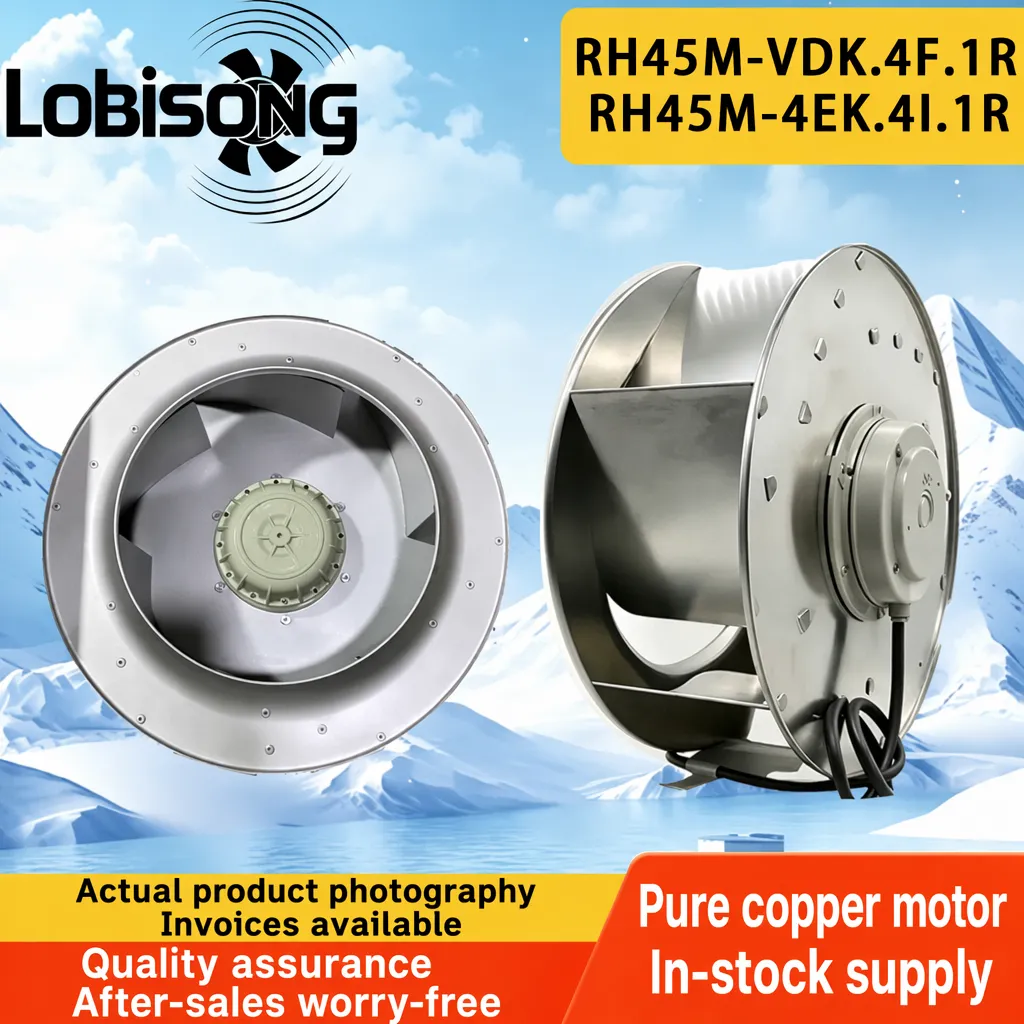
Courbe de puissance non surchargeable et pression statique stable
Le ventilateur à inclinaison inverse tire son nom des aubes inclinées vers l’extérieur par rapport au sens de rotation. Cette géométrie permet d’évacuer les particules et de résister à l’encrassement, tandis que la roue centrifuge délivre une pression statique stable sur une large plage de débit d’air. Comme la courbe de puissance est non-surchargeable, le moteur brushless à rotor externe associé — doté d’enroulements en cuivre pur et de roulements de précision — ne subit pas de pointe de courant lors du rétrécissement du débit du système. Le résultat est un équilibre de pression prévisible : la même unité peut maintenir une pression négative dans une zone tampon et une pression positive dans une pièce, simplement en modifiant la consigne. La conformité aux normes CE, IEC et EN confirme que la conception a été testée pour un fonctionnement continu dans une gamme exigeante de températures ambiantes.
Logique de commande avec variateur de fréquence et capteurs de pression
L’équilibre de pression est assuré par une boucle de régulation, et non par hasard. Un capteur de pression différentielle compare la pression dans la zone à risque à une référence neutre et commande un variateur de fréquence (VFD) qui ajuste les tours par minute du ventilateur grâce à un signal PWM ou 0–10 V. Lorsque la pression dans la zone augmente, le variateur accélère le ventilateur à inclinaison inversée afin d’augmenter l’extraction des fumées ; lorsqu’elle devient négative au-delà de la consigne, la boucle réduit progressivement la vitesse pour économiser de l’énergie. Cette boucle fermée maintient la pression statique dans une plage étroite pendant l’ouverture des portes, le chargement des camions et l’encrassement des filtres, garantissant ainsi une efficacité de ventilation constante poste après poste.
Achat, installation, utilisation et maintenance
Les acheteurs doivent adapter le ventilateur au débit d’air et à la pression statique les plus défavorables, ajouter une marge pour la charge des filtres, et demander la courbe caractéristique, la zone non surchargeable et le degré de protection IP ; IP54 convient aux entrepôts chimiques humides, tandis qu’IP44 est adapté aux locaux secs. Examiner le matériau de la roue, la classe d’isolation et le type de roulement, puis confirmer la présence des marquages de certification — CE, UKCA, CCC, IEC, EN — requis pour le marché concerné. Le ventilateur à inclinaison inversée doit être mis en service avec le capteur de pression étalonné et la rampe du variateur de fréquence (VFD) réglée afin d’éviter les phénomènes de pompage. En exploitation, enregistrer hebdomadairement la pression statique et le niveau sonore ; une décroissance croissante de la pression ou une augmentation des vibrations signale un filtre obstrué ou un roulement usé. La lubrification, les vérifications d’étanchéité et la prévision d’une pièce de rechange permettent de prolonger la durée de vie au-delà d’une seule saison.
Résumé
Le choix du bon ventilateur à aubes inclinées vers l’arrière transforme la régulation de la pression d’une simple estimation en un processus mesuré et stable. Dans un entrepôt de stockage de matières premières chimiques, l’impulseur à aubes inclinées vers l’arrière maintient des pressions positives dans les locaux et négatives dans les zones dédiées, sa courbe non surchargeable protège le moteur, et la boucle de commande par variateur de fréquence (VFD) maintient la ventilation et l’extraction des fumées dans des limites sécuritaires. Associez cela à des pratiques conformes aux normes NFPA et OSHA, à des équipements certifiés CE/IEC/EN, et à une maintenance rigoureuse afin de préserver l’équilibre des pressions là où il se doit.
Questions fréquemment posées
Question 1
Que fait un ventilateur centrifuge à inclinaison vers l'arrière dans le stockage de produits chimiques? Un ventilateur à inclinaison inverse fait circuler l'air dans un entrepôt de stockage de produits chimiques pour maintenir les compartiments dangereux sous pression négative et les salles propres sous pression positive. Sa roue inclinée vers l'arrière et son ventilateur incliné extrarésseur de fumée à courbe non surchargeante, ventilation de stockage chimique, fanction centrifuge inclinée vers l'arrière et équilibre de pression où les vapeurs, la poussière et l'humidité sont Associé à un VFD et à un capteur de pression, l'unité maintient une pression statique stable à mesure que les filtres sont chargés. Une bonne ventilation réduit les risques de voir la vapeur atteindre une atmosphère explosive.
Question 2
Pourquoi une roue à aubes inclinées vers l’arrière évite-t-elle la surcharge du moteur ? Une roue à aubes inclinées vers l’arrière suit une courbe de puissance non surchargeable : lorsque la résistance du système augmente et que la pression statique monte, la puissance d’entraînement requise atteint un pic puis diminue au lieu d’augmenter sans limite. Le moteur à rotor extérieur sans balais reste donc à l’abri des surintensités et des surchauffes, même lorsque les registres se ferment ou que les filtres s’obstruent. Cela protège les enroulements en cuivre et les paliers, assurant une ventilation fiable pendant de longues périodes de fonctionnement dans les entrepôts chimiques, où les conditions varient au cours de la journée et la charge évolue selon la météo.
Question 3
Comment régler l’équilibre de pression dans un emplacement dangereux ? L’équilibre de pression dans un emplacement dangereux est assuré par une boucle fermée. Un capteur de pression différentielle compare la pression dans la baie à un point neutre et commande un variateur de fréquence (VFD) qui modifie le régime des ventilateurs afin de maintenir la consigne. Lorsque la libération de vapeur augmente, la boucle augmente le débit d’air ; lorsque la baie est stable, elle réduit ce débit afin de limiter la consommation d’énergie. L’étalonnage régulier des capteurs et l’analyse des tendances de pression statique permettent d’éviter que de faibles dérives ne provoquent une panne de ventilation pendant le transfert de produits chimiques ou le chargement de camions.
Question 4
Où la ventilation et l’extraction des fumées doivent-elles respecter les normes NFPA et OSHA ? La ventilation et l’extraction des fumées doivent satisfaire aux exigences NFPA et OSHA partout où des vapeurs inflammables sont stockées, transférées ou pesées dans un entrepôt chimique. La norme NFPA 30 traite de la manipulation des liquides inflammables, tandis que la réglementation OSHA 29 CFR 1910.106, relative au ventilateur à inclinaison inversée, à la ventilation des zones de stockage chimique et au ventilateur centrifuge à aubes inclinées vers l’arrière, couvre le contrôle des vapeurs et les équipements électriques destinés aux zones dangereuses. Les normes CEI et EN ajoutent des exigences relatives aux équipements utilisés dans les atmosphères explosives, notamment la protection contre les intrusions et la certification. Les conceptions conformes à ces règles maintiennent l’équilibre de pression et protègent les travailleurs tant lors des opérations courantes que lors des situations d’urgence.

 EN






