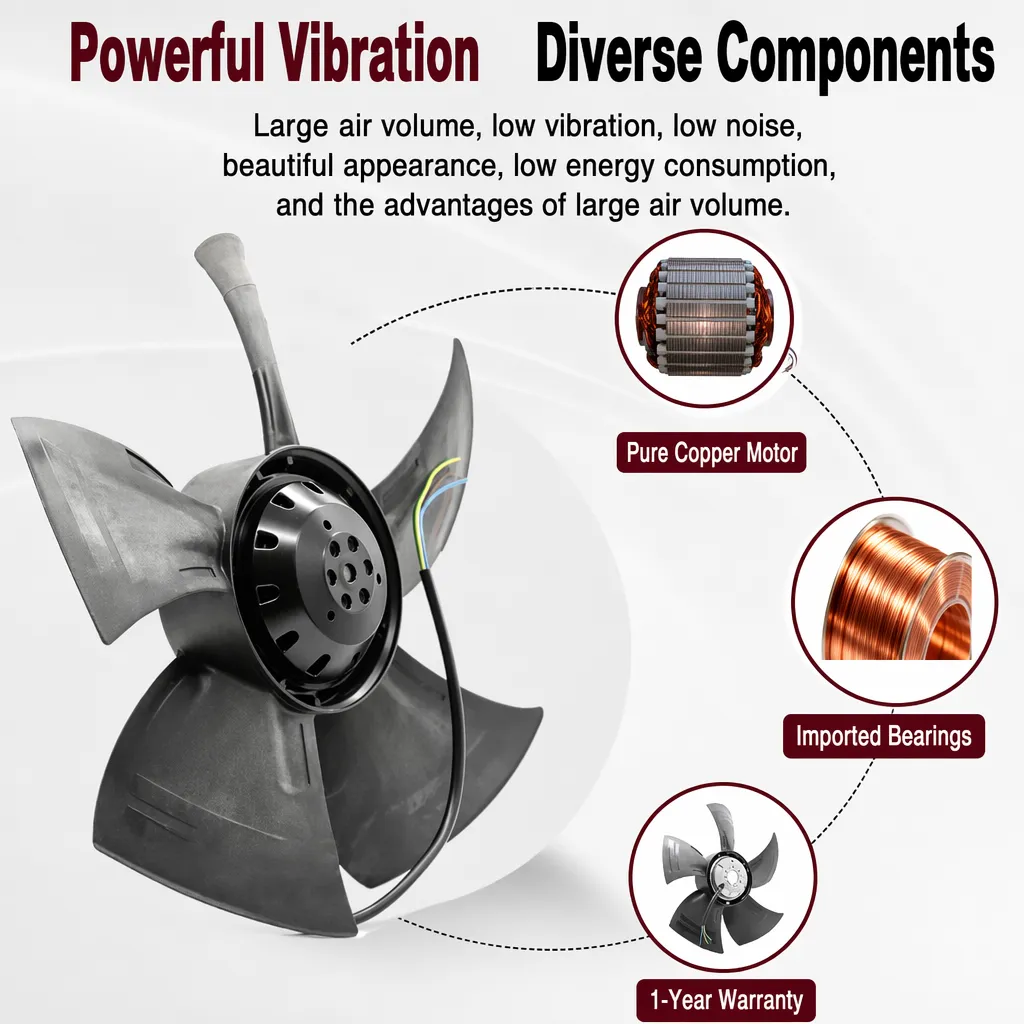
Maintenir les armoires électriques à une température fraîche semble simple, jusqu’à ce qu’un panneau obstrué par la poussière endommage silencieusement un variateur de fréquence ou un contrôleur coûteux. Les systèmes de ventilation pour le refroidissement d’équipements jouent un rôle essentiel : ils évacuent la chaleur des composants sensibles afin de maintenir la température ambiante interne dans des limites sûres. Toutefois, le débit d’air précis qui protège ces systèmes internes aspire également la poussière ambiante de l’usine, des particules fines, des fibres synthétiques et des débris métalliques en suspension dans l’air.
Quand un filtre d'admission est obstrué, la pression statique augmente rapidement. Le volume d'air tombe d'une falaise et les températures intérieures des armoires grimpent jusqu'à 18 °C. Les temps d'arrêt imprévus sont rarement causés par une seule panne du moteur du ventilateur; le plus souvent, cela remonte à un intervalle de filtrage de poussi L'établissement d'une stratégie de maintenance claire et répétable est la mesure la plus rentable que tout gestionnaire d'installation puisse prendre pour protéger les investissements critiques dans les enceintes.
Comprendre les environnements d'exploitation réels
Ne fixez jamais un calendrier d'entretien basé uniquement sur un mois civil. Le même ventilateur de refroidissement industriel fonctionnera complètement différemment selon l'atmosphère environnante.
Une unité installée dans une salle de serveurs propre et climatisée fonctionne dans des conditions de contrainte radicalement différentes de celles d’une unité placée directement à côté d’un poste de soudage, d’un site de mélange de ciment ou d’une ligne de transformation du bois. Classifier les environnements opérationnels en niveaux de sévérité bien définis permet aux équipes de maintenance d’allouer efficacement leurs ressources :
-
Des conditions lumineuses environnements propres : salles blanches, bureaux climatisés et laboratoires d’essai étanches, avec pratiquement aucune charge de particules en suspension dans l’air.
-
Conditions modérées environnements standards : lignes d’assemblage classiques, lignes d’emballage légères et environnements manufacturiers généraux exposés à la poussière ambiante de l’usine.
-
Conditions lourdes unités de fabrication métallique, ateliers de menuiserie, usines textiles et sites extérieurs exposés continuellement à la poussière et aux fibres.
-
Conditions sévères fonderies, installations de transformation du verre et usines chimiques lourdes confrontées à des particules atmosphériques conductrices, humides ou collantes.
Appliquer un cycle d’entretien uniforme de six mois à l’ensemble d’une usine conduit généralement à entretenir excessivement les ventilateurs des salles propres, tandis que les unités de ventilation par armoire industrielle sur les lignes à forte sollicitation fonctionnent obstruées pendant plusieurs mois. Ajustez la fréquence d’entretien à l’environnement réel, et non à une date calendaire fixe.
Normes sectorielles et déclencheurs pratiques
Bien que les normes mondiales de fabrication, telles qu’ISO 9001, exigent un contrôle documenté des procédés, et que les directives relatives aux moteurs, comme IEC 60034, définissent des limites thermiques, aucune loi universelle unique ne fixe les calendriers de remplacement des filtres. En revanche, les bonnes pratiques fiables d’entretien des filtres pour ventilateurs industriels reposent sur des déclencheurs mesurables, fondés sur l’état réel de l’équipement, combinés à des intervalles de base raisonnables.
Considérez les filtres d’admission comme des consommables essentiels. Les conditions de fonctionnement, et non des délais arbitraires, doivent constituer le déclencheur principal du remplacement. Toutefois, chaque installation doit définir une fréquence de base pour le remplacement des filtres des ventilateurs de coffret, afin que les techniciens sachent précisément quoi vérifier lors des inspections routinières.
tableau
| Condition de service |
Exemple typique sur site |
Intervalle recommandé |
Type de filtre optimal |
Pression seuil déclenchant le remplacement |
| Lumière |
Salle de contrôle / laboratoire propre |
6–12 mois |
Mousse plate / maille synthétique fine |
25 Pa |
| Modéré |
Sol d’usine général |
3 à 6 mois |
Panneau à milieu plissé |
40 Pa |
| Lourd |
Ciment, bois ou soudure |
1 à 2 mois |
Plis profond avec préfiltre |
50 Pa |
| Sévères |
Fonderie ou ligne textile lourde |
2 à 4 semaines |
Préfiltre lavable + milieu final |
50 Pa |
Méthodes de surveillance conditionnelle
Les suppositions n’ont pas leur place dans les opérations modernes d’installations. Se fier strictement aux vérifications visuelles conduit souvent à des remplacements prématurés ou, pire encore, à faire fonctionner des équipements au-delà de leurs limites thermiques sécuritaires.
Installer de simples manomètres différentiels sur les batteries de filtres permet une visibilité directe de la charge des filtres. À mesure que la poussière s’accumule, la résistance augmente. Lorsque la chute de pression mesurée à l’entrée dépasse 50 Pa, ou lorsque des ventilateurs à vitesse variable augmentent leur vitesse de 15 % uniquement pour maintenir les températures cibles dans l’armoire, le remplacement est immédiatement requis.
Les déclencheurs basés sur la surveillance conditionnelle protègent chaque ventilateur de refroidissement d’armoire industrielle contre des contre-pressions extrêmes, empêchant ainsi une accumulation excessive de chaleur à l’intérieur du boîtier et prolongeant considérablement la durée de vie des roulements du moteur.
Liste de contrôle de maintenance proactive du système
L'intégration de ces étapes clés d'inspection dans les rondes régulières d'usine garantit une stabilité opérationnelle à long terme :
- Inspecter les surfaces des filtres sur chaque ventilateur de refroidissement des équipements pendant les rondes planifiées quotidiennes ou hebdomadaires sur le terrain.
- Suivre et enregistrer les valeurs de pression différentielle aux entrées des armoires, et remplacer le milieu filtrant dès que les mesures atteignent 50 Pa.
- Surveiller toutes les unités en marche afin de détecter tout bruit acoustique inhabituel, toute vibration mécanique ou tout point chaud thermique localisé sur les parois des panneaux.
- Vérifier à nouveau les joints d'étanchéité des portes d'enceintes, les systèmes de verrouillage et les indices de protection (IP) chaque fois que les portes des panneaux sont ouvertes pour maintenance.
- Conserver des registres détaillés des types de roulements des moteurs de ventilateurs et de leur durée moyenne de fonctionnement avant défaillance (MTBF) dans votre logiciel centralisé de gestion des actifs.
- Maintenir sur site des kits de rechange de filtres prêts à l'emploi afin que les lignes très poussiéreuses ne fonctionnent jamais sans filtration active pendant les remplacements.
- Revoir tous les trimestres le calendrier général de maintenance des filtres des ventilateurs industriels, et affiner les intervalles cibles de remplacement à l'aide des données accumulées dans les journaux de terrain.
Aperçus sur le terrain : Stabilisation d’une installation de traitement des eaux
Prenons l’exemple d’une application réelle dans une usine régionale de traitement des eaux, exploitant trois armoires de commande principales situées à proximité de lits de séchage à air libre pour boues. Le plan initial de maintenance prévoyait le remplacement, tous les six mois et de façon uniforme sur l’ensemble des unités, des filtres en mousse à panneau plat.
Lors d’un audit opérationnel, les techniciens ont constaté qu’un ventilateur de refroidissement d’équipement, installé sur l’une des armoires, tournait en continu à un régime 22 % supérieur à sa valeur nominale, uniquement pour forcer le passage de l’air à travers une croûte épaisse. Sur une armoire adjacente, le ventilateur industriel principal de refroidissement de l’armoire avait déjà déclenché deux fois sa protection thermique au cours d’une seule saison.
En passant de la maintenance rigide semestrielle à un cycle mensuel personnalisé de remplacement des filtres des ventilateurs d’armoire, soutenu par des pressostats différentiels, la température interne des armoires s’est stabilisée à une valeur fraîche de 41 °C. Les coupures du système ont totalement cessé, évitant ainsi des temps d’arrêt coûteux sans nécessiter de modifications onéreuses des armoires existantes.
Considérations techniques clés pour l’approvisionnement des équipements
La fiabilité à long terme repose fortement sur le choix de matériel de haute qualité, conçu pour résister aux réalités industrielles exigeantes. Choisir un ventilateur de refroidissement d’équipement conforme à des normes de qualité rigoureuses simplifie considérablement la qualification lors de déploiements opérationnels multi-sites.
Lobisong apporte des capacités de fabrication étendues sur le marché mondial, soutenues par des ateliers de production entièrement automatisés, des laboratoires internes de tests avancés et des portefeuilles solides en matière de propriété intellectuelle. Avec une couverture d’exportation complète s’étendant à l’Europe, aux Amériques, à l’Inde et à la Russie, Lobisong fournit des solutions de ventilation personnalisables en courant alternatif (AC), courant continu (DC) et courant continu à commutation électronique (EC), conçues pour fonctionner dans des conditions difficiles marquées par la présence de particules. Travailler avec un partenaire fournisseur qui exerce un contrôle direct sur l’ingénierie, la certification qualité et la logistique de fabrication garantit des performances constantes à chaque étape de votre stratégie de refroidissement d’enceinte.
Questions fréquemment posées
À quelle fréquence faut-il remplacer le filtre d’un ventilateur de refroidissement d’équipement dans des installations de salle blanche ? Dans des environnements peu exigeants, tels que les salles blanches, les filtres durent généralement entre 6 et 12 mois. Toutefois, le moment exact du remplacement doit toujours être vérifié au moyen de mesures de pression différentielle, plutôt que de se fier uniquement au calendrier.
Quelle valeur de chute de pression indique qu’un filtre de coffret doit être remplacé immédiatement ? Une mesure de pression différentielle supérieure à 50 Pa à travers le milieu d’admission signale un colmatage important. En alternative, si un ventilateur intelligent augmente sa vitesse de 15 % ou plus afin de maintenir la température du coffret, remplacez immédiatement le filtre.
Une usine peut-elle appliquer un seul calendrier de maintenance à tous les coffrets d’équipement ? Non. Les conditions de fonctionnement varient fortement d’un secteur de production à l’autre. Une unité située dans une salle de contrôle climatisée pourrait nécessiter une intervention annuelle, tandis qu’un ventilateur de refroidissement pour coffret industriel installé dans un atelier de soudage exige des remplacements mensuels. Classez d’abord l’environnement, puis attribuez des intervalles d’entretien adaptés.
Lignes directrices récapitulatives
Établir une stratégie efficace d’intervalle de remplacement des filtres à poussière repose sur trois étapes : classifier la sévérité de l’environnement, vérifier le chargement réel du filtre à l’aide d’outils de mesure de la différence de pression, et tenir des registres rigoureux. Adapter le calendrier d’entretien régulier des filtres des ventilateurs industriels aux conditions réelles sur site permet de maintenir les systèmes de refroidissement dans des marges thermiques sûres, éliminant ainsi les arrêts imprévus coûteux dus à un débit d’air restreint.

 EN