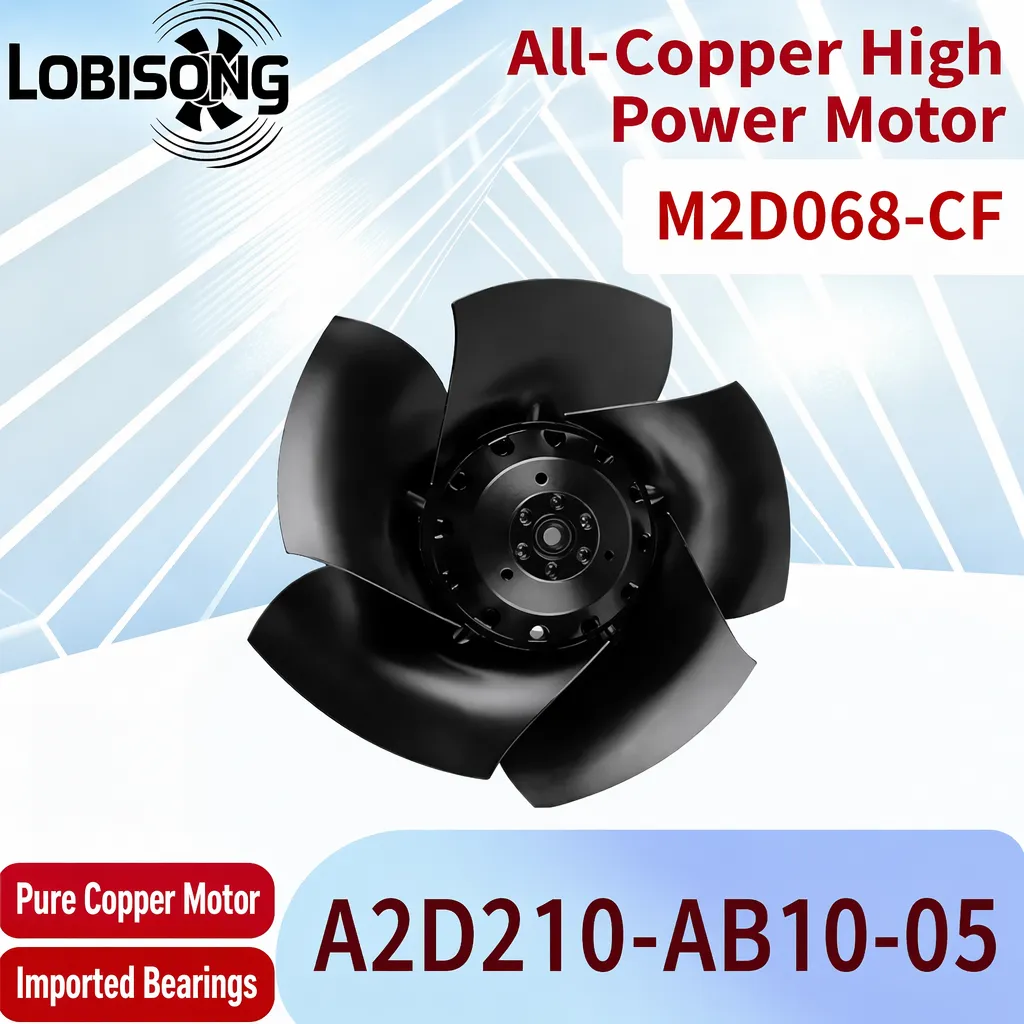
Une usine de soufflantes centrifuges à aubes recourbées vers l’arrière aide les fabricants d’équipements à adapter le matériel de débit d’air aux limites exactes des armoires, des conduits et des procédés, plutôt que de contraindre une unité standard issue du catalogue à s’intégrer dans un système inadapté. Les ventilateurs prêts à l’emploi ne répondent fréquemment pas aux exigences en matière de tension, de géométrie de fixation ou de pression ; une fabrication sur mesure comble cette lacune. L’ingénierie personnalisée transforme une soufflante générique en un composant parfaitement adapté à la machine hôte et au réseau électrique local.
Périmètre de personnalisation OEM/ODM pour les projets clients
Adaptation de la tension et de la fréquence
Une usine de soufflante centrifuge à aubes recourbées vers l’arrière commence généralement la personnalisation au niveau de l’interface électrique. De nombreux clients utilisent des alimentations de 115 V, 230 V ou 400 V, et le passage d’une entrée monophasée à une entrée triphasée modifie la disposition des enroulements du moteur. La tolérance en fréquence pour les marchés 50 Hz et 60 Hz doit être confirmée, car un appareil conçu pour 230 V/50 Hz se comporte différemment à 60 Hz. Les enroulements en cuivre pur et les classes d’efficacité IEC 60034 orientent la conception du moteur, tandis que les marquages UL 507 et CE/UKCA couvrent les exigences de sécurité nord-américaines et européennes.
La réduction de tension nominale en cas de température ambiante élevée protège le système d’isolation. Les ingénieurs choisissent la section des conducteurs et la classe thermique afin de maintenir les enroulements dans des limites sûres. Un désaccord entre la tension d’alimentation et celle indiquée sur la plaque signalétique réduit la durée de vie des roulements et augmente la température de fonctionnement ; aussi l’usine précise-t-elle la plage nominale sur l’étiquette.
L’usine de soufflantes centrifuges à aubes recourbées vers l’arrière examine également l’enveloppe physique, car celle-ci détermine souvent si un ventilateur s’intègre dans l’armoire. Une roue centrifuge à aubes recourbées vers l’arrière permet un montage sur panneau, bride, conduit ou pied ; le diamètre de la roue est réduit ou élargi afin de respecter les limites d’encombrement. Des carter en acier galvanisé ou en alliage d’aluminium permettent de limiter le poids là où le panneau doit respecter des limites de vibrations. Le contrôle des dimensions revêt une importance capitale dans les projets de rénovation, où le ventilateur ancien doit être remplacé sans découper l’enceinte. L’usine analyse le contour CAO fourni par le client et lui retourne un échantillon qui s’insère exactement dans les mêmes trous. Les tolérances de la bride de fixation suivent la norme d’assemblage du client afin d’éviter tout retouche sur site.
Sélection des matériaux et de la protection contre les intrusions
L’environnement d’utilisation détermine le matériau. Les salles propres intérieures utilisent de l’acier peint ; les zones humides ou légèrement corrosives exigent de l’acier inoxydable 304 ou 316, tandis que le polypropylène convient aux expositions à des brouillards faiblement acides. La protection contre les intrusions suit la norme IEC 60529 : un appareil IP44 empêche l’entrée d’objets solides et d’eau projetée, et la classe IP54 ajoute une protection contre la poussière dans les ateliers poussiéreux. Des roues en aluminium ou en bronze non étincelantes sont sélectionnées là où des vapeurs inflammables sont présentes, conformément aux recommandations de la directive ATEX 2014/34/UE.
La conformité aux directives RoHS et REACH est confirmée pour les expéditions destinées à l’Union européenne, afin que le composant réussisse les audits matières aux frontières.
L’usine de soufflantes centrifuges à aubes recourbées vers l’arrière détermine le point de fonctionnement où la courbe du ventilateur croise la résistance du système de conduits. Le débit d’air requis est défini par la résistance du système, et non par un débit maximal indiqué dans un catalogue. L’usine mesure le débit volumique et la pression sur un banc conforme aux normes AMCA 210 ou ISO 5801, et distingue la pression statique, la pression dynamique et la pression totale afin que la vitesse sélectionnée se situe dans la zone efficace de la courbe. Une roue à aubes recourbées vers l’arrière fournit une pression stable sur une large plage de débits, ce qui convient aux charges de processus variables.
La courbe réelle est gravée sur la plaque signalétique et archivée avec le dossier de lot pour assurer la traçabilité.
Équilibrage de la roue et maîtrise du bruit
La qualité de l’équilibrage du rotor détermine les vibrations et la durée de vie des roulements. Conformément à la norme ISO 1940, l’impulseur est équilibré à une classe correspondant à sa vitesse périphérique, et le résultat est enregistré. Des roulements à billes de précision et un moteur à rotor externe rigide assurent une stabilité de la vitesse de rotation sous charge. Pour les zones exigeantes en matière d’acoustique, telles que les salles d’instruments, un réglage basse nuisance sonore suit la méthode AMCA 300 en salle réverbérante, et le carter est amorti afin de réduire la résonance des panneaux.
L’équilibrage est revérifié après le collage ou le soudage de la roue, car un léger déplacement de masse modifie la classe d’équilibrage. L’usine appose sur chaque unité une étiquette indiquant son résultat d’équilibrage, ce qui permet aux équipes de maintenance de comparer ce résultat avec la référence initiale lors des interventions.
Un projet sur mesure, de la demande initiale à la livraison
Contexte et exigences du client
En 2023, un constructeur européen de machines d’emballage a envoyé une demande de renseignements à une usine de soufflantes centrifuges à aubes recourbées vers l’arrière, afin de répondre à un besoin de refroidissement d’armoire sur un tableau de commande de ligne alimentaire. Ce tableau était installé dans une zone soumise à des opérations de nettoyage à haute pression, avec des projections périodiques de vapeur, et fonctionnait sous une alimentation de 400 V / 50 Hz, avec un espace très restreint derrière la porte. L’acheteur recherchait une soufflante capable d’extraire l’air chaud de l’enceinte sans laisser pénétrer l’humidité jusqu’au moteur ; or, l’unité standard existante ne pouvait satisfaire simultanément ces deux exigences.
Problème, solution et effet de la livraison
L’usine de soufflantes centrifuges à aubes recourbées vers l’arrière a constaté que les unités standards échouaient à deux essais : leur indice de protection (IP) était insuffisant face à la vapeur, et la forme de leur sortie ne correspondait pas à l’ouverture découpée du tableau. L’usine a donc proposé un moteur EC à rotor externe, sans balais, avec enroulements en cuivre et un boîtier en acier inoxydable 304, doté d’une bride ronde redessinée selon le cercle de fixation spécifié par le client. La roue a été équilibrée selon la norme ISO 1940, et la courbe de performance a été tracée sur un banc conforme à la norme AMCA 210 afin de confirmer le débit cible pour une consommation de 68 W.
L’usine de soufflantes centrifuges à aubes recourbées vers l’arrière a expédié trois unités prototypes pour validation sur banc, puis un lot pilote a suivi après approbation. La soufflante installée a maintenu la température de l’enceinte dans la plage prévue lors de cycles répétés de nettoyage à haute pression, et l’humidité est restée à l’extérieur du compartiment moteur. Par la suite, le client a étendu cette même conception personnalisée à deux modèles apparentés de machines, ce qui a simplifié la planification des pièces de rechange pour l’ensemble de la gamme.
Résumé — Ce que permet un partenariat de personnalisation
Une usine de soufflantes centrifuges à aubes recourbées vers l’arrière transforme un ventilateur générique en composant intégré grâce à des choix précis de tension, de dimensions, de mode de fixation, de courbe de performance et de matériaux, adaptés à la machine hôte et au réseau électrique local. Une personnalisation adéquate élimine les retouches sur site, maintient l’enceinte dans les limites thermiques et de protection contre les intrusions, et favorise une durée de service plus longue. Définir dès le départ le cycle d’utilisation prévu et fournir le schéma du tableau électrique permettent une validation accélérée et une fabrication conforme dès la première tentative. Les acheteurs doivent vérifier sur la plaque signalétique la plage de tension nominale, le degré de protection IP et la classe d’équilibrage, puis planifier le nettoyage du filtre et le contrôle des roulements conformément au cycle d’utilisation.
Questions fréquemment posées
Question
Quel service de personnalisation une usine de soufflantes OEM/ODM propose-t-elle aux fabricants d’équipements ?
Réponse : Une usine de soufflantes centrifuges à aubes arquées vers l’arrière fournit des prestations OEM et ODM couvrant la tension et la fréquence, les dimensions physiques, le mode de fixation, la courbe de performance et la sélection des matériaux. L’alimentation électrique est adaptée au réseau local, le boîtier est redessiné pour s’ajuster à l’ouverture du panneau, et la roue est équilibrée selon le grade requis. Les matériaux et le degré de protection contre les intrusions sont choisis en fonction de l’application. Ce périmètre transforme une soufflante standard en un composant intégré.
Question
Pourquoi la tension et la fréquence doivent-elles être spécifiées dès la phase initiale de conception ?
Réponse : La tension et la fréquence d’alimentation déterminent la configuration de l’enroulement du moteur ainsi que la classe thermique de l’isolation. Une unité 230 V / 50 Hz tourne plus vite à 60 Hz, ce qui déplace le point de fonctionnement et élève la température. La confirmation précoce de cette plage évite l’usure prématurée des roulements et empêche une refonte coûteuse une fois les outillages lancés. Les classes d’efficacité IEC 60034 ainsi que les marquages de sécurité UL 507 ou CE/UKCA sont ensuite correctement appliqués sur la plaque signalétique.
Question
Comment une courbe de performance personnalisée est-elle établie et vérifiée avant expédition ?
Réponse : L’usine mesure le débit volumique et la pression sur un banc d’essai conforme aux normes AMCA 210 ou ISO 5801, puis trace la courbe du ventilateur en regard de la résistance du réseau de gaines. La pression statique et la pression dynamique sont séparées afin de déterminer le point de fonctionnement optimal. Si ce point dérive, l’angle des aubes de l’impulseur ou la largeur de sortie est ajusté, puis un nouvel essai est réalisé. La courbe validée est apposée sur la plaque signalétique et archivée avec le dossier de lot pour assurer la traçabilité.
Question
Des petites séries ou des unités prototypes peuvent-elles être produites avant une commande complète ?
Réponse : Une petite série pilote est courante dans les projets sur mesure, car elle permet à l’acheteur de valider l’ajustement, le niveau sonore et le comportement thermique sur le panneau réel avant de passer à la production en volume. Quelques échantillons couvrent généralement les vérifications en laboratoire et sur site. L’usine maintient le lien entre le dessin du prototype et la version de production, afin que les résultats de la série pilote soient directement transférés à la production en série sans nécessiter de nouvelle ingénierie.
Question
Les unités de soufflante personnalisées nécessitent-elles des marquages de certification pour les marchés d’exportation ?
Réponse : Les unités destinées à l’exportation portent les marquages requis par le marché de destination, tels que CE et UKCA pour l’Europe, ainsi que UL 507 pour l’Amérique du Nord, en plus de RoHS et REACH pour la conformité des matériaux. L’usine applique l’étiquette appropriée et conserve le rapport d’essai dans ses dossiers. Les acheteurs doivent confirmer les marquages requis lors de leur demande afin que la fabrication et la documentation soient conformes aux règles frontalières et aux exigences en matière de ventilation sur le lieu de travail, telles que les recommandations de l’OSHA.

 EN