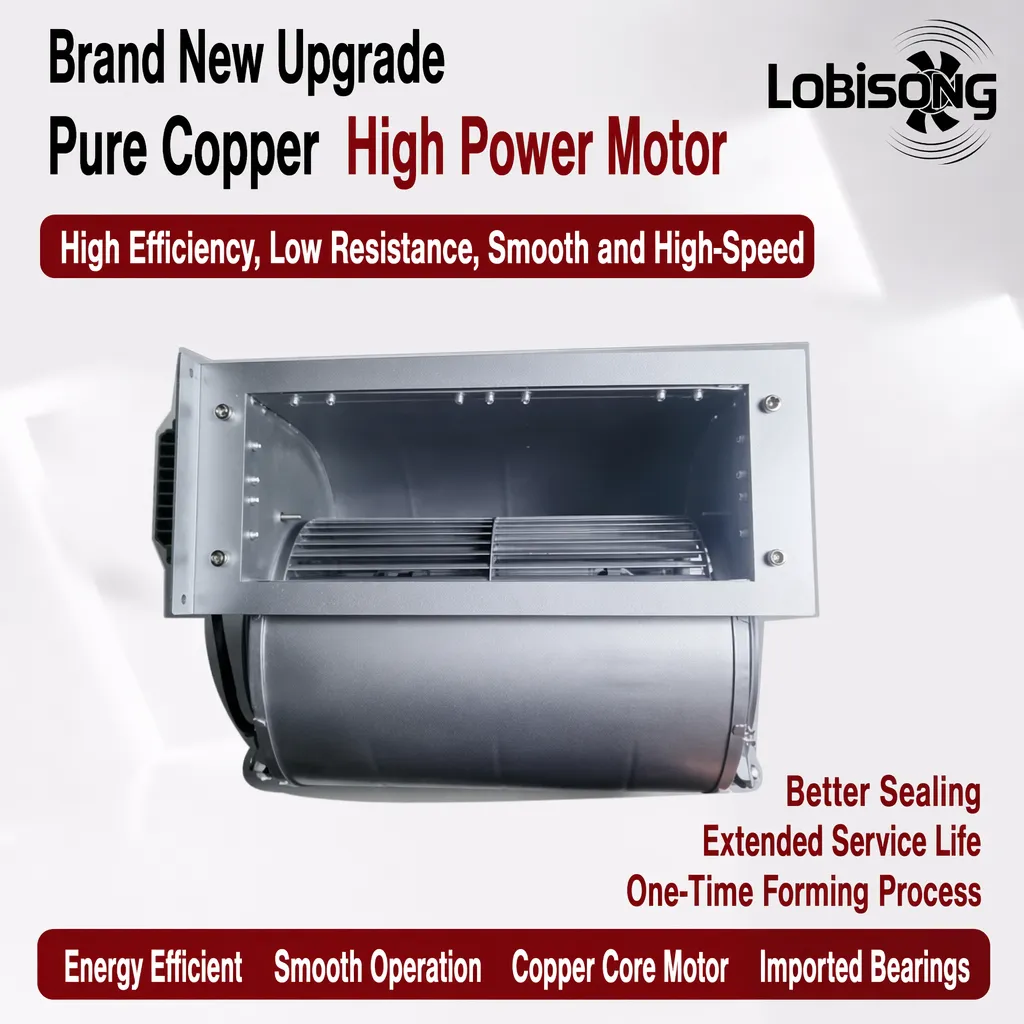
Lors de la spécification de systèmes de gestion thermique pour armoires électriques, onduleurs industriels ou armoires de commande, les équipes achats se concentrent souvent sur un seul chiffre important : le débit volumique total en pieds cubes par minute (CFM). Des valeurs élevées de débit d’air apparaissent impressionnantes sur une fiche technique produit. Toutefois, les ingénieurs terrain rencontrent fréquemment une réalité frustrante : un ventilateur de refroidissement pour armoires à haut débit fournit bien le débit annoncé, mais les composants à l’intérieur de l’armoire surchauffent tout de même.
Le responsable n’est rarement le volume total, mais bien une répartition inégale de l’air.
Des zones mortes sur la sortie d’un ventilateur permettent à des températures locales de s’élever fortement, même lorsque le débit volumique global satisfait les calculs thermiques théoriques. Pour les grands ventilateurs industriels de refroidissement, la répartition du débit d’air sur le plan de sortie constitue une métrique de qualité primordiale. Pour garantir la stabilité thermique dans des enceintes électroniques denses, il est indispensable de mesurer directement l’uniformité du débit d’air, plutôt que de supposer un profil de vitesse uniforme.
Le danger caché de la mauvaise répartition de la vitesse
Le débit total mesure la quantité d’air traversant un ventilateur par unité de temps. L’uniformité mesure la façon dont cet air traverse l’ouverture de sortie. Dans les conceptions réelles d’armoires, l’air se déplace rarement sous forme d’une colonne parfaitement symétrique. Les moyeux des ventilateurs axiaux créent des zones mortes centrales, la géométrie des pales introduit un tourbillon rotatif et les supports du moteur génèrent des sillages d’ombre.
Lorsqu’un ventilateur de refroidissement pour armoire à débit d’air élevé présente des gradients de vitesse importants sur sa face, l’air en aval emprunte le chemin offrant la moindre résistance. Les composants de l’enceinte placés directement dans les courants à haute vitesse subissent une dissipation thermique rapide. À l’inverse, les composants électroniques de puissance sensibles situés en aval des zones mortes à faible vitesse ou des ombres projetées par le moyeu souffrent d’une stagnation thermique sévère.
Cet déséquilibre crée des risques opérationnels graves :
-
Désynchronisation thermique localisée : La température des jonctions semi-conductrices augmente de façon exponentielle lorsque le débit d’air local diminue, entraînant une rupture diélectrique prématurée.
-
Vieillissement inégal : Les condensateurs électrolytiques et les modules de puissance situés à proximité des zones à faible débit se dégradent plus rapidement, imposant une maintenance anticipée du système.
-
Défaillances en cascade au sein d’un réseau : Lorsque de grands ventilateurs industriels de refroidissement fonctionnent côte à côte dans un banc, une unité présentant une uniformité médiocre contraint les ventilateurs adjacents à supporter des charges de pression asymétriques, accélérant ainsi l’usure des roulements sur l’ensemble du réseau.
Références techniques : normes d’essai des ventilateurs et norme ISO 5801
Pour éliminer les approximations lors de la validation thermique, les ingénieurs s’appuient sur des normes internationales d’essai des ventilateurs afin de quantifier la qualité de la répartition du débit. La principale d’entre elles est la norme ISO 5801, qui précise les méthodes d’essai de performance industrielle à l’aide de conduits normalisés, de chambres de pression et de plans de balayage.
L’application des principes d’essai selon la norme ISO 5801 à l’évaluation de l’uniformité du débit d’air exige la mise en place d’un conduit d’essai étalonné ou d’un plan de balayage à la sortie, équipé d’une grille de capteurs multipoints.
tableau
| Paramètre |
Balayage standard sur grille |
Sonde ponctuelle |
Dispositif de numérisation tridimensionnel complet |
| Densité de points |
9 à 25 points d’échantillonnage |
1 point sur l’axe central |
50+ points à haute densité |
| Détection de défauts |
Détecte la déformation du carter et l’excentricité des aubes |
Manque les chutes sur les bords et les zones mortes radiales |
Détecte les micro-turbulences et les tourbillons des aubes |
| Répétabilité |
Élevé (Instructions de travail fixes) |
Faible (Vulnérable aux variations locales) |
Très élevé (Positionnement automatisé) |
| Application |
Contrôle qualité en ligne et inspection à la réception |
Filtrage de base (non recommandé) |
Validation de prototypes en R&D |
POINT CLÉ À RETENIR : Mesurer la pression statique ou le débit volumique moyen (CFM) en un seul point central masque des chutes dangereuses dans la couche limite. Le respect de l’échantillonnage sur grille multipoint selon la norme ISO 5801 fournit aux ingénieurs thermiciens des cartes de vitesse exploitables pour garantir les marges de sécurité de l’enceinte.
Élaborer une méthode d’essai sur grille reproductible
Pour établir un protocole fiable de test d’uniformité du débit d’air sur une chaîne de montage industrielle, l’environnement d’essai doit rester entièrement isolé des courants d’air ambiants et de la recirculation thermique.
-
Structure de fixation fixer le ventilateur de refroidissement du caisson à haut débit d’air sur un cadre rigide et carré orienté vers une chambre de mesure étanche. Cela élimine les fuites aux limites et absorbe les vibrations.
-
Stabilisation thermique laisser le moteur fonctionner sous sa tension nominale jusqu’à stabilisation des températures de fonctionnement, afin que la résistance de l’enroulement et la vitesse du ventilateur atteignent l’équilibre.
-
Disposition en grille de balayage diviser l’ouverture de sortie en cellules géométriques d’aire égale, généralement disposées selon un arrangement en grille 3×3 ou 5×5 sur des cadres circulaires ou rectangulaires.
-
Échantillonnage par capteur placer des anémomètres thermiques à fil chaud étalonnés ou des réseaux Pitot-statiques au centre de chaque cellule afin d’acquérir simultanément des mesures de vitesse à chacune des coordonnées désignées.
Documenter l’espacement des points, l’alignement des capteurs et le temps de séjour dans les procédures opératoires normalisées garantit que les audits peuvent reproduire les résultats d’un poste de travail à l’autre ou d’un site de fabrication à l’autre.
Calcul mathématique des indicateurs d’uniformité
Une fois les mesures de vitesse relevées sur la grille, l’uniformité du débit d’air est quantifiée à l’aide de paramètres statistiques. Les deux indicateurs normalisés utilisés en contrôle qualité sont Coefficient de variation (CV) et la Rapport minimum/moyenne (Rmin) .
1. Vitesse moyenne
La vitesse moyenne sur la grille est calculée en additionnant l’ensemble des mesures de vitesse relevées, puis en divisant cette somme par le nombre total de points d’échantillonnage.
FORMULE :
Vitesse moyenne = Somme de toutes les mesures de vitesse ÷ Nombre de points d’échantillonnage
Où :
v₁, v₂, …, vₙ = mesures individuelles de vitesse en chaque point d’échantillonnage ; n = nombre total de points d’échantillonnage
2. Écart type
L’écart type mesure dans quelle mesure les mesures individuelles de vitesse s’écartent de la vitesse moyenne. Un faible écart type indique un profil de vitesse plus uniforme.
FORMULE :
Écart type = Racine carrée de [ somme de (vitesse individuelle − vitesse moyenne)² ÷ nombre de points d’échantillonnage ]
3. Coefficient de variation (CV)
Le coefficient de variation exprime la variation de vitesse en pourcentage de la vitesse moyenne. Il constitue la principale métrique pour évaluer l’uniformité du débit d’air.
FORMULE :
CV = (Écart type ÷ Vitesse moyenne) × 100 %
4. Rapport minimum/moyenne (Rmin)
Le rapport minimum/moyenne compare la vitesse mesurée la plus faible à la vitesse moyenne sur la grille. Il permet de détecter des zones mortes sévères que le débit volumique moyen (CFM) seul ne révèle pas.
FORMULE :
Rmin = Vitesse mesurée minimale ÷ Vitesse moyenne
Critères d’acceptation pour les enceintes industrielles
-
Qualité industrielle standard : CV ≤ 15%, Rmin ≥ 0,75
-
Classe de cabinets haute précision / dense : CV ≤ 10%, Rmin ≥ 0,85
Les unités présentant un CV supérieur à 15% indiquent des anomalies physiquescomme un désalignement du linceul, une inclinaison inégale de la lame ou un décalage du montage du moteuret doivent être acheminées pour être retravaillées plutôt que livrées aux clients.
Étude de cas sur l'assurance qualité: résolution des taux de défaillance sur le terrain
Un fabricant de boîtiers industriels a connu une surchauffe inexpliquée de composants dans des onduleurs de puissance déployés dans des environnements désertiques. Bien que chaque ventilateur de refroidissement de cabine à fort débit d'air installé ait passé le test CFM volumétrique total lors de l'assemblage final, les taux de retour sur le terrain ont continué à augmenter.
Les équipes d'ingénierie ont mis en œuvre un audit de traverse de grille alignée ISO 5801 sur les envois de ventilateurs entrants. Les résultats ont été révélateurs:
-
Résultats des premiers essais : CFM moyen correspondant à la spécification, mais la carte de vitesse de sortie a révélé un CV de 22,4%. Une forte baisse de vitesse s'est produite le long du quadrant inférieur gauche du boîtier du ventilateur.
-
Cause racine : Un outil d’emboutissage usé à l’usine de montage des ventilateurs a créé une micro-déformation sur le rebord du carter du ventilateur, perturbant l’écoulement aérodynamique à l’admission et provoquant un détachement de l’air aux extrémités des pales.
-
Action corrective : La matrice du carter a été re-usinée et des tolérances strictes de concentricité ont été instaurées durant l’assemblage.
-
Résultat final : Les essais transversaux post-correction ont montré une baisse du coefficient de variation (CV) à 10,8 %. Dans les deux trimestres suivant le déploiement des unités mises à jour, les défaillances thermiques sur site ont chuté de 87 %.
Ce cas illustre pourquoi une dépendance exclusive aux valeurs globales de débit rend les systèmes thermiques vulnérables à des défaillances imprévues sur site.
Intégration des indicateurs d’uniformité dans les protocoles d’approvisionnement
Lors de l’acquisition de matériel de gestion thermique pour des infrastructures critiques, les spécifications d’approvisionnement doivent aller au-delà des courbes de performance statiques. Exiger, lors de l’évaluation des fournisseurs, la fourniture de preuves documentées de conformité aux normes d’essai établies pour les ventilateurs permet d’éviter des itérations de conception coûteuses ultérieurement.
Liste de contrôle d’approvisionnement destinée aux équipes achats
-
Fourniture des données d’essais transversaux : Demander les données brutes de vitesse multi-points ainsi que les courbes nominales de débit volumique (CFM).
-
Certification de conformité : Veiller à ce que la documentation fasse référence aux normes d’essai reconnues, telles qu’ISO 5801, CE, RoHS et aux marques de sécurité UL.
-
Sceaux de cohérence par lot : Rechercher des fournisseurs qui fournissent des registres de vérification d’uniformité par unité ou par lot pour les inspections à réception.
Des partenaires de fabrication disposant de chambres d’essai aérodynamiques avancées et de lignes de production automatisées, comme Lobisong, intègrent directement les essais par balayage sur grille dans leurs procédures de contrôle qualité. En maîtrisant les tolérances du carter, la concentricité du moteur et l’équilibrage des pales, Lobisong fournit des ventilateurs industriels haute performance qui conservent des marges thermiques prévisibles. Soutenu par une vaste expérience internationale à l’exportation vers l’Europe, l’Amérique du Nord, l’Amérique du Sud et l’Asie, Lobisong propose une documentation d’essai entièrement traçable et une fiabilité mondiale de la chaîne d’approvisionnement afin de répondre aux exigences rigoureuses en matière de gestion thermique B2B.
Considérer la distribution de la vitesse comme une spécification technique fondamentale garantit que les conceptions d’armoires fonctionnent à une température plus basse, ont une durée de vie plus longue et fonctionnent de manière prévisible dans des environnements exigeants.

 EN