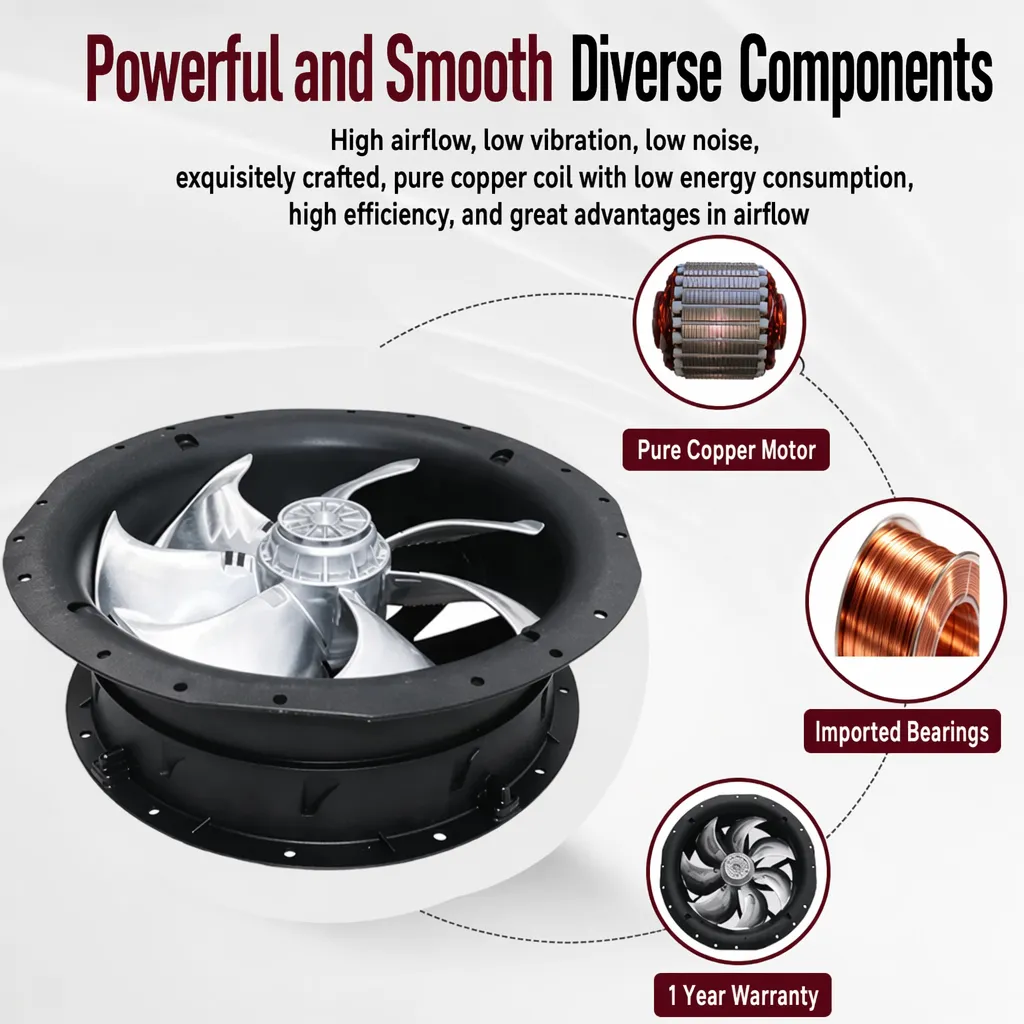
Les environnements de formulation et d’emballage de pesticides constituent l’un des mélanges atmosphériques les plus agressifs dans la fabrication de procédés. Un même flux d’air transporte fréquemment des vapeurs de solvants halogénés, des brouillards acides de chlorure d’hydrogène, des gaz basiques d’ammoniac, des particules organophosphorées collantes et une forte humidité. Les ventilateurs commerciaux standard en acier peint, conçus pour des espaces industriels propres, survivent rarement plus d’un an dans ces conditions. Le choix du bon ventilateur axial résistant à la corrosion exige un équilibre entre intégrité structurelle, aérodynamique, vitesses de captation et sécurité antidéflagrante.
Les modes de défaillance cachés de la ventilation standard en atelier
Les unités d’extraction commerciales standard présentent une durée de vie réduite dans les environnements de production de pesticides en raison de trois processus physiques destructeurs se produisant simultanément :
-
Condensation chimique et piqûres superficielles : Des brouillards acides et des gaz d'ammoniac se condensent rapidement sur les pales métalliques froides, les carter de moteur et les éléments de fixation structurels. Cela déclenche une corrosion par piqûres rapide, altérant la géométrie des pales et compromettant la sécurité structurelle.
-
Accumulation de particules et déséquilibre : Des poussières organiques hygroscopiques issues du mélange de poudres adhèrent de façon non uniforme aux roues d'impulseurs en rotation. Lorsque ce résidu durcit, il perturbe l'équilibrage dynamique, augmentant considérablement les vibrations jusqu'à la défaillance des roulements.
-
Risques d'inflammation de vapeurs dangereuses : Les zones de mélange riches en solvants créent des atmosphères explosives localisées. Les ventilateurs standards sans étincelles ne possèdent ni la mise à la terre mécanique ni la classification moteur antidéflagrante requises pour fonctionner en toute sécurité dans les zones réglementées.
Lorsqu'un système d'extraction des ateliers de pesticides tombe en panne, la vitesse de captage locale chute instantanément au-dessus des cuves ouvertes de procédure, exposant directement les opérateurs à des concentrations aériennes dangereuses supérieures aux limites d'exposition professionnelle standard.
Ingénierie du débit d'air : équilibrer la dilution, la captation et le transport
Adéquat ventilation des gaz toxiques la conception exige la satisfaction de trois objectifs indépendants en dynamique des fluides avant de finaliser la sélection du matériel :
1. Taux de dilution de l’air ambiant
Les installations doivent maintenir des taux d’échange d’air élevés, selon la fonctionnalité de chaque espace :
2. Vitesse de captation au niveau de la hotte
Afin d’empêcher les vapeurs de solvant denses ou les nuages de poussières fines de s’échapper des cuves de mélange ouvertes vers les zones respiratoires des opérateurs, la vitesse de captation à l’interface de la hotte doit être maintenue entre 0,5 m/s et 1,0 m/s .
3. Vitesse de transport dans les conduits
Pour maintenir la poussière d’organophosphorés en suspension dans le flux d’air sans qu’elle ne se dépose le long des tronçons horizontaux des conduits, il faut maintenir une vitesse d’air dans les conduits comprise entre 10 m/s et 12 m/s est essentiel.
| Paramètre de conception |
Objectif opérationnel |
Impact sur la sécurité |
| Vitesse de capture |
0,5 – 1,0 m/s |
Empêche le débordement de vapeur vers les zones occupées par les travailleurs |
| Vitesse de transport dans les conduits |
10 – 12 m/s |
Empêche la sédimentation de poussières toxiques à l’intérieur des canalisations |
| Taux de dilution (formulation) |
12 – 20 renouvellements d’air par heure |
Maintient la concentration de fond dans la pièce bien en dessous de la valeur limite seuil (TLV) |
| Débit de dilution (emballage) |
8 – 12 renouvellements d’air par heure |
Contrôle des émissions fugitives localisées |
Guide de compatibilité des matériaux pour service extrêmement corrosif
Construction d’un ventilateur axial industriel d'extraction pour une longue durée de vie dépend presque entièrement du choix de matériaux compatibles avec l’empreinte chimique spécifique de l’installation.
-
Polypropylène (PP) : Performance exceptionnelle face aux vapeurs concentrées d’acide chlorhydrique, d’acide fluorhydrique et de soude caustique. Très rentable pour les flux d’air lavés à l’eau à des températures inférieures à 80 °C.
-
Plastique renforcé de fibres (FRP) : La norme industrielle pour les applications chimiques lourdes. Les composites en PRF offrent une résistance mécanique exceptionnelle, une excellente résistance chimique aux acides, aux bases et aux solvants organiques, ainsi qu’une durée de service prolongée.
-
acier inoxydable 316L : Idéal pour les applications à haute température ou pour les vapeurs de solvants secs (par exemple, le xylène, le toluène). Toutefois, l’acier inoxydable subit une corrosion par piqûres rapide lorsqu’il est exposé aux chlorures humides ou aux acides halogénés.
| Option de matériau |
Résistance à la corrosion |
Durée de vie typique |
Coût relatif |
Application la mieux adaptée |
| Acier doux peint |
Les pauvres |
6–12 mois |
Base |
Travaux provisoires d’utilité publique |
| Acier galvanisé |
Modéré |
1,5 à 2,5 ans |
1,3x |
Zones peu poussiéreuses et non acides |
| acier inoxydable 316L |
Élevée (hors chlorures) |
5 à 8 ans |
2,8x |
Vapeur de solvant sèche |
| Polypropylène (PP) |
Exceptionnelle (acide/base) |
5–7 ans |
2,1x |
Effluents acides humides épurés |
| Composite en PRF |
Autonomie chimique maximale |
8 à 12 ans |
3,2x |
Service continu en présence de gaz toxiques |
Conformité aux zones dangereuses : ATEX et sécurité électrique
Si le flux d’air transporte des vapeurs de solvants inflammables tels que le xylène, le toluène ou le méthanol, l’équipement doit respecter la réglementation applicable aux zones dangereuses (par exemple la directive ATEX 2014/34/UE ou des normes équivalentes au niveau régional).
La conformité pour l’extraction en zone dangereuse exige :
-
Moteurs antidéflagrants : Moteurs à enveloppe antidéflagrante (Ex d) ou à sécurité accrue (Ex e), avec indice de protection IP55, IP56 ou IP66.
-
Construction non étincelante : Roues en PRFV conducteur ou en polypropylène antistatique, conçues pour empêcher l’accumulation de charges électrostatiques.
-
Continuité de mise à la terre : Courroies de mise à la terre en cuivre intégrées, reliant directement le carter de la roue au réseau de terre du bâtiment.
Avant de finaliser les spécifications des ventilateurs, vérifiez toujours les classifications des zones sur site (zone 1 ou zone 2) avec l’ingénieur en sécurité des procédés de l’installation.
Étude de cas sur les performances sur site : Rénovation d’une usine de formulation
Un important formulateur de pesticides opérant en Asie du Sud-Est a connu des pannes répétées de ses systèmes d’extraction sur sa principale ligne de traitement des organophosphorés.
-
État initial : Les unités d’extraction à toiture en acier revêtu ont échoué toutes les 8 à 10 mois en raison d’une corrosion sévère causée par des brouillards d’ammoniac et des poussières acides. La dégradation de la géométrie des aubes érodées a fait chuter le renouvellement d’air, passant de 15 ACH cibles à seulement 8,5 ACH.
-
Solution conçue sur mesure : L’usine a remplacé les unités anciennes par des unités en PRF haute efficacité ventilateurs axiaux industriels spécifiques, équipées de moteurs antidéflagrants IP56, d’impulseurs antistatiques et de raccords d’évacuation directement couplés.
-
Résultats documentés : Les concentrations d’ammoniac ambiantes dans l’atelier ont diminué de 62 %. Après deux ans de fonctionnement continu, les arrêts pour maintenance sont tombés à zéro, et l’investissement initial a été entièrement amorti en 11 mois.
Inspection du système et maintenance préventive
Pour maintenir le débit d’air conçu pendant des campagnes de fonctionnement prolongées, appliquez ces pratiques opérationnelles de base :
-
Surveillance de la pression statique : Enregistrez mensuellement la pression différentielle totale à l’entrée du ventilateur. Une augmentation régulière indique une accumulation de particules dans les conduits ou les laveurs en amont.
-
Évacuation des condensats : Vérifiez que les raccordements de vidange aux points bas du carter restent dégagés afin d’éviter l’accumulation de liquide contre les joints d’étanchéité de l’arbre.
-
Diagnostic vibratoire : Effectuez tous les trimestres des analyses spectrales des vibrations afin de détecter précocement un déséquilibre de la roue ou une dégradation des roulements avant une défaillance mécanique catastrophique.
Fabrication de précision et assurance qualité
La mise en œuvre de systèmes de ventilation fiables pour le traitement chimique agressif exige de collaborer avec des fabricants d’équipements qui privilégient des performances vérifiées et des tolérances de fabrication précises.
LOBISONG fabrique des ventilateurs industriels d'extraction sur des lignes de production automatisées, offrant une documentation technique complète, des certifications de conformité CE et UKCA, ainsi que des rapports détaillés d'équilibrage dynamique rigoureux pour les chaînes d'approvisionnement industrielles mondiales.
L'adéquation entre les matériaux de construction des ventilateurs, les certifications pour zones dangereuses et le dimensionnement fluide dynamique aux paramètres de processus exacts garantit une sécurité opérationnelle à long terme et une réduction du coût de possession dans des environnements chimiques exigeants.

 EN