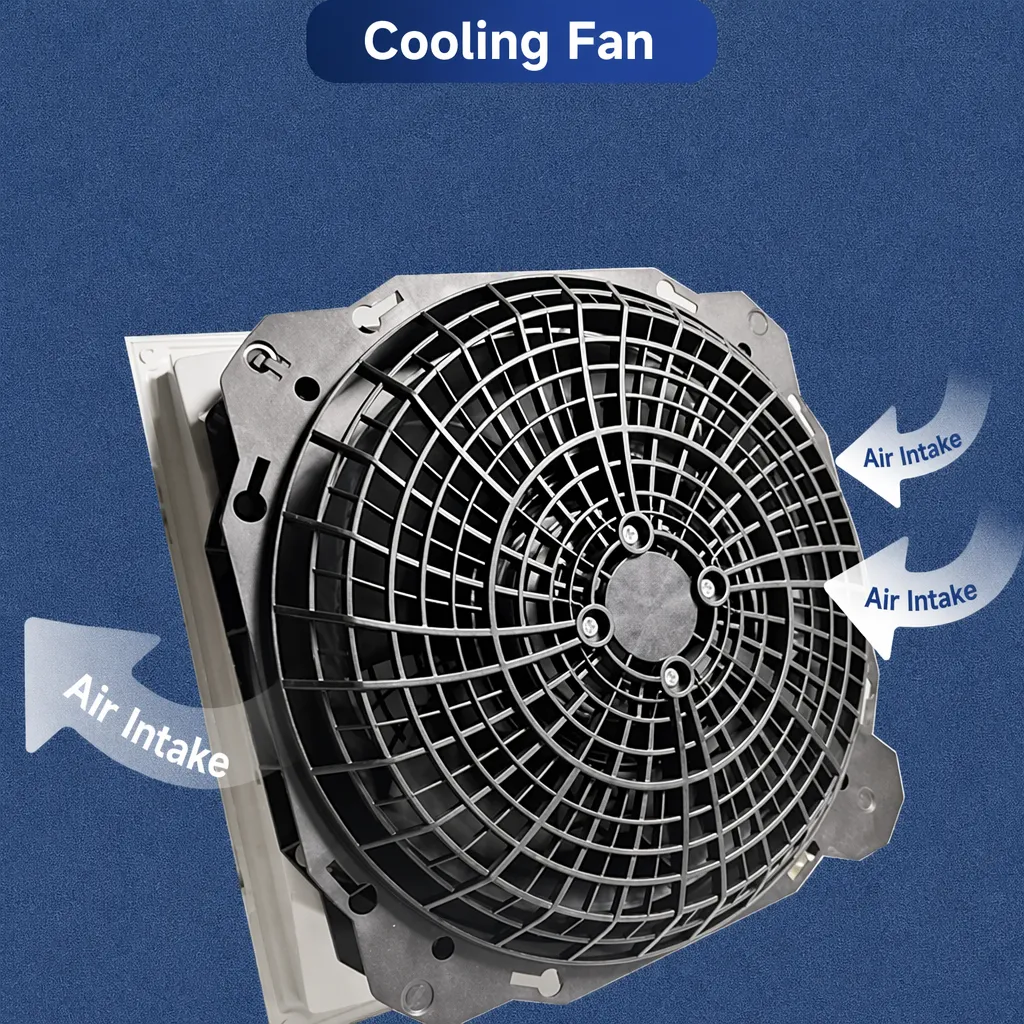
Geräuschkontrolle in modernen gewerblichen und industriellen Lüftungsanlagen ist nicht mehr nur eine optionale Funktion. Sie ist zu einem strengen regulatorischen Standard und einer zwingenden Anforderung für die Gesundheit der Beschäftigten geworden. Bei einem leistungsstarken rückwärts geneigten Industriallüfter stellt die physikalische Wechselwirkung zwischen sich bewegenden Schaufelspitzen und hochgeschwindigkeitsströmender Luft die dominierende Quelle des Betriebsgeräuschs dar. In den letzten zehn Jahren haben rasche Durchbrüche in der Strömungsmechanik fortschrittliche Schaufelgeometrien hervorgebracht, die den Geräuschpegel erheblich senken, ohne statischen Druck oder aerodynamische Effizienz einzubüßen. Moderne ingenieurtechnische Strategien ermöglichen es Anlagenbetreibern heute, anspruchsvolle akustische Zielvorgaben zu erreichen, ohne auf überdimensionierte Geräte zurückgreifen zu müssen.
Grundlegende Mechanismen der Lüftergeräuschentstehung
Die Steuerung der akustischen Abgabe erfordert ein klares Verständnis dafür, wie Schall innerhalb dynamischer Luftbehandlungsgeräte entsteht. Der von einem typischen industriellen Radialventilator mit rückwärts geneigten Schaufeln erzeugte Schall teilt sich in zwei grundlegende Mechanismen auf: mechanische Vibration und aerodynamisch bedingten Lärm. Mechanischer Lärm entsteht durch rotierende Lageranordnungen, Unwucht des Motorgehäuses und Resonanz des strukturellen Rahmens. Aerodynamisch bedingter Lärm hingegen entsteht unmittelbar aus turbulenten Strömungsmustern um rotierende Laufräder. Er zerfällt in breitbandige Turbulenz und deutlich wahrnehmbare tonale Frequenzen.
Bei einem rückwärts geneigten Industriallüfter mit einer Drehzahl von 2.900 U/min und einem Laufrad mit zwölf Schaufeln liegt die Schaufelpassierfrequenz (BPF) bei etwa 580 Hz. Diese Frequenz befindet sich exakt im empfindlichsten Hörbereich des menschlichen Ohres, weshalb der Schaufelpassierton der auffälligste und störendste Aspekt des Betriebsgeräusches ist. Die gezielte Reduzierung dieses tonalen Peaks erfordert bewusste Modifikationen der Schaufelgeometrie und der Strömungspfade – einfache akustische Dämpfungsisolierung reicht hier nicht aus.
Fortgeschrittene Schaufeldesignstrategien zur Geräuschkontrolle
Die Integration spezifischer geometrischer Modifikationen in ein geräuscharmes, rückwärts gekrümmtes Rad eines Zentrifugalgebläses führt unmittelbar zu akustischen Vorteilen. Unter diesen technischen Optionen zeichnet sich die nichtgleichmäßige Schaufelabstandsanordnung als eine der wirksamsten Methoden zur Lüftergeräuschreduzierung aus. Durch das Anordnen der Schaufeln in berechneten, ungleichmäßigen Winkelabständen wird die Schallenergie über ein breiteres Spektrum gestreut, anstatt sich bei einer einzelnen Frequenzspitze zu konzentrieren. Diese einfache Änderung senkt die maximale tonale Amplitude um 3 bis 6 dB(A), ohne den volumetrischen Luftstrom zu beeinträchtigen.
Gekerbte Hinterkanten bieten einen weiteren wirkungsvollen Ansatz zur signifikanten Lüftergeräuschreduzierung. Mikrokerben stören die Bildung großer, kohärenter Wirbel, wenn die Luft die Hinterkante verlässt, und erzeugen stattdessen kleine turbulente Strukturen, die sich rasch auflösen. Numerische Strömungssimulationen zeigen, dass eine Optimierung der Kerbtiefe zwischen 5 % und 8 % der Sehnenlänge das breitbandige aerodynamische Geräusch um weitere 2 bis 4 dB(A) senkt.
| Gestaltungstechnik |
Typischer Schalldruckabfall (dB(A)) |
Effizienzimpact |
Herstellkomplexität |
| Ungleichmäßiger Schaufelabstand |
3–6 dB(A) |
Vernachlässigbar |
Niedrig (Werkzeugwechsel) |
| Gefräste Hinterkante |
2–4 dB(A) |
0 % bis ‑1 % |
Mittel |
| Spaltabstand-Abstimmung |
1–3 dB(A) |
+1 % bis +2 % |
Niedrig |
| Teilerleitradprofile |
2–5 dB(A) |
+2 % bis +3 % |
Mittel |
| Verbunddämpfungsmaterialien |
1–3 dB(A) |
Vernachlässigbar |
Niedrig bis mittel |
Optimierung des Schaufelspaltmaßes für geräuscharmen Luftstrom
Der dynamische Spalt zwischen den Schaufelspitzen des Laufrads und dem Ansaugkegel bestimmt sowohl volumetrische Verluste als auch die akustische Geräuschentstehung. Ein zu großer Spalt ermöglicht innere Rückströmung, wodurch starke Turbulenzen entstehen, die den statischen Druck senken und gleichzeitig das Geräuschniveau erhöhen. Umgekehrt birgt ein zu geringer Spalt das Risiko mechanischer Reibung infolge thermischer Ausdehnung oder Wellendurchbiegung.
Bei einem geräuscharmen radialen Flügelradgebläse mit rückwärtsgebogenen Schaufeln liefert ein Schaufelspaltmaß zwischen 1,5 % und 3 % des gesamten Rad-Durchmessers den idealen betrieblichen Kompromiss. Praktische Feldversuche zeigen, dass eine Feinjustierung der Schaufelspalttoleranzen bei einem 500-mm-Laufrad die Schallleistung von 82 dB(A) auf 78 dB(A) senkt und gleichzeitig den gesamten mechanischen Wirkungsgrad um 2,5 Prozentpunkte steigert. Eine präzise Toleranzsteuerung bleibt eine kostengünstige Methode zur Lüftergeräuschminderung – ohne zusätzliche, teure Schalldämpferhardware.
Numerische Aeroakustik in der Laufrad-Prototypenerstellung
Die Entwicklung moderner, geräuscharmer Radialgebläse mit rückwärtsgebogenen Schaufeln stützt sich stark auf die rechnergestützte Aeroakustik (CAA). Durch den Einsatz hochauflösender Modelle wie der Large-Eddy-Simulation (LES) können Strömungsingenieure turbulente Druckschwankungen visualisieren und akustische Profile bereits lange vor der ersten Metallbearbeitung prognostizieren.
Virtuelle Tests ermöglichen es Herstellern, komplexe Schaufelkurven zu verfeinern, Sägezahn-Formen am Nachlaufrand zu bewerten und Mantelwinkel in Stunden statt in Wochen zu optimieren. Physikalische Tests in halb-schalltoten Kammern bestätigen wiederholt die Genauigkeit der CAA; reale Schallmessungen korrelieren zu 90 % mit den numerischen Vorhersagen. Dieser digitale Workflow verkürzt die Prototypenentwicklung und stellt gleichzeitig sicher, dass fertige Gebläsebaugruppen die vorgesehene Luftfördermenge bei minimalen Geräuschpegeln liefern.
Materialauswahl und strukturelle Schwingungsdämpfung
Die physikalischen Eigenschaften des Laufradmaterials spielen eine zentrale Rolle bei der Minderung von aeroakustischem Lärm und struktureller Resonanz. Herkömmliche Blech- oder Aluminiumschaufeln sind zwar fest, übertragen aber leicht Vibrationen und strahlen Schall unter instationären aerodynamischen Kräften ab. Fortschrittliche Polymer- und Verbundwerkstoffe bieten eine integrierte innere Reibung, die Schwingungsenergie direkt in mikroskopische Wärme umwandelt statt in hörbaren Lärm.
Bei einer leisen, rückwärtsgebogenen Radialgebläse-Anordnung kann der Wechsel von Stahl zu glasfaserverstärkten synthetischen Polymeren eine Schalldruckminderung von 1 bis 3 dB(A) bewirken. Das natürliche Dämpfungsverhältnis von Verbundwerkstoffen liegt bis zu zwanzigmal höher als das von weichem Stahl und unterdrückt hochfrequente Obertöne, die durch turbulente Schaufelwechselwirkungen entstehen.
Präzisionsfertigung und maßgeschneiderte Konstruktionslösungen
Die Erzielung einer gleichmäßigen und leisen Luftförderung in anspruchsvollen gewerblichen und industriellen Umgebungen erfordert die Zusammenarbeit mit spezialisierten Fertigungsexperten. Globale Zulieferer mit integrierten F&E-Kapazitäten – wie Lobisong – kombinieren fortschrittliche Strömungssimulationen mit automatisierter Produktion, um optimierte Gebläsehardware bereitzustellen. Die Nutzung von ISO-3744-konformen halbschalldichten Prüfeinrichtungen stellt sicher, dass jedes kundenspezifische industrielle Radialgebläse mit rückwärts geneigtem Laufrad vor der Feldinstallation strengen internationalen Geräuschstandards entspricht.
Ob bei der Ausstattung energieeffizienter HLK-Netzwerke, Halbleiter-Reinräumen oder empfindlicher medizinischer Einrichtungen – eine maßgeschneiderte Laufradgeometrie in Verbindung mit einer robusten Qualitätskontrolle gewährleistet überlegene Leistung. Die Zusammenarbeit mit bewährten Herstellern industrieller Ausrüstung wie Lobisong bietet globale Ingenieurunterstützung, skalierbare Produktion sowie zuverlässige thermische Managementlösungen, die gezielt auf geräuscharme Betriebsziele ausgelegt sind.

 EN